Ultraschallbehandlung verbessert Fenton-Reaktionen
Sono-Fenton-Reaktionen kombinieren die Fenton-Chemie mit Hochleistungsultraschall, um die Bildung von Hydroxylradikalen zu intensivieren, den Stofftransport zu verbessern und oxidative Abbauprozesse zu beschleunigen. Für Labore, Pilotanlagen und industrielle Anwender bieten Ultraschallgeräte von Hielscher eine kontrollierbare und skalierbare Möglichkeit, erweiterte Oxidationsverfahren (AOPs) wie Abwasserbehandlung, Farbstoffabbau, Bodensanierung, Ligninvorbehandlung und chemische Zersetzung zu verbessern.
Was ist eine Sono-Fenton-Reaktion?
Die klassische Fenton-Reaktion nutzt Wasserstoffperoxid (H₂O₂) und Eisenkatalysatoren, um hochreaktive Hydroxylradikale (•OH) zu erzeugen. Diese Radikale oxidieren organische Schadstoffe, Farbstoffe, Lösungsmittel, Kohlenwasserstoffe, Lignin und andere schwer abbaubare Verbindungen. Wird Leistungsultraschall hinzugefügt, spricht man von einer Sono-Fenton-Reaktion oder einer ultraschallgestützten Fenton-Reaktion.
Die Ultraschallbehandlung verbessert die Fenton-Chemie auf zwei sich ergänzende Arten:
- Sonochemischer Effekt: Akustische Kavitation fördert die Sonolyse von Wasser und die zusätzliche Radikalbildung.
- Sonomechanischer Effekt: Kavitationsbedingte Mikrostrahlen und Scherung verbessern die Durchmischung und Katalysatordispergierung, vergrößern die Phasengrenzfläche und verbessern den Stofftransport.
Für Forschende und Verfahrenstechniker liegt der praktische Nutzen in einem intensiveren Oxidationsprozess, der die Reaktionszeit verkürzen, den Schadstoffabbau verbessern, die Katalysatorausnutzung erhöhen und die Maßstabsvergrößerung von Fenton-basierten Behandlungen erleichtern kann.
Suchen Sie einen Ultraschallreaktor für einen Sono-Fenton-Prozess?
Hielscher liefert Ultraschallprozessoren, Sonotroden, Durchflusszellen und druckbeaufschlagbare Reaktoren für Sono-Fenton-Anwendungen im Chargen- und Inline-Betrieb. Unser Team unterstützt Sie bei der Auswahl der geeigneten Amplitude, Sonotrode, Reaktorgeometrie und Leistungsklasse für Machbarkeitsversuche im Labor, Pilotversuche oder die Produktion im industriellen Maßstab.

Industrieller Ultraschall-Inline-Reaktor für Sono-Fenton-Reaktionen im Großmaßstab.
Typische Anwendungen
- Industrielle Abwasserbehandlung
- Abbau von Farbstoffen und Verunreinigungen in Textilabwässern
- Behandlung petrochemischer Abwässer
- Boden- und Sedimentsanierung
- Vorbehandlung von Lignin und Biomasse
- Oxidativer Abbau gefährlicher Verbindungen
- Entwicklung erweiterter Oxidationsverfahren
Wie Leistungsultraschall Fenton-Reaktionen verbessert

Wird Hochleistungsultraschall in eine Flüssigkeit eingekoppelt, entsteht akustische Kavitation. Mikroskopische Dampfblasen wachsen während wechselnder Druckzyklen und kollabieren bei der Kompression heftig. Dieser Kollaps erzeugt lokal begrenzte Hotspots mit kurzzeitig sehr hohen Temperaturen und Drücken. In wässrigen Systemen kann Kavitation die Bildung reaktiver Spezies wie Hydroxylradikale und Wasserstoffperoxid fördern.
In einem Fenton- oder Fenton-ähnlichen Prozess wirkt diese kavitationsgetriebene Chemie mit der eisenkatalysierten H₂O₂-Zersetzung zusammen. Gleichzeitig verbessert die ultraschallinduzierte Scherung den Kontakt zwischen Oxidationsmitteln, Katalysatoren, suspendierten Feststoffen und gelösten Schadstoffen. Dadurch ist Ultraschall besonders wertvoll für:
- Abwasserströme mit schlecht biologisch abbaubaren organischen Schadstoffen;
- heterogene Katalysatoren wie Magnetit, Goethit, TiO₂ oder Eisenoxide;
- Schlämme, Bodensuspensionen, Biomassesuspensionen und katalysatorhaltige Flüssigkeiten;
- erweiterte Oxidationsverfahren im Chargen- und Inline-Betrieb, die eine zuverlässige Maßstabsvergrößerung erfordern.
Vorteile von Ultraschall-Sono-Fenton-Reaktoren
- Höhere Oxidationsintensität: Ultraschall erhöht die Radikalbildung und verbessert die Kinetik des oxidativen Abbaus.
- Bessere Katalysatorausnutzung: Kavitation dispergiert Katalysatoren und verbessert den Kontakt zwischen Flüssigkeit und Feststoff.
- Kürzere Reaktionszeiten: Eine intensivierte Radikalbildung und Durchmischung können die Behandlungszeit verkürzen.
- Skalierbare Reaktorauslegung: Hielscher bietet Ultraschallreaktoren für Labor, Pilotmaßstab und Industrie mit konsistenter Amplitudenregelung.
- Chargen- oder Inline-Betrieb: Prozesse können in Bechergläsern oder Chargenbehältern entwickelt und auf kontinuierliche Durchflussreaktoren übertragen werden.
- Prozessüberwachung: Digitale Ultraschallgeräte von Hielscher ermöglichen die Kontrolle von Amplitude, Leistungseintrag, Temperatur, Druck und Behandlungszeit.
- Industrieller 24/7-Betrieb: Hochbelastbare Ultraschallprozessoren sind für den kontinuierlichen Volllastbetrieb ausgelegt.

Wann sollten Sie eine Sono-Fenton-Behandlung in Betracht ziehen?
Eine Sono-Fenton-Behandlung ist besonders relevant, wenn ein konventioneller Fenton-Prozess zu langsam ist, der Katalysatorkontakt eingeschränkt ist, Schadstoffe schwer oxidierbar sind oder suspendierte Feststoffe die Prozesseffizienz verringern. Sie ist auch sinnvoll, wenn ein Prozess vom Machbarkeitsnachweis im Labor bis zum industriellen Durchsatz entwickelt werden muss, ohne die grundlegende Oxidationschemie zu verändern.
| Verfahrenstechnische Herausforderung | Wie Ultraschall hilft | Typische Kundenanforderung |
|---|---|---|
| Langsamer Schadstoffabbau | Zusätzliche Radikalbildung und verbesserter Stofftransport | Kürzere Reaktionszeit und höherer Umsatz |
| Unzureichender Kontakt zwischen Katalysator und Flüssigkeit | Kavitation dispergiert Partikel und legt Katalysatoroberflächen erneut frei | Zuverlässige Katalysatorleistung in Schlämmen oder heterogenen Systemen |
| Maßstabsvergrößerung vom Labor- zum Pilotmaßstab | Amplitudengeregelte Ultraschallprozessoren ermöglichen reproduzierbare Betriebsbedingungen | Auf größere Reaktoren übertragbare Prozessdaten |
| Hochbelastetes Industrieabwasser | Leistungsultraschall unterstützt aggressive AOP-Bedingungen | Robuste Geräte für die kontinuierliche Behandlung |
Wichtige Prozessparameter für die Sono-Fenton-Optimierung
Die Effizienz einer Sono-Fenton-Reaktion hängt sowohl von chemischen als auch von ultraschallbezogenen Parametern ab. Bei Machbarkeitsversuchen unterstützt Hielscher Kunden dabei, das relevante Betriebsfenster für das jeweilige Abwasser, den Schlamm oder das Reaktionsgemisch zu ermitteln.
- Ultraschallamplitude: Der wichtigste Parameter zur Steuerung der Kavitationsintensität an der Sonotrode.
- Leistungsdichte und Energieeintrag: Sie bestimmen die sonochemische Intensität pro behandeltem Volumen.
- H₂O₂-Konzentration: Sie beeinflusst die Radikalbildung und den verbleibenden Oxidationsmittelbedarf.
- Art und Dosierung des Eisenkatalysators: Die Auswahl umfasst Fe2+, Fe3+, Magnetit, Goethit, TiO₂-gestützte Systeme oder immobilisierte Katalysatoren.
- pH-Wert und Temperatur: Sie beeinflussen die Kinetik der Fenton-Reaktion, die Katalysatorlöslichkeit und die radikalischen Reaktionswege.
- Verweilzeit: Sie bestimmt den Umsatz in Chargenbehältern oder Inline-Durchflussreaktoren.
- Druck: Druckbeaufschlagbare Ultraschallreaktoren können die Kavitationsbedingungen im kontinuierlichen Betrieb intensivieren.
Fallstudien: Ultraschallintensivierte Fenton-Reaktionen
Die positiven Auswirkungen von Leistungsultraschall auf Fenton- und Fenton-ähnliche Reaktionen wurden für den chemischen Abbau, die Dekontamination, die Biomassevorbehandlung und die industrielle Abwasserbehandlung untersucht. Die folgenden Beispiele zeigen, wie Ultraschall die Radikalbildung, die Abbaugeschwindigkeit und die Prozesseffizienz in verschiedenen Systemen verbessern kann.
Sonokatalytische Fenton-Reaktion zur verstärkten Bildung von Hydroxylradikalen
Ninomiya et al. (2013) zeigten, dass die Kombination aus Ultraschallbehandlung, TiO₂, H₂O₂ und Eisenkatalysator die Bildung von Hydroxylradikalen deutlich verstärkte. Das Verfahren wurde zum Ligninabbau als Vorbehandlungsschritt für lignocellulosehaltige Biomasse eingesetzt und unterstützte die anschließende enzymatische Hydrolyse.
Versuchsaufbau: TiO₂-Partikel (2 g/L), H₂O₂ (100 mM) und FeSO4·7H₂O (1 mM) wurden der Probensuspension zugesetzt. Die Suspension wurde für 180 min mit dem Ultraschallprozessor der Klasse UP200S / UP200St von Hielscher unter Verwendung einer Sonotrode bei einer Ultraschallleistung von 35 W beschallt. Das Gefäß wurde auf 25 °C temperiert.
Ergebnis: Die sonokatalytische Fenton-Reaktion erreichte eine DHBA-Konzentration von 378 μM gegenüber 115 μM bei der Fenton-Reaktion ohne Ultraschall und TiO₂. Der Ligninabbau nahm bei der sonokatalytischen Fenton-Behandlung schneller zu, was auf eine starke Synergie zwischen Ultraschall, Katalysator und Fenton-Chemie hindeutet.

Rasterelektronenmikroskopische Aufnahmen (REM) von Kenaf-Biomasse: (A) unbehandelte Kontrolle, (B) sonokatalytische Behandlung, (C) Fenton-Behandlung und (D) sonokatalytische Fenton-Behandlung. Vorbehandlungszeit: 360 min. Die Maßstabsbalken entsprechen 10 μm.
(Abbildung und Studie: ©Ninomiya et al., 2013)
Vom Machbarkeitsnachweis zur Produktion
Beginnen Sie mit einem Labor-Ultraschallgerät, um das Behandlungsfenster zu bestimmen. Übertragen Sie den Prozess anschließend auf Ultraschall-Durchflussreaktoren im Pilot- und Industriemaßstab, wobei Amplitude, Volumenstrom, Druck und Temperatur kontrolliert werden.
Naphthalinabbau durch eine Sono-Fenton-ähnliche Bodenbehandlung
Virkutyte et al. (2009) untersuchten den Naphthalinabbau im Boden durch die Kombination von Ultraschall und Wasserstoffperoxid. Die höchste Abbaueffizienz wurde bei hoher Wasserstoffperoxidkonzentration und niedriger Naphthalin-Ausgangskonzentration erzielt. Bei einer Beschallung mit 100, 200 und 400 W wurden Abbaueffizienzen von 78%, 94% bzw. 97% berichtet.
In der Studie kamen folgende Ultraschallgeräte von Hielscher zum Einsatz: UP100H, UP200St und UP400St. Der verbesserte Abbau wurde auf die synergistische Wirkung von Ultraschall und Wasserstoffperoxid zurückgeführt, einschließlich der Radikalbildung und der verbesserten Wechselwirkung mit Eisenoxiden in der Bodenmatrix.

REM-EDS-Aufnahme von Boden vor und nach der Ultraschallbehandlung.
(Abbildung und Studie: ©Virkutyte et al., 2009)
Sonochemische Oxidation von Schwefelkohlenstoff
Adewuyi und Appaw zeigten die sonochemische Oxidation von Schwefelkohlenstoff (CS₂) in wässriger Lösung bei 20 kHz und 20°C. Die CS₂-Entfernung nahm mit steigender Ultraschallintensität zu, was mit einer stärkeren Kavitation und einer erhöhten Radikalbildung in Verbindung gebracht wurde. Die Studie deutet darauf hin, dass die sonochemische Oxidation eine wirksame Methode zur Entfernung von Schwefelkohlenstoff aus wässrigen Strömen sein kann.
Sono-Fenton-Behandlung von farbstoffhaltigen Abwässern und Textilabwässern
Farbstoffhaltige Abwässer aus der Textilindustrie und verwandten Branchen können schwer zu behandeln sein, da viele Farbstoffe und ihre Nebenprodukte schwer abbaubar, gefärbt und schlecht biologisch abbaubar sind. Erweiterte Oxidationsverfahren auf Basis von Fenton- und Fenton-ähnlichen Reaktionen werden häufig zum Farbstoffabbau eingesetzt. Ultraschall kann diese Prozesse verbessern, indem er die Radikalbildung, die Katalysatordispergierung und den Stofftransport verstärkt.
Abbau des Farbstoffs Reactive Red 120

Garófalo-Villalta et al. (2020) untersuchten den Abbau des Farbstoffs Reactive Red 120 (RR-120) in synthetischem Wasser. Verglichen wurden eine homogene Sono-Fenton-Behandlung mit Eisen(II)-sulfat und eine heterogene Sono-Fenton-Behandlung mit Katalysatoren auf Goethitbasis. Innerhalb von 60 min erreichte das homogene Verfahren einen Farbstoffabbau von 98,10%, während das heterogene Verfahren mit Goethit bei pH 3,0 einen Abbau von 96,07% erzielte.
Die Studie zeigte außerdem, dass modifizierte Katalysatoren die Abbauleistung gegenüber unmodifiziertem Goethit verbesserten. Messungen von CSB, TOC und BSB/CSB zeigten, dass die Sono-Fenton-Behandlung die Lösung nicht nur entfärbte, sondern auch die biologische Abbaubarkeit der verbleibenden organischen Verbindungen verbesserte. Die Abbildung zeigt das Hielscher UP100H, das in den Versuchen verwendet wurde.
Heterogener Sono-Fenton-Abbau des Azofarbstoffs RO107
Jaafarzadeh et al. (2018) zeigten die Entfernung des Azofarbstoffs Reactive Orange 107 (RO107) durch ein Sono-Fenton-ähnliches Verfahren mit Nanopartikeln aus Magnetit (Fe₃O4) als Katalysator. Das Ultraschallgerät der Klasse UP400S / UP400St von Hielscher war mit einer 7 mm Sonotrode ausgestattet und wurde zur Erzeugung akustischer Kavitation eingesetzt.
Ergebnis: Eine vollständige Entfernung des Azofarbstoffs wurde bei 0,8 g/L Magnetit-Nanopartikeln, pH 5, 10 mM H₂O₂, einer Ultraschallleistung von 300 W/L und einer Reaktionszeit von 25 min erreicht. In realem Textilabwasser wurde der CSB innerhalb von 180 min von 2360 mg/L auf 489,5 mg/L reduziert. Die Autoren identifizierten die Ultraschallleistung als einen der wesentlichen Einflussfaktoren auf die Abbaugeschwindigkeit von RO107 im heterogenen Fenton-ähnlichen System.
Erfahren Sie mehr über die hocheffiziente Magnetitsynthese mittels Ultraschallbehandlung!

Abbau von RO107 bei pH 5, 0,8 g/L MNPs, 10 mM H₂O₂, 50 mg/L RO107, einer Ultraschallleistung von 300 W und einer Reaktionszeit von 30 min.
Studie und Abbildung: ©Jaafarzadeh et al., 2018.
Ultraschallgeräte von Hielscher für Sono-Fenton- und erweiterte Oxidationsverfahren
Hielscher Ultrasonics entwickelt und fertigt leistungsstarke Ultraschallprozessoren und Reaktoren für anspruchsvolle sonochemische Anwendungen, darunter Fenton-Reaktionen, Sono-Fenton-Reaktionen, sonophotochemische Reaktionen und weitere erweiterte Oxidationsverfahren. Die verfügbaren Systeme reichen von kompakten Laborgeräten bis zu industriellen Ultraschallreaktoren für kontinuierliche Produktions- und Behandlungsströme.
Vorteile der sonochemischen Reaktoren von Hielscher
- Reaktorkonfigurationen für Chargen- und Inline-Betrieb
- Leistungsklassen für Labor, Pilotmaßstab und Industrie
- 24/7/365-Betrieb unter Volllast
- Geeignet für kleine Volumina, hohe Volumenströme und Anlagen mit parallel geschalteten Einheiten
- Druckbeaufschlagbare und temperaturgeregelte Reaktoren
- Robuste Sonotroden für chemische Anwendungen und die Behandlung von Schlämmen
- Einfache Installation, Reinigung und Prozessintegration
- Digitale Steuerung, Datenaufzeichnung und optionale Automatisierung
- Zuverlässige Maßstabsvergrößerung von Becherglasversuchen bis zu industriellen Durchflussreaktoren
Auswahl von Ultraschallgeräten für Sono-Fenton-Prozesse
Die folgende Tabelle gibt einen Überblick über geeignete Ultraschallgeräte von Hielscher für typische Chargenvolumina und Volumenströme. Die endgültige Geräteauswahl hängt von der Prozesschemie, dem angestrebten Umsatz, der Verweilzeit, dem Feststoffgehalt, der Temperatur, dem Druck und dem erforderlichen Energieeintrag ab.
| Chargenvolumen | Volumenstrom | Empfohlene Geräte | Typischer Einsatz |
|---|---|---|---|
| 1 bis 500 mL | 10 bis 200 mL/min | UP100H | Machbarkeitsversuche, Probenscreening, Katalysatorbewertung |
| 10 bis 2000 mL | 20 bis 400 mL/min | UP200Ht, UP400St | Optimierung im Labor und kleine Pilotversuche |
| 0,1 bis 20 L | 0,2 bis 4 L/min | UIP2000hdT | Pilotmaßstab, Prozessvalidierung, Produktion in kleinem Maßstab |
| 10 bis 100 L | 2 bis 10 L/min | UIP4000hdT | Industrielle Behandlungslinien und AOPs mit hohem Durchsatz |
| n.a. | 10 bis 100 L/min | UIP16000 | Kontinuierliche Verarbeitung im Großmaßstab |
| n.a. | Höhere Volumenströme | Cluster aus UIP16000 | Anlagen mit parallel geschalteten Einheiten für sehr hohen Durchsatz |
So starten Sie einen Sono-Fenton-Machbarkeitsversuch
Für eine fundierte Geräteempfehlung prüft Hielscher in der Regel die Chemie, die zu behandelnden Schadstoffe, das Behandlungsvolumen, den Volumenstrom, die Oxidationsmitteldosierung, den Katalysatortyp, den pH-Bereich, die Temperaturgrenzen und den erforderlichen Umsatz. Für Laborversuche wird üblicherweise ein Labor- oder Tisch-Ultraschallgerät mit Sonotrode wie das UP200Ht, UP400St oder UIP1000hdT eingesetzt, um den erforderlichen Energieeintrag und das Prozessfenster zu bestimmen.
Für den kontinuierlichen Betrieb kann Hielscher Ultraschall-Durchflusszellen und Inline-Reaktoren mit kontrollierter Verweilzeit, kontrolliertem Druck, kontrollierter Temperatur und kontrolliertem Leistungseintrag konfigurieren. Dies ermöglicht einen direkten Vergleich der Behandlungsleistung bei unterschiedlichen Amplituden und Volumenströmen.
Wir helfen Ihnen, Ihre Fenton-Reaktion zu verbessern!
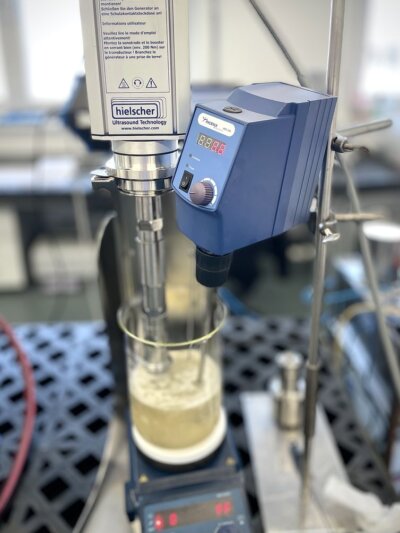
Sonochemischer Chargenaufbau mit dem UIP1000hdT (1000 Watt, 20 kHz) für Sono-Fenton-Reaktionen.
Häufig gestellte Fragen zu Sono-Fenton-Reaktionen
Was ist der Unterschied zwischen einer Fenton- und einer Sono-Fenton-Behandlung?
Bei der Fenton-Behandlung werden Wasserstoffperoxid und Eisenkatalysatoren eingesetzt, um Hydroxylradikale zu erzeugen. Bei der Sono-Fenton-Behandlung kommt zusätzlich Leistungsultraschall zum Einsatz. Ultraschallkavitation erhöht die Radikalbildung und verbessert die Durchmischung, den Katalysatorkontakt und den Stofftransport.
Kann die Sono-Fenton-Behandlung für industrielle Abwässer eingesetzt werden?
Ja. Die Sono-Fenton-Behandlung wird in der Prozessentwicklung für industrielle Abwässer, farbstoffhaltige Abwässer, petrochemische Abwässer, kontaminierte Schlämme und andere Ströme mit schwer abbaubaren organischen Verbindungen eingesetzt. Die industrielle Umsetzbarkeit hängt von der Schadstoffbelastung, dem Oxidationsmittelbedarf, dem Katalysatorsystem, dem Behandlungsziel und der Energiebilanz ab.
Kann Ultraschall den Chemikalienverbrauch senken?
Ultraschall kann die Ausnutzung von Oxidationsmitteln und Katalysatoren verbessern, indem er die Radikalbildung und den Stofftransport intensiviert. Ob sich der Chemikalienverbrauch senken lässt, muss in Versuchen mit dem tatsächlichen Abwasser oder Reaktionsgemisch bestätigt werden.
Ist das Verfahren skalierbar?
Ja. Ultraschallgeräte von Hielscher sind für eine skalierbare Prozessentwicklung ausgelegt. Ergebnisse aus Laborversuchen lassen sich durch die Kontrolle von Amplitude, Energieeintrag, Verweilzeit, Temperatur, Druck und Reaktorgeometrie auf Pilot- und Industrieanlagen übertragen.
Welcher Ultraschallprozessor eignet sich für meinen Prozess?
Der geeignete Prozessor hängt vom Probenvolumen, Volumenstrom, angestrebten Umsatz, Feststoffgehalt, der Viskosität, Betriebstemperatur und dem Druck ab. Hielscher bietet Labor-Ultraschallgeräte, Pilotanlagen und industrielle Ultraschallreaktoren für die kontinuierliche Verarbeitung.
Was ist das Sono-Ozonisierungsverfahren?
Die Sono-Ozonisierung ist ein erweitertes Oxidationsverfahren, das die Ozonbehandlung mit Hochleistungsultraschall kombiniert, um reaktivere Radikale zu erzeugen und den Stofftransport in Flüssigkeiten zu verbessern. Diese Synergie beschleunigt den Abbau organischer Schadstoffe, Farbstoffe, Mikroorganismen und schwer abbaubarer Verbindungen in Wasser oder Abwasser gegenüber der alleinigen Ozonisierung.
Entdecken Sie die Vorteile der Sono-Ozonisierung!
Literatur / Quellen
- Kazuaki Ninomiya, Hiromi Takamatsu, Ayaka Onishi, Kenji Takahashi, Nobuaki Shimizu (2013): Sonocatalytic–Fenton reaction for enhanced OH radical generation and its application to lignin degradation. Ultrasonics Sonochemistry, Volume 20, Issue 4, 2013. 1092-1097.
- Nematollah Jaafarzadeh, Afshin Takdastan, Sahand Jorfi, Farshid Ghanbari, Mehdi Ahmadi, Gelavizh Barzegar (2018): The performance study on ultrasonic/Fe₃O4/H₂O₂ for degradation of azo dye and real textile wastewater treatment. Journal of Molecular Liquids Vol. 256, 2018. 462–470.
- Virkutyte, Jurate; Vickackaite, Vida; Padarauskas, Audrius (2009): Sono-oxidation of soils: Degradation of naphthalene by sono-Fenton-like process. Journal of Soils and Sediments 10, 2009. 526-536.
- Garófalo-Villalta, Soraya; Medina Espinosa, Tanya; Sandoval Pauker, Christian; Villacis, William; Ciobotă, Valerian; Muñoz, Florinella; Vargas Jentzsch, Paul (2020): Degradation of Reactive Red 120 dye by a heterogeneous Sono-Fenton process with goethite deposited onto silica and calcite sand. Journal of the Serbian Chemical Society 85, 2020. 125-140.
- Ahmadi, Mehdi; Haghighifard, Nematollah; Soltani, Reza; Tobeishi, Masumeh; Jorfi, Sahand (2019): Treatment of a saline petrochemical wastewater containing recalcitrant organics using electro-Fenton process: persulfate and ultrasonic intensification. Desalination and Water Treatment 169, 2019. 241-250.
- Adewuyi, Yusuf G.; Appaw, Collins (2002): Sonochemical Oxidation of Carbon Disulfide in Aqueous Solutions: Reaction Kinetics and Pathways. Industrial & Engineering Chemistry Research 41 (20), 2002. 4957–4964.
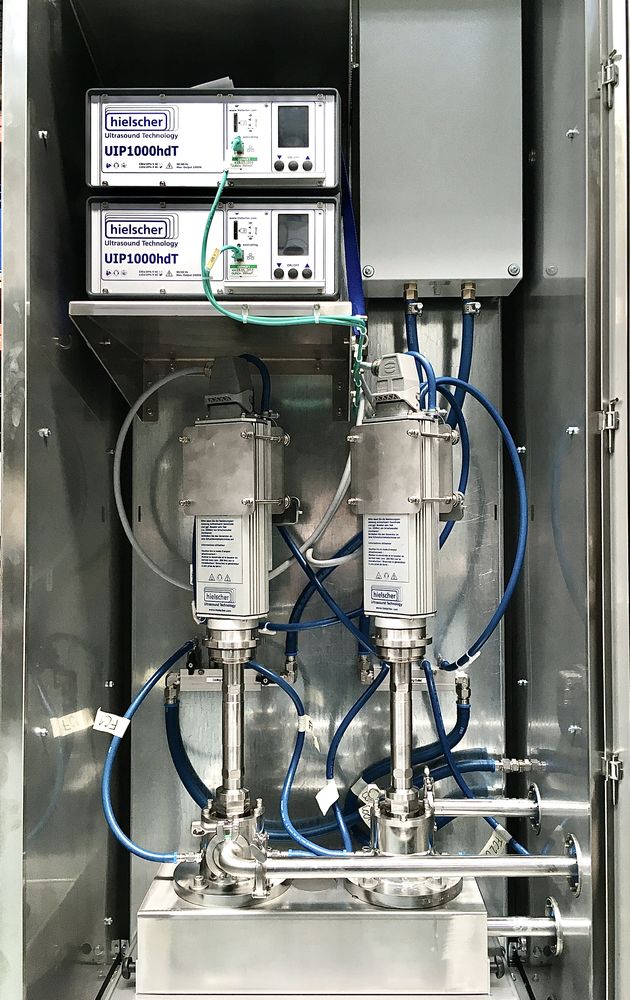
Industrielle Ultraschallgeräte des Modells UIP1000hdT in einer Durchfluss-Clusteranordnung für sonochemische Reaktionen

Hielscher Ultrasonics fertigt leistungsstarke Ultraschallprozessoren vom Labormaßstab bis zum Industriemaßstab.