Durch Ultraschall intensiviertes enzymatisches Kunststoffrecycling
Polyethylenterephthalat (PET) verursacht große Abfallmengen, die hauptsächlich aus gebrauchten Wasser- und Getränkeflaschen stammen. Bis vor Kurzem entstanden beim Recycling von PET minderwertige Kunststoffe. Ein neues mutiertes Enzym verspricht den Abbau von PET zu einem neuwertigen Rohstoff, der für neue hochwertige Kunststoffe verwendet werden kann. Durch Ultraschall unterstützte Enzyme weisen eine höhere Effizienz auf, wodurch das enzymatische Recycling von Kunststoffen beschleunigt und die Prozesskapazität erhöht wird.
Wie Leistungsultraschall das enzymatische PET-Recycling intensiviert
- Vergrößert die zugängliche Oberfläche von PET-Substraten drastisch, sodass pulverförmige Substrate deutlich besser auf Biokatalyse ansprechen als feste Folien.
- Verringert die hemmenden Auswirkungen der Polymerkristallinität, sodass PET mit geringer Kristallinität schneller hydrolysiert werden kann.
- Wirkt als gezielter Aktivierungsimpuls, wobei eine kurze Beschallung zu Beginn die Freisetzung von Monomeren wie Terephthalsäure (TA) und MHET erheblich steigert.
- Verbessert den Stofftransport und den Grenzflächenkontakt zwischen Enzym und Polymer, ohne intensive thermische oder chemische Vorbehandlungen zu erfordern.
- Senkt den Gesamtenergiebedarf, indem Ultraschallenergie auf eine kurze Aktivierungsphase begrenzt wird, statt sie während der gesamten Reaktion kontinuierlich einzutragen.

Ultraschallsystem zur Intensivierung enzymatischer Reaktionen
Physikalische Barrieren durch akustische Kavitation überwinden
 Polyethylenterephthalat (PET) lässt sich aufgrund seiner hohen Molekülmasse, seiner Hydrophobie und seiner teilkristallinen Struktur nur schwer biologisch recyceln, da diese Eigenschaften das Eindringen von Enzymen und den katalytischen Kontakt naturgemäß einschränken. Die Beschallung überwindet diese physikalischen Einschränkungen wirksam, indem sie akustische Kavitation erzeugt, die an der Grenzfläche zwischen Polymer und Lösungsmittel lokale Mikrodurchmischung, mechanische Scherkräfte und kontrollierte Temperaturschwankungen hervorruft. Diese akustische Energie lässt die Polymermatrix aufquellen, bricht starre kristalline Bereiche auf und vergrößert die für die Anlagerung des Biokatalysators verfügbare Oberfläche erheblich. Durch die physikalische Konditionierung des Substrats vor oder während der frühen Hydrolysephase neutralisiert die Beschallung den negativen Einfluss der Kristallinität und schafft eine günstigere Mikroumgebung für den enzymatischen Angriff. Damit entsteht eine hocheffiziente Grundlage für eine nachhaltige Depolymerisation.
Synergistische Aktivierung von Cutinase-Biokatalysatoren
Die Kombination von Leistungsultraschall mit Cutinase-Enzymen, insbesondere Thermobifida cellulosilytica Cutinase 1 (Thc_cut1), zeigt eine ausgeprägte synergistische Wirkung, die den katalytischen Umsatz maximiert und gleichzeitig die Integrität des Enzyms erhält. Statt kontinuierlich zu beschallen, wird das System zu Beginn der Hydrolyse durch eine kurze, 10 Minuten dauernde Aktivierungsphase vorbereitet. Dadurch steigt die Freisetzung von Abbauprodukten wie TA und MHET auf das bemerkenswerte 5,2- bis 6,6-Fache. Dieser kurze Eintrag akustischer Energie verbessert vermutlich die Enzymmobilität und die Benetzung an der Grenzfläche und verändert die Polymeroberfläche vorübergehend so, dass die katalytische Bindung begünstigt wird, ohne das Protein zu denaturieren. Indem der hohe Energieeintrag zeitlich von der gesamten Reaktionsdauer entkoppelt wird, ermöglicht die Synergie zwischen Beschallung und Cutinase eine erhebliche Steigerung der Depolymerisationseffizienz, während die Stabilität des Biokatalysators erhalten bleibt und der Gesamtenergieverbrauch des Prozesses sinkt.
Substratmorphologie und Skalierbarkeit des Prozesses
Der Erfolg des ultraschallunterstützten enzymatischen PET-Recyclings wird stark von der Geometrie und der physikalischen Form des Substrats beeinflusst, wobei pulverförmige Substrate durchweg bessere Ergebnisse erzielen als zusammenhängende Folien. Studien zeigen, dass die Ultraschallaktivierung bei PET-Pulvern etwa dreimal wirksamer ist als bei Folien, hauptsächlich weil die körnige Morphologie eine wesentlich größere und besser zugängliche Oberfläche für die enzymatische Hydrolyse bietet. Während Pulver mit geringer Kristallinität (z. B. 8 %) einen schnellen und zuverlässigen Abbau zeigen, ergeben sich selbst bei strukturierten Substraten wie PET-Folien mit einer Kristallinität von 7 % messbare Vorteile, etwa eine Steigerung der TA-Freisetzung auf das 1,2-Fache bei längeren Reaktionszeiten von 72 Stunden. Diese morphologischen Abhängigkeiten verdeutlichen, dass Ultraschallparameter an die Substrateigenschaften angepasst werden müssen, und zeigen, dass eine gezielt eingesetzte Beschallung das enzymatische Recycling im Labormaßstab wirksam mit einer skalierbaren, industriell praktikablen Verwertung von Kunststoffabfällen verbinden kann.
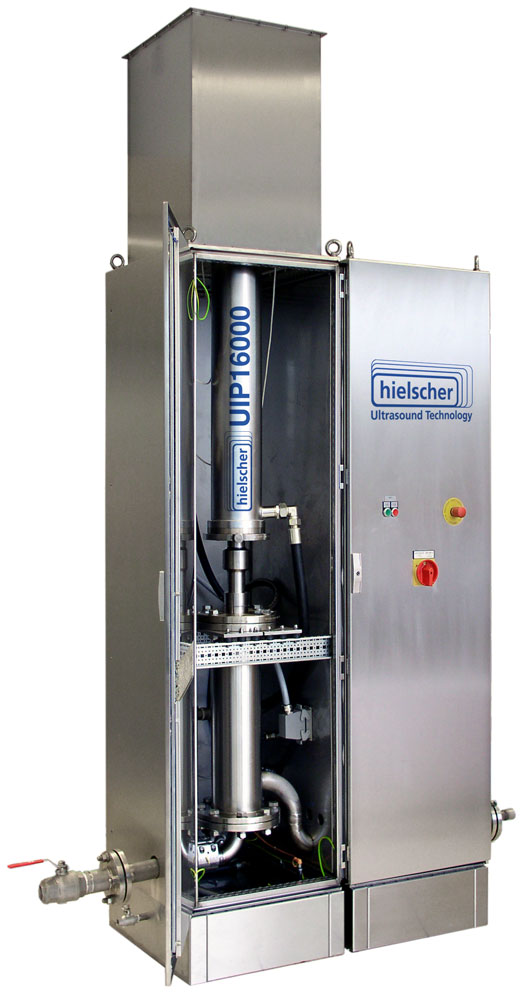
Leistungsultraschall verbessert die Depolymerisation von Polyethylenterephthalat (PET) für ein effizientes Recycling
Hochleistungs-Ultraschallprozessoren für enzymatische Reaktionen
Hielscher Ultrasonics verfügt über langjährige Erfahrung in der Entwicklung, Herstellung und im Vertrieb von Hochleistungs-Ultraschallgeräten für leistungsintensive Anwendungen in Labor und Industrie. Unser Wissen und unsere Erfahrung in der anspruchsvollen Ultraschallverarbeitung sind Teil unseres Angebots für unsere Kunden.
Wir begleiten unsere Kunden von der Erstberatung über Machbarkeitsprüfungen und Prozessoptimierung bis zur abschließenden Installation und zum Betrieb ihres Ultraschallsystems.
Unsere präzise steuerbaren Ultraschallgeräte ermöglichen es, Enzymaktivität, Kinetik, thermodynamische Eigenschaften sowie die Prozesstemperatur zu beeinflussen.
Unser Portfolio leistungsstarker und zuverlässiger Ultraschallprozessoren deckt das gesamte Spektrum vom kompakten handgeführten Laborgerät über Tischgeräte bis hin zu Prozessoren für den industriellen Einsatz ab. Ab 200 Watt sind alle Ultraschallgeräte mit einem digitalen Touchdisplay, intelligenter Software, Fernsteuerung über den Browser und automatischer Datenprotokollierung auf einer integrierten SD-Karte ausgestattet. Der individuell einstellbare Beschallungszyklusmodus (Pulsmodus) ermöglicht es, die Ultraschallexposition der Enzyme über Beschallungsdauer und Pausenzeiten einzustellen und zu steuern. Die Robustheit der Ultraschallgeräte von Hielscher ermöglicht einen 24/7-Betrieb unter hoher Belastung und in anspruchsvollen Umgebungen.
Die folgende Tabelle gibt Ihnen einen Anhaltspunkt für die ungefähre Verarbeitungskapazität unserer Ultraschallgeräte:
| Chargenvolumen | Volumenstrom | Empfohlene Geräte |
|---|---|---|
| 1 bis 500 mL | 10 bis 200 mL/min | UP100H |
| 10 bis 2000 mL | 20 bis 400 mL/min | UP200Ht, UP400St |
| 0,1 bis 20 L | 0,2 bis 4 L/min | UIP2000hdT |
| 10 bis 100 L | 2 bis 10 L/min | UIP4000hdT |
| n.a. | 10 bis 100 L/min | UIP16000 |
| n.a. | höher | Verbund aus UIP16000 |
Kontaktieren Sie uns! / Fragen Sie uns!
Über enzymatisches Kunststoffrecycling
Das hydrolytische Enzym Cutinase aus Laub- und Zweigkompost (LLC) kommt in der Natur vor und spaltet die Bindungen zwischen den beiden Bausteinen von Polyethylenterephthalat (PET), Terephthalat und Ethylenglykol. Die Gesamtwirksamkeit des Enzyms und seine Wärmeempfindlichkeit begrenzen jedoch die Reaktion und verringern die Prozesseffizienz erheblich. Die Cutinase aus Laub- und Zweigkompost beginnt sich bei 65 °C abzubauen, während Prozesse zum PET-Abbau Temperaturen von 72 °C oder mehr erfordern, bei denen PET zu schmelzen beginnt. Geschmolzenes PET ist ein wichtiger Prozessfaktor, da die Schmelze eine größere Oberfläche bietet, an der das Enzym wirken kann.
Forschende haben die natürlich vorkommende Cutinase aus Laub- und Zweigkompost gezielt verändert und Aminosäuren an ihren Bindungsstellen ausgetauscht. Dadurch entstand ein mutiertes Enzym, dessen Aktivität bei der Spaltung von PET-Bindungen gegenüber dem nativen LLC-Enzym auf das 10.000-Fache erhöht ist und dessen Wärmestabilität deutlich verbessert wurde. Das bedeutet, dass sich das neue mutierte Enzym bei 72 °C, der Temperatur, bei der PET zu schmelzen beginnt, nicht abbaut.
Die Dispergierung und Oberflächenaktivierung durch Ultraschall fördern die enzymatisch katalysierte Reaktion. Spezifische Beschallungsparameter wie Ultraschallamplitude, Zeit, Temperatur und Druck lassen sich genau auf den Enzymtyp abstimmen, um dessen katalytische Aktivität zu steigern. Die Ultraschallprozessparameter und ihre Auswirkungen auf Enzyme hängen vom jeweiligen Enzymtyp, seiner Aminosäurezusammensetzung und seiner Konformationsstruktur ab. Somit gibt es für jeden Enzymtyp optimale Prozessbedingungen, unter denen eine optimale Enzymaktivierung erreicht wird.
Ultraschalldispergierung von Enzym und Substrat
Durch Ultraschall erzeugte Scherkräfte und Mikroturbulenzen sind für ihre hohe Effizienz bei Dispergieranwendungen bekannt. Die ultraschallinduzierte Dispergierung von Enzymaggregaten und Substratagglomeraten verbessert die enzymatische katalytische Aktivität, da das Aufbrechen molekularer Aggregate und Agglomerate die für die Reaktion aktive Oberfläche zwischen Enzymen und Substrat vergrößert.
Durch Ultraschall unterstütztes Cutinase-Enzym
Die Beschallung hat gute Ergebnisse bei der Aktivierung des Enzyms Cutinase Thc_Cut1 hinsichtlich seiner Aktivität bei der PET-Hydrolyse gezeigt. Der durch Ultraschall verstärkte enzymatische Abbau von PET führte im Vergleich zu unbehandeltem PET zu einer Steigerung der freigesetzten Abbauprodukte auf das 6,6-Fache. Eine Erhöhung des kristallinen Anteils (28 %) in PET-Pulver und -Folien führte zu geringeren Hydrolyseausbeuten, was mit der verringerten Oberflächenverfügbarkeit zusammenhängen könnte. (vgl. Nikolaivits et al. 2018)
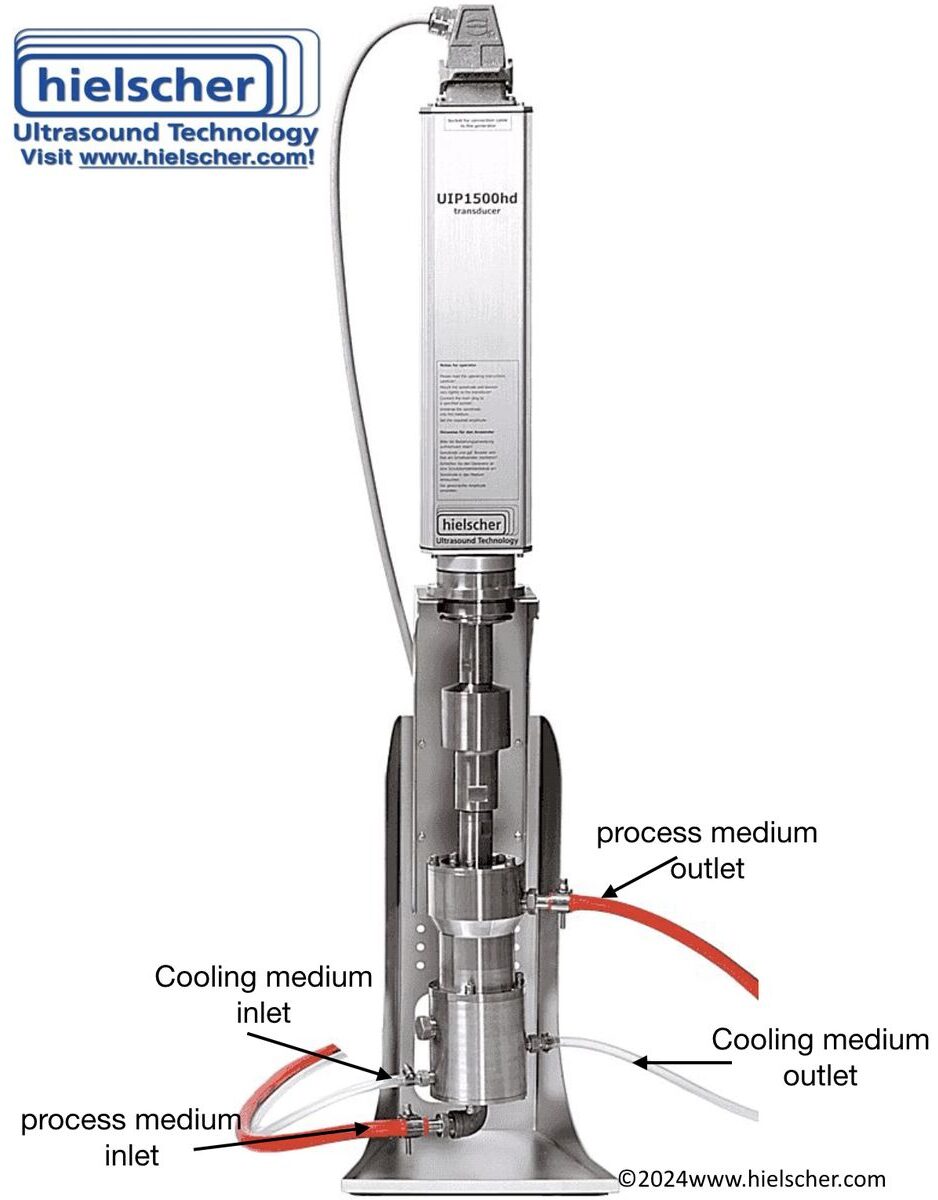
Ultraschall-Tischgerät UIP1500hdT mit Durchflusszelle zur Depolymerisation von PET für das Recycling
Häufig gestellte Fragen zur ultraschallintensivierten enzymatischen PET-Depolymerisation
Wie verbessert Ultraschall das enzymatische Recycling von PET?
Ultraschall verbessert die enzymatische Hydrolyse von Polyethylenterephthalat (PET), indem er die Freisetzung von Abbauprodukten während der Reaktion deutlich erhöht. Eine kurze Aktivierungsphase mit Ultraschallenergie kann die Monomerausbeute im Vergleich zu herkömmlichen enzymatischen Verfahren erheblich steigern.
Wie beeinflusst die Kristallinität von PET die Effizienz der ultraschallverstärkten Hydrolyse?
Die Kristallinität von PET wirkt sich negativ auf die enzymatische Hydrolyse aus; Substrate mit geringerer Kristallinität werden wesentlich schneller abgebaut. Beispielsweise wurde PET-Pulver mit einer Kristallinität von 8 % bei Ultraschallaktivierung deutlich schneller hydrolysiert als PET mit einer Kristallinität von 28 %.
Beeinflusst die physikalische Form des PET-Substrats (Pulver oder Folie) die Wirksamkeit von Ultraschall?
Ja, die physikalische Form des Substrats beeinflusst die Ergebnisse erheblich. Die Ultraschallaktivierung ist bei PET-Pulvern etwa dreimal wirksamer als bei Folien. Dieser Unterschied wird hauptsächlich auf die größere Oberfläche zurückgeführt, die bei pulverförmigen Substraten im Vergleich zu zusammenhängenden Folien für den enzymatischen Angriff zur Verfügung steht.
Welches Enzym wird üblicherweise beim ultraschallunterstützten PET-Abbau eingesetzt?
Das Enzym Thermobifida cellulosilytica Cutinase 1 (Thc_cut1) wird häufig in ultraschallaktivierten PET-Hydrolyseprozessen eingesetzt. Dieser Biokatalysator zeigt eine verbesserte Aktivität, wenn die Reaktion mit einem kurzen Eintrag von Ultraschallenergie eingeleitet wird.
Fördert die Beschallung weitere Reaktionswege zur PET-Depolymerisation?
Ja, Leistungsultraschall unterstützt die alkalische, saure oder neutrale Hydrolyse, die Glykolyse mit Ethylenglykol, die Methanolyse, die katalytische Solvolyse sowie die enzymatische PET-Hydrolyse.
Erfahren Sie, wie die Beschallung die alkalische Hydrolyse von PET intensiviert!
Was ist akustische Kavitation?
Niederfrequenter, hochintensiver Ultraschall (ca. 20–50 kHz) verursacht akustische Kavitation, auch Ultraschallkavitation genannt, die physikalische, mechanische und chemische Effekte hervorruft. Die Auswirkungen der akustischen Kavitation lassen sich als Entstehung, Wachstum und anschließender heftiger Kollaps winziger Vakuumblasen beobachten, die durch Druckschwankungen der in eine Flüssigkeit eingekoppelten Ultraschallwellen entstehen. Während der Implosion der Kavitationsblasen bilden sich sogenannte Hotspots, die räumlich eng begrenzt sind und nur kurz bestehen. Diese lokal auftretenden Hotspots sind durch eine intensive Erwärmung auf mindestens 5000 K, Drücke von bis zu 1200 bar sowie hohe Temperatur- und Druckdifferenzen gekennzeichnet, die innerhalb von Millisekunden auftreten. Tröpfchen und Partikel der Flüssigkeit werden zu Flüssigkeitsstrahlen mit Geschwindigkeiten von bis zu 208 m/s beschleunigt.

Die Ultraschallbehandlung von Enzymen beruht auf akustischer Kavitation und den damit verbundenen hydrodynamischen Scherkräften
Literatur / Quellen
- Alessandro Pellis, Caroline Gamerith, Gagik Ghazaryan, Andreas Ortner, Enrique Herrero Acero, Georg M. Guebitz (2016): Ultrasound-enhanced enzymatic hydrolysis of poly(ethylene terephthalate). Bioresource Technology, Volume 218, 2016. 1298-1302.
- Nutan Rajesh Paliwal, Arvind Kumar Mungray (2013): Ultrasound assisted alkaline hydrolysis of poly(ethylene terephthalate) in presence of phase transfer catalyst. Polymer Degradation and Stability, Volume 98, Issue 10, 2013. 2094-2101.
- V. Tournier, C. M. Topham, A. Gilles, B. David, C. Folgoas, E. Moya-Leclair, E. Kamionka, M.-L. Desrousseaux, H. Texier, S. Gavalda, M. Cot, E. Guémard, M. Dalibey, J. Nomme, G. Cioci, S. Barbe, M. Chateau, I. André, S. Duquesne, A. Marty (2020): An engineered PET depolymerase to break down and recycle plastic bottles. Nature 580(7802): 216-219.
- Bhogle, C. S.; and Pandit, A. B. (2018): Ultrasound-Assisted Alkaline Hydrolysis of Waste Poly(Ethylene Terephthalate) in Aqueous and Non-aqueous Media at Low Temperature. Indian Chemical Engineer, 60(2), 2018. 122–140.
- Meliza Lindsay Rojas; Júlia Hellmeister Trevilin; Pedro Esteves Duarte Augusto (2016): The ultrasound technology for modifying enzyme activity. Scientia Agropecuaria 7 /2, 2016. 145–150.