Durch Ultraschallbehandlung verbesserte säurekatalysierte Veresterung freier Fettsäuren
In der Biodieselproduktion und der oleochemischen Verarbeitung stellen hohe Gehalte an freien Fettsäuren (FFAs) weiterhin eine anhaltende Herausforderung dar. Die konventionelle säurekatalysierte Veresterung ist ein etabliertes Verfahren, um FFAs in wertvolle Fettsäurealkylester umzuwandeln. Die Reaktion wird jedoch häufig durch langsamen Stofftransport, lange Reaktionszeiten und anspruchsvolle Prozessbedingungen begrenzt. Die Ultraschallbehandlung ist eine praxisgerechte Technologie zur Prozessintensivierung, die diesen wichtigen Reaktionsschritt erheblich verbessern kann.
Bei der säurekatalysierten Veresterung von FFAs werden freie Fettsäuren typischerweise mit einem kurzkettigen Alkohol wie Methanol in Gegenwart eines Säurekatalysators, häufig Schwefelsäure, umgesetzt. Ziel ist es, die Säurezahl kostengünstiger Öle und Fette vor der weiteren nachgelagerten Umwandlung zu senken. Dies ist besonders relevant bei der Verarbeitung von Ausgangsstoffen wie Altspeiseöl, Fettabscheiderfett, tierischen Fetten, Soapstock, Destillaten oder anderen abgebauten Lipidströmen mit erhöhtem FFA-Gehalt. In konventionellen Systemen verlangsamt jedoch die Nichtmischbarkeit von Öl und Alkohol den Kontakt zwischen den Reaktanten, was die Reaktionsleistung unmittelbar begrenzt.

16kW-Ultraschallgerät UIP16000hdT zur kontinuierlichen FFA-Veresterung
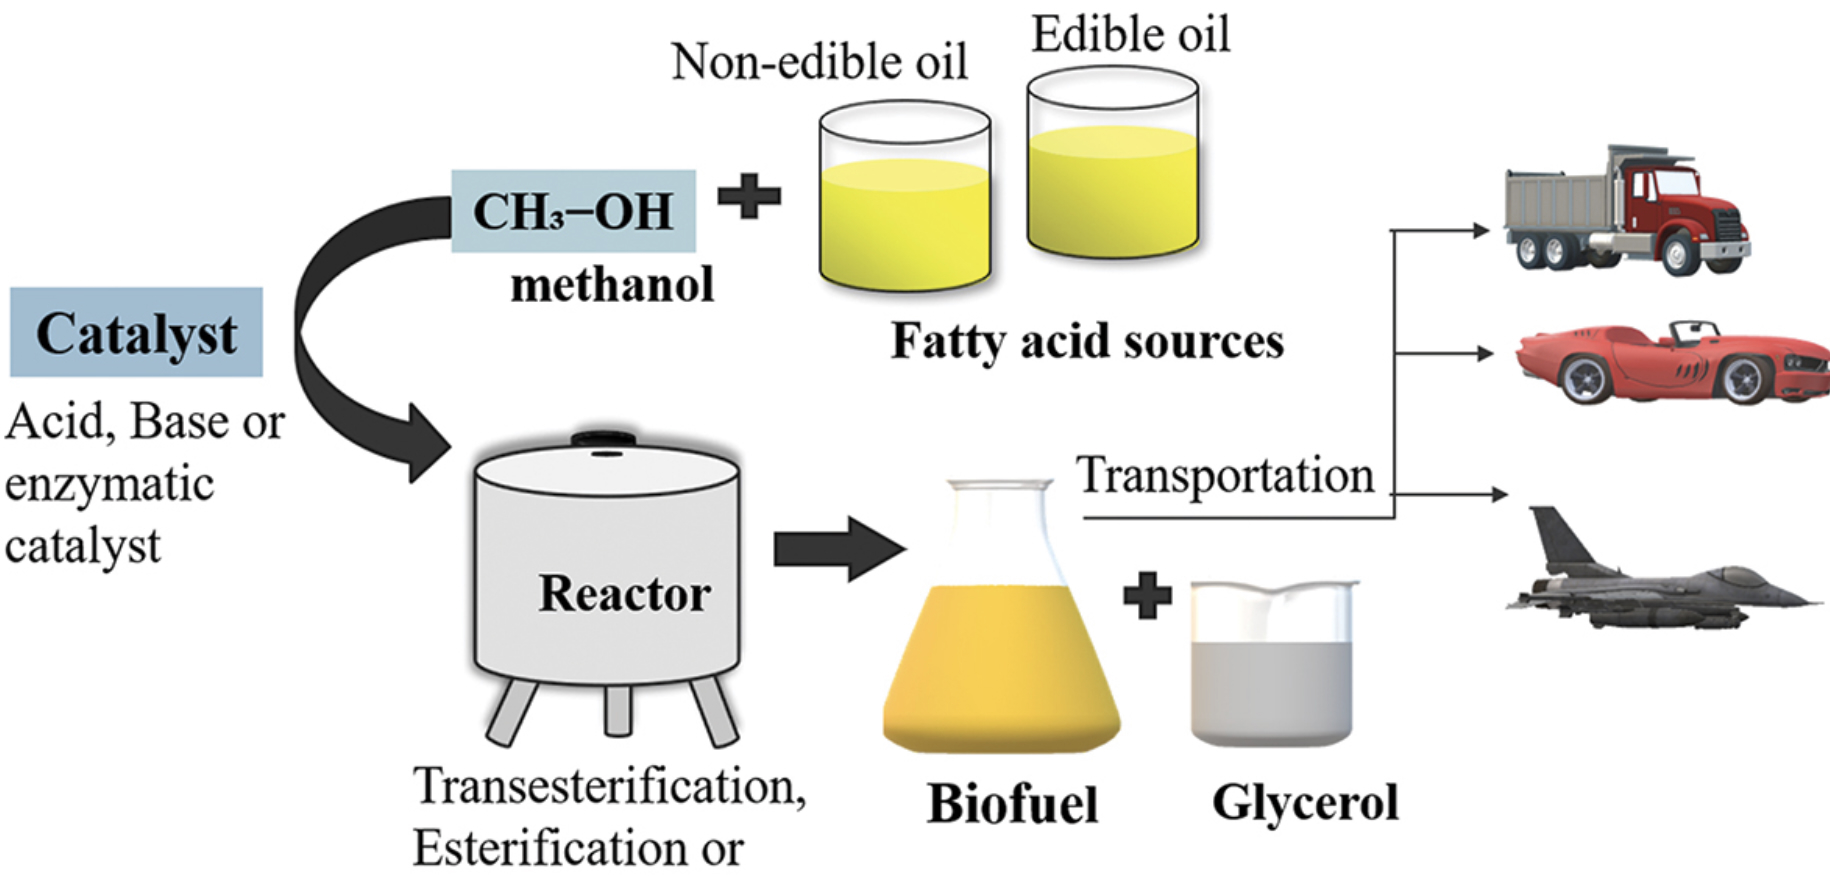
Von Altölen mit hohem Gehalt an freien Fettsäuren zu Biokraftstoff
Bild: Varma et al., 2024
Durch Ultraschall verbesserte Veresterungsleistung
Die Ultraschallbehandlung wirkt diesem Engpass entgegen, indem sie Ultraschallwellen hoher Intensität in das Reaktionsmedium einleitet. Diese Wellen erzeugen Kavitation, also die schnelle Bildung und den Kollaps mikroskopisch kleiner Blasen in der Flüssigkeit. Das Ergebnis sind eine intensive lokale Durchmischung, eine verbesserte Dispergierung der Alkoholphase in der Ölphase und eine wesentlich größere Grenzfläche für die Reaktion. In der Praxis ermöglicht Ultraschall einen effizienteren Kontakt zwischen Säurekatalysator, Alkohol und FFAs, wodurch die Veresterung beschleunigt und die Gesamtleistung des Prozesses verbessert wird.
Aus verfahrenstechnischer Sicht liegt der Hauptvorteil der Ultraschallbehandlung darin, dass sie eine diffusionsbegrenzte Reaktion intensiviert, ohne die zugrunde liegende Chemie zu verändern. Anstatt sich ausschließlich auf Wärme und mechanisches Rühren zu stützen, verbessert die Ultraschallenergie den Phasenkontakt direkt innerhalb der Flüssigkeit. Dies führt zu kürzeren Reaktionszeiten, einer schnelleren Verringerung des FFA-Gehalts und einer höheren Veresterungseffizienz unter milderen Betriebsbedingungen. Für Hersteller, die schwierige Ausgangsstoffe verarbeiten, ist dies ein wichtiger Vorteil.
Wesentliche Vorteile der Ultraschallbehandlung bei der FFA-Veresterung
Mehrere Vorteile machen die Ultraschallbehandlung für die säurekatalysierte Veresterung von FFAs besonders attraktiv:
- Schnellere Reaktionskinetik durch verbesserten Stofftransport zwischen nicht mischbaren Phasen
- Wirksamerer Kontakt zwischen FFAs, Alkohol und Säurekatalysator
- Mögliche Verringerung der erforderlichen Reaktionstemperatur und Verweilzeit
- Geringerer Bedarf an überschüssigem Alkohol in einigen Prozesskonfigurationen
- Verbesserte Vorbehandlung von Ausgangsstoffen mit hohem FFA-Gehalt vor der Umesterung
- Bessere Eignung für minderwertige oder verunreinigte Rohstoffe sowie Rohstoffe mit schwankender Qualität
- Großes Potenzial zur Prozessintensivierung in kontinuierlichen industriellen Systemen

3x UIP1000hdT-Ultraschallgeräte zur Veresterung von FFAs und zur anschließenden Umesterung
Warum Flexibilität bei den Ausgangsstoffen wichtig ist
Diese durch Ultraschall erzielten Verbesserungen sind bedeutsam, weil die Flexibilität bei den Ausgangsstoffen zu einem der wichtigsten wirtschaftlichen Hebel in der Herstellung von Biodiesel und Chemikalien aus erneuerbaren Rohstoffen geworden ist. Hersteller wollen zunehmend von raffinierten Speiseölen auf günstigere und nachhaltigere Alternativen umsteigen. Die Herausforderung besteht darin, dass diese alternativen Ausgangsstoffe häufig zu viele FFAs für eine direkte basenkatalysierte Umesterung enthalten. Ohne Vorbehandlung können Seifenbildung, Katalysatorverluste und Trennprobleme den gesamten Prozess beeinträchtigen. Die durch Ultraschallbehandlung verbesserte Veresterung bietet eine Möglichkeit, kostengünstigere Rohstoffe besser nutzbar und rentabler zu machen.
Industrielle Bedeutung für Biodieselhersteller und oleochemische Hersteller
Die industrielle Bedeutung dieser Entwicklung ist besonders groß in Großanlagen, die Durchsatz, Produktqualität, Betriebskosten und Schwankungen der Rohstoffe miteinander in Einklang bringen müssen. Ein schnellerer und effizienterer Veresterungsschritt verringert Engpässe vor der Umwandlung zu Biodiesel und verbessert die Produktivität der Produktionslinie. Er unterstützt außerdem eine kompaktere Reaktorauslegung, eine einfachere Maßstabsvergrößerung intensivierter Prozesse und eine bessere Nutzung bestehender Anlagen. In wettbewerbsintensiven Märkten können bereits moderate Verbesserungen bei der Verweilzeit, der Umwandlungseffizienz oder dem Chemikalienverbrauch erhebliche finanzielle Auswirkungen haben.
Für Anlagenbetreiber bietet dies sowohl technische als auch wirtschaftliche Vorteile:
- Minderwertige Ausgangsstoffe können wirtschaftlich nutzbar werden
- Die Vorbehandlungskapazität kann steigen, ohne dass der Platzbedarf proportional zunimmt
- Kürzere Verarbeitungszeiten können einen höheren Durchsatz ermöglichen
- Eine bessere Verringerung des FFA-Gehalts kann die nachgelagerte Umesterung stabilisieren
- Eine verbesserte Effizienz kann zu niedrigeren Betriebskosten pro verarbeiteter Tonne beitragen

UIP1000hdT-Ultraschallreaktor zur verbesserten Veresterung von FFAs.
Nachhaltigkeitsvorteile der Ultraschallveresterung
Ein weiterer wichtiger Punkt ist die Nachhaltigkeit. Indem die Ultraschallbehandlung die Umwandlung von Altölen und Restfetten mit hohem FFA-Gehalt ermöglicht, kann sie dazu beitragen, die nutzbare Rohstoffbasis über Öle in Lebensmittelqualität hinaus zu erweitern. Dies passt gut zum übergreifenden Branchentrend hin zu Rohstoffen aus der Kreislaufwirtschaft, zur Verwertung von Abfällen und zur Kraftstoffproduktion mit geringeren Kohlenstoffemissionen. In diesem Sinne ist die Ultraschallbehandlung nicht nur eine Verbesserung im Labor. Sie ist eine Prozesstechnologie mit klarer Bedeutung für die industrielle Dekarbonisierung und die Ressourceneffizienz.
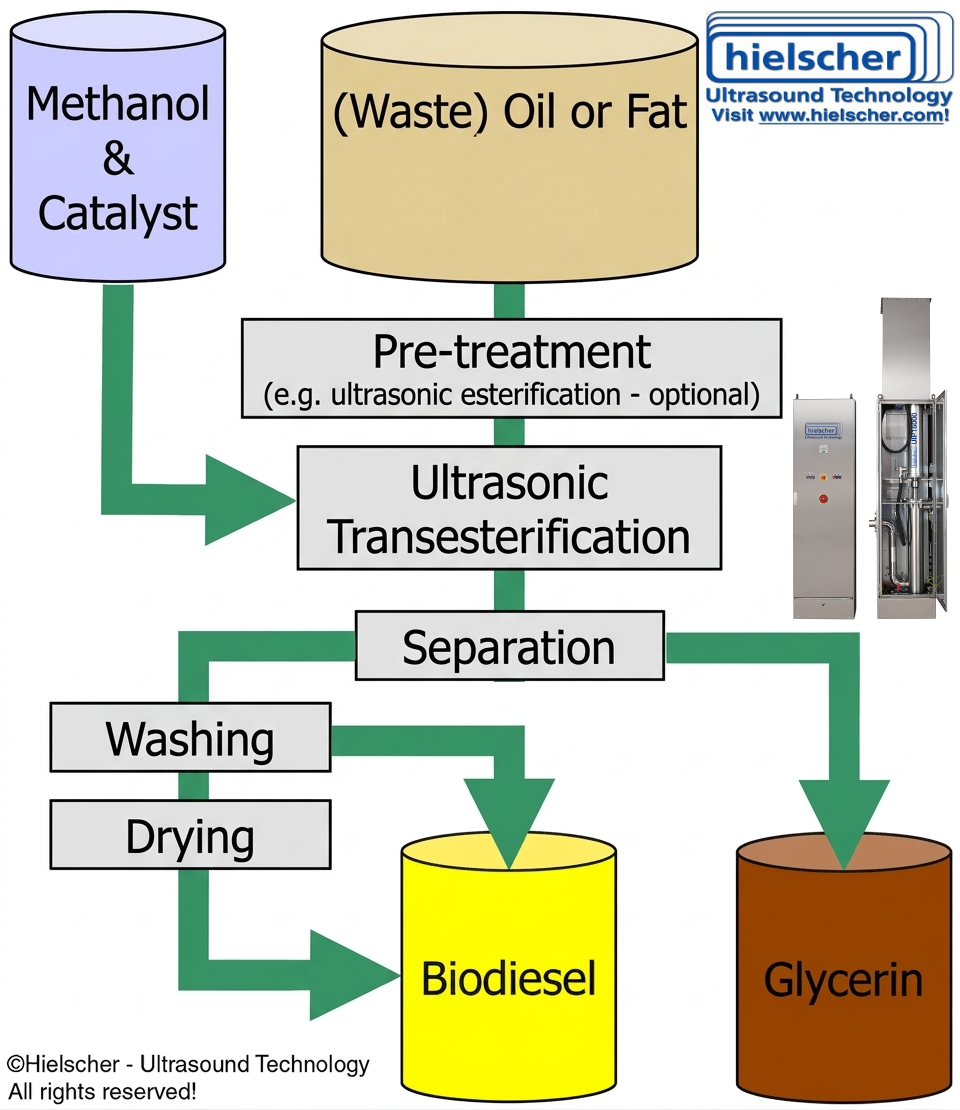
Prozessschema der durch Ultraschall verbesserten Biodieselherstellung
Ein praxisgerechter Weg zur Prozessintensivierung
Bei der Umsetzung müssen zwar weiterhin die Geräteauslegung, die Ultraschallleistungsdichte, die Verweilzeit, die Reaktorgeometrie und die Strategie zur Maßstabsvergrößerung berücksichtigt werden, doch das zugrunde liegende Potenzial ist klar. Die Ultraschallbehandlung verbessert eine der größten Schwachstellen der konventionellen säurekatalysierten Veresterung: die unzureichende Wechselwirkung zwischen den Phasen. Indem Ultraschall die Reaktion schneller und effizienter macht, hilft er, den Wert anspruchsvoller Lipid-Ausgangsstoffe zu erschließen, deren Verarbeitung andernfalls kostspielig oder schwierig wäre.
Für Unternehmen in den Bereichen Biodiesel, Oleochemie, biobasierte Schmierstoffe und erneuerbare Kraftstoffe ist dies eine Entwicklung, die genau beobachtet werden sollte. Da die Margen weiterhin knapp sind und die Qualität der Ausgangsstoffe stärker schwankt, werden Technologien zunehmend attraktiv, die die Reaktionsleistung steigern, ohne die Chemie komplizierter zu machen. Die durch Ultraschallbehandlung verbesserte säurekatalysierte Veresterung von FFAs zeichnet sich als praxisgerechter Weg zu höherer Effizienz, größerer Flexibilität bei den Ausgangsstoffen und stärkerer industrieller Wettbewerbsfähigkeit aus.
Hielscher-Ultraschallgeräte unterstützen eine skalierbare und einfach nachrüstbare FFA-Veresterung
 Hielscher-Ultraschallgeräte bieten klare Vorteile für die FFA-Veresterung überall dort, wo zuverlässige Prozessintensivierung und industrielle Praxistauglichkeit wichtig sind. Ihre präzise Regelung von Amplitude, Energieeintrag, Temperaturbedingungen und Verarbeitungsparametern ermöglicht es Betreibern, die Veresterungsleistung mit hoher Wiederholbarkeit zu optimieren. Dies ist entscheidend für eine gleichmäßige Verringerung des FFA-Gehalts bei schwankender Qualität der Ausgangsstoffe.
Gleichzeitig sind Hielscher-Systeme für einen robusten industriellen Einsatz ausgelegt und eignen sich daher gut für den kontinuierlichen Betrieb in anspruchsvollen Produktionsumgebungen. Ein weiterer wesentlicher Vorteil ist ihre lineare Skalierbarkeit: Prozessparameter, die im Labor-, Technikums- oder Pilotmaßstab entwickelt wurden, lassen sich mit vorhersehbaren Ergebnissen auf die industrielle Produktion übertragen. Dies ermöglicht die Umsetzung von kleinen Chargen bis hin zu nahezu jedem Durchsatzvolumen.
Darüber hinaus können Hielscher-Ultraschallreaktoren mit vergleichsweise geringen Beeinträchtigungen integriert werden. Dadurch sind sie eine attraktive Option sowohl für neue Prozesslinien als auch für die Nachrüstung bestehender Anlagen für Biodiesel, Oleochemikalien oder erneuerbare Kraftstoffe, die ihre Veresterungseffizienz verbessern wollen, ohne die gesamte Anlage neu zu konzipieren. Hielscher-Ultraschallgeräte sind für einen wartungsarmen 24/7-Dauerbetrieb unter hoher Belastung ausgelegt und damit eine ausgezeichnete Wahl zur Verbesserung der säurekatalysierten FFA-Veresterung in industriellen Produktionsumgebungen.
Die folgende Tabelle gibt Ihnen einen Anhaltspunkt für die ungefähre Verarbeitungskapazität von Hielscher-Ultraschallgeräten:
| Chargenvolumen | Volumenstrom | Empfohlene Geräte |
|---|---|---|
| 10 bis 2000mL | 20 bis 400mL/min | UP200Ht, UP400St |
| 0,1 bis 20L | 0,2 bis 4L/min | UIP2000hdT |
| 10 bis 100L | 2 bis 10L/min | UIP4000hdT |
| 15 bis 150L | 3 bis 15L/min | UIP6000hdT |
| n.a. | 10 bis 100L/min | UIP16000hdT |
| n.a. | höher | Verbund aus UIP16000hdT |
Allgemeines Protokoll für die ultraschallunterstützte säurekatalysierte Veresterung
Reagenzien und Materialien
Freie Fettsäuren (FFAs): Das Substrat (z. B. Ölsäure, Linolsäure oder Öl mit hoher Säurezahl).
Alkohol: Typischerweise Methanol (im Überschuss eingesetzt, um das Gleichgewicht in Richtung Esterbildung zu verschieben).
Säurekatalysator:
- Homogen: Häufig wird Schwefelsäure (H2SO4) eingesetzt.
- Heterogen: Feste Säurekatalysatoren wie Wolframdisulfid (WS2) oder andere sulfonierte Materialien.
Ausrüstung: Ultraschallgerät mit Sonotrode
Schritt-für-Schritt-Verfahren
- Vorbereitung des Gemischs: Mischen Sie die freien Fettsäuren mit dem Alkohol (Methanol). Ein übliches molares Verhältnis ist häufig deutlich höher als 1:1 (z. B. 1:6 oder 1:12), um eine vollständige Umwandlung sicherzustellen.
- Zugabe des Katalysators: Geben Sie den Säurekatalysator zum Gemisch hinzu. Bei Verwendung eines homogenen Katalysators wie Schwefelsäure wird dieser direkt zum FFA-Methanol-Gemisch gegeben.
- Ultraschallbehandlung:
Beschallen Sie das Gemisch mit dem Ultraschallgerät mit Sonotrode.
Wirkmechanismus: Ultraschall hoher Intensität erzeugt akustische Kavitation, die Mikrostrahlen sowie lokal hohen Druck und hohe Temperaturen hervorruft. Diese Kavitationseffekte verringern die Tröpfchen- bzw. Partikelgröße und vergrößern dadurch die für die Reaktion verfügbare Oberfläche. Gleichzeitig verbessert die intensive Ultraschalldurchmischung den Stofftransport – sie erhöht die Veresterungsgeschwindigkeit erheblich, indem sie den Stofftransportwiderstand zwischen der Methanol- und der Fettsäurephase verringert.
Beschallungsparameter: Die jeweilige Dauer (z. B. Minuten bis zu einer Stunde) und die Leistungsintensität (W/mL) sollten für die jeweilige Säure/Fettsäure-Kombination optimiert werden. - Reaktionsüberwachung: Der Reaktionsfortschritt wird typischerweise durch Messung der Säurezahl (AV) oder mittels Gaschromatographie (GC) überwacht, um die Konzentration der gebildeten Fettsäuremethylester (FAMEs) zu bestimmen.
- Verarbeitung nach der Reaktion:
Bei homogenen Katalysatoren: Neutralisieren Sie den Säurekatalysator (z. B. mit einer Base wie Natriumcarbonat) und trennen Sie die Esterphase durch Waschen oder Zentrifugieren von der Glycerin-/Methanolphase.
Bei heterogenen Katalysatoren: Filtrieren Sie den Katalysator zur möglichen Wiederverwendung aus dem Reaktionsgemisch ab.
Entwicklung, Fertigung und Beratung – Qualität Made in Germany
Hielscher-Ultraschallgeräte sind für ihre höchsten Qualitäts- und Konstruktionsstandards bekannt. Robustheit und einfache Bedienung ermöglichen die reibungslose Integration unserer Ultraschallgeräte in industrielle Anlagen. Raue Bedingungen und anspruchsvolle Umgebungen sind für Hielscher-Ultraschallgeräte kein Problem.
Hielscher Ultrasonics ist ein ISO-zertifiziertes Unternehmen und legt besonderen Wert auf leistungsstarke Ultraschallgeräte mit modernster Technologie und hoher Benutzerfreundlichkeit. Selbstverständlich sind Hielscher-Ultraschallgeräte CE-konform und erfüllen die Anforderungen von UL, CSA und RoHs.

Die Ultraschalldurchmischung übertrifft mechanische Rührwerke mit Flügelrührern hinsichtlich der Effizienz.
Häufig gestellte Fragen
Was bedeutet FFA in der Ölindustrie?
In der Ölindustrie steht FFA für freie Fettsäuren. Dies sind Fettsäuren, die nicht als Triglyceride gebunden sind und infolge von Hydrolyse, Abbau, schlechten Lagerbedingungen oder thermischer und chemischer Belastung in Ölen und Fetten vorkommen. Der FFA-Gehalt ist ein wichtiger Qualitätsparameter, da er den Grad des Abbaus der Ausgangsstoffe anzeigt und die weitere Verarbeitung stark beeinflusst.
Warum sind hohe FFA-Gehalte in der Biodieselproduktion und der oleochemischen Produktion problematisch?
Hohe FFA-Gehalte sind in der Biodieselproduktion und der oleochemischen Produktion problematisch, weil sie eine effiziente Umwandlung und die Produktqualität beeinträchtigen. Bei der Biodieselherstellung, insbesondere unter alkalischen Umesterungsbedingungen, reagieren FFAs mit basischen Katalysatoren wie Natriumhydroxid oder Kaliumhydroxid und bilden Seife. Dies führt zu Katalysatorverlusten, Emulsionsbildung, erschwerter Phasentrennung, geringerer Esterausbeute und höherem Aufwand für die nachgelagerte Reinigung. In der oleochemischen Produktion kann ein hoher FFA-Gehalt außerdem die Reaktionsselektivität beeinflussen, das Korrosionsrisiko erhöhen, die Raffination erschweren und die Prozesseffizienz verringern.
Was bedeutet Verseifung?
Verseifung ist die chemische Reaktion einer Fettsäure oder eines Triglycerids mit einem Alkali, bei der Seife entsteht. In der Biodieselproduktion bezeichnet Verseifung in der Regel die unerwünschte Nebenreaktion, bei der freie Fettsäuren mit alkalischen Katalysatoren reagieren und Seife und Wasser bilden. Diese Nebenreaktion verbraucht Katalysator und macht den Prozess weniger effizient.
Literatur / Quellen
- Naeem, Marwa; Al-Sakkari, Eslam; Boffito, D; Rene, Eldon; Gadalla, Mamdouh; Ashour, Fatma (2023): Single-stage waste oil conversion into biodiesel via sonication over bio-based bifunctional catalyst: Optimization, preliminary techno-economic and environmental analysis. Fuel, 2023.
- Cristiane B. Hobuss, Dalila Venzke, Bruna S. Pacheco, Alexander O. Souza, Marco A.Z. Santos, Sidnei Moura, Frank H. Quina, Karina G. Fiametti, J. Vladimir Oliveira, Claudio M.P. Pereira (2012): Ultrasound-assisted synthesis of aliphatic acid esters at room temperature. Ultrasonics Sonochemistry, Volume 19, Issue 3, 2012. 387-389.
- Susana Nieto, Rocio Villa, Antonio Donaire, Pedro Lozano (2021): Ultrasound-assisted enzymatic synthesis of xylitol fatty acid esters in solvent-free conditions. Ultrasonics Sonochemistry, Volume 75, 2021.
- hohe Effizienz
- modernste Technologie
- Zuverlässigkeit und Robustheit
- einstellbare, präzise Prozesssteuerung
- Chargen- und Inline-Betrieb
- für jedes Volumen
- intelligente Software
- intelligente Funktionen (z. B. Programmierbarkeit, Datenprotokollierung, Fernsteuerung)
- einfach und sicher zu bedienen
- wartungsarm
- CIP (Clean-in-Place)
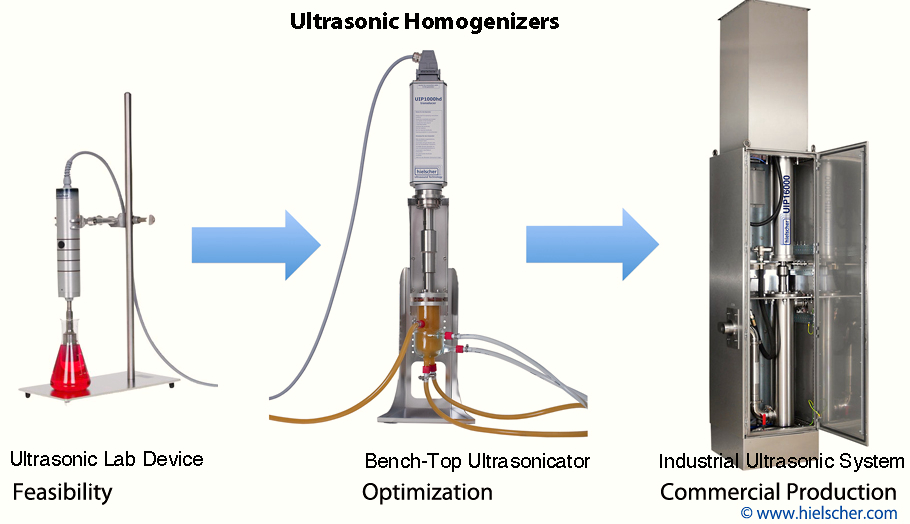
Hielscher Ultrasonics stellt leistungsstarke Ultraschallhomogenisatoren vom Labormaßstab bis zum Industriemaßstab her.