Von UCO zu Biodiesel mit Ultraschallreaktoren
Gebrauchtes Speiseöl (UCO) hat sich zu einem der attraktivsten Ausgangsstoffe für die nachhaltige Biodieselproduktion entwickelt. Die Umwandlung von UCO in Biodiesel beziehungsweise Methylester aus gebrauchtem Speiseöl trägt dazu bei, Abfälle zu reduzieren, Rohstoffkosten zu senken und eine stärker kreislauforientierte Kraftstoffwirtschaft zu unterstützen. Für Biodieselhersteller, die eine effiziente Verarbeitungstechnologie suchen, bieten Ultraschallreaktoren von Hielscher zur Biodieselproduktion eine leistungsstarke Lösung zur Intensivierung von Umesterungs- und Veresterungsprozessen.
Ultraschallreaktoren von Hielscher zur Biodieselproduktion werden vielfach eingesetzt, um die Umwandlung kostengünstiger Öle und Fette in hochwertigen Biodiesel zu verbessern. Durch intensive Durchmischung auf mikroskopischer Ebene beschleunigt die Ultraschallkavitation chemische Reaktionen, verbessert den Stofftransport zwischen nicht mischbaren Phasen und unterstützt Hersteller bei einer schnellen, zuverlässigen und skalierbaren Biodieselproduktion.

16kW-Ultraschallgerät UIP16000hdT für die kontinuierliche Biodieselproduktion
UCOME – Biodiesel aus Altölen
UCOME steht für Used Cooking Oil Methyl Ester, also Methylester aus gebrauchtem Speiseöl. Es handelt sich um einen Biodieselkraftstoff, der durch die Umwandlung gebrauchter Speiseöle in Fettsäuremethylester mittels einer chemischen Reaktion mit Methanol hergestellt wird. Da UCO ein recycelter Ausgangsstoff ist, ist UCOME sowohl aus wirtschaftlicher als auch aus ökologischer Sicht besonders attraktiv.
Im Vergleich zu ungebrauchten Pflanzenölen bietet UCO deutliche Kostenvorteile, stellt jedoch auch Herausforderungen an die Verarbeitung. Gebrauchtes Speiseöl enthält häufig:
- Freie Fettsäuren (FFA)
- Wasser
- Lebensmittelreste und Verunreinigungen
- Oxidationsprodukte
- Eine je nach Herkunft und bisheriger Nutzung variable Zusammensetzung
Diese Faktoren machen die Prozesseffizienz und die Leistungsfähigkeit des Reaktors besonders wichtig. Hier bieten Ultraschallreaktoren zur Biodieselproduktion erhebliche Vorteile.
Wie Ultraschallreaktoren zur Biodieselproduktion die Umwandlung von UCO in UCOME verbessern
Die herkömmliche Biodieselproduktion setzt häufig auf mechanisches Rühren und Wärme, um Öl, Alkohol und Katalysator miteinander in Kontakt zu bringen. Da sich Öl und Methanol schlecht mischen, können bei konventionellen Reaktoren langsame Reaktionsgeschwindigkeiten, eine unvollständige Umsetzung, ein höherer Chemikalienverbrauch und längere Verweilzeiten auftreten.
Ultraschallreaktoren von Hielscher nutzen hochintensiven Ultraschall, um Kavitation in der Flüssigkeit zu erzeugen. Durch die Kavitation entstehen mikroskopische Mischzonen mit extrem hohen Scherkräften. Dadurch wird Methanol innerhalb der Ölphase in sehr feine Tröpfchen zerteilt, und es entsteht eine wesentlich größere Grenzfläche für die Reaktion.
Das Ergebnis ist ein stark intensivierter Biodieselprozess mit wesentlichen Vorteilen:
- Schnellere Umesterung und Veresterung
- Verbesserte Umsetzungseffizienz
- Bessere Nutzung von Methanol und Katalysator
- Verkürzte Reaktionszeit
- Möglichkeit zur kontinuierlichen Inline-Verarbeitung
- Einfache Maßstabsvergrößerung von der Pilotanlage zur industriellen Produktion
Bei UCO-Ausgangsstoffen mit erhöhtem FFA-Gehalt ist Ultraschall besonders vorteilhaft, da er sowohl die säurekatalysierte Veresterung als auch die basenkatalysierte Umesterung verbessert.
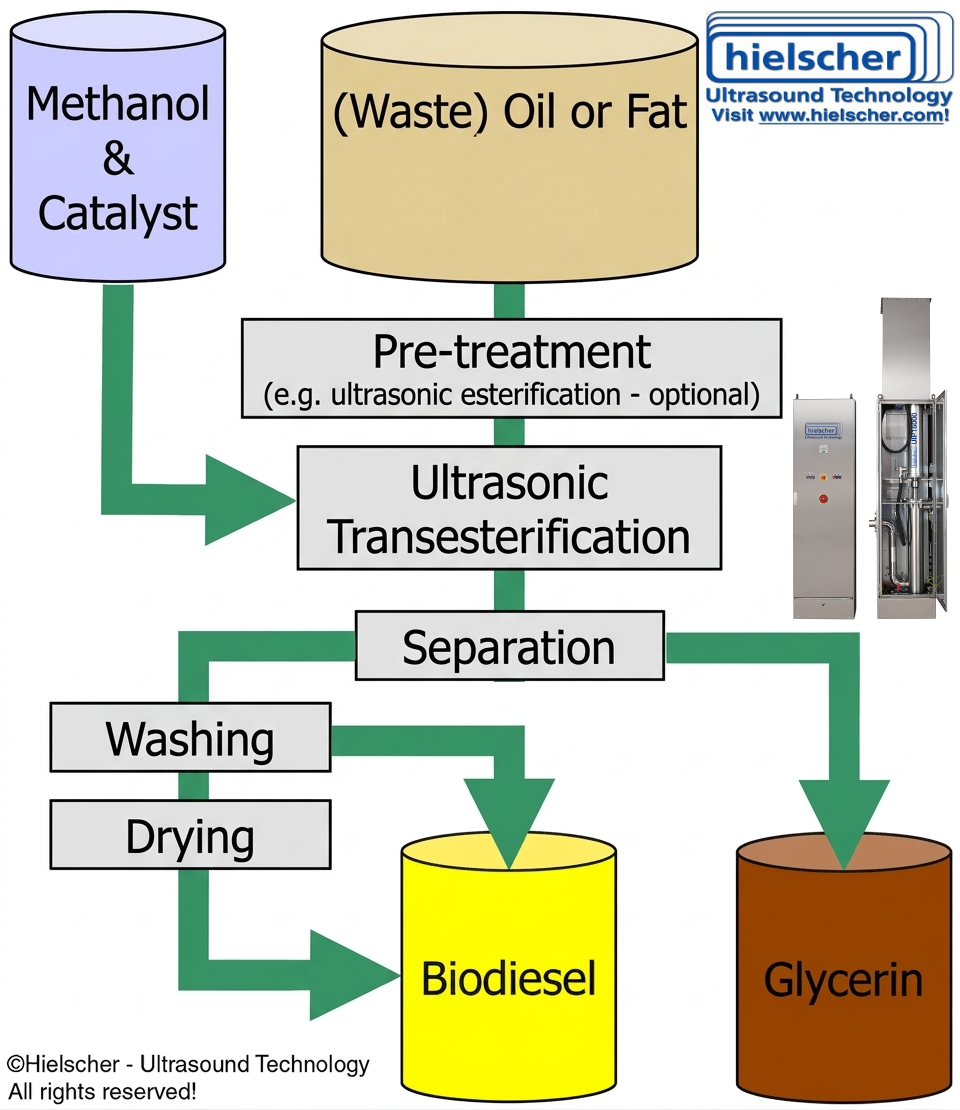
Verfahrensschema der ultraschallgestützten Biodieselherstellung
Von UCO zu Biodiesel: Prozessübersicht
Die Umwandlung von gebrauchtem Speiseöl in Biodiesel umfasst im Allgemeinen mehrere Prozessstufen. Ultraschallreaktoren von Hielscher zur Biodieselproduktion können je nach Qualität des Ausgangsstoffs in einstufige oder zweistufige Prozesskonzepte integriert werden.
Ein typischer Prozess zur Umwandlung von UCO in Biodiesel umfasst:
- Sammlung und Lagerung von gebrauchtem Speiseöl
- Filtration zur Entfernung von Feststoffen und Lebensmittelpartikeln
- Trocknung oder Entwässerung zur Verringerung des Feuchtigkeitsgehalts
- FFA-Analyse zur Bestimmung des erforderlichen Reaktionswegs
- Veresterung freier Fettsäuren bei hohem FFA-Gehalt
- Umesterung mit Methanol zur Bildung von Methylestern
- Trennung von Biodiesel und Glycerin
- Wäsche oder trockene Reinigung des Biodiesels
- Abschließende Feinreinigung zur Erfüllung der Spezifikationen für die Kraftstoffqualität
Bei hohen FFA-Gehalten wird häufig eine Veresterung als Vorbehandlung eingesetzt, um freie Fettsäuren vor dem eigentlichen Umesterungsschritt in Ester umzuwandeln. Die Ultraschallbehandlung kann beide Stufen beschleunigen und die Gesamtproduktivität der Anlage verbessern. Erfahren Sie mehr über die ultraschallgestützte zweistufige Umwandlung zu Biodiesel!
Warum Ultraschallreaktoren von Hielscher gut für UCOME-Biodiesel geeignet sind
Ultraschallreaktoren von Hielscher sind für die industrielle Flüssigkeitsverarbeitung ausgelegt und besonders wirksam bei Biodieselanwendungen, bei denen die Flüssig-Flüssig-Durchmischung die Reaktionsgeschwindigkeit bestimmt. Statt sich ausschließlich auf die Durchmischung des gesamten Flüssigkeitsvolumens zu verlassen, erzeugt Ultraschall lokal intensive Energie genau dort, wo sie benötigt wird.
Dies bietet Herstellern mehrere praktische Vorteile.
- Hervorragende Durchmischung von Öl und Methanol
Eine der wesentlichen Einschränkungen bei der Biodieselproduktion ist die geringe Mischbarkeit von Öl und Methanol. Ultraschallreaktoren von Hielscher erzeugen eine sehr feine Emulsion, die den Kontakt zwischen den Reaktionspartnern erheblich verbessert. Ein besserer Kontakt bedeutet eine schnellere Reaktionskinetik und eine höhere Umsetzung. - Hohe Leistungsfähigkeit bei schwierigen Ausgangsstoffen
UCO ist kein einheitlicher Rohstoff. Wassergehalt, FFA-Gehalt und Verunreinigungsgrad können von Charge zu Charge variieren. Reaktoren von Hielscher helfen, diese Schwankungen durch Intensivierung der Reaktionsbedingungen auszugleichen, wodurch der Prozess robuster und anpassungsfähiger wird. - Kürzere Verweilzeit
Da Ultraschall die Veresterung und Umesterung beschleunigt, können Hersteller die angestrebte Umsetzung häufig in kürzerer Zeit erreichen als mit konventionellen Rührsystemen. Dadurch kann das erforderliche Reaktorvolumen verringert und der Durchsatz erhöht werden. - Kontinuierlicher Inline-Betrieb
Ultraschallreaktoren von Hielscher zur Biodieselproduktion sind ideal für die kontinuierliche Verarbeitung. Inline-Reaktorkonfigurationen unterstützen eine Produktion im stationären Betrieb mit reproduzierbarer Qualität, was für kommerzielle Biodieselanlagen von großem Wert ist. - Unkomplizierte Maßstabsvergrößerung
Ein wesentlicher Vorteil der Technologie von Hielscher ist die lineare Maßstabsvergrößerung. Prozessparameter, die in Labor- oder Pilotversuchen ermittelt wurden, lassen sich mit größerer Vorhersagbarkeit auf größere Produktionsanlagen übertragen. Dies verringert das Entwicklungsrisiko und vereinfacht die Planung von Erweiterungen. - Industrielle Zuverlässigkeit
Systeme von Hielscher sind für den anspruchsvollen industriellen Einsatz ausgelegt. Für Biodieselhersteller bedeutet dies zuverlässige Reaktorleistung, reproduzierbare Ergebnisse und Kompatibilität mit automatisierten Prozesslinien. - Herstellung von Biodiesel gemäß ASTM D6751 und EN 14214
Kommerzielle Biodieselhersteller streben häufig die Erfüllung von Spezifikationen für die Kraftstoffqualität wie ASTM D6751 und EN 14214 an. Diese Normen definieren wesentliche Eigenschaften, darunter Estergehalt, Viskosität, Flammpunkt, Säurezahl, Wassergehalt, Oxidationsstabilität, Grenzwerte für Verunreinigungen und Glyceringehalte.
Lesen Sie, wie ultraschallproduzierter Biodiesel in Dieselmotoren funktioniert!

Die Ultraschallmischung übertrifft mechanische Flügelradmischer hinsichtlich der Effizienz.
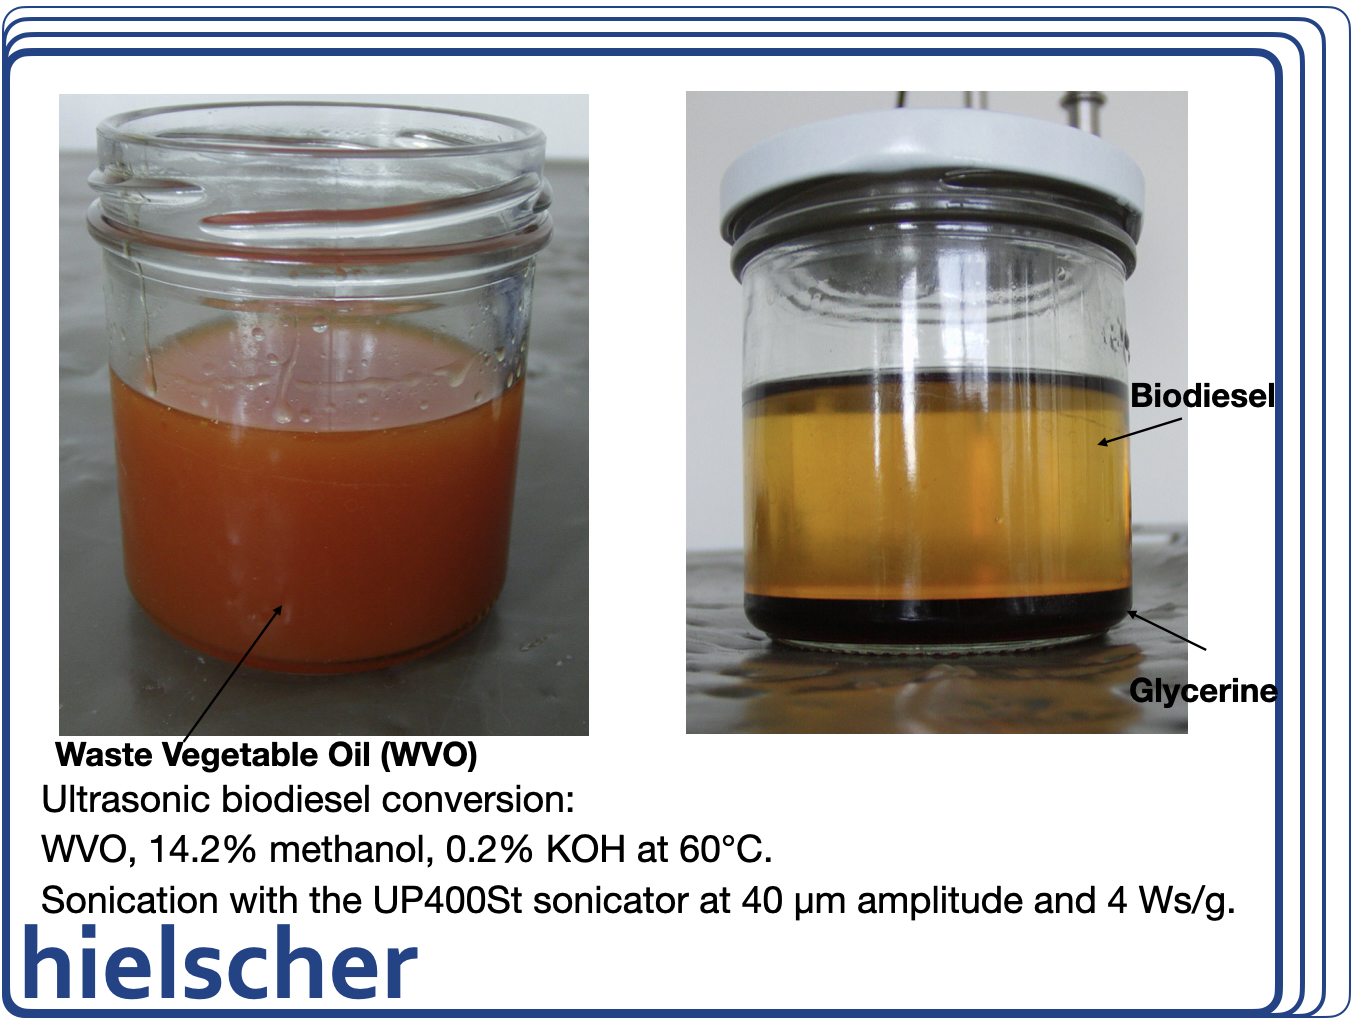
Von gebrauchten Pflanzenölen und Fetten zu Biodiesel mit Ultraschallreaktoren von Hielscher.
Biodieselproduktion im kleinen Maßstab für landwirtschaftliche Betriebe und netzunabhängige Nutzer
In einigen Ländern oder Regionen gibt es nur begrenzte Biodieselvorschriften, oder sie werden bei kleinen privaten Nutzern nicht durchgesetzt. Landwirte und Gerätebesitzer können kleinere Mengen Biodiesel aus gebrauchtem Speiseöl für den Eigenverbrauch vor Ort in Traktoren, Generatoren, Heizgeräten oder anderen dieselbetriebenen landwirtschaftlichen Geräten herstellen.
In diesen Fällen geht es häufig um den praktischen Ersatz von Kraftstoff und weniger um einen zertifizierten gewerblichen Verkauf. Ultraschallreaktoren zur Biodieselproduktion können auch für eine solche dezentrale Produktion attraktiv sein, da sie Folgendes bieten:
- Kurze Reaktionszeiten
- Effiziente Umsetzung mit kompakten Geräten
- Gute Eignung für variable Altöl-Ausgangsstoffe
- Geringere Abhängigkeit von großen Rührkesseln
- Potenzial für modulare Verarbeitungsanlagen
Gleichzeitig muss klar darauf hingewiesen werden, dass Biodiesel, der die Spezifikationen nicht erfüllt, möglicherweise nicht für alle Motoren geeignet ist, möglicherweise nicht den örtlichen gesetzlichen Anforderungen entspricht und Probleme hinsichtlich Lagerung, Materialverträglichkeit, Emissionen oder Motorgarantie verursachen kann. Wo Biodieselnormen bestehen, sollte der Kraftstoff entsprechend geprüft und hergestellt werden, bevor er in Anwendungen mit gesetzlichen Vorgaben oder in Straßenfahrzeugen eingesetzt wird.

Ultraschallreaktor UIP1000hdT für die verbesserte Umwandlung von Ölen und Fetten in Biodiesel.
Wirtschaftliche Vorteile der Ultraschall-Biodieselproduktion aus UCO
Die Kosten der Ausgangsstoffe gehören zu den größten variablen Einflussgrößen für die Wirtschaftlichkeit der Biodieselproduktion. Da gebrauchtes Speiseöl im Allgemeinen günstiger ist als raffinierte Pflanzenöle, bietet es ein erhebliches Kosteneinsparpotenzial. Diese Einsparungen können jedoch verloren gehen, wenn der Prozess langsam oder chemisch ineffizient ist oder Schwankungen der Ausgangsstoffe nicht bewältigen kann.
Ultraschallreaktoren von Hielscher zur Biodieselproduktion tragen dazu bei, die Rentabilität zu sichern, indem sie die Reaktionseffizienz und die Anlagenproduktivität verbessern. Mögliche wirtschaftliche Vorteile sind:
- Bessere Nutzung kostengünstiger UCO-Ausgangsstoffe
- Erhöhter Durchsatz
- Verkürzte Reaktionszeit
- Geringerer mischungsbedingter Energiebedarf im Vergleich zu einer ineffizienten Durchmischung des gesamten Flüssigkeitsvolumens
- Verbesserte Prozesskonstanz
- Einfachere Integration in kontinuierliche Produktionslinien
Für Hersteller, die die Biodieselproduktion aus Altölen auf einen größeren Maßstab bringen möchten, kann diese Kombination aus Flexibilität bei den Ausgangsstoffen und Prozessintensivierung von großem Wert sein.
Wandeln Sie UCO mit Ultraschallreaktoren von Hielscher effizient in UCOME-Biodiesel um!
Die Umwandlung von gebrauchtem Speiseöl in UCOME ist eine sinnvolle Möglichkeit, erneuerbaren Kraftstoff aus Abfällen herzustellen und dabei die Nachhaltigkeit zu verbessern und die Kosten der Ausgangsstoffe zu senken. Da UCO häufig schwieriger zu verarbeiten ist als ungebrauchte Öle, spielt die Reaktortechnologie eine entscheidende Rolle für eine effiziente und zuverlässige Biodieselproduktion.
Ultraschallreaktoren von Hielscher zur Biodieselproduktion intensivieren die Reaktion zwischen Öl und Methanol durch kavitationsgetriebene Durchmischung und Stofftransport. Dies ermöglicht eine schnellere Veresterung und Umesterung, eine bessere Verarbeitung variabler UCO-Ausgangsstoffe und eine skalierbare Inline-Produktion von Biodiesel.
Bei kommerziellen Herstellern werden Ultraschallsysteme von Hielscher in Biodieselprozessen eingesetzt, die darauf ausgelegt sind, Kraftstoff gemäß ASTM D6751 und EN 14214 herzustellen. Für Landwirte und kleine Nutzer in Ländern ohne Biodieselvorschriften können Ultraschallreaktoren auch die Herstellung kleinerer Biodieselmengen in kompakten Anlagen für den Einsatz in Geräten vor Ort unterstützen. Dabei ist zu berücksichtigen, dass Kraftstoff, der die Spezifikationen nicht erfüllt, vorsichtig und unter Beachtung der örtlichen Anforderungen und der Motorverträglichkeit eingesetzt werden sollte.
Wenn Ihr Ziel eine effiziente Produktion von UCOME aus UCO ist, bieten Ultraschallreaktoren von Hielscher zur Biodieselproduktion eine leistungsstarke und skalierbare Technologieplattform für die moderne Biodieselherstellung.

3 installierte Ultraschallgeräte UIP1000hdT für Biodiesel
Die folgende Tabelle gibt Ihnen einen Anhaltspunkt für die ungefähre Verarbeitungskapazität der Ultraschallreaktoren von Hielscher zur Biodieselproduktion:
|
Volumenstrom
|
Leistung
|
|---|---|
|
20 – 100L/hr
|
|
|
80 – 400L/hr
|
|
|
0,3 – 1,5m³/hr
|
|
|
2 – 10m³/hr
|
|
|
20 – 100m³/hr
|
Warum ist Hielscher eine überzeugende Wahl für Biodieselhersteller?
Hielscher ist für industrielle Ultraschalltechnologie bekannt, die für praktische Prozessanwendungen entwickelt wurde. In der Biodieselproduktion bieten Ultraschallreaktoren von Hielscher einen praxisgerechten Weg, die UCO-Umwandlung zu intensivieren, die Durchmischung von Methanol und Öl zu verbessern und die effiziente Herstellung von Biodiesel aus Altölen und Fetten zu unterstützen.
Wesentliche Gründe, warum sich Hersteller für Hielscher entscheiden, sind:
- Bewährte Ultraschallkompetenz
- Inline-Reaktorkonzepte für die kontinuierliche Biodieselherstellung
- Eignung für Veresterung und Umesterung
- Überzeugende Möglichkeiten zur Maßstabsvergrößerung vom Labor zur Produktion
- Robuste Geräte für industrielle Umgebungen
- Effektive Verarbeitung anspruchsvoller Ausgangsstoffe wie Altspeiseöl
Entwicklung, Fertigung und Beratung – Qualität Made in Germany
Ultraschallgeräte von Hielscher sind für höchste Qualitäts- und Konstruktionsstandards bekannt. Robustheit und einfache Bedienung ermöglichen die reibungslose Integration unserer Ultraschallgeräte in industrielle Anlagen. Raue Bedingungen und anspruchsvolle Umgebungen werden von Ultraschallgeräten von Hielscher problemlos bewältigt.
Hielscher Ultrasonics ist ein ISO-zertifiziertes Unternehmen und legt besonderen Wert auf leistungsstarke Ultraschallgeräte mit modernster Technologie und Benutzerfreundlichkeit. Selbstverständlich sind Ultraschallgeräte von Hielscher CE-konform und erfüllen die Anforderungen von UL, CSA und RoHs.

3x UIP1000hdT Ultraschallgeräte für die Umesterung zu Biodiesel aus gebrauchten Pflanzenölen, Frittierfetten und Talg.
Literatur / Quellen
- J. Sáez-Bastante, M. Carmona-Cabello, S. Pinzi, M.P. Dorado (2020): Recycling of kebab restoration grease for bioenergy production through acoustic cavitation. Renewable Energy, Volume 155, 2020. 1147-1155.
- M. Maghami, S.M. Sadrameli, B. Ghobadian (2015): Production of biodiesel from fishmeal plant waste oil using ultrasonic and conventional methods. Applied Thermal Engineering, Volume 75,
2015. 575-579. - Veera Gnaneswar Gude, Georgene Elizabeth Grant (2013): Biodiesel from waste cooking oils via direct sonication. Applied Energy, Volume 109, 2013. 135-144.
- Medeiros, Eliane; Vieira, Bruno; Pereira, Cláudio; Nadaleti, Willian; Quadro, Maurizio; Andreazza, Robson (2019): Production of biodiesel using oil obtained from fish processing residue by conventional methods assisted by ultrasonic waves: Heating and stirring. Renewable Energy 2019.
- Abdullah, C. S. ; Baluch, N.; Mohtar S. (2015): Ascendancy of ultrasonic reactor for micro biodiesel production. Jurnal Teknologi (Sciences ; Engineering) 77:5; 2015. 155-161.
- Ali Gholami, Fathollah Pourfayaz, Akbar Maleki (2021): Techno-economic assessment of biodiesel production from canola oil through ultrasonic cavitation. Energy Reports, Volume 7, 2021. 266-277.
- Darwin, Sebayan; Agustian, Egi; Praptijanto, Achmad (2010): Transesterification Of Biodiesel From Waste Cooking Oil Using Ultrasonic Technique. International Conference on Environment 2010 (ICENV 2010).
Häufig gestellte Fragen
Kann Biodiesel für landwirtschaftliche Geräte verwendet werden?
Ja. Landwirtschaftliche Geräte mit selbstzündenden Dieselmotoren können im Allgemeinen Biodieselmischungen verwenden, und viele Hersteller geben Mischungen wie B5 oder B20 frei; die Verwendung höherer Biodieselanteile hängt vom jeweiligen Motor, den Werkstoffen des Kraftstoffsystems und den Vorgaben des Originalherstellers (OEM) ab.
Welche Motoren können mit Biodiesel betrieben werden?
Biodiesel ist für Dieselmotoren vorgesehen, insbesondere für selbstzündende Motoren in Fahrzeugen, Generatoren und landwirtschaftlichen Maschinen. In der Praxis können grundsätzlich alle Dieselmotoren mit Kraftstoffmischungen mit geringem Biodieselanteil betrieben werden, während die Verwendung höherer Biodieselanteile oder von reinem Biodiesel (B100) die Motorverträglichkeit und eine Herstellerfreigabe voraussetzt.
Was ist die US-amerikanische Norm ASTM D6751?
ASTM D6751 ist die US-amerikanische Spezifikation für Biodiesel als Kraftstoff-Mischkomponente, B100, zur Mischung mit Mitteldestillatkraftstoffen. Sie definiert die erforderlichen Kraftstoffeigenschaften und umfasst die Sorten S15 und S500, die maximalen Schwefelgehalten von 15 ppm beziehungsweise 500 ppm entsprechen.
Was ist UCOME-Biodiesel?
UCOME bedeutet Used Cooking Oil Methyl Ester, also Methylester aus gebrauchtem Speiseöl. Es handelt sich um Biodiesel aus Fettsäuremethylestern, der durch die Umwandlung von gebrauchtem Speiseöl in Methylester hergestellt wird, üblicherweise zur Verwendung als Dieselersatz oder Mischkomponente.
Ist UCOME als Mischkomponente für biobasierten Schiffskraftstoff geeignet?
Ja. UCOME wird bereits kommerziell als Mischkomponente in biobasierten Schiffskraftstoffformulierungen eingesetzt, beispielsweise in Mischungen mit sehr schwefelarmem Schweröl (VLSFO). Seine Eignung hängt von der Kraftstoffqualität, Stabilität, Verträglichkeit und der Einhaltung der einschlägigen Spezifikationen für Schiffskraftstoffe sowie der Anforderungen an die Handhabung ab.
- hohe Effizienz
- modernste Technologie
- Zuverlässigkeit und Robustheit
- einstellbare, präzise Prozesssteuerung
- Chargen- und Inline-Betrieb
- für jedes Volumen
- intelligente Software
- intelligente Funktionen (z. B. Programmierbarkeit, Datenprotokollierung, Fernsteuerung)
- einfach und sicher zu bedienen
- wartungsarm
- CIP (Clean-in-Place)

Hielscher Ultrasonics stellt leistungsstarke Ultraschallhomogenisatoren vom Labormaßstab bis zum industriellen Maßstab her.