Wertschöpfung aus Nebenströmen der Lebensmittelverarbeitung durch Ultraschallextraktion
Nebenströme der Lebensmittelverarbeitung – etwa Schnittreste von Zwiebeln und Kohl, Orangenschalen sowie proteinreiche Rückstände wie Biertreber – werden häufig als Abfall entsorgt oder zu geringwertigem Tierfutter herabgestuft. Dabei sind diese Nebenprodukte nach wie vor reich an wertvollen bioaktiven Verbindungen, darunter Proteine, Ballaststoffe, phenolische Antioxidantien und natürliche Pigmente.
Die Gewinnung dieser hochwertigen Inhaltsstoffe erfordert schonende Verfahren, die ihre funktionellen und ernährungsphysiologischen Eigenschaften erhalten. Nach der Extraktion und Aufreinigung können diese Verbindungen in vielfältigen Lebensmitteln und Getränken eingesetzt werden, insbesondere im wachsenden Bereich pflanzenbasierter Lebensmittel.
Die Ultraschallextraktion bietet eine effiziente, nichtthermische und umweltfreundliche Lösung zur Gewinnung wertvoller Verbindungen aus Lebensmittelabfällen und Biomasse. Durch den Einsatz von Ultraschall hoher Intensität können Hersteller die Extraktionsausbeuten maximieren und gleichzeitig die Integrität und Funktionalität empfindlicher bioaktiver Inhaltsstoffe bewahren.
Effiziente Bioraffinerien durch ultraschallgestützte Prozessintensivierung
Die Ultraschallbehandlung ist eine bewährte Technologie zur Prozessintensivierung, die Effizienz, Nachhaltigkeit und Rentabilität moderner Bioraffinerien steigert. Durch die Integration von Hochleistungsultraschall in die Biomasseverarbeitung können Hersteller die Extraktionsleistung deutlich verbessern, chemische und biochemische Reaktionen beschleunigen sowie Misch-, Homogenisierungs- und Dispergierprozesse optimieren.
Im Vergleich zu herkömmlichen Verarbeitungsverfahren bietet die Ultraschallbehandlung:
- Höhere Extraktionsausbeuten
- Kürzere Reaktions- und Verarbeitungszeiten
- Verbesserte Umsatzraten
- Geringeren Energieverbrauch
- Höhere Produktqualität und Reinheit
- Niedrigere Betriebskosten
Damit spielt die ultraschallgestützte Prozessintensivierung eine Schlüsselrolle bei der effizienteren und nachhaltigeren Umwandlung von Biomasse in hochwertige Produkte.
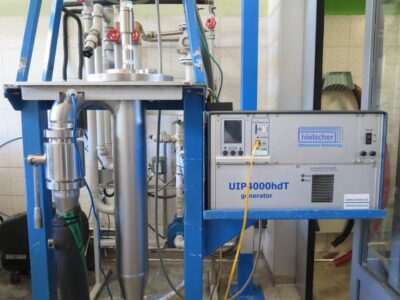
Ultraschallgerät UIP4000hdT zur effizienten Extraktion von Wertstoffen (z. B. Proteinen, Polyphenolen, Pektinen, Lipiden) aus Bioabfällen.
Was ist eine Bioraffinerie?
Eine Bioraffinerie ist eine integrierte Verarbeitungsanlage, die nachwachsende Biomasse in eine Reihe wertvoller Produkte umwandelt, darunter Lebensmittelzutaten, Tierfutter, Chemikalien, Biokraftstoffe, Energie und Spezialmaterialien.
Typische Ausgangsstoffe sind:
- Landwirtschaftliche Reststoffe und Ernteabfälle
- Nebenprodukte der Lebensmittelverarbeitung
- Industrielle organische Abfallströme
- Forstwirtschaftliche Reststoffe
- Kommunale Bioabfälle
Wie eine Erdölraffinerie, die Rohöl in mehrere Produkte auftrennt, fraktioniert eine Bioraffinerie Biomasse in wichtige Zwischenprodukte – etwa Kohlenhydrate, Proteine, Lipide und Fasern –, die anschließend zu Produkten mit höherer Wertschöpfung weiterverarbeitet werden.
Ein wesentliches Merkmal moderner Bioraffinerien ist die Verwertung von Abfallströmen. Durch innovative Technologien werden Materialien, die zuvor als Abfall galten, in wirtschaftlich wertvolle Ressourcen umgewandelt. Dies unterstützt die Prinzipien der Kreislaufwirtschaft und verringert die Umweltbelastung.
Bioraffinerien mit ultraschallgestützter Prozessintensivierung
Die Integration von Ultraschalltechnologie kann die Leistungsfähigkeit zahlreicher Prozesse in Bioraffinerien deutlich verbessern, darunter:
- Extraktion bioaktiver Verbindungen
- Desintegration von Biomasse und Zellaufschluss
- Anaerobe Vergärung
- Hydrolyse
- Unterstützung der Fermentation
- Umesterung gebrauchter Pflanzenöle zu Biodiesel
- Emulgierung und Homogenisierung
- Partikelzerkleinerung und Dispergierung
Die ultraschallgestützte Prozessintensivierung ermöglicht Bioraffinerien eine höhere Produktivität bei gleichzeitig kürzerer Verarbeitungszeit und geringerem Energiebedarf. Darüber hinaus verbessern ultraschallunterstützte Prozesse häufig die Produktreinheit und erhalten die Qualität wärmeempfindlicher Verbindungen.
Indem die Ultraschallbehandlung den Stofftransport verbessert, die Reaktionskinetik beschleunigt und die Zugänglichkeit der Biomasse erhöht, trägt sie zu einem nachhaltigeren und wirtschaftlich tragfähigen Betrieb von Bioraffinerien bei. Mit der weiter steigenden Nachfrage nach kreislauforientierten Produktionssystemen und ressourceneffizienten Technologien wird Ultraschall zu einem zunehmend wichtigen Werkzeug, um den Wert von Biomasse und Nebenströmen der Lebensmittelverarbeitung zu maximieren.
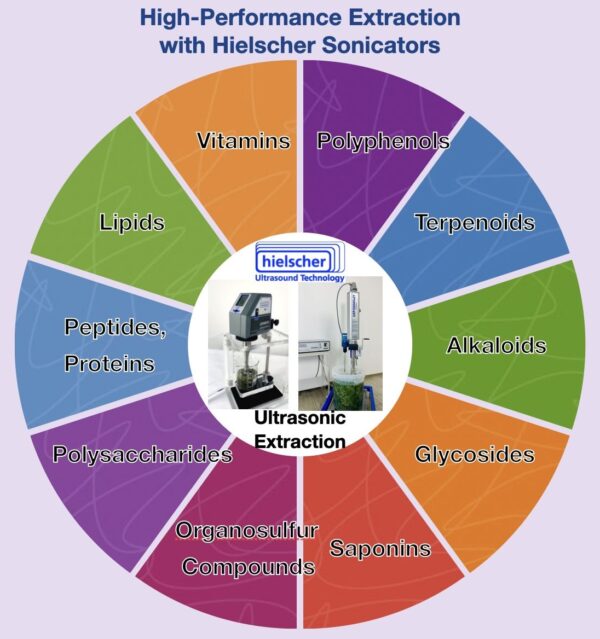
Welche Produkte profitieren von der Beschallung in Bioraffinerien?
Hochleistungsultraschall ist eine Technik zur Prozessintensivierung, die in zahlreichen Branchen eingesetzt wird. Die Ultraschallbehandlung dient zur Verarbeitung von Flüssigkeiten und Suspensionen, um diese zu mischen und zu homogenisieren, den Stofftransport zu fördern, Verbindungen zu extrahieren und/oder chemische Reaktionen einzuleiten.
Häufige Anwendungen der Ultraschallbehandlung in Bioraffinerien sind:
- Extraktion wertvoller Verbindungen aus Biomasse (z. B. Proteinen, Pektinen, Stärken usw.)
- Bioethanolproduktion
- Biodieselsynthese aus gebrauchten Pflanzenölen und tierischen Fetten
- Biodiesel aus Algenöl
- Lignocellulosebehandlung
- Stärkemodifikation
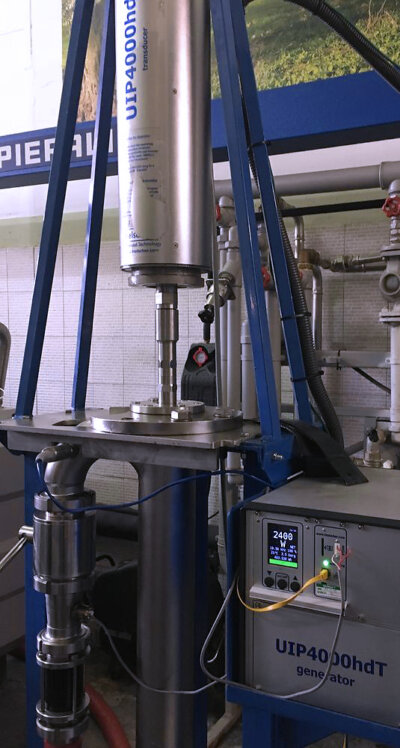
Ultraschallextraktor UIP4000hdT zur kontinuierlichen Extraktion von Proteinen, Lipiden und Phytonährstoffen aus Bioabfällen.

Proteinextraktion aus Wasserlinsen: Rasterelektronenmikroskopische Aufnahmen von Wasserlinsenproben: Die obere Reihe zeigt die intakten Zellen der Wasserlinsen-Kontrollproben.
Die untere Reihe zeigt Wasserlinsenproben, die mit dem Ultraschallgerät UP400ST extrahiert wurden. Die Zellen weisen eine deutliche mechanische Zerstörung durch die Beschallung auf.
Studie und Abbildungen: ©2023 Inguanez et. al.
Hochleistungs-Ultraschallprozessoren für Bioraffinerien
 Hielscher Ultrasonics entwickelt und fertigt Hochleistungs-Ultraschallprozessoren für Anwendungen in Bioraffinerien weltweit. Unsere industriellen Ultraschallreaktoren verbessern Extraktion, Biomassedesintegration, Homogenisierung, Mischung, Dispergierung, Entgasung und sonochemische Reaktionen. Damit helfen sie Betreibern, höhere Ausbeuten, eine schnellere Verarbeitung und verbesserte Umsatzraten zu erzielen.
Von Machbarkeitsstudien im Labor über die Optimierung im Pilotmaßstab bis hin zur industriellen Produktion bietet Hielscher skalierbare Ultraschalllösungen für jede Phase der Prozessentwicklung. Etablierte Anwendungen wie Ultraschallextraktion, Zellaufschluss, Verbesserung des Stofftransports und Verwertung von Biomasse lassen sich rasch umsetzen und mit vorhersehbaren Ergebnissen skalieren.
Hielscher bietet Ultraschallprozessoren von kompakten Laborgeräten bis hin zu industriellen Anlagen, die mehrere Tonnen Biomasse pro Stunde verarbeiten. Mit dem UIP16000hdT (16kW), dem weltweit leistungsstärksten Ultraschallprozessor, und skalierbaren Möglichkeiten zur Kombination mehrerer Geräte lässt sich praktisch jede Produktionskapazität erreichen. Alle industriellen Systeme sind für den kontinuierlichen 24/7-Betrieb unter anspruchsvollen Produktionsbedingungen ausgelegt.
Ultraschallreaktoren und Sonotroden für jeden Produktionsmaßstab
Das Produktportfolio von Hielscher umfasst:
- Laborultraschallgeräte für die Prozessentwicklung und Machbarkeitsprüfungen
- Tischgeräte und Pilotanlagen für Studien zur Maßstabsvergrößerung
- Industrielle Ultraschallprozessoren für die Biomasseverarbeitung im großen Maßstab
- Inline-Durchflusszellenreaktoren für die kontinuierliche Produktion
Dieses breite Produktsortiment gewährleistet die ideale Ultraschalllösung für Ihren Prozess, Ihre Durchsatzanforderungen und Ihre Produktionsziele.
Maximale Prozesskontrolle für gleichbleibende Ergebnisse

Eine präzise Prozesskontrolle ist für eine effiziente Biomasseumwandlung und Extraktion unerlässlich. Ultraschallprozessoren von Hielscher ermöglichen die genaue Einstellung und Überwachung aller entscheidenden Beschallungsparameter, darunter Amplitude, Leistung, Temperatur, Druck und Energieeintrag.
Die Amplitude gehört zu den wichtigsten Einflussfaktoren für die Effizienz von Ultraschallprozessen. Systeme von Hielscher bieten eine präzise Amplitudenregelung und können unter industriellen Bedingungen kontinuierlich mit Amplituden von bis zu 200 µm betrieben werden. Sonotroden und Amplitudentransformatoren ermöglichen eine weitere Optimierung für spezifische Anwendungen.
Integrierte digitale Steuerungen und browserbasierte Überwachung ermöglichen ein Prozessmanagement in Echtzeit. Dies gewährleistet reproduzierbare Ergebnisse, maximale Extraktionseffizienz und eine zuverlässige Maßstabsvergrößerung vom Labor bis zur industriellen Produktion.
Für den industriellen Dauerbetrieb entwickelt
Ultraschallprozessoren von Hielscher sind für anspruchsvolle industrielle Umgebungen ausgelegt. Eine robuste Konstruktion, hochwertige Komponenten und bewährte Zuverlässigkeit ermöglichen einen kontinuierlichen 24/7-Betrieb unter Volllast.
Zu den wesentlichen Vorteilen zählen:
- Hohe Extraktionsausbeuten und verbesserte Biomassenutzung
- Schnelle und zuverlässige Maßstabsvergrößerung vom Labor zur Produktion
- Möglichkeit zur kontinuierlichen Inline-Verarbeitung
- Geringer Wartungsbedarf
- Fernüberwachung und Prozessdatenaufzeichnung
- Industrielle Zuverlässigkeit für den Betrieb rund um die Uhr
Erstklassige Entwicklung und Fertigung aus Deutschland
Als familiengeführtes Unternehmen mit Sitz nahe Berlin entwickelt und fertigt Hielscher Ultrasonics seit Jahrzehnten industrielle Ultraschallgeräte. Jeder Ultraschallprozessor wird in Deutschland entwickelt, gebaut und geprüft, um maximale Leistung, Zuverlässigkeit und eine lange Lebensdauer zu gewährleisten.
Über die Lieferung von Geräten hinaus unterstützt Hielscher seine Kunden mit Anwendungskompetenz, Prozessoptimierung, Unterstützung bei der Maßstabsvergrößerung, technischen Schulungen und fortlaufender ingenieurtechnischer Betreuung – und hilft Bioraffinerien so, Biomasse effizient, rentabel und nachhaltig zu verarbeiten.
Die folgende Tabelle gibt Ihnen einen Überblick über die ungefähre Verarbeitungskapazität unserer Ultraschallgeräte:
| Chargenvolumen | Durchfluss | Empfohlene Geräte |
|---|---|---|
| 10 bis 2000mL | 20 bis 400mL/min | UP200Ht, UP400St |
| 0,1 bis 20L | 0,2 bis 4L/min | UIP2000hdT |
| 10 bis 100L | 2 bis 10L/min | UIP4000hdT |
| n.a. | 10 bis 100L/min | UIP16000 |
| n.a. | höher | Verbund mehrerer UIP16000 |
Kontaktieren Sie uns! / Fragen Sie uns!
Häufig gestellte Fragen
Was ist das Bioraffineriekonzept?
Das Bioraffineriekonzept beschreibt die nachhaltige Umwandlung von Biomasse in ein Spektrum wertvoller Produkte, darunter Lebensmittelzutaten, Futtermittel, Chemikalien, Materialien, Biokraftstoffe und Energie. Ähnlich wie eine Erdölraffinerie fraktioniert und verarbeitet eine Bioraffinerie Rohstoffe zu mehreren Produkten. Dabei maximiert sie die Ressourceneffizienz und minimiert Abfälle.
Was ist ein Beispiel für eine Bioraffinerie?
Eine Bioraffinerie für Lebensmittelabfälle ist ein gängiges Beispiel. Sie verarbeitet landwirtschaftliche Reststoffe, Fruchtschalen, Biertreber oder andere Nebenprodukte der Lebensmittelverarbeitung, um wertvolle Verbindungen wie Proteine, Ballaststoffe, Antioxidantien und bioaktive Moleküle zu gewinnen. Die verbleibende Biomasse wird dabei in Bioenergie oder Biodünger umgewandelt.
Welche Materialien werden in einer Bioraffinerie verarbeitet?
Bioraffinerien verarbeiten nachwachsende Biomasse, darunter landwirtschaftliche Reststoffe, Nebenströme der Lebensmittelverarbeitung, forstwirtschaftliche Abfälle, Energiepflanzen, Algen, tierische Nebenprodukte und organische Siedlungsabfälle. Diese Ausgangsstoffe enthalten Kohlenhydrate, Proteine, Lipide, Fasern und weitere Verbindungen, die in Produkte mit höherer Wertschöpfung umgewandelt werden können.
Was ist der Unterschied zwischen einer Raffinerie und einer Bioraffinerie?
Eine herkömmliche Raffinerie verwendet fossile Rohstoffe wie Rohöl zur Herstellung von Kraftstoffen und Petrochemikalien, während eine Bioraffinerie nachwachsende Biomasse als Ausgangsstoff nutzt. Bioraffinerien sind darauf ausgelegt, eine kreislauforientierte und nachhaltige Wirtschaft zu unterstützen, indem sie biologische Ressourcen und Abfallströme in erneuerbare Kraftstoffe, Chemikalien, Materialien und Energie umwandeln.

Hielscher Ultrasonics fertigt Hochleistungs-Ultraschallhomogenisatoren für Mischanwendungen, Dispergierung, Emulgierung und Extraktion im Labor-, Pilot- und Industriemaßstab.
Literatur / Quellen
- García, A., González Alriols, M., Wukovits, W. et al. (2014): Assessment of biorefinery process intensification by ultrasound technology. Clean Techn Environ Policy 16, 1403–1410 (2014).
- Velmuruga, Rajendran; Muthukumar, Karuppan (2011): Utilization of sugarcane bagasse for bioethanol production: Sono-assisted acid hydrolysis approach. Bioresource Technology Vol. 102, Issue 14; 2011. 7119-7123.
- Lukavski, T.; Šarčević, I.; Vukoje Bezjak, M. (2026): Influence of Solvent and Ultrasound-Assisted Extraction on the UV Spectral Profiles of Extracts from Agro-Waste. Science 2026, 8, 96.
- Marina Fernández-Delgado, Esther del Amo-Mateos, Mónica Coca, Juan Carlos López-Linares, M. Teresa García-Cubero, Susana Lucas (2023): Enhancement of industrial pectin production from sugar beet pulp by the integration of surfactants in ultrasound-assisted extraction followed by diafiltration/ultrafiltration. Industrial Crops and Products, Volume 194, 2023.