Ultraschallverarbeitung von Proteinen für Lebensmittel und Nahrungsergänzungsmittel
Die Ultraschallbehandlung ist eine leistungsfähige Verfahrenstechnologie zur Verbesserung der Funktionalität, Dispergierbarkeit, Löslichkeit und Stabilität von Proteinen, die in Lebensmitteln und Nahrungsergänzungsmitteln eingesetzt werden. Von pflanzlichen Proteinen aus Hafer, Erbsen, Soja, Hanf und Reis bis hin zu Milchproteinen und gemischten Formulierungen hilft hochintensiver Ultraschall Herstellern dabei, Proteinsysteme für ein besseres Verarbeitungsverhalten und verbesserte Produkteigenschaften zu optimieren.
Bei der Proteinverarbeitung ist Ultraschall mehr als eine Mischhilfe. Eine kontrollierte Ultraschallbehandlung kann die Partikelgröße reduzieren, die Hydratation und Dispergierung verbessern, den gelösten Proteinanteil erhöhen und die Suspensionsstabilität verbessern. Diese Effekte sind besonders relevant für trinkfertige Getränke, Proteinkonzentrate, angereicherte Lebensmittel und pulverförmige Nahrungsergänzungsmittel. In einer 2025 veröffentlichten Studie (Höhme-Matthes et al.) zur Ultraschallverarbeitung von Haferprotein erhöhte die Ultraschallbehandlung mit steigender Energiedichte die gelöste Menge an Haferproteinkonzentrat und verringerte die Instabilität der Suspension.
Warum die Ultraschallverarbeitung von Proteinen wichtig ist
Hersteller von Lebensmitteln und Nahrungsergänzungsmitteln stehen häufig vor Herausforderungen wie schlechter Benetzung, unvollständiger Hydratation, Sedimentation, hoher Viskosität, instabilen Suspensionen und uneinheitlicher Funktionalität. Diese Probleme gewinnen bei proteinreichen, pflanzenbasierten und Clean-Label-Formulierungen zusätzlich an Bedeutung.
Hochintensiver, niederfrequenter Ultraschall erzeugt akustische Kavitation in Flüssigkeiten. Die Implosion mikroskopisch kleiner Blasen erzeugt lokal Scherkräfte, Turbulenzen und eine Durchmischung auf mikroskopischer Ebene. In Proteinsystemen können diese Effekte Agglomerate aufbrechen, die Partikelgröße reduzieren, den Stofftransport verbessern und die physikalische Anordnung proteinreicher Suspensionen verändern. Das Ergebnis ist ein Proteinsystem, das sich leichter verarbeiten lässt und im fertigen Produkt häufig bessere Eigenschaften aufweist.

Ultraschallhomogenisator UIP16000 für Lebensmittel für die industrielle Verarbeitung von Proteinen zur Steigerung der Ausbeute und Verbesserung der funktionellen Eigenschaften
Wie die Ultraschallbehandlung die Proteinverarbeitung in der Lebensmittelindustrie verbessert
- Verbesserte Dispergierung und Hydratation
Proteinpulver hydratisieren häufig ungleichmäßig und bilden Agglomerate. Die Ultraschallbehandlung unterstützt die Deagglomeration von Partikeln und fördert eine gleichmäßigere Benetzung, wodurch sich die Hydratationszeiten verkürzen und die nachfolgenden Verarbeitungsschritte verbessern können. - Reduzierung der Partikelgröße
Eine geringere Partikelgröße ist häufig mit einem geschmeidigeren Mundgefühl, einem verbesserten Suspensionsverhalten und einem besseren Zugang von Wasser zu den Proteinoberflächen verbunden. Die Veröffentlichung zu Haferprotein kommt ausdrücklich zu dem Schluss, dass Ultraschall hinsichtlich der Partikelgrößenreduzierung für die industrielle Verarbeitung pflanzlicher Proteine nützlich ist. - Höhere Proteinlöslichkeit
Die Ultraschallbehandlung kann den gelösten Proteinanteil erhöhen und die scheinbare Löslichkeit in anspruchsvollen Systemen verbessern. In der Haferproteinstudie berichten die Autoren, dass die Ultraschallbehandlung die gelöste Menge an Haferproteinkonzentrat erhöhte, wobei die Löslichkeit bereits bei einer Energiedichte von 200 J/mL etwa dreimal so hoch war. - Verbesserte Suspensionsstabilität
Durch die Verbesserung der Dispergierung und die Verringerung ungelöster Partikelanteile trägt Ultraschall dazu bei, Sedimentation und Phasentrennung zu reduzieren. Die hochgeladene Veröffentlichung berichtet, dass die Ultraschallbehandlung die Instabilität von Haferproteinkonzentrat-Suspensionen verringerte und dass die kontinuierliche Behandlung in einer Durchflusszelle die Suspensionsstabilität bei gleicher Energiedichte deutlich verbesserte.
Beispiel: Verarbeitung von Haferprotein mit Ultraschallgeräten von Hielscher
Eine Studie aus dem Jahr 2025 zur Verarbeitung von Haferproteinkonzentrat charakterisierte sowohl die Ultraschallbehandlung im Chargenbetrieb als auch in Durchflusszellen mit Geräten von Hielscher. Die Forschenden verwendeten in ihren Experimenten einen UIP1500hdT von Hielscher und einen UP200St von Hielscher. Sie stellten fest, dass die Ultraschallbehandlung mit zunehmender Energiedichte die gelöste Menge an Haferproteinkonzentrat erhöhte und zugleich die Instabilität der Suspension verringerte. Sie stellten außerdem fest, dass die Beschallung in einer Durchflusszelle einen höheren Durchsatz ermöglichte und im Vergleich zu einer üblichen Chargenkonfiguration industrielle Relevanz aufwies.
Die Studie kommt ferner zu dem Schluss, dass Ultraschall ein nützliches Werkzeug für verfahrenstechnische Anwendungen mit pflanzlichen Proteinkonzentraten im industriellen Maßstab ist. Sie hebt die verbesserte Partikelgrößenreduzierung, die höhere Suspensionsstabilität und die Bedeutung der kontinuierlichen Beschallung in Durchflusszellen für die Prozesseffizienz und die Maßstabsvergrößerung hervor.
Beispiel: Durch Ultraschallbehandlung verbesserte Funktionalität von Erbsenprotein
Die Ultraschallverarbeitung bietet mehrere deutliche Vorteile für Erbsenproteinsysteme: Sie verbessert die Dispergierbarkeit und Löslichkeit, indem sie Aggregate aufbricht und die Partikelgröße reduziert. Dies kann die funktionellen Eigenschaften in Lebensmitteln verbessern, ohne die Verdaulichkeit oder Biozugänglichkeit des Proteins zu beeinträchtigen. In ballaststoffhaltigen Formulierungen kann Ultraschall außerdem die Bildung nützlicher Protein-Ballaststoff-Netzwerke fördern und je nach Ballaststoffart die Viskosität und die Fähigkeit zur Texturbildung erhöhen. Bei fermentierten Joghurtalternativen auf Erbsenproteinbasis verbesserte Ultraschall zudem die Produktqualität, indem er wichtige Verbindungen mit unerwünschten Geschmacks- und Geruchsnoten wie Hexanal und 2-Pentylfuran reduzierte und gleichzeitig erwünschte joghurtähnliche Aromaverbindungen wie Diacetyl und Acetoin erhöhte. Damit ist Ultraschall ein vielversprechendes Clean-Label-Werkzeug zur Verbesserung sowohl der Funktionalität als auch der sensorischen Eigenschaften.
(vgl. Kalla-Berthold et al., 2023; Matysek et al., 2024)
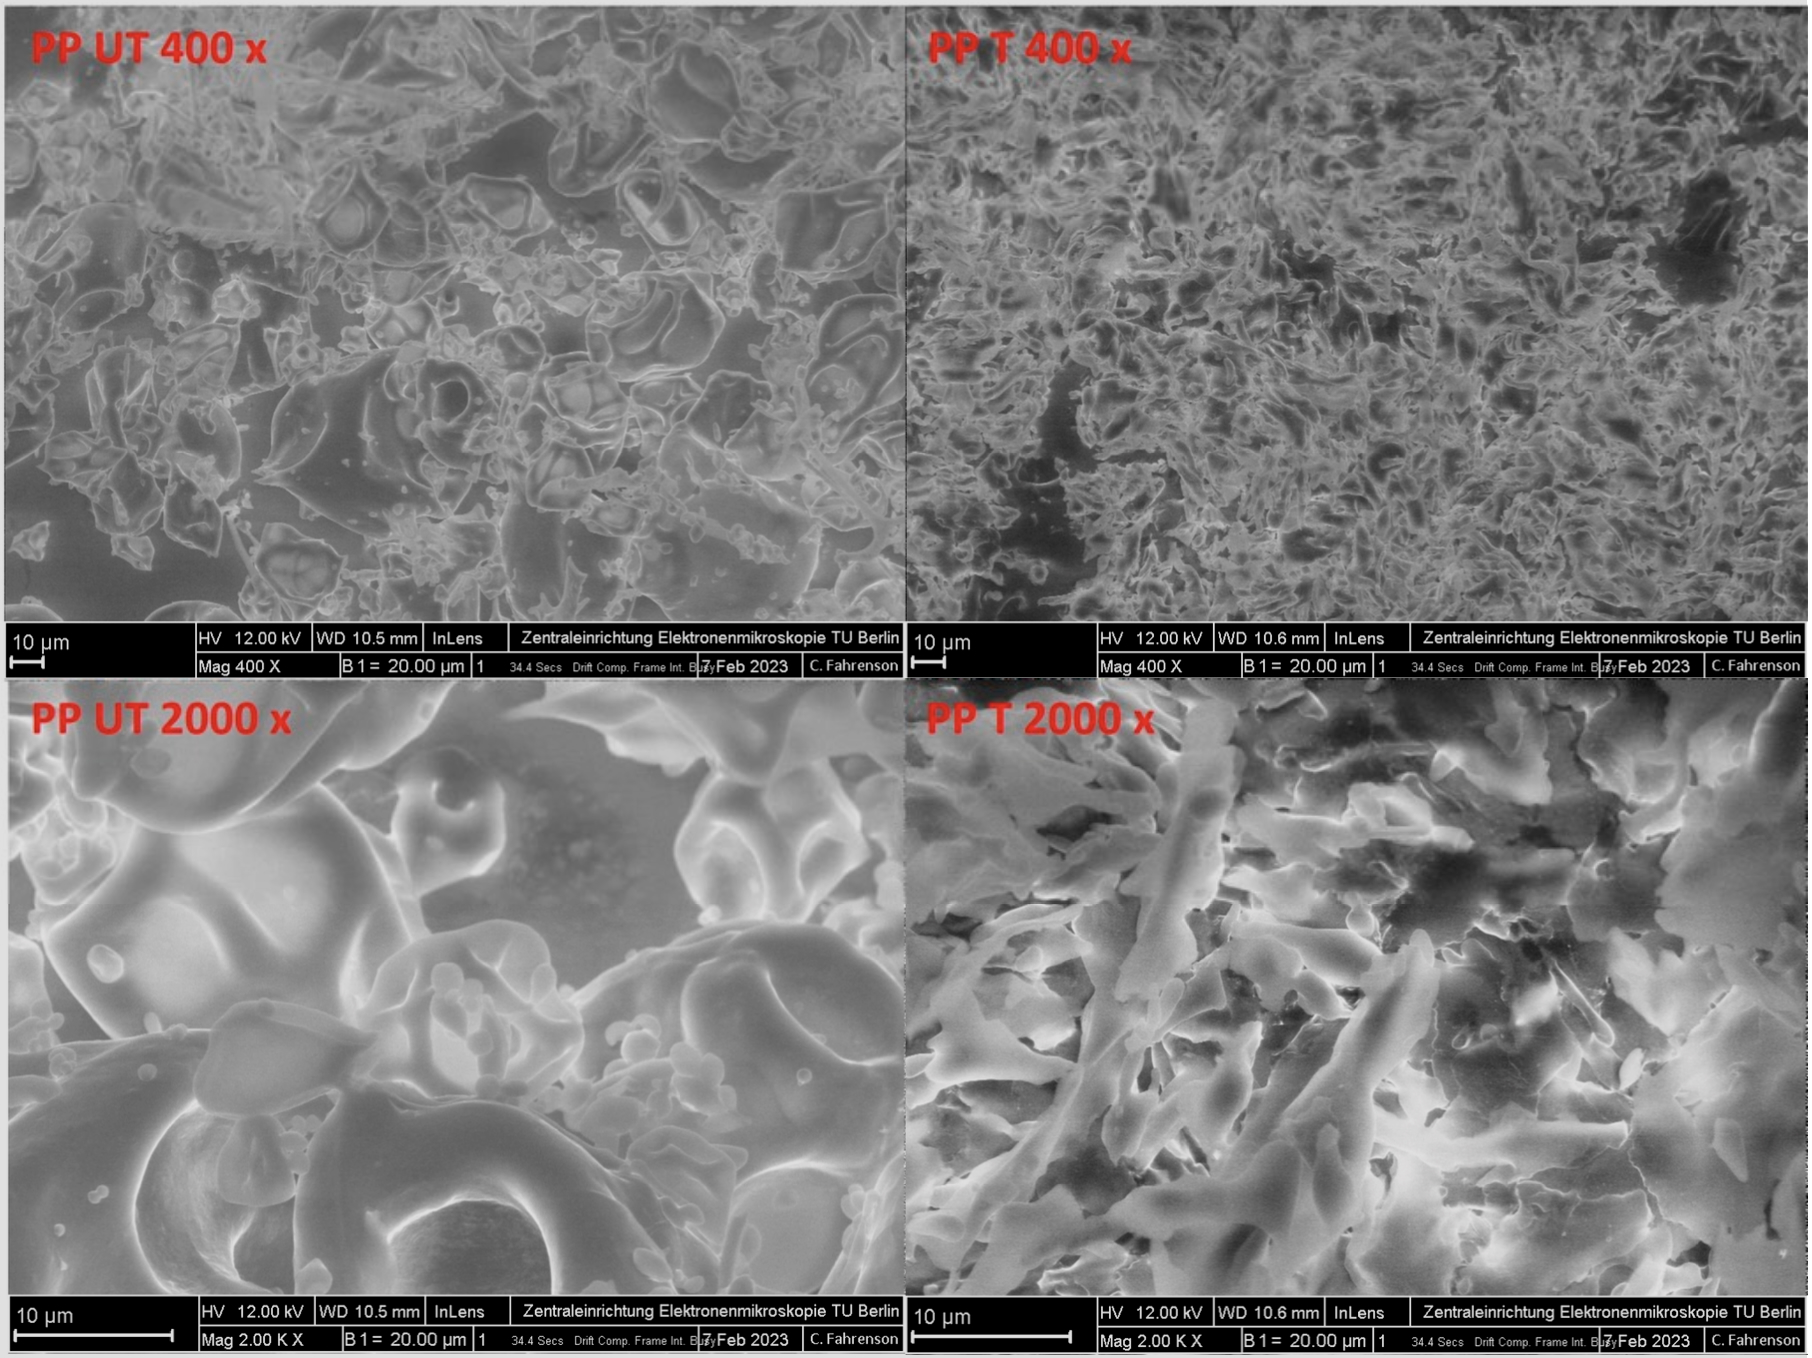
FE-SEM-Aufnahmen (400x und 2000x Vergrößerung, Maßstabsbalken (scale bar): 10 µm) von unbehandelten (UT) und
ultraschallbehandelten (T) Erbsenproteinproben (PP).
Studie und Bild: ©Kalla-Berthold et al., 2023
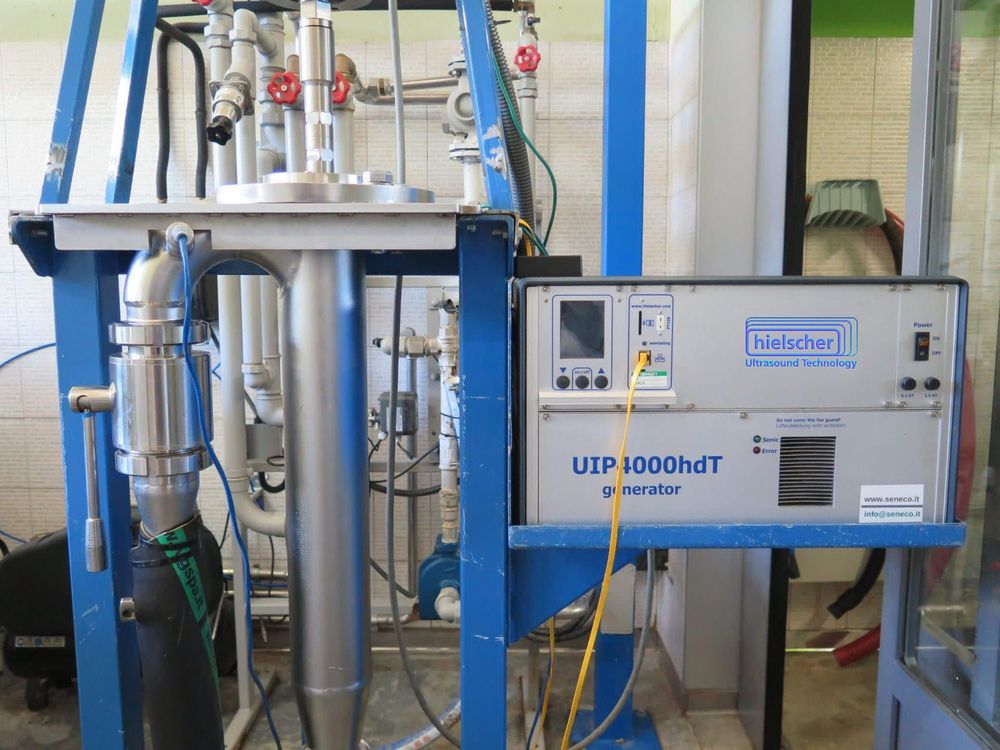
Ultraschallgerät UIP4000hdT für die Extraktion und Modifikation pflanzlicher Proteine mit hohem Durchsatz
Beispiel: Vorteile ultraschallbehandelter Hanfproteine
Die Ultraschallextraktion von Hanfprotein bietet mehrere bemerkenswerte Vorteile, insbesondere bei der Verwertung entfetteter Hanfsamenabfälle zu höherwertigen Zutaten. In der hochgeladenen Studie verbesserte die ultraschallgestützte Extraktion die gesamte Proteinrückgewinnung und die Reinheit gegenüber der konventionellen Extraktion. Das beste kombinierte Verfahren erreichte in Verbindung mit einer HPP-Vorbehandlung etwa 62% Proteinrückgewinnung und etwa 76% Reinheit. Es verbesserte zudem die Extraktion von Aminosäuren in den verschiedenen Isolaten, was auf eine höhere Nährstoffausbeute hindeutet, ohne größere sichtbare Schäden an den Proteinbandenmustern in der SDS-PAGE zu verursachen. Insgesamt unterstützen die Ergebnisse Ultraschall als umweltfreundlicheren, effizienteren Extraktionsansatz, der die Verarbeitungsintensität verringern und dazu beitragen kann, Hanfnebenprodukte in nützliche Proteinzutaten für Lebensmittel und Nutrazeutika umzuwandeln.
(vgl. Cabral et al. 2023)
Beispiel: Ultraschallextraktion von Proteinhydrolysat aus Reiskleie
 Die Ultraschallextraktion von Reisproteinhydrolysat bietet deutliche funktionelle Vorteile, da Ultraschall durch das Aufbrechen von Zellstrukturen und die Verbesserung des Stofftransports die Proteinfreisetzung aus Reiskleie verbessert und die Extraktion dadurch effizienter macht als konventionelle Ansätze. In der Studie wurde die Extraktion bei einem Feststoff-Flüssigkeits-Verhältnis von 0,43, einer Amplitude von 48,25% und einer Dauer von 29,89 Minuten erfolgreich optimiert. Die ultraschallgestützte enzymatische Hydrolyse unterstützte außerdem die Bildung von Hydrolysaten mit hoher Bioaktivität, einschließlich hoher ACE-hemmender Aktivität und antioxidativem Potenzial. Die Autoren kommen zu dem Schluss, dass Ultraschall nicht nur für die Proteinextraktion, sondern auch zur Beschleunigung der enzymatischen Hydrolyse eine wirksame Technik ist und dazu beiträgt, Reiskleie in höherwertige bioaktive Proteinzutaten umzuwandeln.
(vgl. Hayta et al., 2020)
Vorteile für Hersteller von Lebensmitteln und Nahrungsergänzungsmitteln
- Bessere Produktqualität
Die Ultraschallbehandlung kann eine geschmeidigere Textur und ein angenehmeres Mundgefühl in flüssigen Proteinprodukten, eine verbesserte Homogenität in Suspensionen und Vormischungen, weniger sichtbare Sedimentation in Proteingetränken und gleichmäßigere funktionelle Eigenschaften über verschiedene Chargen hinweg unterstützen. - Effizientere Verarbeitung
Ultraschall kann die Verarbeitung intensivieren, indem er Dispergierung und Hydratation beschleunigt und eine kontinuierliche Inline-Behandlung ermöglicht. Die Haferproteinstudie berichtet, dass die Durchflusszellenkonfiguration trotz eines hohen Massendurchsatzes höhere Dichten ermöglicht und daher eine höhere Effizienz und größere industrielle Relevanz als eine übliche Chargenkonfiguration unterstützen kann. - Größere Flexibilität bei der Formulierung
Die Ultraschallbehandlung ist für anspruchsvolle Formulierungen mit pflanzlichen Proteinen, proteinreiche trinkfertige Getränke, Basisformulierungen für Nahrungsergänzungsmittel und Prozesse vor der Homogenisierung, Hydrolyse oder Trocknung nützlich. Die Veröffentlichung weist auf die Relevanz für pflanzliche Getränke, Aufschlämmungen und nachfolgende Hydrolyseschritte hin. - Besseres Potenzial zur Maßstabsvergrößerung
Definierte Beschallungsparameter wie Amplitude, Intensität, Energiedichte, Verweilzeit und Gegendruck unterstützen die Übertragung von Prozessen aus dem Labor in die Pilot- und industrielle Produktion. Die hochgeladene Studie legt besonderen Wert auf diese Parameter bei der Auslegung skalierbarer kontinuierlicher Prozesse.
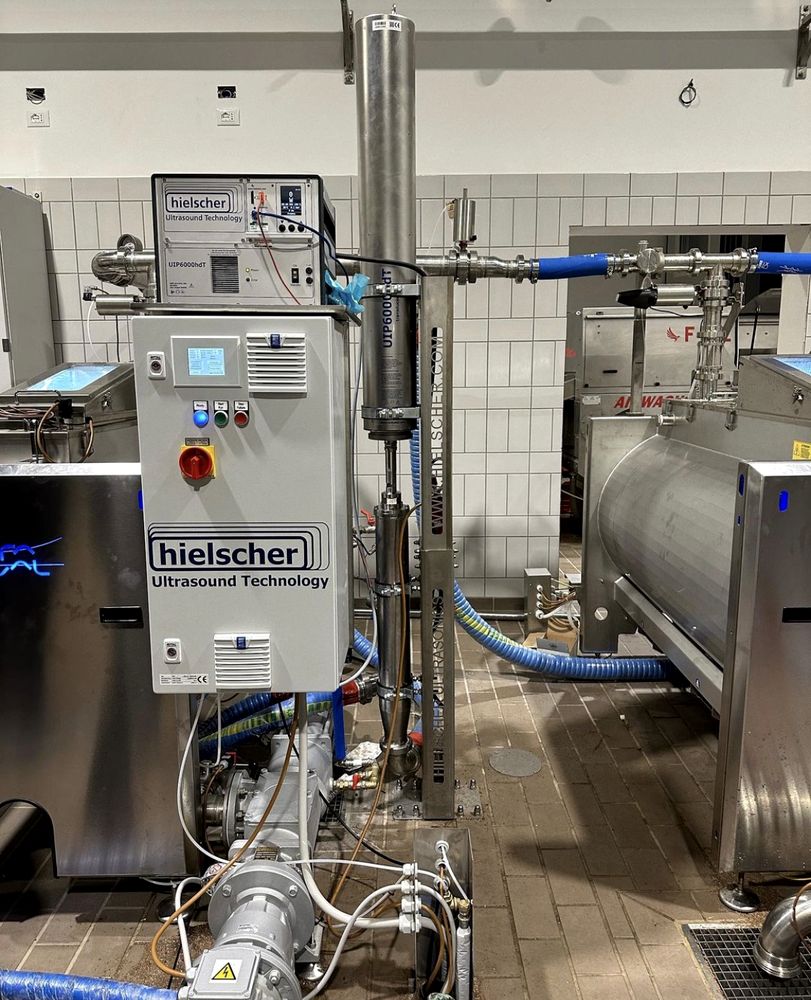
Industrielles Ultraschallgerät UIP6000hdT (6kW) für die Inline-Verarbeitung von Proteinsuspensionen
Warum der Einsatz von Ultraschallgeräten von Hielscher Vorteile bietet
Ultraschallgeräte von Hielscher sind für die Proteinverarbeitung attraktiv, da sie eine kontrollierte und reproduzierbare Ultraschallbehandlung ermöglichen. Für Hersteller liegt der eigentliche Vorteil nicht allein darin, Kavitation zu erzeugen, sondern sie unter definierten und skalierbaren Bedingungen zu erzeugen.
- Kontrollierte Beschallungsparameter
Die in der Studie eingesetzten Systeme von Hielscher ermöglichten es den Forschenden, sowohl im Chargenbetrieb als auch im Durchflusszellenbetrieb mit definierten Amplituden, Intensitäten und Energiedichten zu arbeiten. Dies unterstützt die systematische Prozessentwicklung und Maßstabsvergrößerung. - Eignung für Chargen- und Durchflusszellenbetrieb
Hersteller können die Ultraschallbehandlung im Chargenbetrieb bewerten und anschließend zur kontinuierlichen Inline-Verarbeitung übergehen. Die hochgeladene Veröffentlichung zeigt, dass die kontinuierliche Beschallung in Durchflusszellen die Chargenbehandlung hinsichtlich Suspensionsstabilität und industrieller Relevanz übertreffen kann. - Prozessauslegung für industriellen Durchsatz
Die Studie zeigt, dass Gegendruck, Verweilzeit und Massenstrom wichtige Größen bei der kontinuierlichen Beschallung sind. Dies ist für Hersteller von Bedeutung, da die Ultraschallbehandlung dadurch zu einem echten verfahrenstechnischen Werkzeug wird und nicht nur eine Labortechnik bleibt. - Unterstützung für anspruchsvolle Proteinsysteme
Die Veröffentlichung betont, dass die gezielte Anpassung von Produkteigenschaften wie Partikelgröße, Suspensionsstabilität, Löslichkeit und Viskosität für pflanzliche Suspensionen von großer Bedeutung ist. Sie weist außerdem darauf hin, dass Ultraschallgeräte nur wenig Stellfläche benötigen, hohe Feststoffkonzentrationen verarbeiten können und eine einzigartige Kombination physikalischer und chemischer Effekte bieten.
Typische Anwendungen
Die Ultraschallverarbeitung von Proteinen ist relevant für
- Getränke mit pflanzlichen Proteinen auf Basis von Hafer, Erbsen, Soja, Reis, Ackerbohnen oder Mischungen;
- proteinangereicherte Milchgetränke und milchfreie Getränke;
- Suspensionen und flüssige Shots zur Nahrungsergänzung;
- Proteindispersionen vor der Homogenisierung oder Emulgierung;
- und Vormischungen für die Sprühtrocknung oder weitere Funktionalisierung.
Ultraschall als skalierbare Technologie zur Proteinverarbeitung
 Die Ultraschallbehandlung hilft Herstellern von Lebensmitteln und Nahrungsergänzungsmitteln, die Proteinfunktionalität dort zu verbessern, wo konventionelles Mischen allein häufig an seine Grenzen stößt. Durch die Intensivierung der Dispergierung, die Reduzierung der Partikelgröße, die Erhöhung gelöster Proteinanteile und die Stabilisierung von Suspensionen kann Ultraschall messbare Vorteile für die Produktqualität und Prozesseffizienz bieten. Die hochgeladene Studie unterstützt diese Einschätzung für Haferproteinkonzentrate und deutet darauf hin, dass die kontinuierliche Beschallung in Durchflusszellen für die industrielle Verarbeitung besonders vielversprechend ist.
Ultraschallgeräte von Hielscher bieten einen praktischen Weg von der Machbarkeitsprüfung im Labor bis zur industriellen Umsetzung. Ihr Einsatz in veröffentlichten Arbeiten zur Proteinverarbeitung, einschließlich der hochgeladenen Haferproteinstudie, zeigt, wie sich die Ultraschallbehandlung zu einem kontrollierten und skalierbaren Produktionsschritt für Hersteller von Lebensmitteln und Nahrungsergänzungsmitteln entwickeln lässt.
Die folgende Tabelle gibt Ihnen einen Anhaltspunkt für die ungefähre Verarbeitungskapazität unserer Ultraschallgeräte:
| Chargenvolumen | Durchfluss | Empfohlene Geräte |
|---|---|---|
| 1 bis 500mL | 10 bis 200mL/min | UP100H |
| 10 bis 2000mL | 20 bis 400mL/min | UP200Ht, UP400St |
| 0,1 bis 20L | 0,2 bis 4L/min | UIP2000hdT |
| 10 bis 100L | 2 bis 10L/min | UIP4000hdT |
| 15 bis 150L | 3 bis 15L/min | UIP6000hdT |
| n.a. | 10 bis 100L/min | UIP16000hdT |
| n.a. | höher | Verbund aus UIP16000hdT |
Entwicklung, Fertigung und Beratung – Qualität Made in Germany
Ultraschallgeräte von Hielscher sind für höchste Qualitäts- und Konstruktionsstandards bekannt. Robustheit und einfache Bedienung ermöglichen die reibungslose Integration unserer Ultraschallgeräte in industrielle Anlagen. Ultraschallgeräte von Hielscher bewältigen problemlos raue Bedingungen und anspruchsvolle Umgebungen.
Hielscher Ultrasonics ist ein ISO-zertifiziertes Unternehmen und legt besonderen Wert auf leistungsstarke Ultraschallgeräte mit modernster Technologie und hoher Benutzerfreundlichkeit. Selbstverständlich sind Ultraschallgeräte von Hielscher CE-konform und erfüllen die Anforderungen von UL, CSA und RoHs.

Hielscher Ultrasonics stellt leistungsstarke Ultraschallhomogenisatoren für Mischanwendungen, Dispergierung, Emulgierung und Extraktion im Labor-, Pilot- und industriellen Maßstab her.
Häufig gestellte Fragen
Was ist der Unterschied zwischen pflanzlichen und tierischen Proteinen?
Pflanzliche und tierische Proteine unterscheiden sich hauptsächlich hinsichtlich ihres Aminosäureprofils, ihrer Verdaulichkeit und der zugehörigen Lebensmittelmatrix. Tierische Proteine gelten gewöhnlich als vollständige Proteine, da sie alle essenziellen Aminosäuren in Anteilen liefern, die dem menschlichen Bedarf weitgehend entsprechen, und häufig gut verdaulich sind. Viele pflanzliche Proteine weisen geringere Gehalte an einer oder mehreren essenziellen Aminosäuren auf, beispielsweise Lysin in Getreide oder Methionin in Hülsenfrüchten, und können aufgrund von Ballaststoffen, Polyphenolen oder antinutritiven Faktoren weniger gut verdaulich sein. Aus ernährungsphysiologischer Sicht können pflanzliche Proteine den menschlichen Bedarf dennoch vollständig decken, wenn sie in ausreichender Menge und zusammen mit ergänzenden Quellen verzehrt werden.
Welche Eigenschaften sollten pflanzliche Proteine als Lebensmittelzusatzstoffe bieten?
Als Lebensmittelzusatzstoffe sollten pflanzliche Proteine sowohl ernährungsphysiologische als auch funktionelle Qualität bieten. Sie sollten ein ausgewogenes Verhältnis essenzieller Aminosäuren, eine hohe Verdaulichkeit und geringe Gehalte an antinutritiven Verbindungen aufweisen. Auch die Produktsicherheit und die Kontrolle von Allergenen sollten sichergestellt sein. Technologisch sollten sie nützliche Eigenschaften wie Löslichkeit, Emulgierfähigkeit, Schaumbildung, Gelbildung, Wasserbindung, Hitzestabilität sowie einen neutralen oder akzeptablen Geschmack und eine neutrale oder akzeptable Farbe bieten, damit sie in Lebensmittel eingearbeitet werden können, ohne deren Textur oder sensorische Qualität zu beeinträchtigen.
Was ist ein Proteinisolat?
Ein Proteinisolat ist eine aufgereinigte Proteinzutat, aus der die meisten Nichtproteinkomponenten wie Fett, Stärke und Ballaststoffe entfernt wurden, sodass eine hohe Proteinkonzentration verbleibt, häufig über etwa 80–90% bezogen auf die Trockenmasse. Proteinisolate werden hergestellt, um konzentriertes Protein mit verbesserter Funktionalität und besser vorhersehbarer Zusammensetzung für Lebensmittel, die Ernährung oder industrielle Anwendungen bereitzustellen.
Was ist hydrolysiertes Protein?
Hydrolysiertes Protein ist Protein, das durch enzymatische Behandlung, Säurebehandlung oder gelegentlich thermische Behandlung teilweise in kleinere Peptide und freie Aminosäuren zerlegt wurde. Dieser Prozess erhöht die Verdaulichkeit und verändert häufig funktionelle Eigenschaften wie Löslichkeit, Emulgierverhalten und Bioaktivität. In einigen Fällen enthalten hydrolysierte Proteine auch Peptide mit spezifischen biologischen Wirkungen, beispielsweise antioxidativer oder ACE-hemmender Aktivität.
Literatur / Quellen
- Höhme-Matthes, L., A.Krause, F. Schulnies, S. Kleinschmidt, T. Kleinschmidt (2025): Characterization of Batch and Flow Cell Ultrasonication in the Processing of Oat Protein Concentrates to Obtain Higher Efficiency and Scalability. Journal of Food Process Engineering 48, no. 6: e70164.
- Cabral, E.M.; Zhu, X.; Garcia-Vaquero, M.; Pérez-Vila, S.; Tang, J.; Gómez-Mascaraque, L.G.; Poojary, M.M.; Curtin, J.; Tiwari, B.K. (2023): Recovery of Protein from Industrial Hemp Waste (Cannabis sativa, L.) Using High-Pressure Processing and Ultrasound Technologies. Foods 2023, 12, 2883.
- Hayta, M., Benli, B., İşçimen, E.M. et al. (2020): Optimization of antihypertensive and antioxidant hydrolysate extraction from rice bran proteins using ultrasound assisted enzymatic hydrolysis. Journal of Food Measurement and Characterization 14, 2020. 2578–2589.
- Antonio J. Vela, Marina Villanueva, Ángela García Solaesa, Felicidad Ronda (2021): Impact of high-intensity ultrasound waves on structural, functional, thermal and rheological properties of rice flour and its biopolymers structural features. Food Hydrocolloids, Volume 113, 2021.
- Kalla-Bertholdt, A.-M.; Baier, A.K.; Rauh, C. (2023): Influence of High-Intensity Ultrasound on Characteristics and Bioaccessibility of Pea Protein in Fiber-Enriched Suspensions. Foods 2023, 12, 3160.
- Julia Matysek, Anne Baier, Ann-Marie Kalla-Bertholdt, Sandra Grebenteuch, Sascha Rohn, Cornelia Rauh (2024): Effect of ultrasound and fibre enrichment on aroma profile and texture characteristics of pea protein-based yoghurt alternatives. Innovative Food Science & Emerging Technologies, Volume 93, 2024.

Ultraschallgerät UIP4000hdT für die Extraktion und Modifikation pflanzlicher Proteine mit hohem Durchsatz
- hohe Effizienz
- modernste Technologie
- Zuverlässigkeit und Robustheit
- einstellbare, präzise Prozesssteuerung
- Chargen- und Inline-Betrieb
- für jedes Volumen
- intelligente Software
- intelligente Funktionen (z. B. Programmierbarkeit, Datenprotokollierung, Fernsteuerung)
- einfach und sicher zu bedienen
- wartungsarm
- CIP (Clean-in-Place)

Hielscher Ultrasonics stellt leistungsstarke Ultraschallhomogenisatoren vom Labormaßstab bis zum industriellen Maßstab her.