Sonokataliza – kataliza wspomagana ultradźwiękami
Sonokataliza, czyli kataliza wspomagana ultradźwiękami, to proces, który znacznie zwiększa szybkość reakcji chemicznych i efektywność katalizatora dzięki wykorzystaniu sił fizycznych związanych z kawitacją akustyczną. Fale ultradźwiękowe rozchodzące się w mieszaninie reakcyjnej wytwarzają mikroskopijne pęcherzyki, które rosną i zapadają się z ogromną energią. To implozyjne zapadanie się tworzy lokalne „gorące punkty” charakteryzujące się ekstremalnymi temperaturami i ciśnieniami, a także intensywnymi mikrostrumieniami i turbulencjami. Efekty te mają szczególnie przełomowe znaczenie w katalizie heterogenicznej, w której radykalnie poprawiają transport masy przez granice faz, usuwają pasywujące warstwy tlenków i zapobiegają zanieczyszczaniu powierzchni katalizatora. Rezultatem jest wysoce aktywne środowisko reakcyjne, które obniża energię aktywacji, zwiększa szybkość konwersji oraz zapewnia długotrwałą stabilność katalizatora i możliwość jego ponownego wykorzystania.
Czym jest sonokataliza? Jak ultradźwięki usprawniają reakcje katalityczne
Tradycyjna kataliza przyspiesza reakcje chemiczne poprzez obniżenie energii aktywacji, jednak układy heterogeniczne często napotykają nieodłączne ograniczenia, takie jak powolna dyfuzja i zanieczyszczanie powierzchni. Sonokataliza – kataliza wspomagana ultradźwiękami – przezwycięża te bariery poprzez wprowadzanie energii akustycznej o dużym natężeniu bezpośrednio do środowiska reakcyjnego.
 Fale ultradźwiękowe rozchodzące się w ośrodku ciekłym wytwarzają mikroskopijne pęcherzyki kawitacyjne, które rosną i gwałtownie się zapadają. To implozyjne zapadanie się tworzy ekstremalne warunki lokalne, które stale odnawiają powierzchnię katalizatora, radykalnie poprawiając transport masy, kinetykę reakcji i ogólną efektywność procesu. Rezultatem jest większa szybkość konwersji, mniejsza ilość stosowanego katalizatora, lepsza selektywność i bardziej zrównoważona ścieżka syntezy chemicznej.
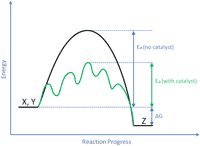
Powyższy schemat ilustruje wpływ katalizatora na reakcję chemiczną X+Y prowadzącą do powstania Z. Katalizator zapewnia alternatywną ścieżkę reakcji (kolor zielony) o niższej energii aktywacji Ea.

Układ sonochemiczny: sonikator UP400St z reaktorem wyposażonym w komorę przepływową FC22K
Kluczowe mechanizmy: jak fale ultradźwiękowe zwiększają efektywność katalizy
Długości fal akustycznych w cieczach (zwykle od 110 mm do 0,15 mm dla częstotliwości od 20 kHz do 1 MHz) są znacznie większe od wymiarów cząsteczek. W związku z tym ultradźwięki nie oddziałują bezpośrednio z wiązaniami chemicznymi. Ich działanie katalityczne jest natomiast przekazywane poprzez kawitację akustyczną – powstawanie, wzrost i asymetryczne zapadanie się mikropęcherzyków w ośrodkach ciekłych. Zjawisko to wymaga obecności co najmniej jednej fazy ciekłej i pozwala precyzyjnie kontrolować intensywność reakcji poprzez regulację amplitudy, ciśnienia i czasu sonikacji.
Dyspergowanie i emulgowanie ultradźwiękowe
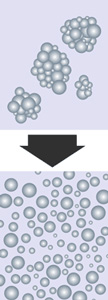 Reakcje heterogeniczne są z natury ograniczone do granicy faz, gdzie współwystępują katalizator i reagenty. Maksymalizacja powierzchni międzyfazowej ma kluczowe znaczenie dla szybkości reakcji. Sonikacja jest wyjątkowo skuteczna w rozdrabnianiu stałych katalizatorów i ciekłych reagentów, prowadzącym do uzyskania dyspersji i emulsji o rozmiarach submikronowych lub nanometrycznych. Poprzez radykalne zmniejszenie rozmiarów kropli i cząstek sonikacja wykładniczo zwiększa powierzchnię dostępną dla oddziaływań międzycząsteczkowych. Grafika po lewej stronie przedstawia zależność między rozmiarem cząstek a powierzchnią. W wielu układach krótka sonikacja początkowa wytwarza stabilną mieszaninę o dużej powierzchni, która utrzymuje szybką kinetykę reakcji przez cały czas przetwarzania partii. Przepływowe reaktory ultradźwiękowe są szczególnie skuteczne w przetwarzaniu ciągłym i radzą sobie nawet z zawiesinami o dużej lepkości lub wysokim stężeniu.
Usprawniony transport masy i rozbijanie warstwy granicznej
 W konwencjonalnych reaktorach produkty reakcji często gromadzą się na powierzchni katalizatora, tworząc nieruchomą warstwę dyfuzyjną, która blokuje dopływ nowych substratów. Kawitacja ultradźwiękowa wytwarza intensywne mikrostrumienie, strumieniowanie akustyczne i lokalne turbulencje, które nieustannie rozbijają tę warstwę graniczną. Ten stały efekt „szorowania” zapewnia szybki transport substratów do miejsc aktywnych i sprawne usuwanie produktów, skutecznie eliminując ograniczenia dyfuzyjne. W przypadku długotrwałych reakcji okresowa sonikacja lub sonikacja w obiegu recyrkulacyjnym utrzymuje maksymalną efektywność transportu masy i zapobiega spowalnianiu reakcji z upływem czasu.
Dostarczanie energii poprzez kawitację akustyczną
Kawitacja zapewnia wysoce efektywną metodę dostarczania energii skoncentrowanej na poziomie cząsteczkowym, nietermiczną w skali całej objętości ośrodka. Podczas zapadania się pęcherzyków lokalne gorące punkty osiągają temperatury przekraczające 5 000 K i ciśnienia powyżej 1 000 atm, przy szybkości ogrzewania/chłodzenia przekraczającej 10⁹ K/s. Te ekstremalne warunki mogą rozrywać wiązania chemiczne, wytwarzać wolne rodniki i obniżać całkowitą energię aktywacji wymaganą do przebiegu reakcji. Jak zauważył pionier badań Kenneth Suslick, kawitacja przekształca rozproszoną energię akustyczną w wysoce reaktywną siłę chemiczną, umożliwiając ścieżki reakcji, które przy konwencjonalnym mieszaniu mechanicznym są nieefektywne lub niemożliwe.
Aktywacja powierzchni i ciągłe czyszczenie katalizatora
 Stałe katalizatory często ulegają zanieczyszczeniu – gromadzeniu się produktów ubocznych, osadów węglowych lub pasywujących warstw tlenków, które blokują miejsca aktywne. Czyszczenie ultradźwiękowe wykorzystuje siły ścinania i fale uderzeniowe wywołane kawitacją (do 1 000 atm) do fizycznego usuwania tych warstw dezaktywujących bez użycia agresywnych środków chemicznych. To czyszczenie in situ utrzymuje stałą aktywność katalityczną, wydłuża żywotność katalizatora i upraszcza jego recykling. Ponadto mechaniczne oddziaływanie zapadających się pęcherzyków może wytrawiać powierzchnie cząstek, odsłaniając świeże, wysoce reaktywne płaszczyzny krystaliczne i zwiększając ogólną częstotliwość obrotów katalitycznych.
Sprawdzone zastosowania i studia przypadków sonokatalizy
Sonokataliza przeszła od badań laboratoryjnych do zweryfikowanych procesów przemysłowych w wielu sektorach o wysokiej wartości dodanej. Kluczowe zastosowania obejmują:
- Produkcja biodiesla (transestryfikacja): Wspomaganie ultradźwiękami skraca czas reakcji z godzin do minut, umożliwia stosowanie niższych stężeń katalizatora i zwiększa wydajność otrzymywania FAME, jednocześnie upraszczając późniejsze oczyszczanie.
Poznaj zalety ultradźwiękowej transestryfikacji w produkcji biodiesla! - Zaawansowane utlenianie (proces sono-Fentona): Zwiększone wytwarzanie rodników hydroksylowych przyspiesza degradację trudno rozkładalnych zanieczyszczeń organicznych w ściekach, zmniejszając zużycie środków chemicznych i ilość powstających osadów.
Dowiedz się, jak sonikacja usprawnia reakcję Fentona! - Synteza nanomateriałów i katalizatorów: Szybkie zarodkowanie i kontrolowany wzrost cząstek pozwalają uzyskać jednorodne katalizatory o dużej powierzchni oraz zwiększonej stabilności termicznej i wytrzymałości mechanicznej.
- Zielona chemia i chemikalia wysokowartościowe: Czystsze ścieżki reakcji, mniejsze zużycie energii i ograniczenie ilości odpadów rozpuszczalnikowych sprawiają, że sonokataliza idealnie nadaje się do wytwarzania półproduktów farmaceutycznych i chemikaliów specjalistycznych.
Przemysłowe urządzenia do sonokatalizy i liniowa skalowalność
Hielscher produkuje procesory ultradźwiękowe zoptymalizowane pod kątem procesów i zaprojektowane specjalnie do wymagających zastosowań katalitycznych. Nasze systemy zapewniają stałą, powtarzalną kawitację we wszystkich skalach produkcji dzięki rygorystycznemu projektowaniu akustycznemu i monitorowaniu procesu w czasie rzeczywistym.
- Laboratorium oraz badania i rozwój: UP400St (400 W) umożliwia elastyczne testowanie w trybie okresowym i przepływowym, idealne do wstępnej oceny warunków reakcji i formulacji katalizatorów.
- Skala pilotażowa i rozwój procesu: >UIP1000hdT (1 000 W) łączy skalę laboratoryjną z produkcyjną, oferując modułowe komory przepływowe i regulowane parametry do precyzyjnych badań nad zwiększaniem skali.
- Produkcja przemysłowa: Nasze w pełni przemysłowe procesory UIP10000hdT (10 kW) i UIP16000hdT (16 kW) obsługują ciągłe przetwarzanie dużych objętości. Wiele urządzeń można łączyć w równoległe zespoły, aby uzyskać praktycznie nieograniczoną wydajność przetwarzania przy zachowaniu jednolitego natężenia akustycznego.
Skalowalność sonokatalizy osiąga się poprzez optymalizację gęstości mocy (waty/litr), a nie proste skalowanie geometryczne. Nasz zespół inżynierów zapewnia kompleksowe wsparcie procesu – od wstępnych studiów wykonalności i modelowania akustycznego po pełne wdrożenie i szkolenie operatorów – zapewniając maksymalną efektywność procesu katalitycznego.

Reaktor mieszany ultradźwiękowo za pomocą sonikatora UP200St do intensyfikacji reakcji katalitycznych
Literatura / źródła
- Suslick, Kenneth; Skrabalak, Sara (2008): Sonocatalysis. In: Handbook of Heterogeneous Catalysis; Wiley-VCH 2008.Pages 1350-1357.
- Suslick, Kenneth S.; Hyeon, Taeghwan; Fang, Mingming; Cichowlas, Andrzej A. (1995): Sonochemical synthesis of nanostructured catalysts. Materials Science and Engineering: A. Proceedings of the Symposium on Engineering of Nanostructured Materials. ScienceDirect 204 (1–2): 186–192.
- Naeem, Marwa; Al-Sakkari, Eslam; Boffito, D; Rene, Eldon; Gadalla, Mamdouh; Ashour, Fatma (2023): Single-stage waste oil conversion into biodiesel via sonication over bio-based bifunctional catalyst: Optimization, preliminary techno-economic and environmental analysis. Fuel, 2023.
- Aharon Gedanken (2003): Sonochemistry and its application to nanochemistry. Current Science Vol. 85, No. 12 (25 December 2003), pp. 1720-1722.

Wykres powstawania nadtlenku wodoru w funkcji czasu w warunkach elektrochemicznych (kwadraty) oraz w warunkach sonoelektrochemicznych z ultradźwiękami o małej mocy (romby) i ultradźwiękami o dużej mocy (trójkąty).
Grafika i badanie: González-García i in., 2007