Sonikacja usprawnia reakcje Fentona
Reakcje sono-Fentona łączą chemię Fentona z ultradźwiękami o dużej mocy, aby zintensyfikować powstawanie rodników hydroksylowych, poprawić transport masy i przyspieszyć procesy degradacji oksydacyjnej. Sonikatory Hielscher zapewniają laboratoriom, instalacjom pilotażowym i użytkownikom przemysłowym kontrolowalny i skalowalny sposób usprawniania procesów zaawansowanego utleniania (AOP), takich jak oczyszczanie ścieków, degradacja barwników, remediacja gleby, obróbka wstępna ligniny i rozkład chemiczny.
Czym jest reakcja sono-Fentona?
Klasyczna reakcja Fentona wykorzystuje nadtlenek wodoru (H₂O₂) i katalizatory żelazowe do wytwarzania wysoce reaktywnych rodników hydroksylowych (•OH). Rodniki te utleniają zanieczyszczenia organiczne, barwniki, rozpuszczalniki, węglowodory, ligninę i inne związki trudno ulegające rozkładowi. Po wprowadzeniu ultradźwięków o dużej mocy proces nazywa się reakcją sono-Fentona lub ultradźwiękową reakcją Fentona.
Sonikacja usprawnia chemię Fentona na dwa uzupełniające się sposoby:
- Efekt sonochemiczny: kawitacja akustyczna sprzyja sonolizie wody i powstawaniu dodatkowych rodników.
- Efekt sonomechaniczny: mikrostrumienie kawitacyjne i ścinanie poprawiają mieszanie, dyspersję katalizatora, powierzchnię międzyfazową i transport masy.
Dla naukowców i inżynierów procesowych praktyczną korzyścią jest intensywniejszy proces utleniania, który może skrócić czas reakcji, poprawić degradację zanieczyszczeń, zwiększyć wykorzystanie katalizatora i ułatwić skalowanie procesów typu Fentona.
Szukasz reaktora ultradźwiękowego do procesu sono-Fentona?
Hielscher dostarcza procesory ultradźwiękowe, sonotrody, komory przepływowe i reaktory przystosowane do pracy pod ciśnieniem do zastosowań sono-Fentona w trybie okresowym i w linii procesowej. Nasz zespół może pomóc w doborze odpowiedniej amplitudy, sonotrody, geometrii reaktora i klasy mocy do laboratoryjnych badań wykonalności, prób pilotażowych lub produkcji w pełnej skali.

Przemysłowy reaktor ultradźwiękowy pracujący w linii procesowej do reakcji sono-Fentona na dużą skalę.
Typowe zastosowania
- Oczyszczanie ścieków przemysłowych
- Degradacja barwników i ścieków z przemysłu tekstylnego
- Oczyszczanie ścieków petrochemicznych
- Remediacja gleby i osadów
- Obróbka wstępna ligniny i biomasy
- Degradacja oksydacyjna niebezpiecznych związków
- Opracowywanie procesów zaawansowanego utleniania
Jak ultradźwięki o dużej mocy usprawniają reakcje Fentona

Gdy ultradźwięki o dużej mocy są wprowadzane do cieczy, występuje kawitacja akustyczna. Mikroskopijne pęcherzyki pary rosną podczas naprzemiennych cykli ciśnienia i gwałtownie zapadają się podczas sprężania. To zapadanie się tworzy lokalne gorące punkty o bardzo wysokich chwilowych temperaturach i ciśnieniach. W układach wodnych kawitacja może sprzyjać powstawaniu reaktywnych form, takich jak rodniki hydroksylowe i nadtlenek wodoru.
W procesie Fentona lub procesie typu Fentona ta chemia wywołana kawitacją współdziała z rozkładem H₂O₂ katalizowanym przez żelazo. Jednocześnie ścinanie wywołane ultradźwiękami poprawia kontakt między utleniaczami, katalizatorami, zawieszonymi cząstkami stałymi i rozpuszczonymi zanieczyszczeniami. Dzięki temu ultradźwięki są szczególnie przydatne w przypadku:
- strumieni ścieków zawierających trudno biodegradowalne zanieczyszczenia organiczne;
- katalizatorów heterogenicznych, takich jak magnetyt, goethyt, TiO₂ lub tlenki żelaza;
- zawiesin, zawiesin gleby, zawiesin biomasy i cieczy zawierających katalizatory;
- okresowych procesów zaawansowanego utleniania oraz procesów prowadzonych w linii procesowej, wymagających niezawodnego zwiększania skali.
Zalety ultradźwiękowych reaktorów sono-Fentona
- Większa intensywność utleniania: ultradźwięki zwiększają powstawanie rodników i poprawiają kinetykę degradacji oksydacyjnej.
- Lepsze wykorzystanie katalizatora: kawitacja dysperguje katalizatory i poprawia kontakt między cieczą a ciałem stałym.
- Krótsze czasy reakcji: intensywniejsze wytwarzanie rodników i mieszanie mogą skrócić czas obróbki.
- Skalowalna konstrukcja reaktora: Hielscher oferuje laboratoryjne, pilotażowe i przemysłowe reaktory ultradźwiękowe ze stabilną kontrolą amplitudy.
- Praca okresowa lub w linii procesowej: procesy można opracowywać w zlewkach lub zbiornikach okresowych i przenosić do reaktorów o przepływie ciągłym.
- Monitorowanie procesu: cyfrowe sonikatory Hielscher zapewniają kontrolę amplitudy, doprowadzanej mocy, temperatury, ciśnienia i czasu obróbki.
- Praca przemysłowa 24/7: procesory ultradźwiękowe do intensywnej eksploatacji są zaprojektowane do ciągłej pracy przy pełnym obciążeniu.

Kiedy warto rozważyć obróbkę sono-Fentona?
Obróbka sono-Fentona jest najbardziej przydatna, gdy konwencjonalny proces Fentona jest zbyt wolny, kontakt z katalizatorem jest ograniczony, zanieczyszczenia trudno się utleniają lub zawieszone cząstki stałe zmniejszają wydajność procesu. Jest również użyteczna, gdy proces musi przejść od laboratoryjnego potwierdzenia wykonalności do wydajności przemysłowej bez zmiany podstawowej chemii utleniania.
| Wyzwanie procesowe | Jak pomagają ultradźwięki | Typowe wymaganie nabywcy |
|---|---|---|
| Powolna degradacja zanieczyszczeń | Powstawanie dodatkowych rodników i lepszy transport masy | Krótszy czas reakcji i wyższy stopień konwersji |
| Słaby kontakt między katalizatorem a cieczą | Kawitacja dysperguje cząstki i odnawia powierzchnie katalizatora | Niezawodne działanie katalizatora w zawiesinach lub układach heterogenicznych |
| Zwiększanie skali z laboratoryjnej do pilotażowej | Procesory ultradźwiękowe z kontrolą amplitudy zapewniają powtarzalne warunki pracy | Dane procesowe, które można przenieść do większych reaktorów |
| Ścieki przemysłowe o wysokim stężeniu zanieczyszczeń | Ultradźwięki o dużej mocy wspomagają agresywne warunki procesów AOP | Wytrzymałe urządzenia do ciągłego oczyszczania |
Ważne parametry procesowe przy optymalizacji procesu sono-Fentona
Wydajność reakcji sono-Fentona zależy zarówno od parametrów chemicznych, jak i ultradźwiękowych. Podczas badań wykonalności Hielscher pomaga klientom ocenić odpowiedni zakres warunków pracy dla konkretnych ścieków, zawiesiny lub mieszaniny reakcyjnej.
- Amplituda ultradźwięków: główny parametr kontrolujący intensywność kawitacji przy sonotrodzie.
- Gęstość mocy i doprowadzana energia: określają intensywność sonochemiczną w przeliczeniu na objętość poddawaną obróbce.
- Stężenie H₂O₂: wpływa na wytwarzanie rodników i pozostałe zapotrzebowanie na utleniacz.
- Rodzaj i dawka katalizatora żelazowego: obejmują Fe2+, Fe3+, magnetyt, goethyt, układy wspomagane przez TiO₂ lub katalizatory immobilizowane.
- pH i temperatura: wpływają na kinetykę reakcji Fentona, rozpuszczalność katalizatora i ścieżki reakcji rodnikowych.
- Czas przebywania: określa stopień konwersji w zbiornikach okresowych lub reaktorach przepływowych pracujących w linii procesowej.
- Ciśnienie: reaktory ultradźwiękowe przystosowane do pracy pod ciśnieniem mogą intensyfikować warunki kawitacji podczas pracy ciągłej.
Studia przypadków: reakcje Fentona wspomagane ultradźwiękami
Pozytywny wpływ ultradźwięków o dużej mocy na reakcje Fentona i reakcje typu Fentona badano w kontekście degradacji chemicznej, dekontaminacji, obróbki wstępnej biomasy i oczyszczania ścieków przemysłowych. Poniższe przykłady pokazują, jak ultradźwięki mogą poprawić powstawanie rodników, szybkość degradacji i wydajność procesu w różnych układach.
Reakcja sonokatalityczna–Fentona do zwiększonego wytwarzania rodników hydroksylowych
Ninomiya i wsp. (2013) wykazali, że połączenie sonikacji, TiO₂, H₂O₂ i katalizatora żelazowego znacznie zwiększyło wytwarzanie rodników hydroksylowych. Proces zastosowano do degradacji ligniny jako etapu obróbki wstępnej biomasy lignocelulozowej, wspomagającego późniejszą hydrolizę enzymatyczną.
Układ eksperymentalny: Do zawiesiny próbki dodano cząstki TiO₂ (2 g/L), H₂O₂ (100 mM) i FeSO4·7H₂O (1 mM). Zawiesinę poddawano sonikacji przez 180 min za pomocą procesora ultradźwiękowego Hielscher klasy UP200S / UP200St z sonotrodą przy mocy ultradźwięków 35 W. Temperaturę naczynia utrzymywano na poziomie 25 °C.
Wynik: W reakcji sonokatalitycznej–Fentona osiągnięto stężenie DHBA wynoszące 378 μM, w porównaniu ze 115 μM w reakcji Fentona bez ultradźwięków i TiO₂. Degradacja ligniny postępowała szybciej podczas obróbki sonokatalitycznej–Fentona, co wskazuje na silną synergię między ultradźwiękami, katalizatorem i chemią Fentona.

Mikrografie biomasy kenafu ze skaningowego mikroskopu elektronowego (SEM): (A) próba kontrolna bez obróbki, (B) obróbka sonokatalityczna, (C) obróbka Fentona i (D) obróbka sonokatalityczna–Fentona. Czas obróbki wstępnej: 360 min. Podziałki odpowiadają 10 μm.
(Zdjęcie i badanie: ©Ninomiya i wsp., 2013)
Od badań wykonalności do produkcji
Zacznij od sonikatora laboratoryjnego, aby określić zakres warunków obróbki. Następnie zwiększ skalę do pilotażowych i przemysłowych ultradźwiękowych reaktorów przepływowych, kontrolując amplitudę, natężenie przepływu, ciśnienie i temperaturę.
Degradacja naftalenu przez obróbkę gleby w procesie typu sono-Fentona
Virkutyte i wsp. (2009) badali degradację naftalenu w glebie, łącząc ultradźwięki z nadtlenkiem wodoru. Najwyższą wydajność degradacji osiągnięto przy wysokim stężeniu nadtlenku wodoru i niskim początkowym stężeniu naftalenu. Przy oddziaływaniu ultradźwięków o mocy 100, 200 i 400 W odnotowano wydajność degradacji wynoszącą odpowiednio 78%, 94% i 97%.
W badaniu wykorzystano sonikatory Hielscher UP100H, UP200St oraz UP400St. Poprawę degradacji przypisano synergicznemu działaniu ultradźwięków i nadtlenku wodoru, obejmującemu powstawanie rodników i lepsze oddziaływanie z tlenkami żelaza w matrycy glebowej.

Mikrografia SEM–EDS gleby przed obróbką ultradźwiękową i po niej.
(Zdjęcie i badanie: ©Virkutyte i wsp., 2009)
Sonochemiczne utlenianie disiarczku węgla
Adewuyi i Appaw wykazali sonochemiczne utlenianie disiarczku węgla (CS₂) w roztworze wodnym przy 20 kHz i 20°C. Usuwanie CS₂ wzrastało wraz z intensywnością ultradźwięków, co wiązano z silniejszą kawitacją i zwiększonym powstawaniem rodników. Badanie wskazuje, że utlenianie sonochemiczne może być skuteczną metodą usuwania disiarczku węgla ze strumieni wodnych.
Obróbka sono-Fentona ścieków zawierających barwniki i ścieków z przemysłu tekstylnego
Ścieki zawierające barwniki z przemysłu tekstylnego i branż pokrewnych mogą być trudne do oczyszczenia, ponieważ wiele barwników i produktów ubocznych związanych z barwnikami trudno ulega rozkładowi, jest zabarwionych i słabo biodegradowalnych. Procesy zaawansowanego utleniania Fentona i typu Fentona są szeroko stosowane do degradacji barwników. Ultradźwięki mogą usprawnić te procesy, zwiększając wytwarzanie rodników, dyspersję katalizatora i transport masy.
Degradacja barwnika Reactive Red 120

Garófalo-Villalta i wsp. (2020) badali degradację barwnika Reactive Red 120 (RR-120) w wodzie syntetycznej. Porównano homogeniczną obróbkę sono-Fentona z siarczanem żelaza(II) i heterogeniczną obróbkę sono-Fentona z katalizatorami na bazie goethytu. W ciągu 60 min proces homogeniczny osiągnął 98,10% degradacji barwnika, natomiast proces heterogeniczny z goethytem osiągnął 96,07% degradacji przy pH 3,0.
Badanie wykazało również, że modyfikowane katalizatory poprawiały wydajność degradacji w porównaniu z niemodyfikowanym goethytem. Pomiary ChZT, OWO i BZT/ChZT wykazały, że obróbka sono-Fentona nie tylko odbarwiała roztwór, lecz także poprawiała biodegradowalność pozostałych związków organicznych. Na zdjęciu przedstawiono Hielscher UP100H wykorzystany w eksperymentach.
Heterogeniczna degradacja barwnika azowego RO107 w procesie sono-Fentona
Jaafarzadeh i wsp. (2018) wykazali usuwanie barwnika azowego Reactive Orange 107 (RO107) w procesie typu sono-Fentona z wykorzystaniem nanocząstek magnetytu (Fe₃O4) jako katalizatora. Sonikator Hielscher klasy UP400S / UP400St wyposażony w sonotrodę 7 mm wykorzystano do wytwarzania kawitacji akustycznej.
Wynik: Całkowite usunięcie barwnika azowego osiągnięto przy stężeniu nanocząstek magnetytu 0,8 g/L, pH 5, stężeniu H₂O₂ 10 mM, mocy ultradźwięków 300 W/L i czasie reakcji 25 min. W rzeczywistych ściekach z przemysłu tekstylnego ChZT zmniejszono z 2360 mg/L do 489,5 mg/L w ciągu 180 min. Autorzy wskazali moc ultradźwięków jako jeden z kluczowych czynników wpływających na szybkość degradacji RO107 w heterogenicznym układzie typu Fentona.
Dowiedz się więcej o wysoce wydajnej syntezie magnetytu z wykorzystaniem sonikacji!

Degradacja RO107 przy pH 5, stężeniu MNPs 0,8 g/L, stężeniu H₂O₂ 10 mM, stężeniu RO107 50 mg/L, mocy ultradźwięków 300 W i czasie reakcji 30 min.
Badanie i zdjęcie: ©Jaafarzadeh i wsp., 2018.
Sonikatory Hielscher do procesów sono-Fentona i zaawansowanego utleniania
Hielscher Ultrasonics projektuje i produkuje wysokowydajne procesory i reaktory ultradźwiękowe do wymagających zastosowań sonochemicznych, w tym reakcji Fentona, reakcji sono-Fentona, reakcji sonofotochemicznych i innych procesów zaawansowanego utleniania. Dostępne są systemy od kompaktowych urządzeń laboratoryjnych po przemysłowe reaktory ultradźwiękowe do ciągłej produkcji i obróbki strumieni procesowych.
Zalety reaktorów sonochemicznych Hielscher
- Konfiguracje reaktorów do pracy okresowej i w linii procesowej
- Laboratoryjne, pilotażowe i przemysłowe klasy mocy
- Praca 24/7/365 przy pełnym obciążeniu
- Odpowiednie do małych objętości, dużych natężeń przepływu i instalacji skalowanych przez zwiększanie liczby jednostek
- Reaktory przystosowane do pracy pod ciśnieniem i z kontrolą temperatury
- Wytrzymałe sonotrody do zastosowań chemicznych i obróbki zawiesin
- Łatwa instalacja, czyszczenie i integracja z procesem
- Sterowanie cyfrowe, rejestrowanie danych i opcjonalna automatyzacja
- Niezawodne zwiększanie skali od prób w zlewkach do przemysłowych reaktorów przepływowych
Dobór urządzeń ultradźwiękowych do procesów sono-Fentona
Poniższa tabela wskazuje odpowiednie sonikatory Hielscher dla typowych objętości partii i natężeń przepływu. Ostateczny dobór urządzeń zależy od chemii procesu, docelowego stopnia konwersji, czasu przebywania, zawartości cząstek stałych, temperatury, ciśnienia i wymaganej doprowadzanej energii.
| Objętość partii | Natężenie przepływu | Zalecane urządzenia | Typowe zastosowanie |
|---|---|---|---|
| 1 do 500 mL | 10 do 200 mL/min | UP100H | Badania wykonalności, badania przesiewowe próbek, ocena katalizatorów |
| 10 do 2000 mL | 20 do 400 mL/min | UP200Ht, UP400St | Optymalizacja laboratoryjna i niewielkie próby pilotażowe |
| 0,1 do 20 L | 0,2 do 4 L/min | UIP2000hdT | Skala pilotażowa, walidacja procesu, produkcja na małą skalę |
| 10 do 100 L | 2 do 10 L/min | UIP4000hdT | Przemysłowe linie obróbki i procesy AOP o dużej wydajności |
| nie dotyczy | 10 do 100 L/min | UIP16000 | Ciągła obróbka na dużą skalę |
| nie dotyczy | Większe natężenia przepływu | Zespoły urządzeń UIP16000 | Instalacje skalowane przez zwiększanie liczby jednostek, zapewniające bardzo dużą wydajność |
Jak rozpocząć badanie wykonalności procesu sono-Fentona
Aby rzetelnie zalecić odpowiednie urządzenia, Hielscher zazwyczaj analizuje chemię procesu, docelowe zanieczyszczenia, objętość poddawaną obróbce, natężenie przepływu, dawkę utleniacza, rodzaj katalizatora, zakres pH, ograniczenia temperatury i wymagany stopień konwersji. W próbach laboratoryjnych do określenia wymaganej doprowadzanej energii i zakresu warunków procesu powszechnie wykorzystuje się laboratoryjny lub stołowy sonikator z sonotrodą, taki jak UP200Ht, UP400St lub UIP1000hdT.
Do pracy ciągłej Hielscher może skonfigurować ultradźwiękowe komory przepływowe i reaktory pracujące w linii procesowej z kontrolą czasu przebywania, ciśnienia, temperatury i doprowadzanej mocy. Umożliwia to bezpośrednie porównanie skuteczności obróbki przy różnych amplitudach i natężeniach przepływu.
Pozwól nam pomóc w usprawnieniu Twojej reakcji Fentona!
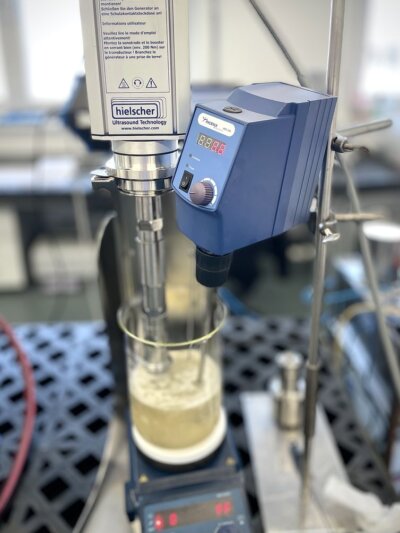
Sonochemiczny układ do pracy okresowej z UIP1000hdT (1000 watów, 20 kHz) do reakcji sono-Fentona.
Najczęściej zadawane pytania dotyczące reakcji sono-Fentona
Jaka jest różnica między obróbką Fentona a obróbką sono-Fentona?
Obróbka Fentona wykorzystuje nadtlenek wodoru i katalizatory żelazowe do wytwarzania rodników hydroksylowych. Obróbka sono-Fentona dodatkowo wykorzystuje ultradźwięki o dużej mocy. Kawitacja ultradźwiękowa zwiększa powstawanie rodników i poprawia mieszanie, kontakt z katalizatorem oraz transport masy.
Czy obróbkę sono-Fentona można stosować do ścieków przemysłowych?
Tak. Obróbkę sono-Fentona stosuje się podczas opracowywania procesów dla ścieków przemysłowych, ścieków zawierających barwniki, ścieków petrochemicznych, zanieczyszczonych zawiesin i innych strumieni zawierających związki organiczne trudno ulegające rozkładowi. Wykonalność przemysłowa zależy od ładunku zanieczyszczeń, zapotrzebowania na utleniacz, układu katalitycznego, celu obróbki i bilansu energetycznego.
Czy ultradźwięki mogą zmniejszyć zużycie chemikaliów?
Ultradźwięki mogą poprawić wykorzystanie utleniaczy i katalizatorów, intensyfikując powstawanie rodników i transport masy. Możliwość zmniejszenia zużycia chemikaliów należy potwierdzić w próbach z wykorzystaniem rzeczywistych ścieków lub mieszaniny reakcyjnej.
Czy proces jest skalowalny?
Tak. Sonikatory Hielscher są zaprojektowane z myślą o skalowalnym opracowywaniu procesów. Wyniki badań laboratoryjnych można przenieść do systemów pilotażowych i przemysłowych poprzez kontrolę amplitudy, doprowadzanej energii, czasu przebywania, temperatury, ciśnienia i geometrii reaktora.
Który procesor ultradźwiękowy jest odpowiedni do mojego procesu?
Dobór odpowiedniego procesora zależy od objętości próbki, natężenia przepływu, docelowego stopnia konwersji, zawartości cząstek stałych, lepkości, temperatury pracy i ciśnienia. Hielscher oferuje sonikatory laboratoryjne, systemy pilotażowe i przemysłowe reaktory ultradźwiękowe do obróbki ciągłej.
Czym jest proces sonoozonowania?
Sonoozonowanie to proces zaawansowanego utleniania, który łączy obróbkę ozonem z ultradźwiękami o dużej mocy, aby wytwarzać bardziej reaktywne rodniki i poprawiać transport masy w cieczach. Ta synergia przyspiesza degradację zanieczyszczeń organicznych, barwników, drobnoustrojów i związków trudno ulegających rozkładowi w wodzie lub ściekach w porównaniu z samym ozonowaniem.
Literatura / Źródła
- Kazuaki Ninomiya, Hiromi Takamatsu, Ayaka Onishi, Kenji Takahashi, Nobuaki Shimizu (2013): Sonocatalytic–Fenton reaction for enhanced OH radical generation and its application to lignin degradation. Ultrasonics Sonochemistry, Volume 20, Issue 4, 2013. 1092-1097.
- Nematollah Jaafarzadeh, Afshin Takdastan, Sahand Jorfi, Farshid Ghanbari, Mehdi Ahmadi, Gelavizh Barzegar (2018): The performance study on ultrasonic/Fe₃O4/H₂O₂ for degradation of azo dye and real textile wastewater treatment. Journal of Molecular Liquids Vol. 256, 2018. 462–470.
- Virkutyte, Jurate; Vickackaite, Vida; Padarauskas, Audrius (2009): Sono-oxidation of soils: Degradation of naphthalene by sono-Fenton-like process. Journal of Soils and Sediments 10, 2009. 526-536.
- Garófalo-Villalta, Soraya; Medina Espinosa, Tanya; Sandoval Pauker, Christian; Villacis, William; Ciobotă, Valerian; Muñoz, Florinella; Vargas Jentzsch, Paul (2020): Degradation of Reactive Red 120 dye by a heterogeneous Sono-Fenton process with goethite deposited onto silica and calcite sand. Journal of the Serbian Chemical Society 85, 2020. 125-140.
- Ahmadi, Mehdi; Haghighifard, Nematollah; Soltani, Reza; Tobeishi, Masumeh; Jorfi, Sahand (2019): Treatment of a saline petrochemical wastewater containing recalcitrant organics using electro-Fenton process: persulfate and ultrasonic intensification. Desalination and Water Treatment 169, 2019. 241-250.
- Adewuyi, Yusuf G.; Appaw, Collins (2002): Sonochemical Oxidation of Carbon Disulfide in Aqueous Solutions: Reaction Kinetics and Pathways. Industrial & Engineering Chemistry Research 41 (20), 2002. 4957–4964.
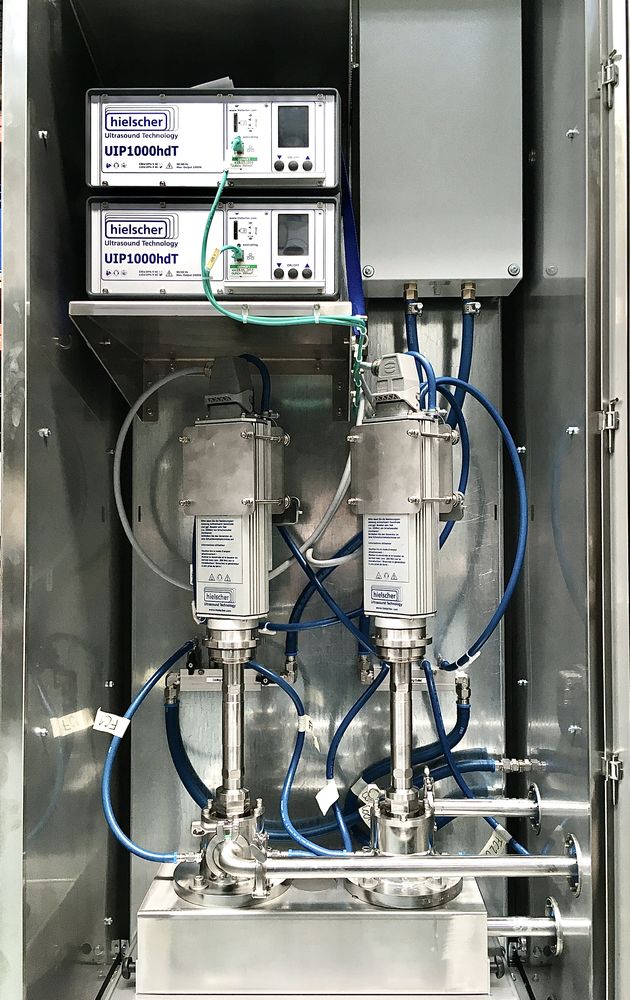
Sonikatory przemysłowe modelu UIP1000hdT w przepływowym układzie zespołowym do reakcji sonochemicznych

Hielscher Ultrasonics produkuje wysokowydajne procesory ultradźwiękowe o rozmiarach od laboratoryjnych do przemysłowych.