Ultradźwiękowe odsiarczanie paliw żeglugowych
- Paliwa żeglugowe podlegają nowym przepisom, które wymagają zawartości siarki wynoszącej 0,5%m/m lub mniej.
- Odsiarczanie oksydacyjne wspomagane ultradźwiękami (UAOD) jest uznaną metodą, która przyspiesza reakcję utleniania oraz stanowi ekonomiczny i bezpieczny proces.
- Procesy UAOD można prowadzić w temperaturze otoczenia i pod ciśnieniem atmosferycznym; umożliwiają one selektywne usuwanie związków siarki z paliw węglowodorowych.
- Wysokowydajne systemy ultradźwiękowe Hielscher są łatwe w instalacji i bezpieczne w eksploatacji na pokładzie lub na lądzie.
Paliwa żeglugowe o niskiej zawartości siarki
Międzynarodowa Organizacja Morska (IMO) wdrożyła nowe przepisy, zgodnie z którymi statki na całym świecie muszą stosować paliwa żeglugowe o zawartości siarki wynoszącej 0,5%m/m, począwszy od January 2020. Te nowe przepisy wymagają gruntownych zmian w przetwarzaniu paliw żeglugowych: aby spełnić nowe normy dotyczące paliw o niskiej zawartości siarki, niezbędny jest wydajny proces odsiarczania.
Odsiarczanie oksydacyjne wspomagane ultradźwiękami (UAOD) ciekłych paliw węglowodorowych, takich jak benzyna, benzyna ciężka, olej napędowy, paliwo żeglugowe itp., jest wysoce wydajną i praktycznie wykonalną metodą usuwania siarki ze strumieni paliw ciężkich o dużej objętości.
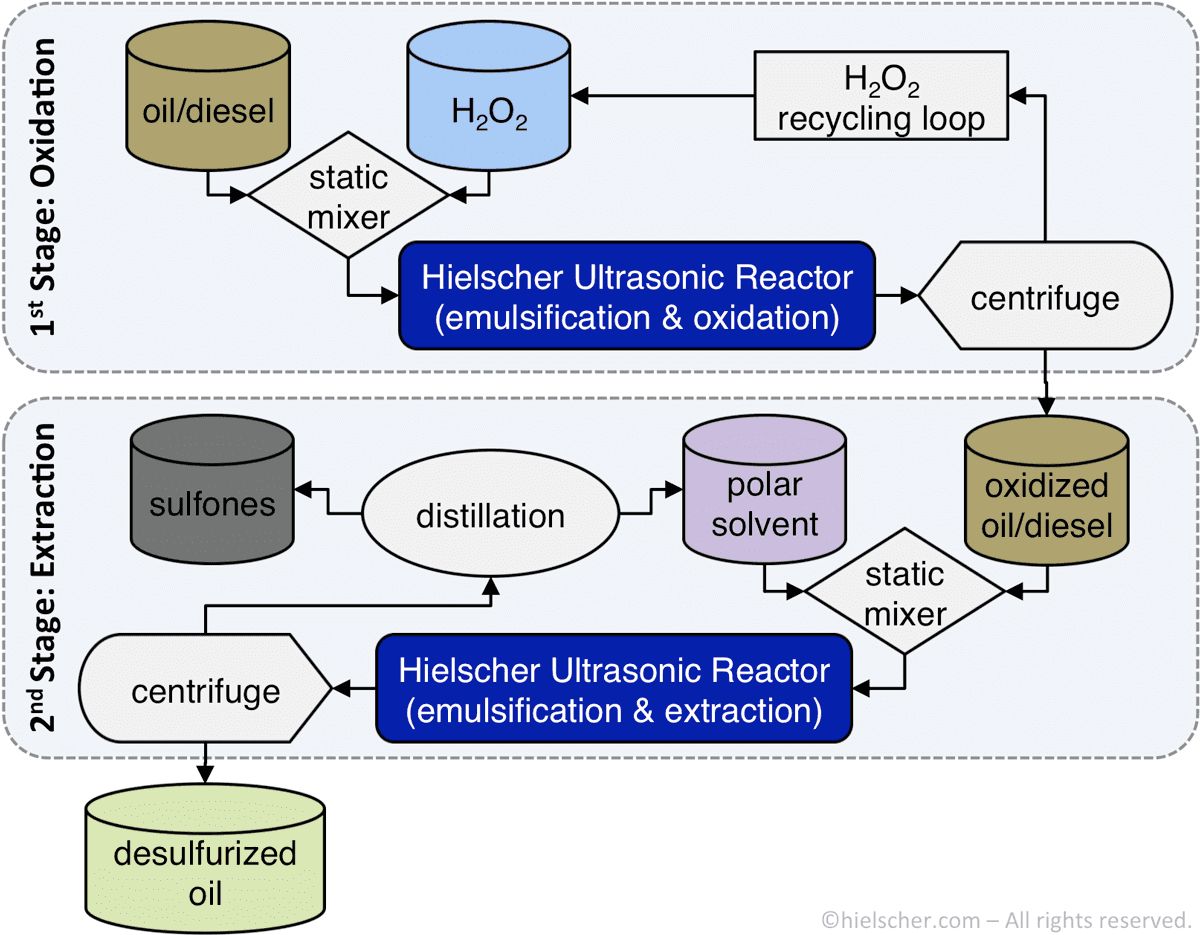
Schemat blokowy 2-etapowego ultradźwiękowego odsiarczania oksydacyjnego
Odsiarczanie oksydacyjne
Odsiarczanie oksydacyjne (ODS) jest przyjazną dla środowiska i ekonomiczną alternatywą dla hydroodsiarczania (HDS), ponieważ utlenione związki siarki można znacznie łatwiej oddzielić od ciężkich olejów opałowych. Po etapie odsiarczania oksydacyjnego wyekstrahowane związki siarki oddziela się metodami fizycznymi, np. przy użyciu niemieszającego się rozpuszczalnika polarnego, a następnie separacji grawitacyjnej, adsorpcyjnej lub odśrodkowej. Alternatywnie do usuwania utlenionej siarki można zastosować rozkład termiczny.
Do reakcji odsiarczania oksydacyjnego wymagane są utleniacz (np. wodór H2O2, chloryn sodu NaClO2, podtlenek azotu N2O, nadjodan sodu NaIO4), katalizator (np. kwasy), a także reagent przeniesienia międzyfazowego. Reagent przeniesienia międzyfazowego pomaga wspomagać heterogeniczną reakcję między fazą wodną a olejową, która jest etapem ograniczającym szybkość reakcji ODS .
- wysoka wydajność – do 98% odsiarczenia
- ekonomiczność: niskie nakłady inwestycyjne, niskie koszty eksploatacji
- brak zatrucia katalizatora
- łatwe, liniowe zwiększanie skali
- bezpieczna eksploatacja
- instalacja na lądzie i na morzu (na pokładzie)
- szybki zwrot z inwestycji

Odsiarczanie oksydacyjne wspomagane ultradźwiękami
Podczas gdy hydroodsiarczanie (HDS) wymaga wyższych nakładów inwestycyjnych, wysokiej temperatury reakcji, sięgającej 400ºC, oraz wysokiego ciśnienia w reaktorach, sięgającego 100atm, proces odsiarczania oksydacyjnego wspomaganego ultradźwiękami (UAOD) jest znacznie wygodniejszy, wydajniejszy i bardziej przyjazny dla środowiska. Proces UAOD znacznie zwiększa reaktywność katalitycznego usuwania siarki, zapewniając jednocześnie niższe koszty eksploatacji, większe bezpieczeństwo i lepszą ochronę środowiska. Przemysłowe systemy ultradźwiękowych reaktorów przepływowych zwiększają szybkość odsiarczania dzięki wysoce skutecznemu dyspergowaniu, a tym samym poprawie kinetyki reakcji. Ponieważ obróbka ultradźwiękowa zapewnia dyspersje w skali nanometrowej, przenoszenie masy między różnymi fazami w reakcji heterogenicznej ulega radykalnemu zwiększeniu.
 Ultradźwiękowa (akustyczna) kawitacja zwiększa szybkość reakcji i przenoszenie masy dzięki ekstremalnym warunkom powstającym w kawitacyjnych gorących punktach. Podczas implozji pęcherzyka kawitacyjnego lokalnie występują bardzo wysokie temperatury, wynoszące ok. 5 000K, bardzo duże szybkości chłodzenia, ciśnienia wynoszące ok. 2 000atm oraz odpowiednio ekstremalne różnice temperatury i ciśnienia. Implozja pęcherzyka kawitacyjnego powoduje również powstawanie strumieni cieczy o prędkości do 280m/s, co generuje bardzo duże siły ścinające. Te niezwykłe siły mechaniczne przyspieszają reakcję utleniania i zwiększają wydajność konwersji siarki w ciągu kilku sekund.
Pełniejsze usuwanie siarki
Podczas gdy merkaptany, tioetery, siarczki i disiarczki można usuwać za pomocą konwencjonalnego procesu hydroodsiarczania (HDS), usuwanie tiofenów, benzotiofenów (BT), dibenzotiofenów (DBT) i 4,6-dimetylodibenzotiofenów (4,6-DMDBT) wymaga bardziej zaawansowanej metody. Ultradźwiękowe odsiarczanie oksydacyjne jest wysoce skuteczne nawet w usuwaniu trudno usuwalnych, odpornych związków siarki (np. 4,6-dimetylodibenzotiofenu i innych pochodnych tiofenu podstawionych grupami alkilowymi). Ebrahimi i in. (2018) podają wydajność odsiarczania do 98,25% przy użyciu sonoreaktora Hielscher zoptymalizowanego pod kątem usuwania siarki. Ponadto związki siarki utlenione przy użyciu ultradźwięków można oddzielić poprzez „podstawowe” przemywanie wodą.

Wpływ wieloetapowego procesu UAOD przy optymalnych parametrach
Test wykonalności ultradźwiękowego odsiarczania z użyciem UP400S
Shayegan i in. 2013 połączyli sonikację (UP400S) z nadtlenkiem wodoru jako utleniaczem, FeSO jako katalizatorem, kwasem octowym jako regulatorem pH i metanolem jako rozpuszczalnikiem ekstrakcyjnym w celu zmniejszenia ilości siarki w oleju gazowym.
Stałe szybkości reakcji podczas odsiarczania oksydacyjnego można znacznie zwiększyć poprzez dodanie jonów metali jako katalizatora i zastosowanie sonikacji. Energia ultradźwięków może obniżyć energię aktywacji reakcji. Obróbka ultradźwiękowa rozbija warstwę graniczną między stałymi katalizatorami a reagentami i zapewnia jednorodną mieszaninę katalizatorów i reagenta – poprawiając tym samym kinetykę reakcji.
Proces ekstrakcji siarki jest kluczowym etapem odsiarczania, którego celem jest odzyskanie całej objętości odsiarczonego oleju gazowego. Ekstrakcja ciecz–ciecz z użyciem metanolu jako rozpuszczalnika jest prostym procesem ekstrakcyjnym, lecz zapewnienie wysokiej wydajności wymaga skutecznego mieszania niemieszających się faz. Wysoką szybkość ekstrakcji osiąga się tylko wtedy, gdy między fazami powstaje maksymalna powierzchnia międzyfazowa, a następnie zachodzi maksymalne przenoszenie masy. Sonikacja i generowanie kawitacji akustycznej zapewniają intensywne mieszanie faz reagentów i obniżają energię aktywacji reakcji.
Wysokowydajne urządzenia ultradźwiękowe do odsiarczania paliw żeglugowych
Hielscher Ultrasonics jest liderem rynku systemów ultradźwiękowych o dużej mocy do wymagających zastosowań, takich jak UAOD w skali przemysłowej. Wysokie amplitudy sięgające 200µm, praca 24/7 przy pełnym obciążeniu i w ciężkich warunkach, wytrzymałość oraz łatwość obsługi to kluczowe cechy sonikatorów Hielscher. Systemy ultradźwiękowe o różnych klasach mocy i różnorodne akcesoria, takie jak sonotrody oraz różne geometrie reaktorów przepływowych, pozwalają na najbardziej odpowiednie dostosowanie systemu ultradźwiękowego do konkretnego paliwa, wydajności przetwarzania i środowiska pracy.
Poniższa tabela przedstawia orientacyjną wydajność przetwarzania naszych sonikatorów:
| Objętość partii | Natężenie przepływu | Zalecane urządzenia |
|---|---|---|
| 10 do 2000mL | 20 do 400mL/min | UP400St |
| 0,1 do 20L | 0,2 do 4L/min | UIP2000hdT |
| 10 do 100L | 2 do 10L/min | UIP4000hdT |
| n.a. | 10 do 100L/min | UIP16000 |
| n.a. | większe | zespół urządzeń UIP16000 |
Skontaktuj się z nami! / Zapytaj nas!

Procesory ultradźwiękowe o dużej mocy do zastosowań od skali laboratoryjnej przez pilotażową po przemysłową.
Literatura / Bibliografia
- Ebrahimi, S.L.; Khosravi-Nikou, M.R.; Hashemabadi, S.H. (2018): Sonoreactor optimization for ultrasound assisted oxidative desulfurization of liquid hydrocarbon. Petroleum Science and Technology Vol. 36, Issue 13, 2018.
- Prajapati, A.K.; Singh, S.K.; Gupta, S.P.; Mishra, A. (2018): Desulphurization of Crude Oil by Ultrasound Integrated Oxidative Technology. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
- Shayegan, Z.; Razzaghi, M.; Niaei, A.; Salari, D.; Tabar, M.T.S.; Akbari, A.N. (2013): Sulfur removal of gas oil using ultrasound-assisted catalytic oxidative process and study of its optimum conditions. Korean J. Chem. Eng., 30(9), 2013. 1751-1759.
- Štimac, A.; Ivančević, B.; Jambrošić, K. (2001): Characterization of Ultrasonic Homogenizers for Shipbuilding Industry.
Wyniki badań nad odsiarczaniem oksydacyjnym wspomaganym ultradźwiękami (UAOD)
Prajapati i in. (2018): Odsiarczanie ropy naftowej za pomocą technologii oksydacyjnej zintegrowanej z ultradźwiękami. IJSRD – International Journal for Scientific Research & Development, tom 6, nr 02, 2018.
Prajapati i in. (2018) opisują zalety reaktora ultradźwiękowego Hielscher do odsiarczania oksydacyjnego wspomaganego ultradźwiękami (UAOD). UAOD stało się praktycznie wykonalną alternatywną technologią wobec tradycyjnego hydrorafinowania, którego stosowanie utrudniają znaczne koszty inwestycyjne i eksploatacyjne związane z wysokociśnieniowymi i wysokotemperaturowymi urządzeniami do hydroodsiarczania, kotłami, instalacjami produkcji wodoru i instalacjami odzysku siarki. Odsiarczanie oksydacyjne wspomagane ultradźwiękami umożliwia prowadzenie procesu głębokiego usuwania siarki w znacznie łagodniejszych warunkach, szybciej, bezpieczniej i znacznie bardziej ekonomicznie.
Proces odsiarczania oksydacyjnego wspomaganego ultradźwiękami (UAOD) zastosowano do oleju napędowego i surowca z produktów naftowych zawierającego modelowe związki siarki (benzotiofen, dibenzotiofen i dimetylodibenzotiofen). Zbadano wpływ ilości utleniacza, objętości rozpuszczalnika na etapie ekstrakcji, czasu i temperatury obróbki ultradźwiękowej (UIP1000hdT, 20 kHz, 750 W, praca przy 40%). Przy zoptymalizowanych warunkach UAOD uzyskano usunięcie siarki do 99% dla modelowych związków w surowcu z produktów naftowych, stosując stosunek molowy H2O2:kwas octowy:siarka wynoszący 64:300:1, po 9min obróbki ultradźwiękowej w temperaturze 90ºC, a następnie ekstrakcji metanolem (zoptymalizowany stosunek rozpuszczalnika do oleju wynoszący 0,36). Przy tej samej ilości reagentów i 9 min obróbki ultradźwiękowej usunięcie siarki z próbek oleju napędowego przekraczało 75%.
Znaczenie wysokich amplitud ultradźwiękowych
Ultradźwiękowa intensyfikacja odsiarczania oksydacyjnego ropy naftowej w skali komercyjnej wymaga zastosowania przemysłowego przepływowego procesora ultradźwiękowego zdolnego do utrzymywania wysokich amplitud drgań wynoszących około 80 – 100 mikrometrów. Amplitudy są bezpośrednio związane z intensywnością sił ścinających generowanych przez kawitację ultradźwiękową i muszą być utrzymywane na wystarczająco wysokim poziomie, aby mieszanie było skuteczne.
Eksperymenty przeprowadzone przez Prajapatiego i in. wykazują, że sonikacja wspomaga reakcję odsiarczania. Wydajność odsiarczania wynosiła około 93,2% przy zastosowaniu wysokowydajnych ultradźwięków.
Shayegan i in. (2013): Usuwanie siarki z oleju gazowego przy użyciu katalitycznego procesu oksydacyjnego wspomaganego ultradźwiękami oraz badanie jego optymalnych warunków. Korean Journal of Chemical Engineering 30(9), September 2013. 1751–1759.
Proces odsiarczania oksydacyjnego wspomaganego ultradźwiękami (UAOD) zastosowano w celu zmniejszenia ilości związków siarki w oleju gazowym o różnego rodzaju zawartości siarki. Przepisy środowiskowe wymagają bardzo głębokiego odsiarczania w celu wyeliminowania związków siarki. UAOD jest obiecującą technologią zapewniającą niższe koszty eksploatacji, większe bezpieczeństwo i lepszą ochronę środowiska. Po raz pierwszy typowy środek przeniesienia międzyfazowego (bromek tetraoktyloamoniowy) zastąpiono izobutanolem, ponieważ stosowanie izobutanolu jest znacznie bardziej ekonomiczne niż stosowanie TOAB i nie powoduje zanieczyszczenia. Reakcję prowadzono w punkcie optymalnym przy różnych temperaturach, w procedurach jedno-, dwu- i trzyetapowych, badając wpływ stopniowego zwiększania ilości H2O2 oraz stosowania TOAB zamiast izobutanolu. Całkowite stężenie siarki w fazie olejowej analizowano metodą ASTM-D3120. Najwyższy stopień usunięcia siarki, wynoszący około 90%, dla oleju gazowego zawierającego 9 500 mg/kg siarki uzyskano w trzech etapach podczas 17 minut procesu w temperaturze 62±2°C, gdy zastosowano 180,3 mmol H2O2 i przeprowadzono ekstrakcję metanolem.
Akbari i in. (2014): Badanie zmiennych procesowych i efektów intensyfikacji ultradźwiękowej w odsiarczaniu oksydacyjnym modelowego oleju napędowego z użyciem MoO3/Al2O3 jako katalizatora. Ultrasonics Sonochemistry 21(2), March 2014. 692–705.
Zbadano nowy heterogeniczny układ sonokatalityczny zawierający MoO3/Al2O3 jako katalizator oraz H2O2 w połączeniu z sonikacją, aby usprawnić i przyspieszyć utlenianie modelowych związków siarki w oleju napędowym, co doprowadziło do znacznego zwiększenia wydajności procesu. Wpływ ultradźwięków na właściwości, aktywność i stabilność katalizatora szczegółowo zbadano za pomocą technik GC-FID, PSD, SEM i BET. Konwersję DBT przekraczającą 98% w modelowym oleju napędowym zawierającym 1000 μg/g siarki uzyskano dzięki nowemu odsiarczaniu wspomaganemu ultradźwiękami przy stosunku molowym H2O2/siarka wynoszącym 3, temperaturze 318 K i dawce katalizatora 30 g/L po 30 min reakcji, w porównaniu z konwersją wynoszącą 55% uzyskaną podczas procesu bez ultradźwięków. Na tę poprawę znaczny wpływ miały parametry pracy i właściwości katalizatora. Wpływ głównych zmiennych procesowych badano metodą powierzchni odpowiedzi w procesie bez ultradźwięków, w porównaniu z sonikacją. Ultradźwięki zapewniały dobre zdyspergowanie katalizatora i utleniacza poprzez rozrywanie wiązań wodorowych i ich deaglomerację w fazie olejowej. Osadzanie się zanieczyszczeń na powierzchni katalizatora powodowało szybką dezaktywację w eksperymentach bez ultradźwięków, skutkując utlenieniem jedynie 5% DBT po 6 cyklach reakcji bez ultradźwięków z użyciem odzyskanego katalizatora. Ponad 95% DBT zostało utlenione po 6 cyklach wspomaganych ultradźwiękami, co wskazuje na dużą poprawę stabilności dzięki oczyszczaniu powierzchni podczas sonikacji. Znaczne zmniejszenie rozmiaru cząstek zaobserwowano również po 3h sonikacji, co mogło zapewnić lepsze zdyspergowanie katalizatora w modelowym paliwie.
Afzalinia i in. (2016): Proces odsiarczania oksydacyjnego paliwa ciekłego wspomaganego ultradźwiękami z użyciem jako katalizatora kwasu fosfowolframowego enkapsulowanego w przenikającej się strukturze metaloorganicznej (MOF) opartej na Zn(II) i funkcjonalizowanej grupami aminowymi. Ultrasonics Sonochemistry 2016
W tej pracy przeprowadzono odsiarczanie oksydacyjne paliw ciekłych wspomagane ultradźwiękami (UAOD) z użyciem nowego heterogenicznego, wysoce zdyspergowanego katalizatora w postaci kwasu fosfowolframowego typu Keggina (H3PW12O40, PTA), enkapsulowanego w strukturze metaloorganicznej (MOF) funkcjonalizowanej grupami aminowymi (TMU-17 -NH2). Przygotowany kompozyt wykazuje wysoką aktywność katalityczną i możliwość ponownego wykorzystania w odsiarczaniu oksydacyjnym modelowego paliwa. Odsiarczanie oksydacyjne wspomagane ultradźwiękami (UAOD) jest nowym sposobem szybkiego, ekonomicznego, przyjaznego dla środowiska i bezpiecznego prowadzenia reakcji utleniania związków zawierających siarkę w łagodnych warunkach. Fale ultradźwiękowe można stosować jako skuteczne narzędzie do skracania czasu reakcji i poprawy wydajności układu odsiarczania oksydacyjnego. PTA@TMU-17-NH2 umożliwiał całkowite odsiarczenie modelowego oleju przy użyciu 20 mg katalizatora, stosunku molowego O/S wynoszącego 1:1 i w obecności MeCN jako rozpuszczalnika ekstrakcyjnego. Uzyskane wyniki wskazały, że konwersja DBT do DBTO2 osiąga 98% po 15 min w temperaturze otoczenia. W tej pracy po raz pierwszy przygotowaliśmy TMU-17-NH2 i kompozyt PTA/TMU-17-NH2 poprzez oddziaływanie ultradźwięków i zastosowaliśmy je w procesie UAOD. Przygotowany katalizator wykazuje doskonałą zdolność do ponownego wykorzystania bez wymywania PTA i utraty aktywności.