灰からの希土類元素の超音波浸出
灰から希土類元素を回収する際、超音波浸出は抽出率を高め、処理時間を短縮できる可能性があります。高出力超音波は、灰粒子と浸出剤の接触を改善することで溶解を促進し、有価元素へのアクセスを容易にします。石炭飛灰に関する研究は、この可能性を示しています。研究者はイットリウムの抽出率97%を報告し、一方、ガリウムとバナジウムに関する別の研究では、酸浸出時間が180分から20分に短縮されました。
希土類元素の二次資源としての灰
灰は、希土類元素(REEs)の有望な二次資源です。石炭燃焼残渣には、電子機器、エネルギー技術、先端材料に使用されるイットリウムやその他の希土類が含まれている場合があります。既存の灰の排出流や堆積物からこれらの元素を回収すれば、原料供給源を多様化し、廃棄対象の物質を有用な原料に変えられる可能性があります。
抽出の可能性は、元素濃度と元素へのアクセスのしやすさの両方に左右されます。灰に有価元素が含まれていても、周囲の鉱物マトリックスが試薬の到達を妨げる場合、浸出時に放出されるのは限られた割合だけとなることがあります。そのため、灰の組成、前処理、浸出の化学条件を併せて検討する必要があります。同じ原料から複数の有価元素を回収することで、プロセスの実現可能性が高まる場合もあります。
超音波浸出は灰粒子を細かく破砕し、浸出試薬が希土類に到達できるようにします。超音波処理は、粒子と試薬の間の物質移動を改善することで、処理時間を短縮しながら回収率を高めます!
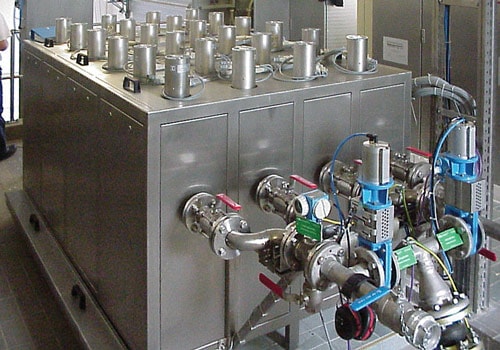
Hielscher超音波処理装置の産業用設備:石炭灰から希土類元素をインライン浸出するための48kW超音波処理装置クラスター
超音波が灰の浸出を改善する仕組み
高出力超音波は、音響キャビテーションによって固液抽出を強化します。液体中で微小な気泡が発生して崩壊し、局所的なせん断力、マイクロジェット、強力な混合を生み出します。これらの作用は、粒子凝集体の分散、露出した表面の洗浄、反応部位への浸出剤の移動の改善に寄与します。溶解した化学種はより速やかに運び去られ、溶解の持続を助けます。
灰の処理において、これらの作用は次のような実用上の利点をもたらします:
- 浸出の高速化: 物質移動の促進により、浸出剤が到達できる金属の抽出に必要な時間を短縮できる可能性があります。
- 抽出率の向上: 表面との接触を改善することで、従来の混合では十分に浸出されずに残る物質の放出を促進できる可能性があります。
- 前処理との組み合わせ: 活性化によって浸出されにくい相へのアクセスが改善された後、超音波によって浸出段階を強化できます。
- 柔軟なプロセス開発: 超音波処理は、さまざまな酸濃度、固形分負荷、温度、処理時間に適応するように開発できます。
研究事例:高い抽出率と浸出時間の短縮
以下の研究は、特定の実験条件におけるこれらの利点を示しています。イットリウムは希土類元素であり、ガリウムとバナジウムはその他の有価金属です。これらの元素の抽出は、灰の超音波処理について相互に補完する証拠を提供します。
イットリウムとバナジウム:抽出率はそれぞれ最大97%と100%
Masoum et al. (2021)は、硫酸、過酸化水素、超音波を用いた石炭飛灰からのバナジウムとイットリウムの抽出を調査しました。研究者は応答曲面法を適用して、固液比および硫酸と過酸化水素の割合を最適化しました。最適化された条件下で、報告された抽出率はバナジウムで100%、イットリウムで97%に達しました。
修正未反応核モデルは、物質の拡散が反応速度を支配していることを示しました。この知見は、調査対象の系における輸送過程の重要性を強調し、プロセス最適化で物質移動を対象とすることを裏付けています。結果は、複合処理によって高いイットリウム抽出率を達成できることを示しています。ただし、報告された抽出率は、試薬と超音波を組み合わせた系全体によるものです。
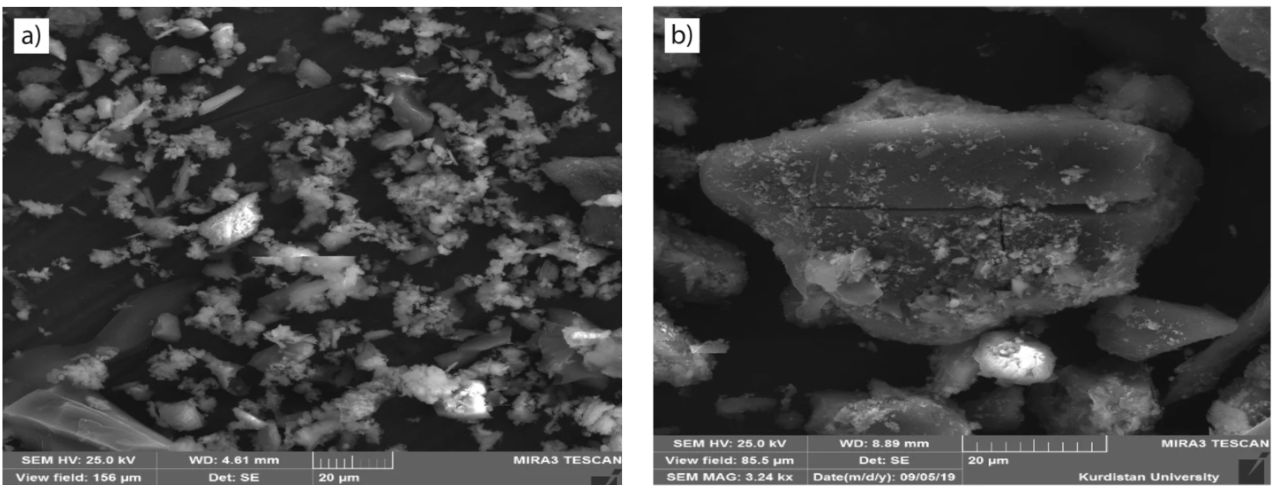
未処理の石炭灰のFESEM画像:(a) 左は浸出前の石炭灰、(b) は超音波浸出後。
研究および画像:©Masoum et al., 2021
ガリウムとバナジウム:浸出時間を88.89%短縮
Zhang et al. (2026)は、炭酸ナトリウムによる活性化焙焼後の超音波酸浸出を調査しました。最適化された前処理は、飛灰とNa₂CO₃の質量比を2:1とし、850°Cで60分間焙焼するものでした。その後の超音波酸浸出では、20分以内にガリウムとバナジウムの高い抽出率が達成されました。
| パラメータ | 活性化焙焼後の超音波浸出 | 従来の浸出 |
|---|---|---|
| 浸出時間 | 20 min | 180 min |
| ガリウムの浸出効率 | 98.14% | 63.81% |
| バナジウムの浸出効率 | 92.32% | 83.56% |
180分から20分への短縮は、浸出段階の時間が88.89%短縮されたことに相当します。速度論的解析は、速度定数の増大と、物質移動および界面反応過程の両方の促進を示しました。これらの結果は、活性化焙焼と超音波浸出を組み合わせることの可能性を示しています。時間短縮は浸出に適用されるものであり、焙焼は依然として追加の処理段階です。

超音波で促進された酸浸出は、表面付近でキャビテーション気泡が崩壊する際の有益な機械的作用により、従来の酸浸出の十二倍の速度で進行します。この現象は酸溶液の混合を改善し、それによって輸送特性を向上させます。
画像および研究:© Canciani et al., 2024
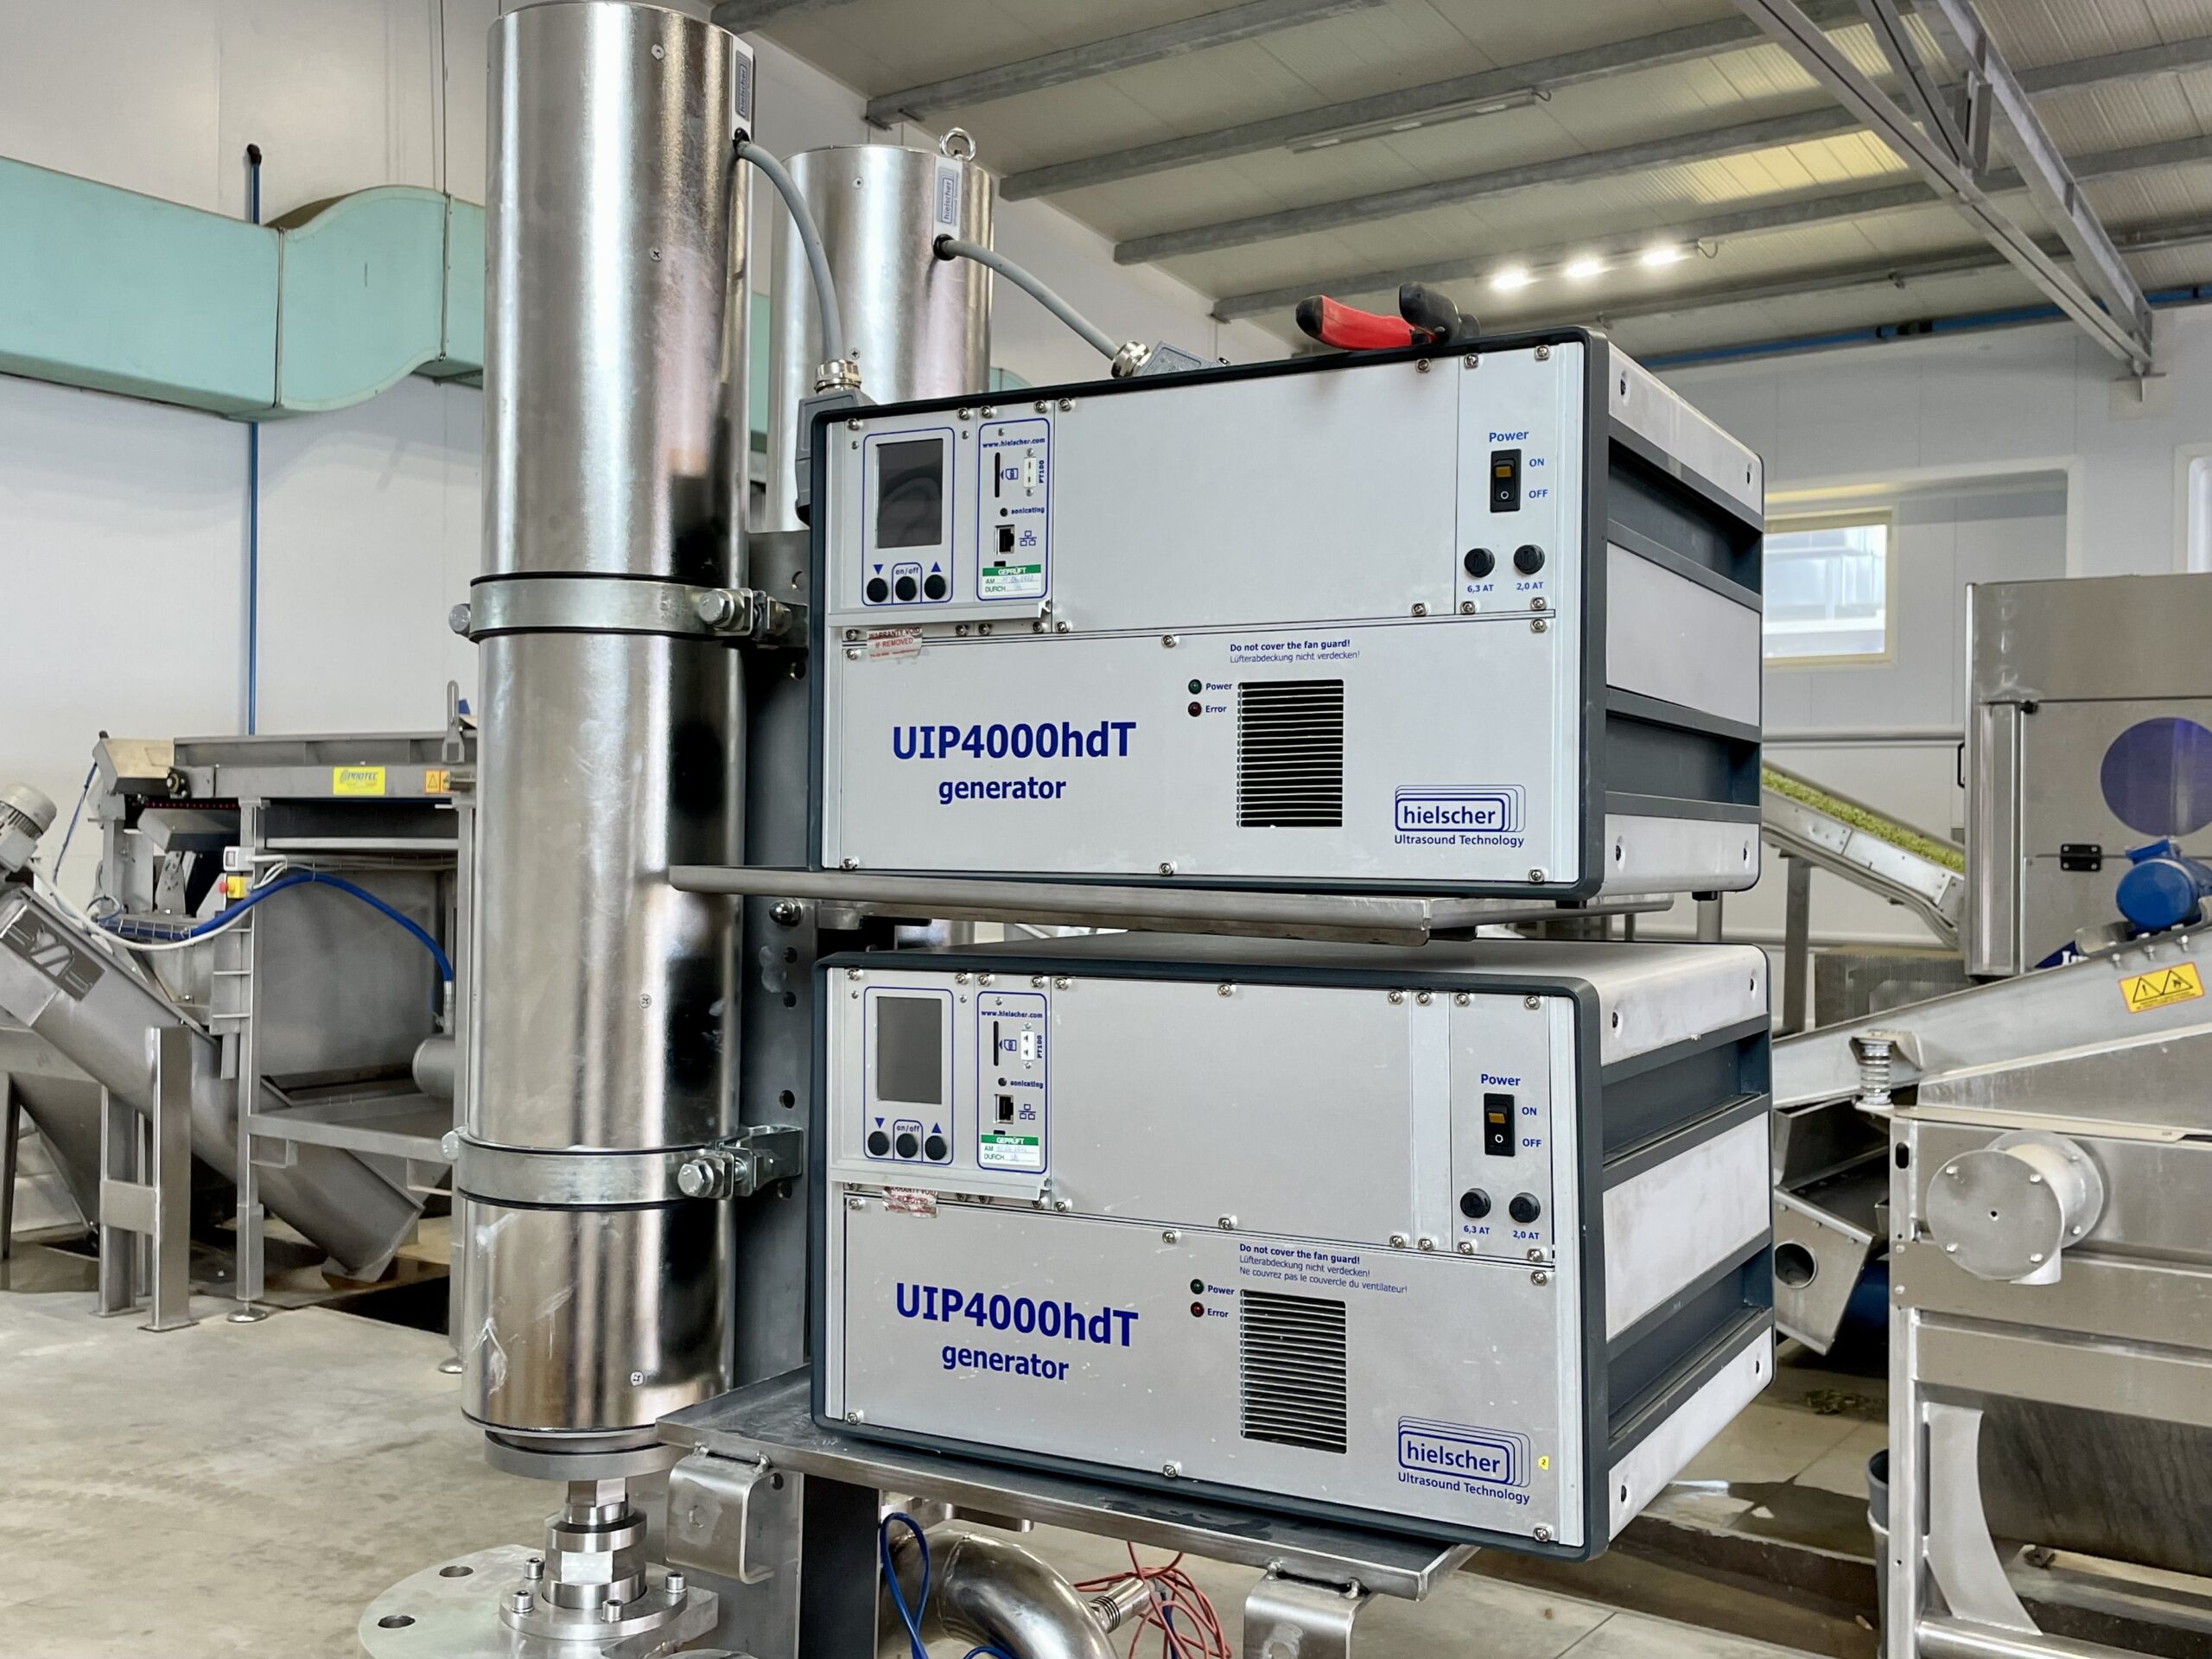
高負荷処理用の産業用超音波処理装置UIP4000hdT 2台
高い希土類回収率を実現する超音波浸出プロセスの開発
実用的な希土類抽出では、浸出後に溶解した元素の分離と精製を行います。したがって、高い浸出効率は重要な中間結果を示すものであり、完成した希土類製品の収率を表すものではありません。プロセス評価には、後工程での回収、試薬の使用、前処理と超音波処理の両方に必要なエネルギーを含めるべきです。
Hielscherは、強化された浸出プロセスの開発と実施に向けて、産業仕様の卓上型超音波処理装置と高負荷対応の超音波フローリアクターを提供しています。装置の選定と試験により、特定の灰に適した振幅、固形分負荷、滞留時間、温度制御を確立できます。
大容量への簡単なスケールアップ: 最適な回収のためのパラメータをいったん確立すれば、それらを用いて、あらゆる商業規模の浸出処理量へ線形にスケールアップできます。

Hielscher Ultrasonicsは、ラボ、パイロット、産業規模での混合用途、分散、乳化、抽出に使用する高性能な超音波ホモジナイザーを製造しています。

従来の浸出(a–c)と超音波浸出(d–f)における、異なる時間での粒子のSEM画像。
画像および研究:© Canciani et al., 2024
よくある質問
超音波は灰からの希土類の浸出をどのように改善しますか?
超音波は浸出スラリー中に音響キャビテーションを発生させます。崩壊する気泡は、強力な局所混合、せん断力、マイクロジェットを生み出し、灰粒子と浸出溶液の接触を改善します。これらの作用は反応性のある表面を露出させ、物質移動を加速することで、抽出率の向上と浸出時間の短縮に寄与します。
灰からどのような希土類元素や有価金属を浸出できますか?
灰は、その由来や鉱物組成に応じて、ランタン(La)、セリウム(Ce)、ネオジム(Nd)、ジスプロシウム(Dy)、イットリウム(Y)、スカンジウム(Sc)などの希土類元素を浸出によって抽出できます。石炭飛灰は、これらの元素の供給源となる可能性があります。
その他の有価金属には、適した石炭灰に含まれるガリウム(Ga)とバナジウム(V)、および都市ごみ焼却灰に含まれる銅(Cu)と亜鉛(Zn)があります。
灰の浸出に高負荷対応のプローブ式超音波処理装置を使用するのはなぜですか?
プローブ式超音波処理装置は、ソノトロード(超音波プローブ/ロッド)を介して、超音波エネルギーをスラリーに直接導入します。これにより、固液混合物の強力な処理が可能となり、処理条件を調整できます。Hielscherの産業用超音波処理装置は、制御されたエネルギー投入と信頼性の高い運転が不可欠な浸出系統への組み込みに対応しています。構成は、スラリーの組成、固形分負荷、必要な処理能力に合わせる必要があります。
Hielscherの浸出用途の例をいくつかご紹介します:
Hielscherの超音波処理装置は連続運転できますか?
はい。UIP500hdT (500W)からUIP16000hdT (16,000W)までのHielscherの産業用超音波処理装置は、24/7の連続運転向けに設計されています。バッチ処理、再循環、または超音波フローセルを通じた連続処理に対応する構成が可能です。灰の浸出では、設備をスラリーのポンプ輸送、温度制御、選択した浸出の化学条件に組み込みます。
超音波浸出は産業生産規模にスケールアップできますか?
はい。Hielscherの超音波処理装置は線形のスケールアップを可能にします。Hielscherは、クラスター構成に組み合わせられる16 kW処理装置を含め、ラボ試験、パイロット処理、産業生産向けの装置を提供しています。スケールアップは、適切な振幅、エネルギー投入量、温度、滞留時間を確立するための試験から始まります。これらの結果は、リアクターの処理容量を選定し、必要な処理能力における抽出性能を検証するための基礎となります。
超音波は酸や活性化焙焼に代わるものですか?
超音波は浸出プロセスを強化し、化学試薬は対象元素の溶解に必要な化学作用をもたらします。灰によっては、浸出されにくい鉱物相へのアクセスを可能にするために、前処理が必要となる場合もあります。
どのプロセスパラメータを監視できますか?
200ワット以上のすべてのHielscher超音波処理装置は、振幅、出力、処理時間、温度の監視と自動記録に対応しており、オプションのセンサーを用いて圧力を測定することもできます。これらのデータは、試験の比較と運転条件の確実な再現に役立ちます。希土類元素の抽出効率は、原料、浸出液、残留固形物の化学分析によって別途求める必要があります。
超音波装置は、酸性で研磨性のある灰スラリーに使用できますか?
Hielscher Ultrasonicsは、酸性で研磨性のある灰スラリーを超音波処理するためのソリューションを提供しています。ソノトロード、フローセル、シール、その他の接液部品は、酸の組成、濃度、温度、粒子の研磨性に応じて選定する必要があります。
浸出効率が高くなると、希土類の最終回収率も高くなりますか?
はい。浸出効率が高くなることは、対象元素のより多くが液相に移行することを意味します。使用可能な希土類製品を製造するには、後工程での分離と精製も必要です。全体の回収率は、プロセス全体の性能に左右されます。
自分のプロセスに適したHielscher超音波処理装置をどのように選定すればよいですか?
まず代表的な灰サンプルを用意し、対象元素、スラリー濃度、浸出の化学条件、バッチ容量または流量、希望する抽出率を明確にしてください。Hielscherは、実現可能性試験とその後の線形スケールアップに向けた装置選定をお手伝いできます。当社の技術センターとプロセスラボでも、装置選定を支援する試験を提供しています。
文献/参考文献
- Masoum, H.G., Rastegar, S.O. and Khamforoush, M. (2021): Ultrasound-Assisted Leaching of Vanadium and Yttrium from Coal Ash: Optimization, Kinetic and Thermodynamic Study. Chemical Engineering and Technology 44, 2021. x2249-2256.
- Qian Zhang, Deqing Zhu, Siwei Li, Jian Pan, Zhengqi Guo, Congcong Yang, Jiachen Gong (2026):
Ultrasonic enhanced leaching for the synergistic extraction of Ga and V from fly ash. Journal of Environmental Chemical Engineering, Volume 14, Issue 5, 2026. - Chiara Canciani, Elia Colleoni, Varaha P. Sarvothaman, Paolo Guida, William L. Roberts (2024): On the effect of cavitation on particles in leaching processes: implications to battery recycling. Environmental Advances, Volume 17, 2024.

Hielscher Ultrasonicsは、高性能な超音波ホモジナイザーを ラボ規模 から 産業規模まで製造しています。