Trattamento delle proteine con ultrasuoni per alimenti e integratori alimentari
La sonicazione è una potente tecnologia di processo per migliorare la funzionalità, la disperdibilità, la solubilità e la stabilità delle proteine utilizzate negli alimenti e negli integratori alimentari. Dalle proteine vegetali come quelle di avena, pisello, soia, canapa e riso alle proteine del latte e alle formulazioni miste, gli ultrasuoni ad alta intensità aiutano i produttori a ottimizzare i sistemi proteici per migliorarne il comportamento durante la lavorazione e le prestazioni del prodotto.
Nel trattamento delle proteine, gli ultrasuoni sono più di un ausilio alla miscelazione. Una sonicazione adeguatamente controllata può ridurre le dimensioni delle particelle, migliorare l’idratazione e la dispersione, aumentare la frazione proteica disciolta e migliorare la stabilità delle sospensioni. Questi effetti sono particolarmente rilevanti per le bevande pronte da bere, i concentrati proteici, gli alimenti fortificati e le formulazioni di integratori in polvere. In uno studio pubblicato nel 2025 (Höhme-Matthes et al.) sul trattamento con ultrasuoni delle proteine di avena, la sonicazione ha aumentato la quantità disciolta di concentrato proteico di avena e ha ridotto l’instabilità delle sospensioni all’aumentare della densità di energia.
Perché il trattamento delle proteine con ultrasuoni è importante
I produttori di alimenti e integratori devono spesso affrontare problemi quali scarsa bagnabilità, idratazione incompleta, sedimentazione, elevata viscosità, sospensioni instabili e funzionalità non costante. Questi problemi diventano ancora più rilevanti nelle formulazioni ad alto contenuto proteico, a base vegetale e con etichetta pulita.
Gli ultrasuoni ad alta intensità e bassa frequenza generano cavitazione acustica nei liquidi. L’implosione di bolle microscopiche crea forze di taglio localizzate, turbolenza e micromiscelazione. Nei sistemi proteici, questi effetti possono rompere gli agglomerati, ridurre le dimensioni delle particelle, migliorare il trasferimento di massa e modificare l’organizzazione fisica delle sospensioni ricche di proteine. Il risultato è un sistema proteico più facile da lavorare e che spesso offre prestazioni migliori nel prodotto finito.

Omogeneizzatore a ultrasuoni per alimenti UIP16000 per il trattamento industriale delle proteine con rese maggiori e funzionalità migliorate
Come la sonicazione migliora il trattamento delle proteine nell’industria alimentare
- Dispersione e idratazione migliorate
Le polveri proteiche spesso si idratano in modo non uniforme e formano agglomerati. La sonicazione favorisce la deagglomerazione delle particelle e una bagnatura più uniforme, che può abbreviare i tempi di idratazione e migliorare la gestione nelle fasi successive. - Riduzione delle dimensioni delle particelle
Dimensioni delle particelle ridotte sono spesso associate a una sensazione più liscia in bocca, a un migliore comportamento delle sospensioni e a un migliore accesso dell’acqua alle superfici delle proteine. L’articolo sulle proteine di avena conclude specificamente che gli ultrasuoni sono utili per il trattamento delle proteine vegetali su scala industriale per quanto riguarda la riduzione delle dimensioni delle particelle. - Maggiore solubilità delle proteine
La sonicazione può aumentare la frazione disciolta delle proteine e migliorare la solubilità apparente nei sistemi difficili da trattare. Nello studio sulle proteine di avena, gli autori riportano che la sonicazione ha aumentato la quantità disciolta di concentrato proteico di avena, con una solubilità già circa tre volte superiore a una densità di energia di 200 J/mL. - Maggiore stabilità delle sospensioni
Migliorando la dispersione e riducendo le frazioni di particelle non disciolte, gli ultrasuoni contribuiscono a ridurre la sedimentazione e la separazione di fase. L’articolo caricato riporta che la sonicazione ha ridotto l’instabilità delle sospensioni di concentrato proteico di avena e che il trattamento continuo in cella di flusso ha migliorato notevolmente la stabilità delle sospensioni alla stessa densità di energia.
Esempio: trattamento delle proteine di avena con i sonicatori Hielscher
Uno studio del 2025 sul trattamento del concentrato proteico di avena ha caratterizzato la sonicazione sia in batch sia in cella di flusso utilizzando apparecchiature Hielscher. I ricercatori hanno utilizzato un Hielscher UIP1500hdT e un Hielscher UP200St nei loro esperimenti. Hanno riscontrato che la sonicazione aumentava la quantità disciolta di concentrato proteico di avena, riducendo al contempo l’instabilità delle sospensioni all’aumentare della densità di energia. Hanno inoltre riscontrato che la sonicazione in cella di flusso consentiva una maggiore capacità di trattamento e offriva rilevanza industriale rispetto alla comune configurazione in batch.
Lo studio conclude inoltre che gli ultrasuoni sono uno strumento utile nelle applicazioni di processo su scala industriale per i concentrati di proteine vegetali. Evidenzia una migliore riduzione delle dimensioni delle particelle, una maggiore stabilità delle sospensioni e l’importanza della sonicazione continua nelle configurazioni con cella di flusso per l’efficienza del processo e il passaggio a una scala maggiore.
Esempio: funzionalità delle proteine di pisello migliorata dalla sonicazione
Il trattamento con ultrasuoni offre diversi chiari vantaggi per i sistemi a base di proteine di pisello: migliora la disperdibilità e la solubilità disgregando gli aggregati e riducendo le dimensioni delle particelle, il che può migliorare le prestazioni funzionali negli alimenti senza compromettere la digeribilità o la bioaccessibilità delle proteine. Nelle formulazioni contenenti fibre, gli ultrasuoni possono anche favorire la formazione di reti proteine–fibre utili e, a seconda del tipo di fibra, aumentare la viscosità e la capacità di conferire struttura. Nelle alternative fermentate allo yogurt a base di proteine di pisello, gli ultrasuoni hanno ulteriormente migliorato la qualità del prodotto riducendo i principali composti responsabili di note aromatiche indesiderate, come l’esanale e il 2-pentilfurano, e aumentando al contempo i composti aromatici desiderabili tipici dello yogurt, come il diacetile e l’acetoina, rendendoli uno strumento promettente per formulazioni con etichetta pulita, sia per migliorare la funzionalità sia per migliorare le caratteristiche sensoriali.
(cfr. Kalla-Berthold et al., 2023; Matysek et al., 2024)
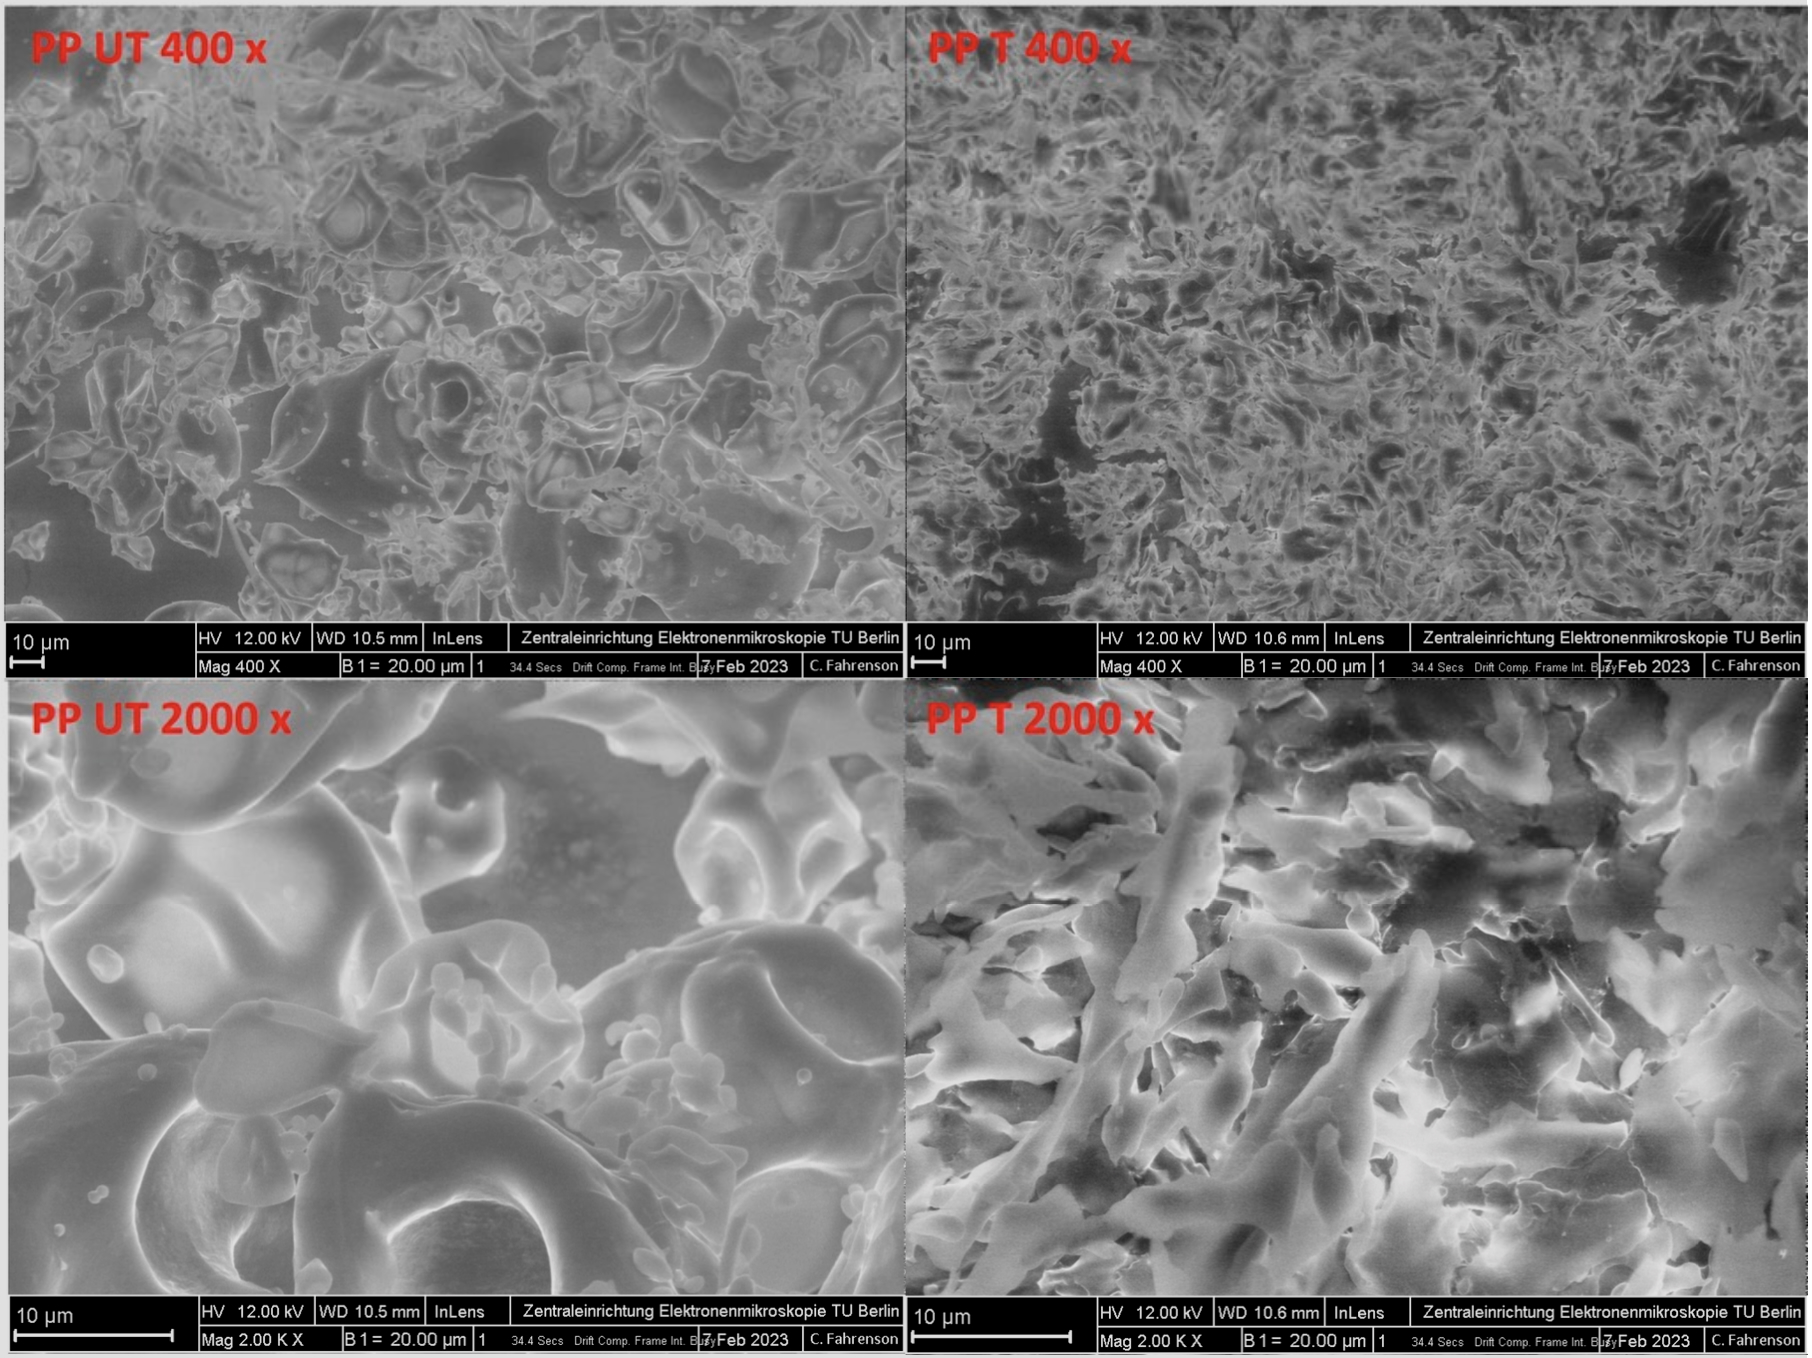
Immagini FE-SEM (ingrandimenti di 400x e 2000x, barra di scala: 10 µm) di campioni di proteine di pisello (PP) non trattati (UT) e
trattati con ultrasuoni (T).
Studio e immagine: ©Kalla-Berthold et al., 2023
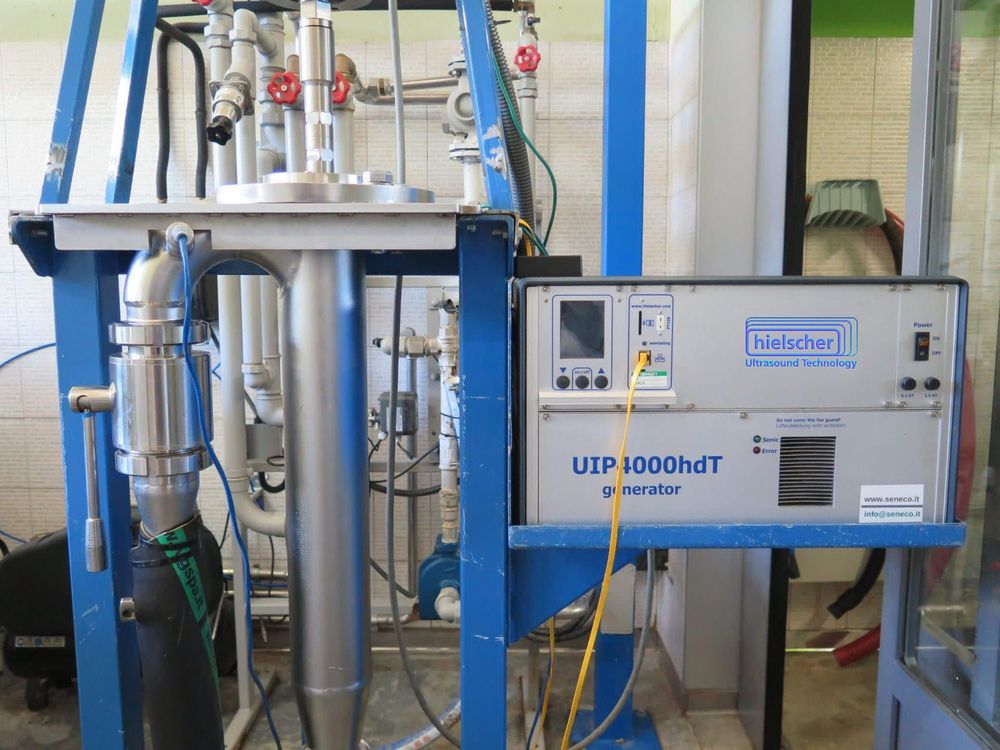
Sonicatore UIP4000hdT per l’estrazione e la modifica di proteine vegetali con elevata capacità di trattamento
Esempio: vantaggi delle proteine di canapa trattate con ultrasuoni
L’estrazione delle proteine di canapa con ultrasuoni offre diversi vantaggi significativi, soprattutto per valorizzare gli scarti sgrassati dei semi di canapa trasformandoli in ingredienti di maggior valore. Nello studio caricato, l’estrazione assistita da ultrasuoni ha migliorato il recupero complessivo e la purezza delle proteine rispetto all’estrazione convenzionale, con il migliore processo combinato che ha raggiunto circa il 62% di recupero proteico e circa il 76% di purezza quando abbinato a un pretrattamento HPP. Ha inoltre migliorato l’estrazione degli amminoacidi nei diversi isolati, suggerendo una migliore resa nutrizionale, evitando al contempo danni visibili rilevanti ai profili delle bande proteiche su SDS-PAGE. Nel complesso, i risultati supportano l’impiego degli ultrasuoni come approccio di estrazione più ecologico ed efficiente, che può ridurre l’intensità del trattamento e contribuire a trasformare i sottoprodotti della canapa in utili ingredienti proteici alimentari e nutraceutici.
(cfr. Cabral et al. 2023)
Esempio: estrazione con ultrasuoni di idrolizzato proteico dalla crusca di riso
 L’estrazione con ultrasuoni dell’idrolizzato proteico di riso offre chiari vantaggi funzionali, poiché gli ultrasuoni migliorano il rilascio delle proteine dalla crusca di riso disgregando le strutture cellulari e potenziando il trasferimento di massa, rendendo l’estrazione più efficiente rispetto agli approcci convenzionali. Nello studio, l’estrazione è stata ottimizzata con successo con un rapporto solido/liquido di 0,43, un’ampiezza del 48,25% e una durata di 29,89 minuti; inoltre, l’idrolisi enzimatica assistita da ultrasuoni ha favorito la produzione di idrolizzati con forte bioattività, tra cui un’elevata attività inibitoria dell’ACE e un potenziale antiossidante. Gli autori concludono che gli ultrasuoni sono una tecnica efficace non solo per l’estrazione delle proteine, ma anche per accelerare l’idrolisi enzimatica, contribuendo a trasformare la crusca di riso in ingredienti proteici bioattivi di maggior valore.
(cfr. Hayta et al., 2020)
Vantaggi per i produttori di alimenti e integratori
- Migliore qualità del prodotto
La sonicazione può favorire una consistenza e una sensazione in bocca più lisce nei prodotti proteici liquidi, una maggiore omogeneità nelle sospensioni e nelle premiscele, una sedimentazione meno visibile nelle bevande proteiche e prestazioni funzionali più costanti tra i lotti. - Trattamento più efficiente
Gli ultrasuoni possono intensificare il trattamento accelerando la dispersione e l’idratazione e consentendo un trattamento continuo in linea. Lo studio sulle proteine di avena riporta che la configurazione con cella di flusso consente densità più elevate nonostante l’elevata portata massica e può quindi favorire una maggiore efficienza e una maggiore rilevanza industriale rispetto a una comune configurazione in batch. - Maggiore flessibilità di formulazione
La sonicazione è utile per le formulazioni di proteine vegetali difficili da trattare, le bevande RTD ad alto contenuto proteico, le basi per integratori e i processi a monte dell’omogeneizzazione, dell’idrolisi o dell’essiccazione. L’articolo ne evidenzia la rilevanza per le bevande a base vegetale, le sospensioni dense e le successive fasi di idrolisi. - Migliore potenziale di passaggio a una scala maggiore
Parametri di sonicazione definiti, quali ampiezza, intensità, densità di energia, tempo di permanenza e contropressione, favoriscono il trasferimento del processo dal lavoro di laboratorio alla produzione pilota e industriale. Lo studio caricato pone particolare enfasi su questi parametri per progettare un trattamento continuo scalabile.
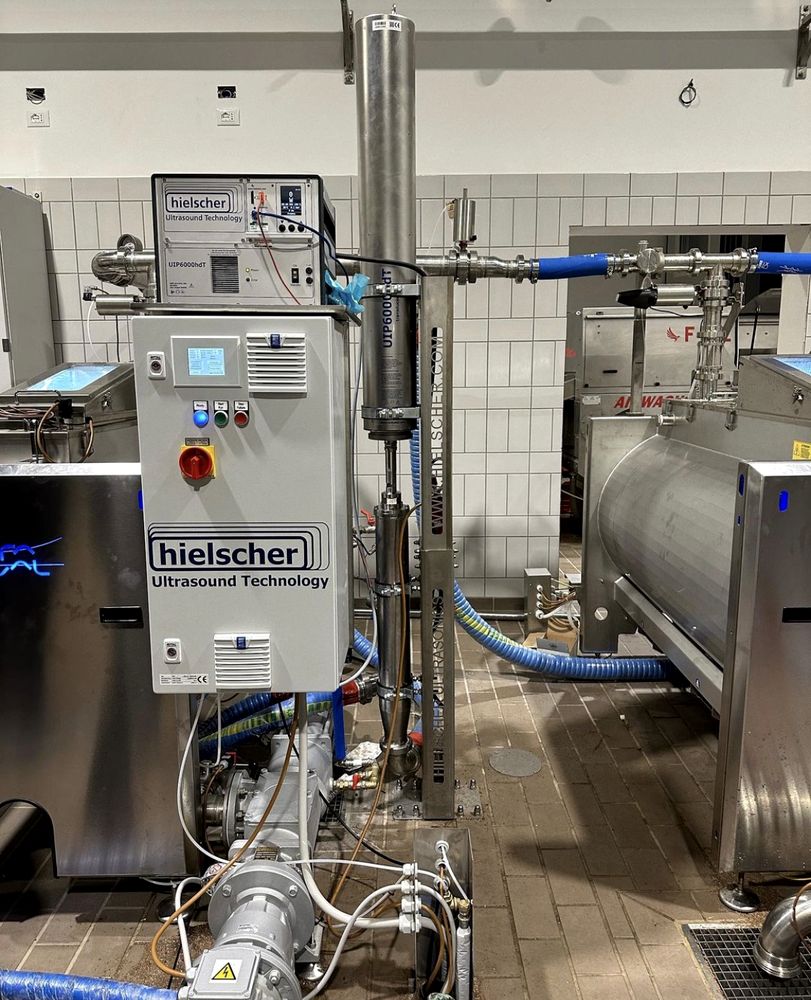
Sonicatore industriale UIP6000hdT (6kW) per il trattamento in linea delle sospensioni proteiche
Perché l’uso dei sonicatori Hielscher offre vantaggi
I sonicatori Hielscher sono interessanti per il trattamento delle proteine perché consentono un trattamento con ultrasuoni controllato e riproducibile. Per i produttori, il vero vantaggio non consiste soltanto nel generare cavitazione, ma nel generarla in condizioni definite e scalabili.
- Parametri di sonicazione controllati
I sistemi Hielscher utilizzati nello studio hanno consentito ai ricercatori di lavorare con ampiezze, intensità e densità di energia definite, sia in modalità batch sia in cella di flusso. Ciò favorisce lo sviluppo sistematico del processo e il passaggio a una scala maggiore. - Possibilità di trattamento in batch e in cella di flusso
I produttori possono valutare la sonicazione in batch e poi passare al trattamento continuo in linea. L’articolo caricato mostra che la sonicazione continua in cella di flusso può superare il trattamento in batch in termini di stabilità delle sospensioni e rilevanza industriale. - Progettazione del processo per una capacità di trattamento industriale
Lo studio mostra che contropressione, tempo di permanenza e portata massica sono variabili importanti nella sonicazione continua. Ciò è rilevante per i produttori perché rende il trattamento con ultrasuoni un vero strumento di ingegneria di processo, anziché soltanto una tecnica di laboratorio. - Supporto per i sistemi proteici difficili da trattare
L’articolo sottolinea che adattare le proprietà del prodotto, quali dimensioni delle particelle, stabilità delle sospensioni, solubilità e viscosità, è di grande importanza per le sospensioni a base vegetale. Osserva inoltre che i sonicatori richiedono poco spazio, possono gestire elevate concentrazioni di solidi e offrono una combinazione unica di effetti fisici e chimici.
Applicazioni tipiche
Il trattamento delle proteine con ultrasuoni è rilevante per
- bevande con proteine vegetali a base di avena, pisello, soia, riso, fava o miscele;
- bevande a base di latte e bevande non a base di latte arricchite di proteine;
- sospensioni di integratori alimentari e dosi liquide concentrate;
- dispersioni proteiche prima dell’omogeneizzazione o dell’emulsificazione;
- e premiscele per l’essiccazione a spruzzo o un’ulteriore funzionalizzazione.
Gli ultrasuoni come tecnologia scalabile per il trattamento delle proteine
 La sonicazione aiuta i produttori di alimenti e integratori a migliorare la funzionalità delle proteine laddove la sola miscelazione convenzionale raggiunge spesso i propri limiti. Intensificando la dispersione, riducendo le dimensioni delle particelle, aumentando le frazioni proteiche disciolte e stabilizzando le sospensioni, gli ultrasuoni possono apportare benefici misurabili alla qualità del prodotto e all’efficienza del processo. Lo studio caricato supporta questa posizione per i concentrati proteici di avena e indica che la sonicazione continua in cella di flusso è particolarmente promettente per il trattamento industriale.
I sonicatori Hielscher offrono un percorso pratico dalla verifica della fattibilità in laboratorio all’implementazione industriale. Il loro utilizzo nei lavori pubblicati sul trattamento delle proteine, compreso lo studio caricato sulle proteine di avena, mostra come il trattamento con ultrasuoni possa essere sviluppato in una fase produttiva controllata e scalabile per i produttori di alimenti e integratori alimentari.
La tabella seguente fornisce un’indicazione della capacità di trattamento approssimativa dei nostri sonicatori:
| Volume del batch | Portata | Dispositivi consigliati |
|---|---|---|
| da 1 a 500mL | da 10 a 200mL/min | UP100H |
| da 10 a 2000mL | da 20 a 400mL/min | UP200Ht, UP400St |
| da 0,1 a 20L | da 0,2 a 4L/min | UIP2000hdT |
| da 10 a 100L | da 2 a 10L/min | UIP4000hdT |
| da 15 a 150L | da 3 a 15L/min | UIP6000hdT |
| n.a. | da 10 a 100L/min | UIP16000hdT |
| n.a. | superiore | gruppo di UIP16000hdT |
Progettazione, produzione e consulenza – Qualità Made in Germany
I sonicatori Hielscher sono noti per i loro altissimi standard di qualità e progettazione. La robustezza e la facilità d’uso consentono un’integrazione agevole dei nostri sonicatori negli impianti industriali. I sonicatori Hielscher gestiscono facilmente condizioni difficili e ambienti impegnativi.
Hielscher Ultrasonics è un’azienda certificata ISO e pone particolare enfasi sui sonicatori ad alte prestazioni caratterizzati da tecnologia all’avanguardia e facilità d’uso. Naturalmente, i sonicatori Hielscher sono conformi alle norme CE e soddisfano i requisiti UL, CSA e RoHs.

Hielscher Ultrasonics produce omogeneizzatori a ultrasuoni ad alte prestazioni per applicazioni di miscelazione, dispersione, emulsificazione ed estrazione su scala di laboratorio, pilota e industriale.
Domande frequenti
Qual è la differenza tra proteine vegetali e proteine animali?
Le proteine vegetali e animali differiscono principalmente per il profilo amminoacidico, la digeribilità e la matrice alimentare associata. Le proteine animali sono generalmente considerate proteine complete perché forniscono tutti gli amminoacidi essenziali in proporzioni che corrispondono da vicino al fabbisogno umano e sono spesso altamente digeribili. Molte proteine vegetali hanno un contenuto inferiore di uno o più amminoacidi essenziali, come la lisina nei cereali o la metionina nei legumi, e possono essere meno digeribili a causa di fibre, polifenoli o fattori antinutrizionali. Dal punto di vista nutrizionale, tuttavia, le proteine vegetali possono comunque soddisfare pienamente il fabbisogno umano se consumate in quantità sufficiente e insieme a fonti complementari.
Quali qualità dovrebbero offrire le proteine vegetali come additivi alimentari?
Come additivi alimentari, le proteine vegetali dovrebbero offrire qualità sia nutrizionale sia funzionale. Dovrebbero avere un buon equilibrio di amminoacidi essenziali, elevata digeribilità, bassi livelli di composti antinutrizionali e un buon livello di sicurezza e di controllo degli allergeni. Dal punto di vista tecnologico, dovrebbero fornire proprietà utili quali solubilità, emulsificazione, formazione di schiuma, gelificazione, capacità di legare l’acqua, stabilità termica e un sapore e un colore neutri o accettabili, in modo da poter essere incorporate negli alimenti senza comprometterne la consistenza o la qualità sensoriale.
Che cos’è un isolato proteico?
Un isolato proteico è un ingrediente proteico raffinato da cui è stata rimossa la maggior parte dei componenti non proteici, come grassi, amido e fibre, lasciando un’elevata concentrazione proteica, spesso superiore a circa l’80–90% sulla sostanza secca. Gli isolati proteici vengono prodotti per fornire proteine concentrate con funzionalità migliorata e composizione più prevedibile per usi alimentari, nutrizionali o industriali.
Che cos’è una proteina idrolizzata?
Una proteina idrolizzata è una proteina che è stata parzialmente scissa in peptidi più piccoli e amminoacidi liberi mediante un trattamento enzimatico, acido o, talvolta, termico. Questo processo aumenta la digeribilità e spesso modifica proprietà funzionali quali solubilità, comportamento emulsionante e bioattività. In alcuni casi, le proteine idrolizzate contengono anche peptidi con effetti biologici specifici, come attività antiossidante o inibitoria dell’ACE.
Letteratura / Riferimenti bibliografici
- Höhme-Matthes, L., A.Krause, F. Schulnies, S. Kleinschmidt, T. Kleinschmidt (2025): Characterization of Batch and Flow Cell Ultrasonication in the Processing of Oat Protein Concentrates to Obtain Higher Efficiency and Scalability. Journal of Food Process Engineering 48, no. 6: e70164.
- Cabral, E.M.; Zhu, X.; Garcia-Vaquero, M.; Pérez-Vila, S.; Tang, J.; Gómez-Mascaraque, L.G.; Poojary, M.M.; Curtin, J.; Tiwari, B.K. (2023): Recovery of Protein from Industrial Hemp Waste (Cannabis sativa, L.) Using High-Pressure Processing and Ultrasound Technologies. Foods 2023, 12, 2883.
- Hayta, M., Benli, B., İşçimen, E.M. et al. (2020): Optimization of antihypertensive and antioxidant hydrolysate extraction from rice bran proteins using ultrasound assisted enzymatic hydrolysis. Journal of Food Measurement and Characterization 14, 2020. 2578–2589.
- Antonio J. Vela, Marina Villanueva, Ángela García Solaesa, Felicidad Ronda (2021): Impact of high-intensity ultrasound waves on structural, functional, thermal and rheological properties of rice flour and its biopolymers structural features. Food Hydrocolloids, Volume 113, 2021.
- Kalla-Bertholdt, A.-M.; Baier, A.K.; Rauh, C. (2023): Influence of High-Intensity Ultrasound on Characteristics and Bioaccessibility of Pea Protein in Fiber-Enriched Suspensions. Foods 2023, 12, 3160.
- Julia Matysek, Anne Baier, Ann-Marie Kalla-Bertholdt, Sandra Grebenteuch, Sascha Rohn, Cornelia Rauh (2024): Effect of ultrasound and fibre enrichment on aroma profile and texture characteristics of pea protein-based yoghurt alternatives. Innovative Food Science & Emerging Technologies, Volume 93, 2024.

Sonicatore UIP4000hdT per l’estrazione e la modifica di proteine vegetali con elevata capacità di trattamento
- elevata efficienza
- tecnologia all’avanguardia
- affidabilità e robustezza
- controllo del processo regolabile e preciso
- in batch e in linea
- per qualsiasi volume
- software intelligente
- funzionalità intelligenti (ad es., programmabilità, registrazione dei dati, controllo remoto)
- facilità e sicurezza d’uso
- manutenzione ridotta
- CIP (pulizia in loco)

Hielscher Ultrasonics produce omogeneizzatori a ultrasuoni ad alte prestazioni dalla scala di laboratorio alla scala industriale.