Desolforazione a ultrasuoni dei combustibili navali
- I combustibili navali sono soggetti a nuove normative che richiedono un contenuto di zolfo pari o inferiore a 0,5%m/m.
- La desolforazione ossidativa assistita da ultrasuoni (UAOD) è un metodo consolidato che accelera la reazione di ossidazione ed è un processo economico e sicuro.
- I processi UAOD possono essere condotti a temperatura ambiente e pressione atmosferica e consentono la rimozione selettiva dei composti dello zolfo dai combustibili idrocarburici.
- I sistemi a ultrasuoni ad alte prestazioni Hielscher sono facili da installare e sicuri da utilizzare a bordo o a terra.
Combustibili navali a basso tenore di zolfo
L’Organizzazione marittima internazionale (IMO) ha introdotto nuove normative che impongono alle navi di tutto il mondo di utilizzare combustibili navali con un contenuto di zolfo pari a 0,5%m/m a partire da gennaio 2020. Queste nuove normative richiedono profondi cambiamenti nel trattamento dei combustibili navali: per rispettare le nuove norme sui combustibili a basso tenore di zolfo, è necessario un processo di desolforazione efficiente.
La desolforazione ossidativa assistita da ultrasuoni (UAOD) dei combustibili idrocarburici liquidi, come benzina, nafta, gasolio, combustibile navale ecc., è un metodo altamente efficiente e praticabile per rimuovere lo zolfo da flussi di grandi volumi di combustibili pesanti.
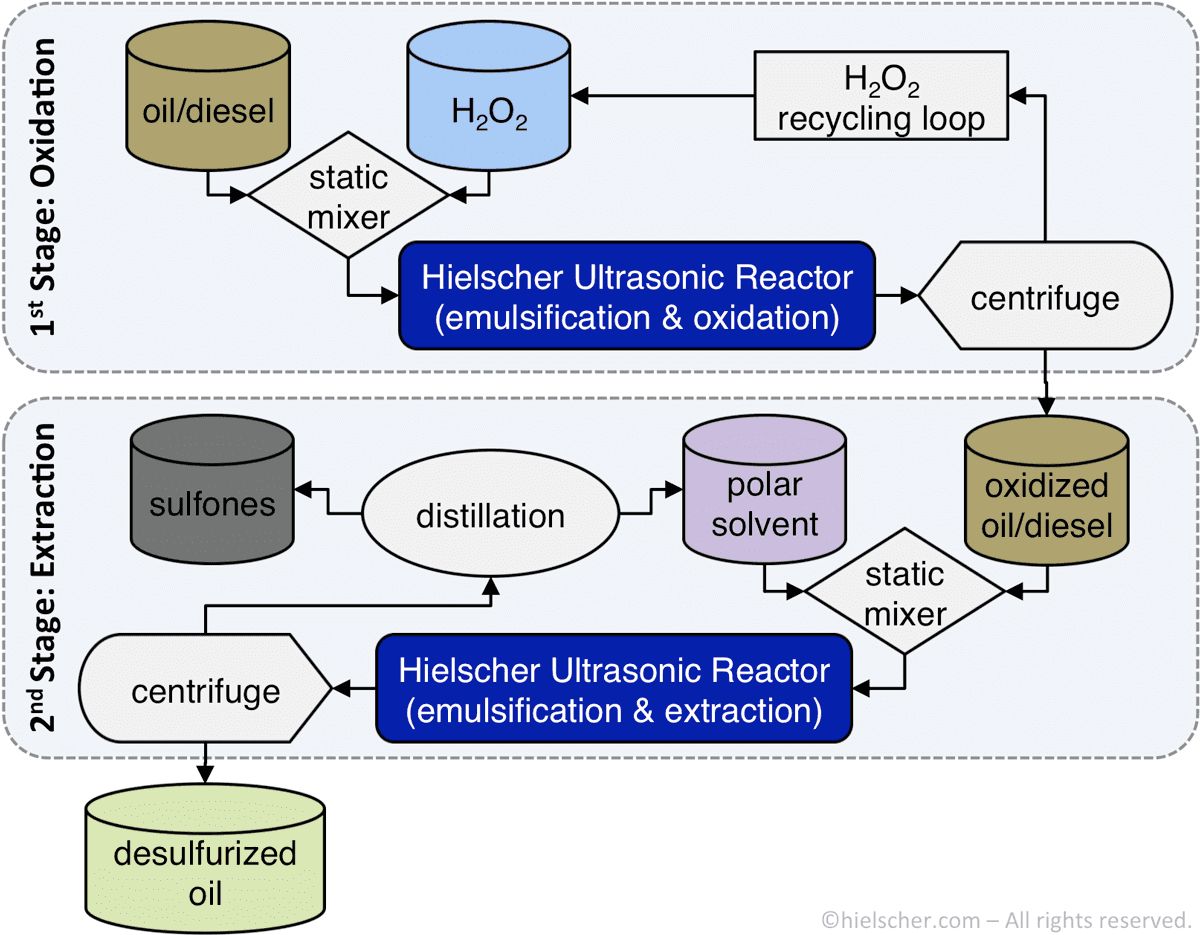
Diagramma di flusso della desolforazione ossidativa a ultrasuoni in 2 stadi
Desolforazione ossidativa
La desolforazione ossidativa (ODS) è un’alternativa ecologica ed economica all’idrodesolforazione (HDS), poiché i composti dello zolfo ossidati possono essere separati molto più facilmente dagli oli combustibili pesanti. Dopo la fase di desolforazione ossidativa, i composti dello zolfo estratti vengono separati mediante metodi fisici, ad esempio utilizzando un solvente polare non miscibile e una successiva separazione per gravità, adsorbimento o centrifugazione. In alternativa, si può utilizzare la decomposizione termica per rimuovere lo zolfo ossidato.
Per la reazione di desolforazione ossidativa sono necessari un ossidante (ad esempio, idrogeno H2O2, clorito di sodio NaClO2, protossido di azoto N2O, periodato di sodio NaIO4), un catalizzatore (ad esempio, acidi) e un reagente di trasferimento di fase. Il reagente di trasferimento di fase favorisce la reazione eterogenea tra la fase acquosa e quella oleosa, che costituisce lo stadio limitante della velocità della reazione ODS .
- elevata efficienza – desolforazione fino al 98%
- economicità: investimenti contenuti, bassi costi operativi
- nessun avvelenamento del catalizzatore
- passaggio di scala semplice e lineare
- sicurezza operativa
- installazione a terra e in mare (a bordo)
- rapido ritorno sull’investimento

Desolforazione ossidativa assistita da ultrasuoni
Mentre l’idrodesolforazione (HDS) richiede costi di investimento più elevati, un’alta temperatura di reazione fino a 400ºC e un’alta pressione fino a 100atm nei reattori, il processo di desolforazione ossidativa assistita da ultrasuoni (UAOD) è molto più conveniente, efficiente ed ecologico. La UAOD aumenta notevolmente la reattività della rimozione catalitica dello zolfo e offre al contempo costi operativi inferiori, maggiore sicurezza e tutela ambientale. I sistemi industriali di reattori a ultrasuoni a flusso aumentano la velocità di desolforazione grazie a una dispersione altamente efficace e al conseguente miglioramento della cinetica di reazione. Poiché il trattamento a ultrasuoni produce dispersioni su scala nanometrica, il trasferimento di massa tra le diverse fasi della reazione eterogenea aumenta drasticamente.
 La cavitazione ultrasonica (acustica) aumenta la velocità di reazione e il trasferimento di massa grazie alle condizioni estreme raggiunte nei punti caldi cavitazionali. Durante l’implosione delle bolle di cavitazione si raggiungono localmente temperature molto elevate, di circa 5.000K, velocità di raffreddamento molto alte, pressioni di circa 2.000atm e, di conseguenza, differenze estreme di temperatura e pressione. L’implosione delle bolle di cavitazione genera inoltre getti di liquido con velocità fino a 280m/s, che producono forze di taglio molto elevate. Queste straordinarie forze meccaniche accelerano la reazione di ossidazione e aumentano l’efficienza di conversione dello zolfo nell’arco di pochi secondi.
Rimozione più completa dello zolfo
Mentre mercaptani, tioeteri, solfuri e disolfuri possono essere rimossi mediante il processo convenzionale di idrodesolforazione (HDS), per rimuovere tiofeni, benzotiofeni (BT), dibenzotiofeni (DBT) e 4,6-dimetildibenzotiofeni (4,6-DMDBT) è necessario un metodo più sofisticato. La desolforazione ossidativa a ultrasuoni è altamente efficace anche nella rimozione dei composti refrattari dello zolfo difficili da eliminare (ad esempio, 4,6-dimetildibenzotiofene e altri derivati del tiofene sostituiti con gruppi alchilici). Ebrahimi et al. (2018) riportano un’ efficienza di desolforazione fino al 98,25% utilizzando un sonoreattore Hielscher ottimizzato per la rimozione dello zolfo. Inoltre, i composti dello zolfo ossidati mediante ultrasuoni possono essere separati mediante un lavaggio «basico» con acqua.

Effetto del processo UAOD a più stadi con parametri ottimali
Test di fattibilità della desolforazione a ultrasuoni con UP400S
Shayegan et al. 2013 hanno combinato la sonicazione (UP400S) con perossido di idrogeno come ossidante, FeSO come catalizzatore, acido acetico come regolatore del pH e metanolo come solvente di estrazione per ridurre la quantità di zolfo nel gasolio.
Le costanti di velocità della reazione durante la desolforazione ossidativa possono essere aumentate notevolmente aggiungendo ioni metallici come catalizzatore e utilizzando la sonicazione. L’energia ultrasonica può ridurre l’energia di attivazione della reazione. Il trattamento di sonicazione rompe lo strato limite tra i catalizzatori solidi e i reagenti e produce una miscela omogenea di catalizzatori e reagente – migliorando così la cinetica di reazione.
Il processo di estrazione dello zolfo è una fase cruciale della desolforazione, il cui obiettivo è recuperare l’intero volume di gasolio desolforato. L’estrazione liquido-liquido con metanolo come solvente è un processo di estrazione semplice, ma per garantire un’elevata efficienza è essenziale una miscelazione efficace delle fasi immiscibili. Un’elevata resa di estrazione si ottiene solo quando tra le fasi si raggiungono la massima superficie di interfaccia e, di conseguenza, il massimo trasferimento di massa. La sonicazione e la generazione di cavitazione acustica assicurano una miscelazione intensa delle fasi reagenti e riducono l’energia di attivazione della reazione.
Dispositivi a ultrasuoni ad alte prestazioni per la desolforazione dei combustibili navali
Hielscher Ultrasonics è leader di mercato nei sistemi a ultrasuoni ad alta potenza per applicazioni impegnative come la UAOD su scala industriale. Ampiezze elevate fino a 200µm, funzionamento 24/7 a pieno carico e in condizioni gravose, robustezza e facilità d’uso sono caratteristiche fondamentali dei sonicatori Hielscher. Sistemi a ultrasuoni di diverse classi di potenza e vari accessori, come sonotrodi e reattori a flusso con diverse geometrie, consentono di adattare al meglio il sistema a ultrasuoni al vostro combustibile specifico, alla capacità di trattamento e all’ambiente operativo.
La tabella seguente fornisce un’indicazione della capacità di trattamento approssimativa dei nostri sonicatori:
| Volume del lotto | Portata | Dispositivi consigliati |
|---|---|---|
| 10–2000mL | 20–400mL/min | UP400St |
| 0,1–20L | 0,2–4L/min | UIP2000hdT |
| 10–100L | 2–10L/min | UIP4000hdT |
| n.a. | 10–100L/min | UIP16000 |
| n.a. | superiore | gruppo di UIP16000 |
Contattateci! / Chiedeteci!

Processori a ultrasuoni ad alta potenza dalla scala di laboratorio alla scala pilota e industriale.
Bibliografia / Riferimenti
- Ebrahimi, S.L.; Khosravi-Nikou, M.R.; Hashemabadi, S.H. (2018): Sonoreactor optimization for ultrasound assisted oxidative desulfurization of liquid hydrocarbon. Petroleum Science and Technology Vol. 36, Issue 13, 2018.
- Prajapati, A.K.; Singh, S.K.; Gupta, S.P.; Mishra, A. (2018): Desulphurization of Crude Oil by Ultrasound Integrated Oxidative Technology. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
- Shayegan, Z.; Razzaghi, M.; Niaei, A.; Salari, D.; Tabar, M.T.S.; Akbari, A.N. (2013): Sulfur removal of gas oil using ultrasound-assisted catalytic oxidative process and study of its optimum conditions. Korean J. Chem. Eng., 30(9), 2013. 1751-1759.
- Štimac, A.; Ivančević, B.; Jambrošić, K. (2001): Characterization of Ultrasonic Homogenizers for Shipbuilding Industry.
Risultati della ricerca sulla desolforazione ossidativa assistita da ultrasuoni (UAOD)
Prajapati et al. (2018): Desolforazione del petrolio greggio mediante tecnologia ossidativa integrata con ultrasuoni. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
Prajapati et al. (2018) descrivono i vantaggi di un reattore a ultrasuoni Hielscher per la desolforazione ossidativa assistita da ultrasuoni (UAOD). La UAOD è diventata una valida tecnologia alternativa all’idrotrattamento tradizionale, penalizzato da costi di investimento e operativi significativi dovuti alle apparecchiature di idrodesolforazione ad alta pressione e alta temperatura, alle caldaie, agli impianti di produzione dell’idrogeno e alle unità di recupero dello zolfo. La desolforazione ossidativa assistita da ultrasuoni consente di effettuare la rimozione profonda dello zolfo in condizioni molto più blande, in modo più rapido, sicuro e molto più economico.
Il processo di desolforazione ossidativa assistita da ultrasuoni (UAOD) è stato applicato al gasolio e a materie prime costituite da prodotti petroliferi contenenti composti modello dello zolfo (benzotiofene, dibenzotiofene e dimetildibenzotiofene). È stata studiata l’influenza della quantità di ossidante, del volume di solvente per la fase di estrazione, del tempo e della temperatura del trattamento a ultrasuoni (UIP1000hdT, 20 kHz, 750 W, funzionante al 40%). Utilizzando le condizioni ottimizzate per la UAOD, è stata ottenuta una rimozione dello zolfo fino al 99% per i composti modello nelle materie prime costituite da prodotti petroliferi, utilizzando un rapporto molare H2O2:acido acetico:zolfo di 64:300:1, dopo 9min di trattamento a ultrasuoni a 90ºC, seguito da estrazione con metanolo (rapporto ottimizzato tra solvente e olio di 0,36). Utilizzando la stessa quantità di reagente e 9 min di ultrasuoni, la rimozione dello zolfo è stata superiore al 75% per i campioni di gasolio.
L’importanza delle elevate ampiezze ultrasoniche
L’intensificazione mediante ultrasuoni della desolforazione ossidativa del petrolio greggio su scala commerciale richiede l’utilizzo di un processore a ultrasuoni a flusso di dimensioni industriali, capace di mantenere elevate ampiezze di vibrazione di circa 80–100 micrometri. Le ampiezze sono direttamente correlate all’intensità delle forze di taglio generate dalla cavitazione ultrasonica e devono essere mantenute a un livello sufficientemente elevato per assicurare una miscelazione efficiente.
Gli esperimenti condotti da Prajapati et al. mostrano che la sonicazione migliora la reazione di desolforazione. L’efficienza di desolforazione è stata di circa il 93,2% con l’applicazione di ultrasuoni ad alte prestazioni.
Shayegan et al. (2013): Rimozione dello zolfo dal gasolio mediante un processo ossidativo catalitico assistito da ultrasuoni e studio delle sue condizioni ottimali. Korean Journal of Chemical Engineering 30(9), settembre 2013. 1751–1759.
Il processo di desolforazione ossidativa assistita da ultrasuoni (UAOD) è stato applicato per ridurre i composti dello zolfo nel gasolio contenente varie tipologie di contenuto di zolfo. La normativa ambientale richiede una desolforazione molto profonda per eliminare i composti dello zolfo. UAOD è una tecnologia promettente con costi operativi inferiori, maggiore sicurezza e tutela ambientale. Per la prima volta, il tipico agente di trasferimento di fase (bromuro di tetraottilammonio) è stato sostituito con isobutanolo, poiché l’utilizzo di isobutanolo è molto più economico rispetto al TOAB, senza causare contaminazione. La reazione è stata condotta in condizioni ottimali a varie temperature, con procedure a uno, due e tre stadi, studiando l’effetto dell’aumento graduale di H2O2 e del TOAB utilizzato al posto dell’isobutanolo. La concentrazione totale di zolfo nella fase oleosa è stata analizzata mediante il metodo ASTM-D3120. La rimozione massima, pari a circa il 90%, per il gasolio contenente 9.500 mg/kg di zolfo è stata ottenuta in tre stadi durante 17 minuti di processo a 62±2°C, utilizzando 180,3 mmol di H2O2 ed effettuando l’estrazione con metanolo.
Akbari et al. (2014): Studio delle variabili di processo e degli effetti di intensificazione degli ultrasuoni applicati alla desolforazione ossidativa di gasolio modello su MoO3/Al2O3 come catalizzatore. Ultrasonics Sonochemistry 21(2), marzo 2014. 692–705.
È stato studiato un nuovo sistema sonocatalitico eterogeneo costituito da un catalizzatore MoO3/Al2O3 e H2O2 combinati con la sonicazione per migliorare e accelerare l’ossidazione dei composti modello dello zolfo del gasolio, ottenendo un significativo incremento dell’efficienza del processo. L’influenza degli ultrasuoni sulle proprietà, sull’attività e sulla stabilità del catalizzatore è stata studiata in dettaglio mediante le tecniche GC-FID, PSD, SEM e BET. Con la nuova desolforazione assistita da ultrasuoni è stata ottenuta una conversione del DBT superiore al 98% nel gasolio modello contenente 1000 μg/g di zolfo, con un rapporto molare H2O2/zolfo di 3, una temperatura di 318 K e un dosaggio del catalizzatore di 30 g/L dopo 30 min di reazione, rispetto alla conversione del 55% ottenuta durante il processo senza ultrasuoni. Questo miglioramento è stato influenzato notevolmente dai parametri operativi e dalle proprietà del catalizzatore. Gli effetti delle principali variabili di processo sono stati studiati utilizzando la metodologia della superficie di risposta nel processo senza ultrasuoni, confrontandolo con la sonicazione. Gli ultrasuoni hanno assicurato una buona dispersione del catalizzatore e dell’ossidante mediante la rottura dei legami a idrogeno e la loro deagglomerazione nella fase oleosa. La deposizione di impurità sulla superficie del catalizzatore ha causato una rapida disattivazione negli esperimenti senza ultrasuoni, con un’ossidazione del DBT di appena il 5% dopo 6 cicli di reazione senza ultrasuoni con il catalizzatore riciclato. Dopo 6 cicli assistiti da ultrasuoni è stato ossidato oltre il 95% del DBT, mostrando un notevole miglioramento della stabilità grazie alla pulizia della superficie durante la sonicazione. È stata osservata anche una considerevole riduzione delle dimensioni delle particelle dopo 3h di sonicazione, che potrebbe consentire una maggiore dispersione del catalizzatore nel combustibile modello.
Afzalinia et al. (2016): Processo di desolforazione ossidativa assistita da ultrasuoni di combustibile liquido mediante acido fosfotungstico incapsulato in un MOF interpenetrato a base di Zn(II), funzionalizzato con gruppi amminici, come catalizzatore. Ultrasonics Sonochemistry 2016
In questo lavoro, la desolforazione ossidativa assistita da ultrasuoni (UAOD) dei combustibili liquidi è stata effettuata con un nuovo catalizzatore eterogeneo altamente disperso a base di acido fosfotungstico di tipo Keggin (H3PW12O40, PTA), incapsulato in un MOF funzionalizzato con gruppi amminici (TMU-17 -NH2). Il composito preparato presenta un’elevata attività catalitica e riutilizzabilità nella desolforazione ossidativa del combustibile modello. La desolforazione ossidativa assistita da ultrasuoni (UAOD) è un nuovo metodo per effettuare la reazione di ossidazione dei composti contenenti zolfo in modo rapido, economico, ecologico e sicuro, in condizioni blande. Le onde ultrasoniche possono essere utilizzate come strumento efficace per ridurre il tempo di reazione e migliorare le prestazioni del sistema di desolforazione ossidativa. PTA@TMU-17-NH2 ha consentito la desolforazione completa dell’olio modello utilizzando 20 mg di catalizzatore, un rapporto molare O/S di 1:1 e MeCN come solvente di estrazione. I risultati ottenuti hanno indicato che la conversione del DBT in DBTO2 raggiunge il 98% dopo 15 min a temperatura ambiente. In questo lavoro, abbiamo preparato per la prima volta TMU-17-NH2 e il composito PTA/TMU-17-NH2 mediante irradiazione ultrasonica e li abbiamo impiegati nel processo UAOD. Il catalizzatore preparato presenta un’eccellente riutilizzabilità senza lisciviazione del PTA né perdita di attività.