Sonocatalyse – Catalyse assistée par ultrasons
La sonocatalyse, ou catalyse assistée par ultrasons, est un procédé qui augmente considérablement la vitesse des réactions chimiques et l’efficacité des catalyseurs en exploitant les forces physiques de la cavitation acoustique. Lorsque les ondes ultrasonores se propagent dans un mélange réactionnel, elles génèrent des bulles microscopiques qui grossissent puis s’effondrent en libérant une énergie considérable. Cet effondrement implosif crée des « points chauds » localisés caractérisés par des températures et des pressions extrêmes, ainsi que des microjets intenses et des turbulences. Ces effets transforment particulièrement la catalyse hétérogène, où ils améliorent fortement le transfert de matière aux interfaces entre phases, éliminent les couches d’oxydes passivantes et empêchent l’encrassement des surfaces du catalyseur. Il en résulte un milieu réactionnel hautement actif qui abaisse l’énergie d’activation, accélère la conversion et assure la stabilité à long terme et la réutilisabilité du catalyseur.
Qu’est-ce que la sonocatalyse ? Comment les ultrasons améliorent les réactions catalytiques
La catalyse traditionnelle accélère les réactions chimiques en abaissant l’énergie d’activation, mais les systèmes hétérogènes se heurtent souvent à des limitations intrinsèques, telles que la lenteur de la diffusion et l’encrassement des surfaces. La sonocatalyse – catalyse assistée par ultrasons – surmonte ces obstacles en intégrant directement une énergie acoustique de haute intensité au milieu réactionnel.
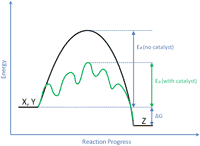 Lorsque les ondes ultrasonores se propagent dans un milieu liquide, elles génèrent des bulles de cavitation microscopiques qui grossissent puis s’effondrent violemment. Cet effondrement implosif crée des conditions locales extrêmes qui renouvellent continuellement la surface du catalyseur, améliorant considérablement le transfert de matière, la cinétique réactionnelle et l’efficacité globale du procédé. Il en résulte une conversion plus rapide, une quantité de catalyseur réduite, une sélectivité accrue et une voie de synthèse chimique plus durable.
Le schéma ci-dessus illustre l’effet d’un catalyseur dans une réaction chimique X+Y produisant Z. Le catalyseur fournit une voie réactionnelle alternative (en vert) présentant une énergie d’activation Ea plus faible.

Montage sonochimique : sonicateur UP400St avec réacteur à cellule à circulation FC22K
Mécanismes clés : comment les ondes ultrasonores augmentent l’efficacité catalytique
Les longueurs d’onde acoustiques dans les liquides (généralement de 110 mm à 0,15 mm pour des fréquences comprises entre 20 kHz et 1 MHz) sont nettement supérieures aux dimensions moléculaires. Par conséquent, les ultrasons n’interagissent pas directement avec les liaisons chimiques. Leur action catalytique s’exerce plutôt par la cavitation acoustique – la formation, la croissance et l’effondrement asymétrique de microbulles dans les milieux liquides. Ce phénomène nécessite au moins une phase liquide et permet de contrôler précisément l’intensité de la réaction en ajustant l’amplitude, la pression et la durée de sonication.
Dispersion et émulsification par ultrasons
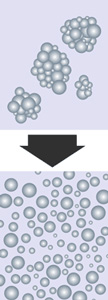 Les réactions hétérogènes sont intrinsèquement limitées à l’interface entre phases où coexistent le catalyseur et les réactifs. Maximiser cette surface interfaciale est essentiel pour la vitesse de réaction. La sonication est particulièrement efficace pour fragmenter les catalyseurs solides et les réactifs liquides afin de former des dispersions et des émulsions submicroniques ou nanométriques. En réduisant considérablement la taille des gouttelettes et des particules, la sonication augmente de manière exponentielle la surface disponible pour les interactions moléculaires. Le graphique à gauche montre la corrélation entre la taille des particules et la surface. Pour de nombreux systèmes, une brève sonication initiale produit un mélange stable présentant une grande surface interfaciale, qui maintient une cinétique réactionnelle rapide pendant tout le traitement du lot. Les réacteurs à ultrasons en ligne sont particulièrement efficaces pour le traitement continu et peuvent traiter même des suspensions très visqueuses ou concentrées.
Amélioration du transfert de matière et perturbation de la couche limite
 Dans les réacteurs conventionnels, les produits de réaction s’accumulent souvent à la surface du catalyseur, créant une couche de diffusion stagnante qui empêche l’arrivée de nouveaux réactifs. La cavitation ultrasonore génère des microjets intenses, des écoulements acoustiques et des turbulences localisées qui perturbent continuellement cette couche limite. Cet effet constant de « décapage » assure un transport rapide des réactifs vers les sites actifs et une évacuation rapide des produits, éliminant efficacement les limitations dues à la diffusion. Pour les réactions prolongées, une sonication périodique ou en recirculation maintient une efficacité maximale du transfert de matière et empêche le ralentissement de la réaction au fil du temps.
Apport d’énergie par cavitation acoustique
La cavitation offre une méthode d’apport d’énergie très efficace, non thermique à l’échelle du volume global, et concentrée au niveau moléculaire. Lors de l’effondrement des bulles, les points chauds localisés atteignent des températures dépassant 5 000 K et des pressions supérieures à 1 000 atm, avec des vitesses de chauffage et de refroidissement dépassant 10⁹ K/s. Ces conditions extrêmes peuvent rompre les liaisons moléculaires, générer des radicaux libres et abaisser l’énergie d’activation globale nécessaire à la réaction. Comme l’a souligné Kenneth Suslick, chercheur pionnier dans ce domaine, la cavitation transforme une énergie acoustique diffuse en une force chimique hautement réactive, permettant des voies réactionnelles inefficaces ou impossibles avec une agitation mécanique conventionnelle.
Activation de surface et nettoyage continu du catalyseur
 Les catalyseurs solides subissent fréquemment un encrassement – accumulation de sous-produits, de dépôts de carbone ou de couches d’oxydes passivantes qui bloquent les sites actifs. Le nettoyage par ultrasons exploite les forces de cisaillement et les ondes de choc produites par la cavitation (jusqu’à 1 000 atm) pour éliminer physiquement ces couches désactivantes sans produits chimiques agressifs. Ce nettoyage in situ maintient une activité catalytique constante, prolonge la durée de vie du catalyseur et simplifie son recyclage. De plus, l’impact mécanique des bulles qui s’effondrent peut éroder la surface des particules, exposant de nouveaux plans cristallins hautement réactifs et améliorant le renouvellement global des cycles catalytiques.
Applications éprouvées et études de cas en sonocatalyse
La sonocatalyse est passée de la recherche en laboratoire à des procédés industriels validés dans plusieurs secteurs à forte valeur ajoutée. Ses principales applications comprennent :
- Production de biodiesel (transestérification) : L’assistance par ultrasons réduit les temps de réaction de plusieurs heures à quelques minutes, permet de diminuer les concentrations de catalyseur et améliore les rendements en esters méthyliques d’acides gras (FAME), tout en simplifiant la purification en aval.
Découvrez les avantages de la transestérification du biodiesel par ultrasons ! - Oxydation avancée (procédé sono-Fenton) : La génération accrue de radicaux hydroxyles accélère la dégradation des polluants organiques récalcitrants dans les eaux usées, réduisant la consommation de produits chimiques et la production de boues.
Découvrez comment la sonication améliore la réaction de Fenton ! - Synthèse de nanomatériaux et de catalyseurs : Une nucléation rapide et une croissance contrôlée des particules produisent des catalyseurs uniformes présentant une grande surface, avec une stabilité thermique et une résistance mécanique améliorées.
- Chimie verte et chimie fine : Des voies réactionnelles plus propres, une consommation d’énergie plus faible et une réduction des déchets de solvants font de la sonocatalyse une solution idéale pour les intermédiaires pharmaceutiques et les produits chimiques de spécialité.
Équipements industriels de sonocatalyse et mise à l’échelle linéaire
Hielscher fabrique des processeurs à ultrasons optimisés pour les procédés et conçus spécifiquement pour les applications catalytiques exigeantes. Nos systèmes assurent une cavitation constante et reproductible à toutes les échelles de production, grâce à une ingénierie acoustique rigoureuse et à une surveillance des procédés en temps réel.
- Laboratoire et R&D : L’UP400St (400 W) permet des essais flexibles par lots et en ligne, idéaux pour évaluer les conditions réactionnelles et les formulations de catalyseurs.
- Échelle pilote et développement de procédés : Le >UIP1000hdT (1 000 W) fait le lien entre le laboratoire et la production, avec des cellules à circulation modulaires et des paramètres réglables pour des études précises de mise à l’échelle.
- Production industrielle : Nos processeurs entièrement industriels UIP10000hdT (10 kW) et UIP16000hdT (16 kW) assurent le traitement continu de volumes importants. Plusieurs unités peuvent être interconnectées en groupes parallèles pour atteindre un débit de traitement pratiquement illimité, tout en maintenant une intensité acoustique uniforme.
La mise à l’échelle en sonocatalyse repose sur l’optimisation de la densité de puissance (watts/litre) plutôt que sur une simple mise à l’échelle géométrique. Notre équipe d’ingénierie fournit un accompagnement complet du procédé – des premières études de faisabilité et de la modélisation acoustique jusqu’au déploiement intégral et à la formation des opérateurs – afin que votre procédé catalytique fonctionne avec une efficacité maximale.

Réacteur agité par ultrasons avec le sonicateur UP200St pour l’intensification des réactions catalytiques
Bibliographie / Références
- Suslick, Kenneth; Skrabalak, Sara (2008): Sonocatalysis. In: Handbook of Heterogeneous Catalysis; Wiley-VCH 2008.Pages 1350-1357.
- Suslick, Kenneth S.; Hyeon, Taeghwan; Fang, Mingming; Cichowlas, Andrzej A. (1995): Sonochemical synthesis of nanostructured catalysts. Materials Science and Engineering: A. Proceedings of the Symposium on Engineering of Nanostructured Materials. ScienceDirect 204 (1–2): 186–192.
- Naeem, Marwa; Al-Sakkari, Eslam; Boffito, D; Rene, Eldon; Gadalla, Mamdouh; Ashour, Fatma (2023): Single-stage waste oil conversion into biodiesel via sonication over bio-based bifunctional catalyst: Optimization, preliminary techno-economic and environmental analysis. Fuel, 2023.
- Aharon Gedanken (2003): Sonochemistry and its application to nanochemistry. Current Science Vol. 85, No. 12 (25 December 2003), pp. 1720-1722.

Graphique de la formation de peroxyde d’hydrogène en fonction du temps dans des conditions électrochimiques (carrés) et dans des conditions sono-électrochimiques avec des ultrasons de faible puissance (losanges) et de forte puissance (triangles).
Graphique et étude : González-García et al., 2007