Ultradźwiękowe przetwarzanie białek do żywności i suplementów diety
Sonikacja jest skuteczną technologią procesową służącą do poprawy funkcjonalności, dyspergowalności, rozpuszczalności i stabilności białek stosowanych w żywności i suplementach diety. Od białek roślinnych, takich jak białka owsa, grochu, soi, konopi i ryżu, po białka mleczne i mieszane formulacje – ultradźwięki o wysokiej intensywności pomagają producentom optymalizować układy białkowe, aby poprawić ich zachowanie podczas przetwarzania oraz właściwości użytkowe produktów.
W przetwarzaniu białek ultradźwięki pełnią więcej funkcji niż tylko wspomaganie mieszania. Odpowiednio kontrolowana sonikacja może zmniejszyć wielkość cząstek, poprawić hydratację i dyspersję, zwiększyć udział rozpuszczonego białka oraz poprawić stabilność zawiesiny. Efekty te są szczególnie istotne w przypadku napojów gotowych do spożycia, koncentratów białkowych, żywności wzbogacanej i formulacji suplementów w proszku. W badaniu opublikowanym w 2025 roku (Höhme-Matthes et al.), dotyczącym ultradźwiękowego przetwarzania białka owsa, sonikacja zwiększała rozpuszczoną ilość koncentratu białka owsa i zmniejszała niestabilność zawiesiny wraz ze wzrostem gęstości energii.
Dlaczego ultradźwiękowe przetwarzanie białek jest ważne
Producenci żywności i suplementów często mierzą się z wyzwaniami takimi jak słabe zwilżanie, niepełna hydratacja, sedymentacja, wysoka lepkość, niestabilne zawiesiny i niejednorodne właściwości funkcjonalne. Problemy te nabierają jeszcze większego znaczenia w formulacjach wysokobiałkowych, roślinnych i zgodnych z koncepcją czystej etykiety.
Ultradźwięki o wysokiej intensywności i niskiej częstotliwości wywołują kawitację akustyczną w cieczach. Implozja mikroskopijnych pęcherzyków wytwarza lokalne siły ścinające, turbulencje i mikromieszanie. W układach białkowych efekty te mogą rozbijać aglomeraty, zmniejszać wielkość cząstek, poprawiać transport masy i modyfikować fizyczne uporządkowanie zawiesin bogatych w białko. W rezultacie powstaje układ białkowy, który łatwiej poddaje się przetwarzaniu i często wykazuje lepsze właściwości w gotowym produkcie.

Ultradźwiękowy homogenizator do żywności UIP16000 do przemysłowego przetwarzania białek w celu zwiększenia uzysku i poprawy właściwości funkcjonalnych
Jak sonikacja usprawnia przetwarzanie białek w przemyśle spożywczym
- Lepsza dyspersja i hydratacja
Proszki białkowe często ulegają nierównomiernej hydratacji i tworzą aglomeraty. Sonikacja wspomaga deaglomerację cząstek i sprzyja bardziej równomiernemu zwilżaniu, co może skrócić czas hydratacji i usprawnić dalsze operacje technologiczne. - Zmniejszenie wielkości cząstek
Mniejsza wielkość cząstek często wiąże się z gładszym odczuciem w ustach, lepszym zachowaniem zawiesiny i lepszym dostępem wody do powierzchni białek. W artykule dotyczącym białka owsa wyraźnie stwierdzono, że ultradźwięki są przydatne do przetwarzania białek roślinnych na skalę przemysłową pod względem zmniejszania wielkości cząstek. - Wyższa rozpuszczalność białek
Sonikacja może zwiększyć udział rozpuszczonych białek i poprawić rozpuszczalność pozorną w trudnych układach. W badaniu dotyczącym białka owsa autorzy podają, że sonikacja zwiększyła rozpuszczoną ilość koncentratu białka owsa, przy czym już przy gęstości energii 200 J/mL rozpuszczalność była około trzykrotnie wyższa. - Większa stabilność zawiesiny
Poprawiając dyspersję i zmniejszając udział nierozpuszczonych cząstek, ultradźwięki pomagają ograniczyć sedymentację i rozdział faz. W udostępnionym artykule podano, że sonikacja zmniejszyła niestabilność zawiesin koncentratu białka owsa oraz że ciągła obróbka w komorze przepływowej znacznie poprawiła stabilność zawiesiny przy tej samej gęstości energii.
Przykład: przetwarzanie białka owsa za pomocą sonikatorów Hielscher
W badaniu z 2025 roku dotyczącym przetwarzania koncentratu białka owsa scharakteryzowano sonikację zarówno w trybie wsadowym, jak i w komorze przepływowej, z wykorzystaniem urządzeń Hielscher. W swoich eksperymentach badacze używali urządzeń Hielscher UIP1500hdT i Hielscher UP200St. Stwierdzili, że sonikacja zwiększała rozpuszczoną ilość koncentratu białka owsa, jednocześnie zmniejszając niestabilność zawiesiny wraz ze wzrostem gęstości energii. Stwierdzili również, że sonikacja w komorze przepływowej umożliwiała wyższą wydajność przetwarzania i miała większe znaczenie dla zastosowań przemysłowych niż typowy układ wsadowy.
W badaniu stwierdzono ponadto, że ultradźwięki są przydatnym narzędziem w zastosowaniach procesowych na skalę przemysłową dotyczących koncentratów białek roślinnych. Podkreślono skuteczniejsze zmniejszanie wielkości cząstek, lepszą stabilność zawiesiny oraz znaczenie ciągłej sonikacji w układach z komorą przepływową dla wydajności procesu i zwiększania jego skali.
Przykład: poprawa funkcjonalności białka grochu dzięki sonikacji
Przetwarzanie ultradźwiękowe oferuje kilka wyraźnych korzyści dla układów zawierających białko grochu: poprawia dyspergowalność i rozpuszczalność poprzez rozbijanie agregatów i zmniejszanie wielkości cząstek, co może poprawić właściwości funkcjonalne w żywności bez pogarszania strawności ani biodostępności białka na etapie trawienia. W formulacjach zawierających błonnik ultradźwięki mogą również sprzyjać tworzeniu korzystnych sieci białko–błonnik oraz, zależnie od rodzaju błonnika, zwiększać lepkość i zdolność kształtowania tekstury. W fermentowanych zamiennikach jogurtu na bazie białka grochu ultradźwięki dodatkowo poprawiły jakość produktu, zmniejszając zawartość kluczowych związków odpowiedzialnych za niepożądane nuty smakowo-zapachowe, takich jak heksanal i 2-pentylofuran, a jednocześnie zwiększając zawartość pożądanych związków aromatycznych charakterystycznych dla jogurtu, takich jak diacetyl i acetoina. Dzięki temu stanowią obiecujące narzędzie zgodne z koncepcją czystej etykiety, służące poprawie zarówno funkcjonalności, jak i właściwości sensorycznych.
(por. Kalla-Berthold et al., 2023; Matysek et al., 2024)
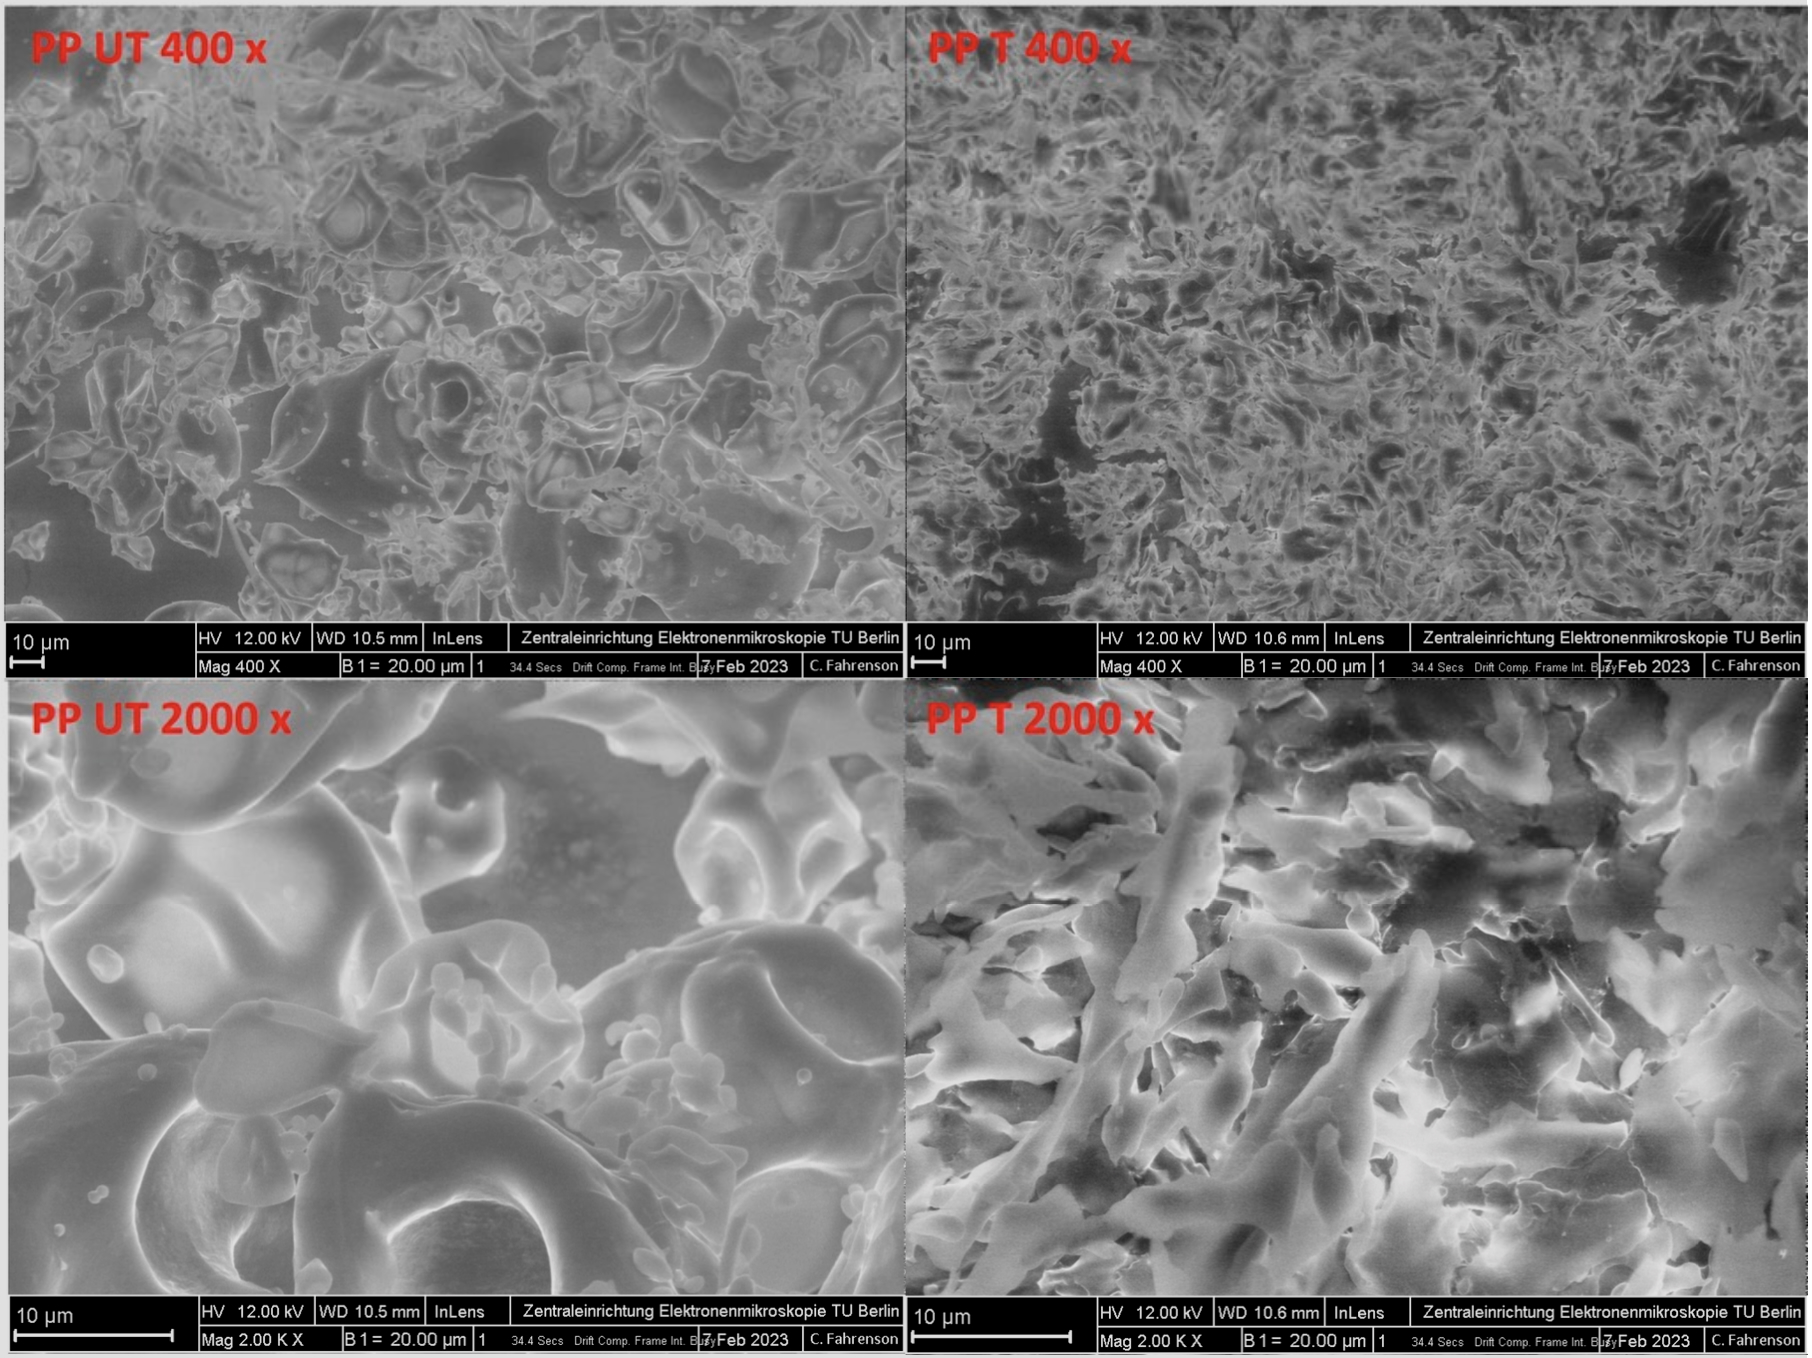
Obrazy FE-SEM (powiększenia 400x i 2000x, podziałka: 10 µm) próbek białka grochu (PP) niepoddanych obróbce (UT) oraz
poddanych obróbce ultradźwiękowej (T).
Badanie i obraz: ©Kalla-Berthold et al., 2023
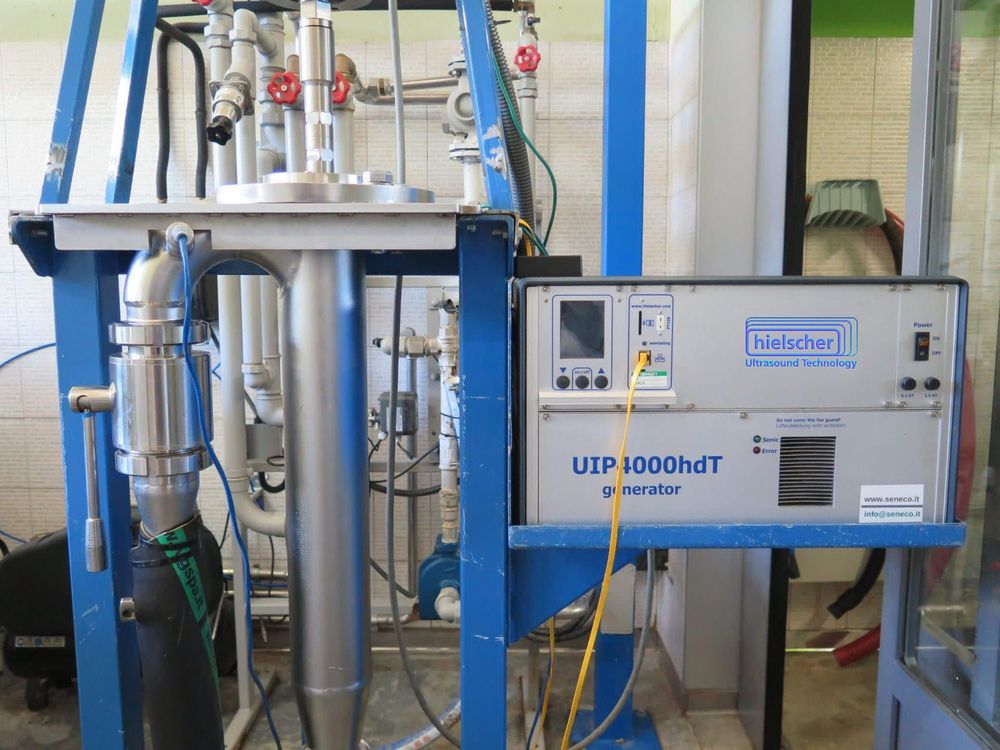
Sonikator UIP4000hdT do ekstrakcji i modyfikacji białek roślinnych z wysoką wydajnością przetwarzania
Przykład: zalety białka konopi poddanego obróbce ultradźwiękowej
Ultradźwiękowa ekstrakcja białka konopi oferuje kilka istotnych korzyści, szczególnie przy przetwarzaniu odtłuszczonych odpadów z nasion konopi w składniki o wyższej wartości. W udostępnionym badaniu ekstrakcja wspomagana ultradźwiękami poprawiła całkowity odzysk i czystość białka w porównaniu z ekstrakcją konwencjonalną, a najlepszy proces łączony osiągnął odzysk białka wynoszący około 62% i czystość około 76% w połączeniu z obróbką wstępną HPP. Zwiększyła również ekstrakcję aminokwasów we wszystkich izolatach, co sugeruje większy uzysk składników odżywczych, bez wyraźnych, widocznych uszkodzeń profili prążków białkowych w SDS-PAGE. Ogólnie wyniki przemawiają za ultradźwiękami jako bardziej przyjazną środowisku i wydajniejszą metodą ekstrakcji, która może zmniejszyć intensywność przetwarzania i pomóc przekształcić produkty uboczne z konopi w przydatne składniki białkowe do żywności i nutraceutyków.
(por. Cabral et al. 2023)
Przykład: ultradźwiękowa ekstrakcja hydrolizatu białkowego z otrąb ryżowych
 Ultradźwiękowa ekstrakcja hydrolizatu białka ryżu oferuje wyraźne korzyści funkcjonalne, ponieważ ultradźwięki poprawiają uwalnianie białka z otrąb ryżowych poprzez rozbijanie struktur komórkowych i zwiększanie transportu masy, dzięki czemu ekstrakcja jest wydajniejsza niż metody konwencjonalne. W badaniu z powodzeniem zoptymalizowano ekstrakcję przy stosunku fazy stałej do cieczy wynoszącym 0,43, amplitudzie 48,25% i czasie 29,89 minut, a hydroliza enzymatyczna wspomagana ultradźwiękami sprzyjała również uzyskiwaniu hydrolizatów o wysokiej aktywności biologicznej, w tym wysokiej aktywności hamującej ACE i potencjale przeciwutleniającym. Autorzy stwierdzili, że ultradźwięki są skuteczną techniką nie tylko ekstrakcji białek, lecz także przyspieszania hydrolizy enzymatycznej, pomagając przekształcać otręby ryżowe w bioaktywne składniki białkowe o wyższej wartości.
(por. Hayta et al., 2020)
Korzyści dla producentów żywności i suplementów
- Lepsza jakość produktu
Sonikacja może sprzyjać gładszej teksturze i gładszemu odczuciu w ustach w przypadku płynnych produktów białkowych, poprawiać jednorodność zawiesin i premiksów, ograniczać widoczną sedymentację w napojach białkowych oraz zapewniać bardziej powtarzalne właściwości funkcjonalne między partiami. - Wydajniejsze przetwarzanie
Ultradźwięki mogą intensyfikować przetwarzanie poprzez przyspieszanie dyspersji i hydratacji oraz umożliwienie ciągłej obróbki w linii produkcyjnej. W badaniu dotyczącym białka owsa podano, że konstrukcja komory przepływowej pozwala uzyskać wyższe gęstości pomimo wysokiej masowej wydajności przetwarzania, a zatem może zapewniać wyższą wydajność i większe znaczenie dla zastosowań przemysłowych niż typowy układ wsadowy. - Większa elastyczność opracowywania formulacji
Sonikacja jest przydatna w wymagających formulacjach zawierających białka roślinne, wysokobiałkowych napojach RTD, bazach suplementów oraz procesach poprzedzających homogenizację, hydrolizę lub suszenie. W artykule wskazano jej znaczenie dla napojów roślinnych, zawiesin o dużej zawartości części stałych i kolejnych etapów hydrolizy. - Lepsze możliwości zwiększania skali
Zdefiniowane parametry sonikacji, takie jak amplituda, intensywność, gęstość energii, czas przebywania i ciśnienie wsteczne, ułatwiają przenoszenie procesu z prac laboratoryjnych do produkcji pilotażowej i przemysłowej. W udostępnionym badaniu szczególny nacisk położono na te parametry przy projektowaniu skalowalnego przetwarzania ciągłego.
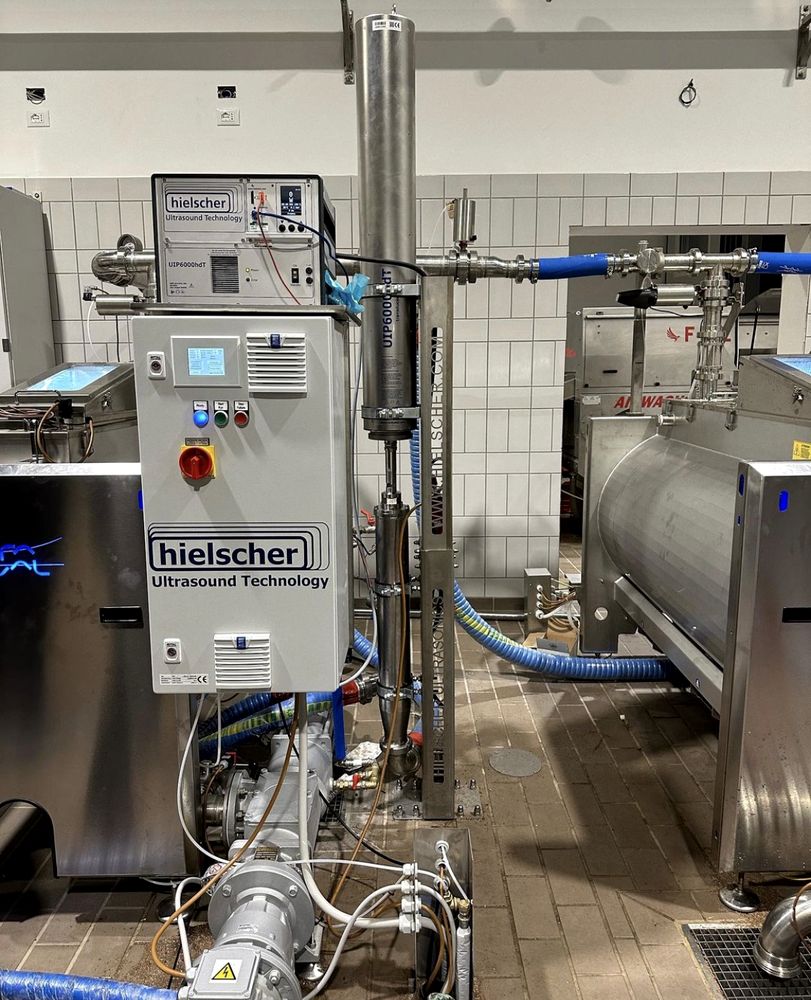
Przemysłowy sonikator UIP6000hdT (6kW) do przetwarzania zawiesin białkowych w linii produkcyjnej
Dlaczego stosowanie sonikatorów Hielscher przynosi korzyści
Sonikatory Hielscher są atrakcyjnym rozwiązaniem do przetwarzania białek, ponieważ umożliwiają kontrolowaną i powtarzalną obróbkę ultradźwiękową. Dla producentów rzeczywistą korzyścią jest nie tylko wytwarzanie kawitacji, lecz także wytwarzanie jej w zdefiniowanych warunkach, które można odtworzyć przy zwiększaniu skali.
- Kontrolowane parametry sonikacji
Systemy Hielscher wykorzystane w badaniu pozwalały badaczom pracować przy zdefiniowanych amplitudach, intensywnościach i gęstościach energii zarówno w trybie wsadowym, jak i w komorze przepływowej. Sprzyja to systematycznemu opracowywaniu procesu i zwiększaniu jego skali. - Możliwość pracy wsadowej i w komorze przepływowej
Producenci mogą ocenić sonikację w trybie wsadowym, a następnie przejść do ciągłego przetwarzania w linii produkcyjnej. Udostępniony artykuł pokazuje, że ciągła sonikacja w komorze przepływowej może przewyższać obróbkę wsadową pod względem stabilności zawiesiny i przydatności przemysłowej. - Projektowanie procesu pod kątem przemysłowej wydajności przetwarzania
Badanie pokazuje, że ciśnienie wsteczne, czas przebywania i masowe natężenie przepływu są ważnymi zmiennymi w ciągłej sonikacji. Ma to znaczenie dla producentów, ponieważ sprawia, że obróbka ultradźwiękowa staje się rzeczywistym narzędziem inżynierii procesowej, a nie wyłącznie techniką laboratoryjną. - Wsparcie dla trudnych układów białkowych
W artykule podkreślono, że dostosowywanie właściwości produktu, takich jak wielkość cząstek, stabilność zawiesiny, rozpuszczalność i lepkość, ma kluczowe znaczenie dla zawiesin na bazie składników roślinnych. Wskazano również, że sonikatory zajmują niewiele miejsca, mogą przetwarzać materiały o wysokim stężeniu substancji stałych i oferują wyjątkowe połączenie efektów fizycznych i chemicznych.
Typowe zastosowania
Ultradźwiękowe przetwarzanie białek znajduje zastosowanie w przypadku
- napojów z białkiem roślinnym na bazie owsa, grochu, soi, ryżu, bobu lub ich mieszanek;
- napojów mlecznych i niemlecznych wzbogaconych w białko;
- suplementów diety w postaci zawiesin i płynnych shotów;
- dyspersji białkowych przed homogenizacją lub emulgowaniem;
- oraz premiksów przeznaczonych do suszenia rozpyłowego lub dalszej funkcjonalizacji.
Ultradźwięki jako skalowalna technologia przetwarzania białek
 Sonikacja pomaga producentom żywności i suplementów poprawiać funkcjonalność białek tam, gdzie samo konwencjonalne mieszanie często osiąga swoje granice. Intensyfikując dyspersję, zmniejszając wielkość cząstek, zwiększając udział rozpuszczonego białka i stabilizując zawiesiny, ultradźwięki mogą zapewniać mierzalne korzyści pod względem jakości produktu i wydajności procesu. Udostępnione badanie potwierdza to stanowisko w odniesieniu do koncentratów białka owsa i wskazuje, że ciągła sonikacja w komorze przepływowej jest szczególnie obiecująca w przetwarzaniu przemysłowym.
Sonikatory Hielscher zapewniają praktyczną drogę od potwierdzenia wykonalności w laboratorium do wdrożenia przemysłowego. Ich wykorzystanie w opublikowanych pracach dotyczących przetwarzania białek, w tym w udostępnionym badaniu dotyczącym białka owsa, pokazuje, jak obróbkę ultradźwiękową można rozwinąć w kontrolowany i skalowalny etap produkcji dla producentów żywności i suplementów diety.
Poniższa tabela przedstawia orientacyjną wydajność przetwarzania naszych sonikatorów:
| Objętość wsadu | Natężenie przepływu | Zalecane urządzenia |
|---|---|---|
| 1 do 500mL | 10 do 200mL/min | UP100H |
| 10 do 2000mL | 20 do 400mL/min | UP200Ht, UP400St |
| 0,1 do 20L | 0,2 do 4L/min | UIP2000hdT |
| 10 do 100L | 2 do 10L/min | UIP4000hdT |
| 15 do 150L | 3 do 15L/min | UIP6000hdT |
| nie dotyczy | 10 do 100L/min | UIP16000hdT |
| nie dotyczy | większe | zespół urządzeń UIP16000hdT |
Projektowanie, produkcja i doradztwo – jakość z Niemiec
Sonikatory Hielscher są dobrze znane z najwyższych standardów jakości i projektowania. Solidna konstrukcja i łatwa obsługa umożliwiają sprawną integrację naszych sonikatorów z instalacjami przemysłowymi. Sonikatory Hielscher z łatwością radzą sobie z trudnymi warunkami i wymagającymi środowiskami pracy.
Hielscher Ultrasonics jest firmą z certyfikacją ISO i kładzie szczególny nacisk na sonikatory o wysokiej wydajności, wykorzystujące najnowocześniejszą technologię i zapewniające łatwość obsługi. Oczywiście sonikatory Hielscher są zgodne z CE i spełniają wymagania UL, CSA i RoHs.

Hielscher Ultrasonics produkuje homogenizatory ultradźwiękowe o wysokiej wydajności do mieszania, dyspersji, emulgowania i ekstrakcji w skali laboratoryjnej, pilotażowej i przemysłowej.
Najczęściej zadawane pytania
Czym różnią się białka roślinne od białek zwierzęcych?
Białka roślinne i zwierzęce różnią się głównie profilem aminokwasowym, strawnością i otaczającą je matrycą żywnościową. Białka zwierzęce są zwykle uznawane za białka pełnowartościowe, ponieważ dostarczają wszystkich aminokwasów niezbędnych w proporcjach zbliżonych do zapotrzebowania człowieka i często cechują się wysoką strawnością. Wiele białek roślinnych zawiera mniejsze ilości jednego lub kilku aminokwasów niezbędnych, takich jak lizyna w zbożach lub metionina w roślinach strączkowych, i może być mniej strawnych ze względu na obecność błonnika, polifenoli lub czynników antyodżywczych. Pod względem żywieniowym białka roślinne mogą jednak w pełni zaspokajać potrzeby człowieka, jeśli są spożywane w wystarczającej ilości i w połączeniu z uzupełniającymi źródłami białka.
Jakimi właściwościami powinny cechować się białka roślinne stosowane jako dodatki do żywności?
Jako dodatki do żywności białka roślinne powinny oferować zarówno wysoką jakość odżywczą, jak i funkcjonalną. Powinny mieć dobrze zbilansowany skład aminokwasów niezbędnych, wysoką strawność, niską zawartość związków antyodżywczych oraz zapewniać odpowiedni poziom bezpieczeństwa i kontroli alergenów. Pod względem technologicznym powinny zapewniać przydatne właściwości, takie jak rozpuszczalność, zdolność emulgowania, pienienia, żelowania i wiązania wody, stabilność termiczna oraz neutralny lub akceptowalny smak i barwa, aby można było dodawać je do żywności bez pogarszania tekstury ani jakości sensorycznej.
Czym jest izolat białkowy?
Izolat białkowy to oczyszczony składnik białkowy, z którego usunięto większość składników niebiałkowych, takich jak tłuszcz, skrobia i błonnik, uzyskując wysoką zawartość białka, często powyżej około 80–90% w przeliczeniu na suchą masę. Izolaty białkowe produkuje się w celu dostarczania skoncentrowanego białka o poprawionej funkcjonalności i bardziej przewidywalnym składzie do zastosowań spożywczych, żywieniowych lub przemysłowych.
Czym jest białko hydrolizowane?
Białko hydrolizowane to białko częściowo rozłożone na mniejsze peptydy i wolne aminokwasy poprzez obróbkę enzymatyczną, kwasową lub czasami termiczną. Proces ten zwiększa strawność i często zmienia właściwości funkcjonalne, takie jak rozpuszczalność, zdolność emulgowania i aktywność biologiczna. W niektórych przypadkach białka hydrolizowane zawierają również peptydy o określonych efektach biologicznych, takich jak aktywność przeciwutleniająca lub hamująca ACE.
Literatura / źródła
- Höhme-Matthes, L., A.Krause, F. Schulnies, S. Kleinschmidt, T. Kleinschmidt (2025): Characterization of Batch and Flow Cell Ultrasonication in the Processing of Oat Protein Concentrates to Obtain Higher Efficiency and Scalability. Journal of Food Process Engineering 48, no. 6: e70164.
- Cabral, E.M.; Zhu, X.; Garcia-Vaquero, M.; Pérez-Vila, S.; Tang, J.; Gómez-Mascaraque, L.G.; Poojary, M.M.; Curtin, J.; Tiwari, B.K. (2023): Recovery of Protein from Industrial Hemp Waste (Cannabis sativa, L.) Using High-Pressure Processing and Ultrasound Technologies. Foods 2023, 12, 2883.
- Hayta, M., Benli, B., İşçimen, E.M. et al. (2020): Optimization of antihypertensive and antioxidant hydrolysate extraction from rice bran proteins using ultrasound assisted enzymatic hydrolysis. Journal of Food Measurement and Characterization 14, 2020. 2578–2589.
- Antonio J. Vela, Marina Villanueva, Ángela García Solaesa, Felicidad Ronda (2021): Impact of high-intensity ultrasound waves on structural, functional, thermal and rheological properties of rice flour and its biopolymers structural features. Food Hydrocolloids, Volume 113, 2021.
- Kalla-Bertholdt, A.-M.; Baier, A.K.; Rauh, C. (2023): Influence of High-Intensity Ultrasound on Characteristics and Bioaccessibility of Pea Protein in Fiber-Enriched Suspensions. Foods 2023, 12, 3160.
- Julia Matysek, Anne Baier, Ann-Marie Kalla-Bertholdt, Sandra Grebenteuch, Sascha Rohn, Cornelia Rauh (2024): Effect of ultrasound and fibre enrichment on aroma profile and texture characteristics of pea protein-based yoghurt alternatives. Innovative Food Science & Emerging Technologies, Volume 93, 2024.

Sonikator UIP4000hdT do ekstrakcji i modyfikacji białek roślinnych z wysoką wydajnością przetwarzania
- wysoka wydajność
- najnowocześniejsza technologia
- niezawodność i solidna konstrukcja
- regulowane, precyzyjne sterowanie procesem
- praca wsadowa i w linii produkcyjnej
- do dowolnej objętości
- inteligentne oprogramowanie
- inteligentne funkcje (np. możliwość programowania, rejestrowanie danych, zdalne sterowanie)
- łatwa i bezpieczna obsługa
- niewielkie wymagania konserwacyjne
- CIP (mycie na miejscu)

Hielscher Ultrasonics produkuje homogenizatory ultradźwiękowe o wysokiej wydajności, od urządzeń laboratoryjnych po urządzenia przemysłowe.