초음파를 이용한 선박 연료 탈황
- 선박 연료에는 황 함량을 0.5%m/m 이하로 제한하는 새로운 규정이 적용됩니다.
- 초음파 보조 산화 탈황(UAOD)은 산화 반응을 가속하는 확립된 방법이며, 경제적이고 안전한 공정입니다.
- UAOD 공정은 상온과 대기압에서 수행할 수 있으며, 탄화수소 연료에서 황 화합물을 선택적으로 제거할 수 있습니다.
- Hielscher 고성능 초음파 시스템은 설치가 쉽고 선상이나 육상에서 안전하게 운전할 수 있습니다.
저유황 선박 연료
국제해사기구(IMO)는 January 2020부터 전 세계 선박이 황 함량 0.5%m/m의 선박 연료를 사용하도록 의무화하는 새로운 규정을 시행했습니다. 이러한 새로운 규정은 선박 연료 처리에 근본적인 변화를 요구합니다. 저유황 연료에 관한 새로운 기준을 충족하려면 효율적인 탈황 공정이 필요합니다.
초음파 보조 산화 탈황(UAOD)은 휘발유, 나프타, 경유, 선박 연료 등의 액체 탄화수소 연료에 적용되며, 대용량 중질 연료 흐름에서 황을 제거하는 매우 효율적이고 실용적인 방법입니다.
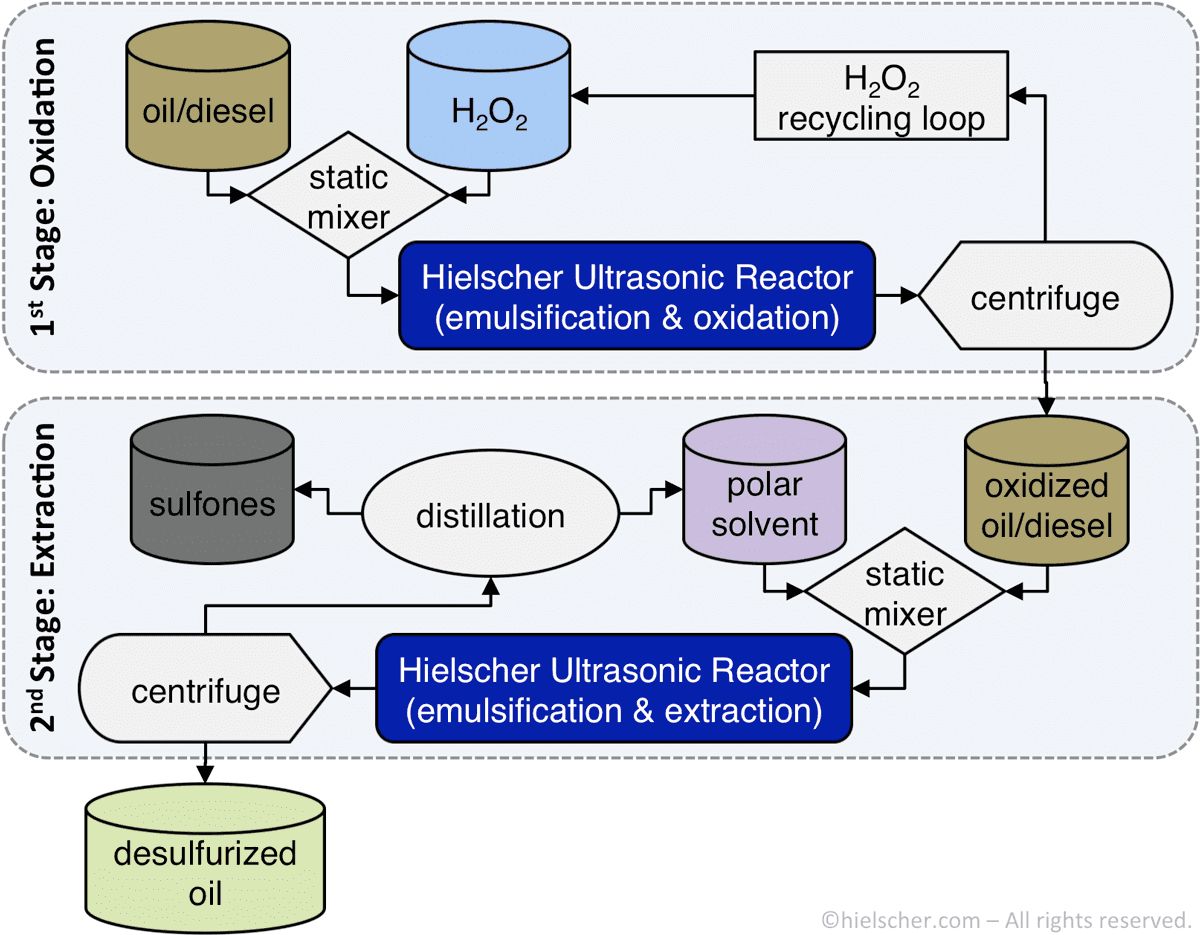
2단계 초음파 산화 탈황 공정도
산화 탈황
산화 탈황(ODS)은 산화된 황 화합물을 중질 연료유에서 훨씬 쉽게 분리할 수 있으므로 수소화 탈황(HDS)을 대체할 수 있는 친환경적이고 경제적인 방법입니다. 산화 탈황 단계 후에는 추출된 황 화합물을 물리적 방법으로 분리합니다. 예를 들어, 혼화되지 않는 극성 용매를 사용한 다음 중력 분리, 흡착 분리 또는 원심 분리를 수행합니다. 또는 열분해를 이용하여 산화된 황을 제거할 수도 있습니다.
산화 탈황 반응에는 산화제(예: 수소 H2O2, 아염소산나트륨 NaClO2, 아산화질소 N2O, 과아이오딘산나트륨 NaIO4), 촉매(예: 산) 및 상간 이동 시약이 필요합니다. 상간 이동 시약은 수상과 유상 사이의 불균일 반응을 촉진하는 데 도움이 되며, 이 반응은 ODS 반응의 속도 결정 단계입니다.
- 매우 높은 효율 – 최대 98% 탈황
- 경제성: 낮은 투자비, 낮은 운전 비용
- 촉매 피독 없음
- 쉽고 선형적인 규모 확장
- 안전한 운전
- 육상 및 해상(선상) 설치
- 빠른 투자비 회수

초음파 보조 산화 탈황
수소화 탈황(HDS)은 더 높은 투자비, 최대 400ºC의 높은 반응 온도 및 반응기 내 최대 100atm의 높은 압력이 필요한 반면, 초음파 보조 산화 탈황 공정(UAOD)은 훨씬 더 편리하고 효율적이며 친환경적입니다. UAOD 는 촉매를 이용한 황 제거의 반응성을 크게 높이는 동시에 더 낮은 운전 비용, 더 높은 안전성 및 환경 보호 효과를 제공합니다. 산업용 초음파 연속 흐름 반응기 시스템은 매우 효과적인 분산과 그에 따른 반응 동역학의 개선을 통해 탈황 속도를 높입니다. 초음파 처리는 나노 규모의 분산을 제공하므로 불균일 반응에서 서로 다른 상 사이의 물질 전달이 대폭 증가합니다.
 초음파(음향) 캐비테이션은 캐비테이션의 국소 고온점에서 형성되는 극한 조건을 통해 반응 속도와 물질 전달을 증가시킵니다. 캐비테이션 기포가 내파할 때 국소적으로 약 5,000K의 매우 높은 온도, 매우 빠른 냉각 속도, 약 2,000atm의 압력이 발생하며, 이에 따라 극심한 온도차와 압력차가 형성됩니다. 캐비테이션 기포의 내파는 최대 280m/s 속도의 액체 제트도 발생시키며, 이는 매우 높은 전단력을 생성합니다. 이러한 이례적인 기계적 힘은 산화 반응에 걸리는 시간을 단축하고 수초 이내에 황 전환 효율을 높입니다.
더 완전한 황 제거
메르캅탄, 티오에테르, 황화물 및 이황화물은 기존의 수소화 탈황(HDS) 공정으로 제거할 수 있지만, 티오펜, 벤조티오펜(BT), 디벤조티오펜(DBT) 및 4,6-디메틸디벤조티오펜(4,6-DMDBT)을 제거하려면 더 정교한 방법이 필요합니다. 초음파 산화 탈황은 제거하기 어려운 난분해성 황 화합물(예: 4,6-디메틸디벤조티오펜 및 기타 알킬 치환 티오펜 유도체)까지 제거하는 데 매우 효과적입니다. Ebrahimi et al. (2018)은 Hielscher 초음파 반응기를 사용한 최대 98.25%의 탈황 효율을 보고했으며, 이 반응기는 황 제거에 최적화되었습니다. 또한 초음파로 산화된 황 화합물은 염기성 물 세척으로 분리할 수 있습니다.

최적 매개변수에서 다단계 UAOD 공정의 효과
UP400S를 이용한 초음파 탈황 타당성 시험
Shayegan et al. 2013은 경유의 황 함량을 줄이기 위해 초음파 처리(UP400S)를 산화제인 과산화수소, 촉매인 FeSO, pH 조절제인 아세트산 및 추출 용매인 메탄올과 결합했습니다.
금속 이온을 촉매로 첨가하고 초음파 처리를 사용하면 산화 탈황 중 반응 속도 상수를 크게 높일 수 있습니다. 초음파 에너지는 반응의 활성화 에너지를 낮출 수 있습니다. 초음파 처리는 고체 촉매와 시약 사이의 경계층을 파괴하고 촉매와 시약을 균일하게 혼합하여 반응 동역학을 개선합니다.
황 추출 공정은 탈황된 경유의 전체 부피를 회수하는 것을 목표로 하는 탈황 과정에서 매우 중요한 단계입니다. 메탄올을 용매로 사용하는 액체–액체 추출은 간단한 추출 공정이지만, 높은 효율을 확보하려면 서로 섞이지 않는 상을 효율적으로 혼합하는 것이 필수적입니다. 상 사이의 계면 면적이 최대가 되고 이에 따라 물질 전달이 최대화될 때에만 높은 추출률을 달성할 수 있습니다. 초음파 처리와 음향 캐비테이션의 발생은 반응물 상을 강력하게 혼합하고 반응의 활성화 에너지를 낮춥니다.
선박 연료 탈황용 고성능 초음파 장치
Hielscher Ultrasonics는 산업 규모의 UAOD 와 같은 까다로운 응용 분야에 사용되는 고출력 초음파 시스템의 시장 선도 기업입니다. 최대 200µm의 높은 진폭, 전부하 및 고강도 작업 조건에서의 24/7 가동, 견고함 및 사용자 편의성은 Hielscher 초음파 장치의 주요 특징입니다. 다양한 출력 등급의 초음파 시스템과 소노트로드 및 다양한 형상의 유동 반응기와 같은 여러 부속품을 통해 초음파 시스템을 사용자의 특정 연료, 처리 용량 및 환경에 가장 적합하게 맞출 수 있습니다.
아래 표는 당사 초음파 장치의 대략적인 처리 용량을 보여줍니다.
| 배치 부피 | 유량 | 권장 장치 |
|---|---|---|
| 10–2000mL | 20–400mL/min | UP400St |
| 0.1–20L | 0.2–4L/min | UIP2000hdT |
| 10–100L | 2–10L/min | UIP4000hdT |
| 해당 없음 | 10–100L/min | UIP16000 |
| 해당 없음 | 더 높은 유량 | 클러스터로 구성한 UIP16000 |
연락하세요! / 문의하세요!

실험실 규모부터 파일럿 및 산업 규모까지의 고출력 초음파 처리 장치.
문헌 / 참고문헌
- Ebrahimi, S.L.; Khosravi-Nikou, M.R.; Hashemabadi, S.H. (2018): Sonoreactor optimization for ultrasound assisted oxidative desulfurization of liquid hydrocarbon. Petroleum Science and Technology Vol. 36, Issue 13, 2018.
- Prajapati, A.K.; Singh, S.K.; Gupta, S.P.; Mishra, A. (2018): Desulphurization of Crude Oil by Ultrasound Integrated Oxidative Technology. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
- Shayegan, Z.; Razzaghi, M.; Niaei, A.; Salari, D.; Tabar, M.T.S.; Akbari, A.N. (2013): Sulfur removal of gas oil using ultrasound-assisted catalytic oxidative process and study of its optimum conditions. Korean J. Chem. Eng., 30(9), 2013. 1751-1759.
- Štimac, A.; Ivančević, B.; Jambrošić, K. (2001): Characterization of Ultrasonic Homogenizers for Shipbuilding Industry.
초음파 보조 산화 탈황(UAOD)에 관한 연구 결과
Prajapati et al. (2018): 초음파 통합 산화 기술을 이용한 원유 탈황. IJSRD – International Journal for Scientific Research & Development 제6권, 제02호, 2018.
Prajapati 등(2018)은 초음파 보조 산화 탈황(UAOD)에 사용되는 Hielscher 초음파 반응기의 이점을 설명합니다. 기존의 수소화 처리는 고압·고온 수소화 탈황 장비, 보일러, 수소 생산 설비 및 황 회수 장치로 인해 상당한 투자비와 운전 비용이 발생하는 한계가 있으며, UAOD는 이를 대체할 수 있는 실용적인 기술로 자리 잡았습니다. 초음파 보조 산화 탈황을 이용하면 훨씬 온화한 조건에서 황을 고도로 제거하는 공정을 더 빠르고 안전하며 훨씬 경제적으로 수행할 수 있습니다.
초음파 보조 산화 탈황(UAOD) 공정은 모델 황 화합물(벤조티오펜, 디벤조티오펜 및 디메틸디벤조티오펜)을 함유한 디젤유와 석유 제품 원료에 적용되었습니다. 산화제의 양, 추출 단계의 용매 부피, 초음파 처리 시간 및 온도(UIP1000hdT, 20 kHz, 750 W, 40%로 작동)의 영향을 조사했습니다. UAOD에 최적화된 조건을 사용하여 석유 제품 원료 내 모델 화합물에서 최대 99%의 황 제거율을 달성했으며, 이때 H2O2:아세트산:황의 몰비를 64:300:1로 하여 90ºC에서 9min 동안 초음파 처리한 후 메탄올로 추출했습니다(최적화된 용매와 오일의 비율 0.36). 동일한 시약량과 9 min의 초음파 처리를 적용했을 때 디젤유 시료의 황 제거율은 75%를 초과했습니다.
높은 초음파 진폭의 중요성
원유의 상업적 규모 산화 탈황을 초음파로 강화하려면 약 80 – 100 마이크로미터의 높은 진동 진폭을 유지할 수 있는 산업용 크기의 유통식 초음파 처리기를 사용해야 합니다. 진폭은 초음파 캐비테이션으로 발생하는 전단력의 강도와 직접적으로 관련되며, 효율적인 혼합을 위해 충분히 높은 수준으로 유지되어야 합니다.
Prajapati 등이 수행한 실험은 초음파 처리가 탈황 반응을 강화한다는 것을 보여 줍니다. 탈황 효율은 약 93.2%였으며 , 이는 고성능 초음파를 적용했을 때의 수치입니다.
Shayegan 등(2013): 초음파 보조 촉매 산화 공정을 이용한 경유의 황 제거 및 최적 조건 연구. Korean Journal of Chemical Engineering 30(9), September 2013. 1751–1759.
초음파 보조 산화 탈황 공정(UAOD)을 적용하여 다양한 황 성분을 함유한 경유의 황 화합물을 줄였습니다. 환경 규정은 황 화합물을 제거하기 위해 매우 높은 수준의 탈황을 요구합니다. UAOD 는 운전 비용이 더 낮고 안전성과 환경 보호 수준이 더 높은 유망한 기술입니다. 기존의 상전이제(테트라옥틸암모늄 브로마이드)가 처음으로 이소부탄올로 대체되었습니다. 이는 이소부탄올을 사용하는 것이 TOAB보다 훨씬 경제적이며 오염을 유발하지 않기 때문입니다. 반응은 다양한 온도에서 단일 단계, 두 단계 및 세 단계 절차로 최적 조건에서 수행되었으며, H2O2 사용량의 점진적인 증가와 이소부탄올 대신 TOAB 를 사용하는 것의 영향을 조사했습니다. 유상의 총 황 농도는 ASTM-D3120 방법으로 분석했습니다. 황을 9,500 mg/kg 함유한 경유에서 약 90%의 최고 제거율을 달성한 조건은 62±2°C에서 17분 동안 세 단계로 공정을 수행하면서 180.3 mmol의 H2O2 사용과 메탄올 추출이 이루어진 경우였습니다.
Akbari 등(2014): 모델 디젤의 산화 탈황에 적용된 초음파의 공정 변수와 강화 효과에 관한 연구 – MoO3/Al2O3 촉매 사용. Ultrasonics Sonochemistry 21(2), March 2014. 692–705.
새로운 불균일계 초음파 촉매 시스템을 구성하는 MoO3/Al2O3 촉매와 H2O2 사용과 초음파 처리를 결합하여 디젤의 모델 황 화합물의 산화를 개선하고 촉진하기 위한 연구가 수행되었으며, 그 결과 공정 효율이 크게 향상되었다. 초음파가 촉매의 특성, 활성 및 안정성에 미치는 영향은 GC-FID, PSD, SEM 및 BET 기법을 통해 상세히 연구되었다. 새로운 초음파 보조 탈황법에서는 황 함량이 1000 μg/g인 모델 디젤에서 DBT 전환율이 98%를 초과했으며, 이때 H2O2/황 몰비는 3, 온도는 318 K, 촉매 투입량은 30 g/L, 반응 시간은 30 min이었다. 이는 초음파를 사용하지 않은 공정에서 얻은 전환율 55%와 대조적이다. 이러한 개선은 운전 매개변수와 촉매 특성의 영향을 상당히 받았다. 반응표면법을 사용하여 초음파를 사용하지 않은 공정과 초음파 처리를 비교하면서 주요 공정 변수의 영향을 조사하였다. 초음파는 유상에서 촉매와 산화제의 수소 결합을 끊고 응집을 해소하여 이들을 잘 분산시켰다. 초음파를 사용하지 않은 실험에서는 촉매 표면에 불순물이 침착되어 촉매가 빠르게 비활성화되었으며, 그 결과 회수한 촉매로 초음파 없이 반응을 6회 반복한 후 DBT 산화율은 5%에 불과했다. 초음파 보조 반응을 6회 반복한 후에는 DBT의 95%를 초과하는 양이 산화되었으며, 이는 초음파 처리 중 표면이 세척되어 안정성이 크게 향상되었음을 보여준다. 3h의 초음파 처리 후에는 입자 크기가 상당히 감소한 것도 관찰되었으며, 이는 모델 연료 내 촉매의 분산을 더욱 향상시킬 수 있다.
Afzalinia 외 (2016): 상호침투형 아민 기능화 Zn(II) 기반 MOF에 포집된 인텅스텐산을 촉매로 사용하는 액체 연료의 초음파 보조 산화 탈황 공정. Ultrasonics Sonochemistry 2016
이 연구에서는 액체 연료의 초음파 보조 산화 탈황(UAOD)에 새로운 불균일 고분산 Keggin형 인텅스텐산(H3PW12O40, PTA) 촉매를 사용하였으며, 이 촉매는 아미노 기능화 MOF(TMU-17 -NH2)에 포집되어 있었다. 제조된 복합체는 모델 연료의 산화 탈황에서 높은 촉매 활성과 재사용성을 보인다. 초음파 보조 산화 탈황(UAOD)은 온화한 조건에서 황 함유 화합물의 산화 반응을 신속하고 경제적이며 친환경적이고 안전하게 수행하는 새로운 방법이다. 초음파는 반응 시간을 단축하고 산화 탈황 시스템의 성능을 향상시키는 효율적인 수단으로 활용할 수 있다. PTA@TMU-17-NH2는 추출 용매로 MeCN이 존재하는 조건에서 촉매 20 mg과 O/S 몰비 1:1을 사용하여 모델 오일을 완전히 탈황할 수 있었다. 얻어진 결과에 따르면 상온에서 15 min 후 DBT에서 DBTO2로의 전환율이 98%에 도달하였다. 이 연구에서는 최초로 초음파 조사를 통해 TMU-17-NH2와 PTA/TMU-17-NH2 복합체를 제조하고 UAOD 공정에 사용하였다. 제조된 촉매는 PTA 용출과 활성 손실 없이 우수한 재사용성을 보인다.