Da UCO a biodiesel mediante reattori a ultrasuoni
L’olio da cucina usato (UCO) è diventato una delle materie prime più interessanti per la produzione sostenibile di biodiesel. La conversione dell’UCO in biodiesel, o estere metilico dell’olio da cucina usato, contribuisce a ridurre i rifiuti, abbassa i costi delle materie prime e favorisce un’economia dei combustibili più circolare. Per i produttori di biodiesel alla ricerca di una tecnologia di trattamento efficiente, i reattori a ultrasuoni Hielscher per biodiesel offrono una soluzione potente per intensificare i processi di transesterificazione ed esterificazione.
I reattori a ultrasuoni Hielscher per biodiesel sono ampiamente utilizzati per migliorare la conversione di oli e grassi a basso costo in biodiesel di alta qualità. Generando una miscelazione intensa a livello microscopico, la cavitazione ultrasonica accelera le reazioni chimiche, migliora il trasferimento di massa tra fasi immiscibili e aiuta i produttori a ottenere una produzione di biodiesel rapida, affidabile e scalabile.

Sonicatore UIP16000hdT da 16kW per la produzione continua di biodiesel
UCOME – Biodiesel da oli esausti
UCOME è l’acronimo inglese di estere metilico dell’olio da cucina usato. È un combustibile biodiesel prodotto convertendo oli da cucina esausti in esteri metilici degli acidi grassi mediante una reazione chimica con metanolo. Poiché l’UCO è una materia prima riciclata, l’UCOME è particolarmente interessante sia dal punto di vista economico sia da quello ambientale.
Rispetto agli oli vegetali vergini, l’UCO offre chiari vantaggi in termini di costi, ma presenta anche difficoltà di trattamento. L’olio da cucina usato contiene spesso:
- Acidi grassi liberi (FFA)
- Acqua
- Residui alimentari e contaminanti
- Prodotti di ossidazione
- Composizione variabile in base all’origine e all’utilizzo precedente
Questi fattori rendono particolarmente importanti l’efficienza del processo e le prestazioni del reattore. È in questo ambito che i reattori a ultrasuoni per biodiesel offrono vantaggi significativi.
Come i reattori a ultrasuoni per biodiesel migliorano la conversione da UCO a UCOME
La produzione tradizionale di biodiesel si basa spesso sull’agitazione meccanica e sul calore per mettere a contatto olio, alcol e catalizzatore. Poiché olio e metanolo non si miscelano bene, i reattori convenzionali possono presentare velocità di reazione ridotte, conversione incompleta, maggiore consumo di sostanze chimiche e tempi di permanenza più lunghi.
I reattori a ultrasuoni Hielscher utilizzano ultrasuoni ad alta intensità per generare cavitazione nel liquido. La cavitazione produce zone microscopiche di miscelazione con forze di taglio estremamente elevate. Questo disperde il metanolo in goccioline molto fini all’interno della fase oleosa e crea un’area interfacciale molto più ampia per la reazione.
Il risultato è un processo di produzione del biodiesel fortemente intensificato, con importanti vantaggi:
- Transesterificazione ed esterificazione più rapide
- Maggiore efficienza di conversione
- Migliore utilizzo di metanolo e catalizzatore
- Tempo di reazione ridotto
- Possibilità di trattamento continuo in linea
- Facile passaggio dalla produzione pilota a quella industriale
Per le materie prime UCO con un contenuto elevato di FFA, gli ultrasuoni sono particolarmente vantaggiosi perché potenziano sia la fase di esterificazione catalizzata da acidi sia quella di transesterificazione catalizzata da basi.
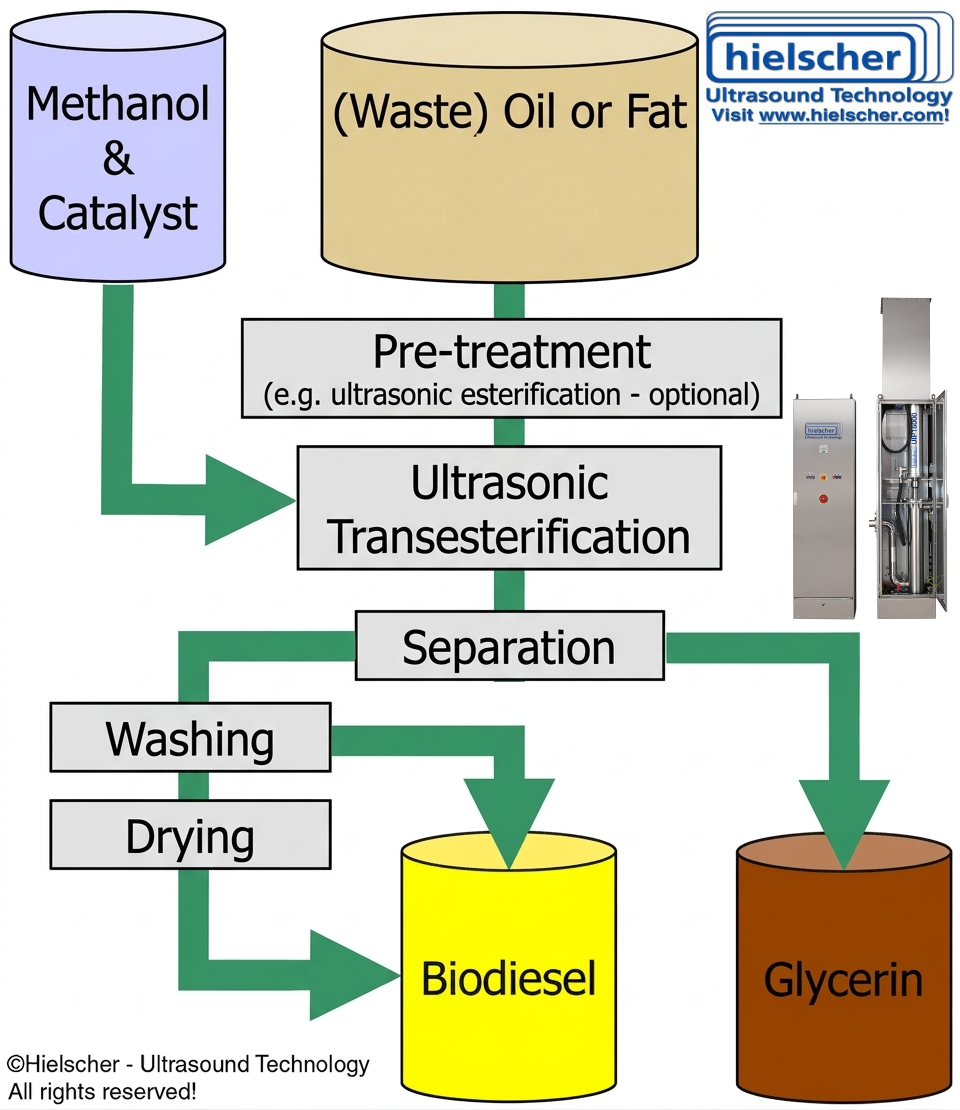
Diagramma di processo della produzione di biodiesel migliorata mediante ultrasuoni
Da UCO a biodiesel: panoramica del processo
La conversione dell’olio da cucina usato in biodiesel comprende generalmente diverse fasi di processo. I reattori a ultrasuoni Hielscher per biodiesel possono essere integrati in processi a una o due fasi, a seconda della qualità della materia prima.
Un tipico processo di conversione da UCO a biodiesel comprende:
- Raccolta e stoccaggio dell’olio da cucina usato
- Filtrazione per rimuovere solidi e particelle alimentari
- Essiccazione o rimozione dell’acqua per ridurre il contenuto di umidità
- Analisi degli FFA per determinare il percorso di reazione necessario
- Esterificazione degli acidi grassi liberi quando il contenuto di FFA è elevato
- Transesterificazione con metanolo per formare esteri metilici
- Separazione del biodiesel e del glicerolo
- Lavaggio o purificazione a secco del biodiesel
- Purificazione finale per soddisfare le specifiche di qualità del combustibile
In presenza di livelli elevati di FFA, si ricorre spesso a un pretrattamento di esterificazione per convertire gli acidi grassi liberi in esteri prima della fase principale di transesterificazione. Il trattamento a ultrasuoni può accelerare entrambe le fasi e migliorare la produttività complessiva dell’impianto. Scoprite di più sulla conversione in biodiesel a due fasi assistita da ultrasuoni!
Perché i reattori a ultrasuoni Hielscher sono particolarmente adatti al biodiesel UCOME
I reattori a ultrasuoni Hielscher sono progettati per il trattamento industriale dei liquidi e sono particolarmente efficaci nelle applicazioni per biodiesel in cui la miscelazione liquido-liquido determina la velocità di reazione. Anziché dipendere soltanto dall’agitazione dell’intera massa liquida, gli ultrasuoni generano un’intensa energia localizzata esattamente dove serve.
Questo offre ai produttori diversi vantaggi pratici.
- Eccellente miscelazione di olio e metanolo
Uno dei principali limiti nella produzione di biodiesel è la scarsa miscibilità di olio e metanolo. I reattori a ultrasuoni Hielscher creano un’emulsione molto fine, che migliora notevolmente il contatto tra i reagenti. Un contatto migliore si traduce in una cinetica di reazione più rapida e in una conversione maggiore.
- Prestazioni elevate con materie prime difficili da trattare
L’UCO non è una materia prima uniforme. Il contenuto d’acqua, il livello di FFA e il carico di contaminanti possono variare da un lotto all’altro. I reattori Hielscher aiutano a compensare queste variazioni intensificando l’ambiente di reazione e rendendo il processo più robusto e adattabile.
- Tempo di permanenza più breve
Poiché gli ultrasuoni accelerano l’esterificazione e la transesterificazione, i produttori possono spesso raggiungere la conversione desiderata in meno tempo rispetto ai sistemi convenzionali con agitazione. Questo può ridurre il volume necessario dei reattori e aumentare la capacità produttiva.
- Funzionamento continuo in linea
I reattori a ultrasuoni Hielscher per biodiesel sono ideali per il trattamento continuo. Le configurazioni dei reattori in linea consentono una produzione a regime stazionario con qualità riproducibile, un aspetto di grande valore per gli impianti commerciali di biodiesel.
- Facile aumento di scala
Un vantaggio importante della tecnologia Hielscher è l’aumento di scala lineare. I parametri di processo definiti nelle prove di laboratorio o pilota possono essere trasferiti a sistemi di produzione più grandi con maggiore prevedibilità. Questo riduce i rischi di sviluppo e semplifica la pianificazione dell’espansione.
- Affidabilità industriale
I sistemi Hielscher sono progettati per impieghi industriali gravosi. Per i produttori di biodiesel, questo significa prestazioni affidabili del reattore, risultati riproducibili e compatibilità con linee di processo automatizzate.
- Produzione di biodiesel conforme ad ASTM D6751 ed EN 14214
I produttori commerciali di biodiesel mirano spesso a soddisfare specifiche di qualità del combustibile quali ASTM D6751 ed EN 14214. Queste norme definiscono proprietà fondamentali, tra cui contenuto di esteri, viscosità, punto di infiammabilità, indice di acidità, contenuto d’acqua, stabilità all’ossidazione, limiti dei contaminanti e livelli di glicerina.
Scoprite come funziona il biodiesel prodotto mediante ultrasuoni nei motori diesel a combustione!

La miscelazione a ultrasuoni supera in efficienza i miscelatori meccanici a girante.
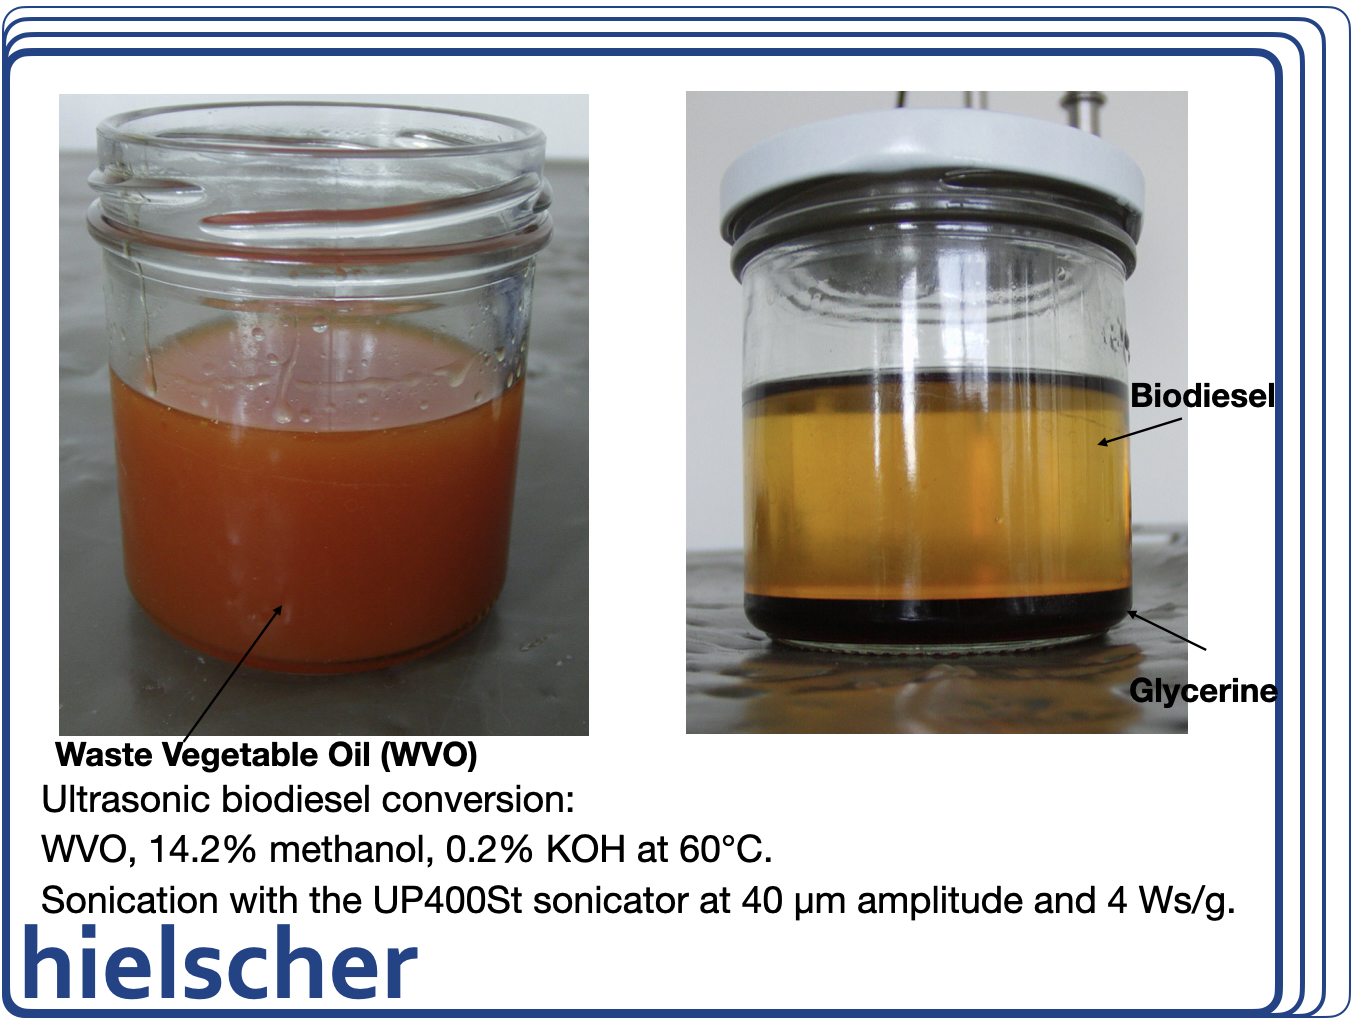
Da oli vegetali e grassi esausti a biodiesel mediante reattori a ultrasuoni Hielscher.
Biodiesel su piccola scala per aziende agricole e utenti non collegati alla rete
In alcuni paesi o regioni, la regolamentazione sul biodiesel è limitata o non viene applicata ai piccoli utenti privati. Gli agricoltori e i proprietari di attrezzature possono produrre piccole quantità di biodiesel dall’olio da cucina usato per il consumo sul posto in trattori, generatori, apparecchi di riscaldamento o altre attrezzature agricole alimentate a diesel.
In questi casi, l’obiettivo è spesso la sostituzione pratica del combustibile, anziché la vendita commerciale certificata. I reattori a ultrasuoni per biodiesel possono essere interessanti anche per questa produzione decentralizzata perché offrono:
- Tempi di reazione rapidi
- Conversione efficiente con attrezzature compatte
- Buona idoneità al trattamento di materie prime costituite da oli esausti di composizione variabile
- Minore dipendenza da grandi serbatoi agitati
- Possibilità di configurazioni di trattamento modulari
Allo stesso tempo, è importante precisare che il biodiesel fuori specifica potrebbe non essere adatto a tutti i motori, potrebbe non rispettare i requisiti di legge locali e potrebbe comportare problemi di stoccaggio, compatibilità dei materiali, emissioni o garanzia del motore. Dove esistono norme sul biodiesel, il combustibile deve essere sottoposto a prove e prodotto conformemente a tali norme prima dell’uso in applicazioni regolamentate o veicoli stradali.

Reattore a ultrasuoni UIP1000hdT per migliorare la conversione di oli e grassi in biodiesel.
Vantaggi economici della produzione di biodiesel da UCO mediante ultrasuoni
Il costo della materia prima è una delle variabili più importanti nell’economia del biodiesel. Poiché l’olio da cucina usato è generalmente meno costoso degli oli vegetali raffinati, offre un notevole potenziale di risparmio. Tuttavia, questi risparmi possono andare persi se il processo è lento, inefficiente dal punto di vista chimico o incapace di gestire la variabilità della materia prima.
I reattori a ultrasuoni Hielscher per biodiesel aiutano a salvaguardare la redditività migliorando l’efficienza della reazione e la produttività dell’impianto. I potenziali vantaggi economici includono:
- Migliore utilizzo delle materie prime UCO a basso costo
- Maggiore capacità produttiva
- Tempo di reazione ridotto
- Minore fabbisogno energetico per la miscelazione rispetto a condizioni di agitazione inefficiente dell’intera massa liquida
- Maggiore uniformità del processo
- Integrazione più semplice nelle linee di produzione continua
Per i produttori che intendono aumentare la scala di produzione del biodiesel da oli esausti, questa combinazione di flessibilità delle materie prime e intensificazione del processo può essere di grande valore.
Convertite l’UCO in biodiesel UCOME in modo efficiente con i reattori a ultrasuoni Hielscher!
Convertire l’olio da cucina usato in UCOME è un modo intelligente per creare combustibile rinnovabile dai rifiuti, migliorando al contempo la sostenibilità e riducendo i costi delle materie prime. Poiché l’UCO è spesso più difficile da trattare rispetto agli oli vergini, la tecnologia dei reattori svolge un ruolo fondamentale per ottenere una produzione di biodiesel efficiente e affidabile.
I reattori a ultrasuoni Hielscher per biodiesel intensificano la reazione tra olio e metanolo attraverso la miscelazione e il trasferimento di massa indotti dalla cavitazione. Questo consente un’esterificazione e una transesterificazione più rapide, una migliore gestione delle materie prime UCO di composizione variabile e una produzione scalabile di biodiesel in linea.
Per i produttori commerciali, i sistemi a ultrasuoni Hielscher sono utilizzati in processi di produzione del biodiesel progettati per ottenere combustibile conforme ad ASTM D6751 ed EN 14214. Per gli agricoltori e i piccoli utenti nei paesi privi di regolamentazione sul biodiesel, i reattori a ultrasuoni possono anche consentire la produzione con impianti compatti di piccole quantità di biodiesel destinate alle attrezzature locali, tenendo presente che il combustibile fuori specifica deve essere utilizzato con cautela e nel rispetto dei requisiti locali e della compatibilità del motore.
Se il vostro obiettivo è una produzione efficiente da UCO a UCOME, i reattori a ultrasuoni Hielscher per biodiesel offrono una piattaforma tecnologica potente e scalabile per la moderna produzione di biodiesel.

3 sonicatori UIP1000hdT installati per biodiesel
La tabella seguente fornisce un’indicazione della capacità di trattamento approssimativa dei reattori a ultrasuoni Hielscher per biodiesel:
|
Portata
|
Potenza
|
|---|---|
|
20 – 100L/hr
|
|
|
80 – 400L/hr
|
|
|
0,3 – 1,5m³/hr
|
|
|
2 – 10m³/hr
|
|
|
20 – 100m³/hr
|
Perché Hielscher è una scelta valida per i produttori di biodiesel?
Hielscher è riconosciuta per la tecnologia a ultrasuoni industriale progettata per applicazioni di processo reali. Nella produzione di biodiesel, i reattori a ultrasuoni Hielscher offrono un metodo pratico per intensificare la conversione dell’UCO, migliorare la miscelazione di metanolo e olio e favorire una produzione efficiente di biodiesel da oli e grassi esausti.
Tra i motivi principali per cui i produttori scelgono Hielscher figurano:
- Comprovata competenza negli ultrasuoni
- Reattori progettati per il trattamento continuo del biodiesel in linea
- Idoneità all’esterificazione e alla transesterificazione
- Solido percorso di aumento di scala dal laboratorio alla produzione
- Attrezzature robuste per ambienti industriali
- Trattamento efficace di materie prime difficili, come l’olio da cucina usato
Progettazione, produzione e consulenza – Qualità Made in Germany
I sonicatori Hielscher sono noti per i loro elevatissimi standard di qualità e progettazione. La robustezza e la facilità d’uso consentono di integrare agevolmente i nostri sonicatori negli impianti industriali. I sonicatori Hielscher affrontano facilmente condizioni difficili e ambienti impegnativi.
Hielscher Ultrasonics è un’azienda certificata ISO e dedica particolare attenzione ai sonicatori ad alte prestazioni, caratterizzati da tecnologia all’avanguardia e facilità d’uso. Naturalmente, i sonicatori Hielscher sono conformi ai requisiti CE e soddisfano quelli di UL, CSA e RoHs.

3x sonicatori UIP1000hdT per la transesterificazione del biodiesel utilizzando oli vegetali esausti, grassi di frittura e sego.
Letteratura / Riferimenti
- J. Sáez-Bastante, M. Carmona-Cabello, S. Pinzi, M.P. Dorado (2020): Recycling of kebab restoration grease for bioenergy production through acoustic cavitation. Renewable Energy, Volume 155, 2020. 1147-1155.
- M. Maghami, S.M. Sadrameli, B. Ghobadian (2015): Production of biodiesel from fishmeal plant waste oil using ultrasonic and conventional methods. Applied Thermal Engineering, Volume 75,
2015. 575-579. - Veera Gnaneswar Gude, Georgene Elizabeth Grant (2013): Biodiesel from waste cooking oils via direct sonication. Applied Energy, Volume 109, 2013. 135-144.
- Medeiros, Eliane; Vieira, Bruno; Pereira, Cláudio; Nadaleti, Willian; Quadro, Maurizio; Andreazza, Robson (2019): Production of biodiesel using oil obtained from fish processing residue by conventional methods assisted by ultrasonic waves: Heating and stirring. Renewable Energy 2019.
- Abdullah, C. S. ; Baluch, N.; Mohtar S. (2015): Ascendancy of ultrasonic reactor for micro biodiesel production. Jurnal Teknologi (Sciences ; Engineering) 77:5; 2015. 155-161.
- Ali Gholami, Fathollah Pourfayaz, Akbar Maleki (2021): Techno-economic assessment of biodiesel production from canola oil through ultrasonic cavitation. Energy Reports, Volume 7, 2021. 266-277.
- Darwin, Sebayan; Agustian, Egi; Praptijanto, Achmad (2010): Transesterification Of Biodiesel From Waste Cooking Oil Using Ultrasonic Technique. International Conference on Environment 2010 (ICENV 2010).
Domande frequenti
Il biodiesel può essere utilizzato nelle attrezzature agricole?
Sì. Le attrezzature agricole con motori diesel ad accensione per compressione possono generalmente utilizzare miscele di biodiesel e molti produttori approvano miscele come B5 o B20; le miscele con percentuali più elevate dipendono dal motore specifico, dai materiali dell’impianto di alimentazione e dalle indicazioni del costruttore originale (OEM).
Quali motori possono funzionare con biodiesel?
Il biodiesel è destinato ai motori diesel, in particolare ai motori ad accensione per compressione utilizzati in veicoli, generatori e macchine agricole. In pratica, sostanzialmente tutti i motori diesel possono funzionare con miscele a basso contenuto di biodiesel, mentre l’uso di miscele con percentuali più elevate o di biodiesel puro (B100) richiede la compatibilità del motore e l’approvazione del produttore.
Che cos’è la norma statunitense ASTM D6751?
ASTM D6751 è la specifica statunitense per il biodiesel B100 destinato alla miscelazione con combustibili da distillati medi. Definisce le proprietà richieste del combustibile e comprende i gradi S15 e S500, corrispondenti a contenuti massimi di zolfo di 15 ppm e 500 ppm.
Che cos’è il biodiesel UCOME?
UCOME significa estere metilico dell’olio da cucina usato. È un biodiesel costituito da esteri metilici degli acidi grassi, ottenuto convertendo l’olio da cucina esausto in esteri metilici, generalmente per l’uso come sostituto del gasolio o componente di miscelazione.
L’UCOME è adatto come componente di miscelazione per l’olio combustibile marino a componente biologica?
Sì. L’UCOME è già utilizzato commercialmente come componente di miscelazione nelle formulazioni di biocombustibili marini, ad esempio nelle miscele con olio combustibile a bassissimo tenore di zolfo (VLSFO). La sua idoneità dipende dalla qualità del combustibile, dalla stabilità, dalla compatibilità e dal rispetto delle specifiche pertinenti per i combustibili marini e dei requisiti di gestione.
- alta efficienza
- tecnologia all’avanguardia
- affidabilità e robustezza
- controllo del processo regolabile e preciso
- a lotti e in linea
- per qualsiasi volume
- software intelligente
- funzionalità intelligenti (ad es., programmabilità, registrazione dei dati, controllo remoto)
- utilizzo facile e sicuro
- manutenzione ridotta
- CIP (pulizia in loco)

Hielscher Ultrasonics produce omogeneizzatori a ultrasuoni ad alte prestazioni, dalla scala di laboratorio a quella industriale.