Sonocatálise – Catálise assistida por ultrassons
A sonocatálise, ou catálise assistida por ultrassons, é um processo que aumenta significativamente as velocidades das reações químicas e a eficiência dos catalisadores, tirando partido das forças físicas da cavitação acústica. Quando as ondas ultrassónicas se propagam através de uma mistura reacional, geram bolhas microscópicas que crescem e colapsam com uma energia imensa. Este colapso implosivo cria «pontos quentes» localizados, caracterizados por temperaturas e pressões extremas, juntamente com a formação intensa de microjatos e turbulência. Estes efeitos são particularmente transformadores na catálise heterogénea, onde melhoram drasticamente a transferência de massa através das interfaces entre fases, removem camadas de óxido passivantes e impedem a acumulação de depósitos nas superfícies dos catalisadores. O resultado é um ambiente reacional altamente ativo que reduz a energia de ativação, acelera as velocidades de conversão e assegura a estabilidade e a reutilização do catalisador a longo prazo.
O que é a sonocatálise? Como os ultrassons melhoram as reações catalíticas
A catálise tradicional acelera as reações químicas ao reduzir a energia de ativação, mas os sistemas heterogéneos enfrentam frequentemente limitações inerentes, como velocidades de difusão baixas e a acumulação de depósitos nas superfícies. A sonocatálise – catálise assistida por ultrassons – supera estas barreiras ao integrar energia acústica de alta intensidade diretamente no ambiente reacional.
 À medida que as ondas ultrassónicas se propagam através de um meio líquido, geram bolhas de cavitação microscópicas que crescem e colapsam violentamente. Este colapso implosivo cria condições locais extremas que renovam continuamente a superfície do catalisador, melhorando drasticamente a transferência de massa, a cinética reacional e a eficiência global do processo. O resultado são velocidades de conversão mais elevadas, uma menor quantidade de catalisador, uma maior seletividade e uma via de síntese química mais sustentável.
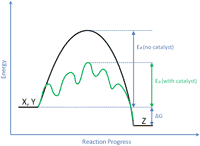
O diagrama acima ilustra o efeito de um catalisador numa reação química de X+Y para produzir Z. O catalisador proporciona uma via alternativa (verde) com uma energia de ativação Ea mais baixa.

Configuração sonoquímica: sonicador UP400St com reator de célula de fluxo FC22K
Mecanismos principais: como as ondas ultrassónicas aumentam a eficiência catalítica
Os comprimentos de onda acústicos em líquidos (tipicamente de 110 mm até 0,15 mm para frequências entre 20 kHz e 1 MHz) são significativamente maiores do que as dimensões moleculares. Consequentemente, os ultrassons não interagem diretamente com as ligações químicas. Em vez disso, o seu poder catalítico é transmitido através da cavitação acústica – a formação, o crescimento e o colapso assimétrico de microbolhas em meios líquidos. Este fenómeno requer pelo menos uma fase líquida e permite um controlo preciso da intensidade da reação através de ajustes da amplitude, da pressão e do tempo de sonicação.
Dispersão e emulsificação ultrassónicas
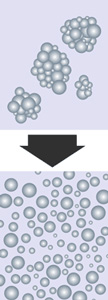 As reações heterogéneas estão inerentemente limitadas à interface entre fases onde coexistem o catalisador e os reagentes. Maximizar esta área interfacial é fundamental para a velocidade da reação. A sonicação é particularmente eficaz na fragmentação de catalisadores sólidos e na divisão de reagentes líquidos para formar dispersões e emulsões submicrométricas ou nanométricas. Ao reduzir drasticamente o tamanho das gotículas e das partículas, a sonicação aumenta exponencialmente a área superficial disponível para a interação molecular. O gráfico à esquerda mostra a correlação entre o tamanho das partículas e a área superficial. Em muitos sistemas, uma breve sonicação inicial gera uma mistura estável, com elevada área superficial, que mantém uma cinética reacional rápida durante todo o processamento do lote. Os reatores ultrassónicos em linha são particularmente eficazes no processamento contínuo, tratando até suspensões altamente viscosas ou concentradas.
Melhoria da transferência de massa e rutura da camada limite
 Nos reatores convencionais, os produtos da reação acumulam-se frequentemente na superfície do catalisador, criando uma camada de difusão estagnada que bloqueia a chegada de novos reagentes. A cavitação ultrassónica gera microjatos intensos, escoamento acústico e turbulência localizada que rompem continuamente esta camada limite. Este efeito constante de «limpeza por fricção» assegura o transporte rápido dos reagentes para os sítios ativos e a remoção rápida dos produtos, eliminando efetivamente as limitações de difusão. Nas reações prolongadas, a sonicação periódica ou com recirculação mantém a eficiência máxima da transferência de massa e evita que a reação abrande ao longo do tempo.
Fornecimento de energia através da cavitação acústica
A cavitação proporciona um método altamente eficiente de fornecimento de energia concentrada ao nível molecular, não térmico à escala do meio como um todo. Durante o colapso das bolhas, os pontos quentes localizados atingem temperaturas superiores a 5 000 K e pressões acima de 1 000 atm, com velocidades de aquecimento/arrefecimento superiores a 10⁹ K/s. Estas condições extremas podem romper ligações moleculares, gerar radicais livres e reduzir a energia de ativação global necessária para a reação. Como observou o investigador pioneiro Kenneth Suslick, a cavitação transforma energia acústica difusa numa força química altamente reativa, permitindo vias reacionais que são ineficientes ou impossíveis com agitação mecânica convencional.
Ativação da superfície e limpeza contínua do catalisador
 Os catalisadores sólidos sofrem frequentemente de incrustação – acumulação de subprodutos, depósitos de carbono ou camadas de óxido passivantes que bloqueiam os sítios ativos. A limpeza ultrassónica utiliza forças de cisalhamento geradas pela cavitação e ondas de choque (até 1 000 atm) para remover fisicamente estas camadas desativantes sem produtos químicos agressivos. Esta limpeza in situ mantém uma atividade catalítica consistente, prolonga a vida útil do catalisador e simplifica a reciclagem. Além disso, o impacto mecânico das bolhas em colapso pode erodir as superfícies das partículas, expondo novos planos cristalinos altamente reativos e melhorando a frequência global dos ciclos catalíticos.
Aplicações comprovadas e estudos de caso em sonocatálise
A sonocatálise passou da investigação laboratorial para processos industriais validados em vários setores de elevado valor. As principais aplicações incluem:
- Produção de biodiesel (transesterificação): A assistência ultrassónica reduz os tempos de reação de horas para minutos, permite concentrações mais baixas de catalisador e melhora os rendimentos de FAME, simplificando simultaneamente a purificação a jusante.
Explore as vantagens da transesterificação ultrassónica de biodiesel! - Oxidação avançada (processo sono-Fenton): A maior geração de radicais hidroxilo acelera a degradação de poluentes orgânicos recalcitrantes nas águas residuais, reduzindo o consumo de produtos químicos e a produção de lamas.
Descubra como a sonicação melhora a reação de Fenton! - Síntese de nanomateriais e catalisadores: A nucleação rápida e o crescimento controlado das partículas produzem catalisadores uniformes, com elevada área superficial e maior estabilidade térmica e resistência mecânica.
- Química verde e produtos de química fina: Vias reacionais mais limpas, menor consumo de energia e menos resíduos de solventes tornam a sonocatálise ideal para intermediários farmacêuticos e produtos químicos de especialidade.
Equipamento industrial de sonocatálise e escalabilidade linear
A Hielscher fabrica processadores ultrassónicos otimizados para o processo, concebidos especificamente para aplicações catalíticas exigentes. Os nossos sistemas proporcionam cavitação consistente e repetível em todas as escalas de produção, com o apoio de engenharia acústica rigorosa e monitorização do processo em tempo real.
- Laboratório e I&D: O UP400St (400 W) permite realizar ensaios flexíveis por lotes e em linha, ideais para avaliar condições de reação e formulações de catalisadores.
- Escala piloto e desenvolvimento de processos: O >UIP1000hdT (1 000 W) faz a ligação entre o laboratório e a produção, oferecendo células de fluxo modulares e parâmetros ajustáveis para estudos precisos de aumento de escala.
- Produção industrial: Os nossos processadores inteiramente industriais UIP10000hdT (10 kW) e UIP16000hdT (16 kW) asseguram o processamento contínuo de grandes volumes. É possível interligar várias unidades em grupos paralelos para atingir uma capacidade de processamento praticamente ilimitada, mantendo uma intensidade acústica uniforme.
A escalabilidade na sonocatálise é obtida através da otimização da densidade de potência (Watts/Litro), em vez de um simples aumento de escala geométrico. A nossa equipa de engenharia fornece apoio abrangente ao processo – desde os estudos iniciais de viabilidade e a modelação acústica até à implementação completa e à formação dos operadores – assegurando que o seu processo catalítico funciona com a máxima eficiência.

Reator agitado por ultrassons com o sonicador UP200St para reações catalíticas intensificadas
Bibliografia / Referências
- Suslick, Kenneth; Skrabalak, Sara (2008): Sonocatalysis. In: Handbook of Heterogeneous Catalysis; Wiley-VCH 2008.Pages 1350-1357.
- Suslick, Kenneth S.; Hyeon, Taeghwan; Fang, Mingming; Cichowlas, Andrzej A. (1995): Sonochemical synthesis of nanostructured catalysts. Materials Science and Engineering: A. Proceedings of the Symposium on Engineering of Nanostructured Materials. ScienceDirect 204 (1–2): 186–192.
- Naeem, Marwa; Al-Sakkari, Eslam; Boffito, D; Rene, Eldon; Gadalla, Mamdouh; Ashour, Fatma (2023): Single-stage waste oil conversion into biodiesel via sonication over bio-based bifunctional catalyst: Optimization, preliminary techno-economic and environmental analysis. Fuel, 2023.
- Aharon Gedanken (2003): Sonochemistry and its application to nanochemistry. Current Science Vol. 85, No. 12 (25 December 2003), pp. 1720-1722.

Gráfico da formação de peróxido de hidrogénio em função do tempo em condições eletroquímicas (quadrados) e em condições sono-eletroquímicas com ultrassons de baixa potência (losangos) e ultrassons de alta potência (triângulos).
Gráfico e estudo: González-García et al., 2007