Zamknięty reaktor ultradźwiękowy do wsadowego przetwarzania produktów farmaceutycznych
Usprawnij swoje procesy wsadowe dzięki kontrolowanemu, skalowalnemu i bezpiecznemu przetwarzaniu ultradźwiękowemu. Od syntezy nanomateriałów lub API po reakcje chemiczne – zamknięte reaktory wsadowe Hielscher do procesów sonikacji zapewniają niezrównaną powtarzalność, wydajność i kontrolę procesu – zostały zaprojektowane z myślą o nowoczesnych środowiskach badawczo-rozwojowych i produkcyjnych.
Ultradźwięki o wysokiej intensywności w zamkniętych układach wsadowych: intensyfikacja procesów
Wiele procesów, takich jak mieszanie, dyspergowanie i ekstrakcja materiałów o wysokiej wartości, prowadzi się w trybie wsadowym. Zamknięty reaktor ultradźwiękowy Hielscher idealnie nadaje się do zintegrowanego przetwarzania ultradźwiękowego w zamkniętym układzie i w precyzyjnie kontrolowanych warunkach. Zamknięty reaktor ultradźwiękowy Hielscher doskonale nadaje się do wsadowych procesów ultradźwiękowych w bezpiecznym i zamkniętym środowisku – np. do produkcji cennych materiałów na małą skalę.
Zalety zamkniętych ultradźwiękowych reaktorów wsadowych
- Zwiększona wydajność procesu: Kawitacja wywołana ultradźwiękami radykalnie zwiększa wymianę masy i ciepła, skracając czas reakcji i poprawiając uzysk.
- Doskonała jakość produktu: Wąskie rozkłady wielkości cząstek, jednorodne mieszanie i emulsje o powtarzalnych właściwościach w każdej partii.
- Bezpieczeństwo i zgodność z normami w układzie zamkniętym: Całkowicie szczelna konstrukcja zapobiega uwalnianiu rozpuszczalników, umożliwia przedmuchiwanie gazem obojętnym i spełnia normy środowiskowe oraz normy bezpieczeństwa.
- Skalowalność i odtwarzalność: Sonikatory przemysłowe Hielscher zapewniają płynne zwiększanie skali od laboratorium przez skalę pilotażową po pełną skalę produkcyjną.
- Efektywność energetyczna i kosztowa: Niższe temperatury przetwarzania, krótsze czasy cyklu i mniejsze zużycie rozpuszczalników przekładają się na znaczne oszczędności operacyjne.
- Elastyczna integracja: Kompatybilność z czujnikami ciśnienia, sondami temperatury i zautomatyzowanymi systemami sterowania na potrzeby zaawansowanych procesów przemysłowych.
Nie pozwól, aby powolna kinetyka ograniczała Twój proces. Poproś o bezpłatną konsultację z naszymi ekspertami w dziedzinie sonikacji, aby dowiedzieć się, jak zamknięte reaktory wsadowe mogą zwiększyć szybkość reakcji, poprawić powtarzalność właściwości produktu i oszczędzać energię!
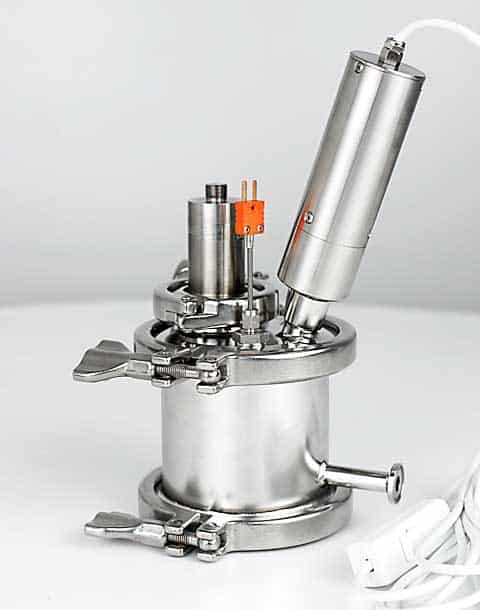
Zamknięty reaktor do procesów sonikacji
Zamknięte ultradźwiękowe reaktory wsadowe: mikro- i makromieszanie dla optymalnych wyników
Zamknięty ultradźwiękowy reaktor wsadowy jest wyposażony w mieszadło elektryczne, które zapewnia wydajne makromieszanie w całej objętości zbiornika. Podczas gdy mieszadło wprawia w cyrkulację cały wsad i utrzymuje równomierny ruch w całej jego objętości, sonikator wytwarza intensywne mikromieszanie, kawitację akustyczną i duże siły ścinające. Te wzajemnie uzupełniające się mechanizmy mieszania wspólnie zapewniają jednorodne i skuteczne przetwarzanie wsadowe.
Do czego służy ultradźwiękowe przetwarzanie wsadowe?
Przetwarzanie wsadowe jest powszechną metodą produkcji, bardzo szeroko stosowaną w przemyśle farmaceutycznym i chemicznym. Ultradźwiękowe procesy wsadowe są powszechnie wdrażane do produkcji składników farmaceutycznych (API) i ekstrakcji związków bioaktywnych, natomiast w produkcji specjalistycznych substancji chemicznych ultradźwięki stosuje się głównie do dyspergowania i reakcji sonochemicznych.
Szczegóły techniczne:
- reaktor ze stali nierdzewnej
- dostępny w różnych objętościach
- ze zintegrowanym mieszadłem elektrycznym
- warunki procesu podlegające precyzyjnej kontroli
- możliwość zwiększenia ciśnienia do 6 barg
- do przetwarzania w warunkach krytycznych (np. rozpuszczalnika w podwyższonej temperaturze)
- możliwość przedmuchiwania (np. azotem)
- płaszcz chłodzący
- czujnik temperatury
- możliwość sterylizacji w autoklawie, wysoki poziom higieny
- łatwy montaż/ demontaż
- szybkie przezbrajanie między partiami
- możliwość dostosowania do indywidualnych potrzeb
- kompatybilny z modelami sonikatorów UIP500hdT (500W), UIP1000hdT (1000W), UIP1500hdT (1500W), UIP2000hdT (2000W) i UIP4000hdT (4000W)
Najczęściej zadawane pytania dotyczące sonikacji z użyciem zamkniętych reaktorów wsadowych
Czym jest zamknięty reaktor ultradźwiękowy?
Zamknięty reaktor ultradźwiękowy to szczelny zbiornik procesowy, w którym ciekły wsad poddaje się działaniu ultradźwięków o wysokiej intensywności w kontrolowanych warunkach. Kawitacja ultradźwiękowa intensyfikuje mieszanie, dyspergowanie, ekstrakcję i reakcje sonochemiczne. Zamknięta konstrukcja ze stali nierdzewnej pomaga odizolować produkt od otoczenia, a jednocześnie umożliwia kontrolowanie parametrów takich jak temperatura, ciśnienie, mieszanie i czas przetwarzania.
Jakie procesy farmaceutyczne można prowadzić w ultradźwiękowym reaktorze wsadowym?
Zamknięte ultradźwiękowe reaktory wsadowe mogą być wykorzystywane do produkcji i przetwarzania aktywnych składników farmaceutycznych (API), ekstrakcji związków bioaktywnych lub wewnątrzkomórkowych, rozbijania komórek i lizy, homogenizacji, dyspergowania, emulgowania, odgazowywania i syntezy sonochemicznej. Odpowiednia konfiguracja reaktora i parametry sonikacji zależą od formulacji, surowców i wymaganych specyfikacji produktu.
Dlaczego warto używać zamkniętego reaktora zamiast otwartego naczynia do sonikacji?
Zamknięty reaktor ultradźwiękowy zapewnia lepszą kontrolę nad atmosferą procesową, temperaturą i ciśnieniem. Pomaga również zatrzymać rozpuszczalniki, pary i cenne materiały procesowe wewnątrz układu. Dzięki temu sonikacja w układzie zamkniętym jest szczególnie przydatna podczas przetwarzania wsadów farmaceutycznych z udziałem lotnych rozpuszczalników, materiałów wrażliwych na tlen, podwyższonych temperatur lub składników o wysokiej wartości.
Jak kontroluje się temperaturę i ciśnienie podczas sonikacji?
Reaktor może być wyposażony w płaszcz chłodzący i czujnik temperatury, aby kontrolować ciepło wytwarzane podczas sonikacji o wysokiej intensywności. W zamkniętych reaktorach wsadowych Hielscher można zwiększać ciśnienie do 6 barg, zależnie od wybranej konfiguracji. Umożliwia to przetwarzanie ultradźwiękowe pod podwyższonym ciśnieniem i w kontrolowanych temperaturach, w tym procesy z udziałem rozpuszczalników w krytycznych warunkach pracy.
Czy reaktor ultradźwiękowy może pracować w atmosferze azotu lub innej kontrolowanej atmosferze?
Tak. Zamknięty reaktor można przedmuchiwać azotem, aby zmniejszyć zawartość tlenu i wytworzyć obojętną atmosferę procesową. Może to być korzystne w przypadku materiałów wrażliwych na utlenianie i wybranych procesów z użyciem rozpuszczalników. Gaz do przedmuchiwania, ciśnienie robocze i odpowiednie środki bezpieczeństwa należy dobierać zgodnie z wymaganiami dotyczącymi formulacji i zakładu.
Dlaczego reaktor jest wyposażony w mieszadło elektryczne?
Zintegrowane mieszadło wprawia cały wsad w cyrkulację i stale przemieszcza materiał przez strefę kawitacji ultradźwiękowej. Mieszanie mechaniczne i sonikacja uzupełniają się zatem wzajemnie: mieszadło zapewnia ruch w całej objętości wsadu, natomiast ultradźwięki wywołują intensywne miejscowe ścinanie i wymianę masy. Takie połączenie sprzyja równomiernemu przetwarzaniu, również wsadów zawierających zawieszone cząstki stałe lub składniki o różnych gęstościach.
Jak czyści się reaktor między partiami produktów farmaceutycznych?
Reaktor ze stali nierdzewnej jest przeznaczony do higienicznego przetwarzania i może być sterylizowany w autoklawie. Łatwy montaż i demontaż zapewniają dostęp do elementów reaktora i ułatwiają szybkie przezbrajanie między partiami. Wymaganą procedurę czyszczenia, sterylizacji i walidacji należy ustalić dla konkretnego produktu, procesu i systemu jakości.
Które procesory ultradźwiękowe Hielscher można stosować z zamkniętymi reaktorami wsadowymi?
Zamknięte ultradźwiękowe reaktory wsadowe można skonfigurować do współpracy z przemysłowymi procesorami ultradźwiękowymi Hielscher, w tym UIP500hdT, UIP1000hdT, UIP1500hdT, UIP2000hdT i UIP4000hdT. Systemy te zapewniają moc ultradźwiękową od 500 do 4 000 watów. Wybór zależy od takich czynników jak objętość wsadu, lepkość, zawartość substancji stałych, wymagany wkład energii, czas przetwarzania i dopuszczalne temperatury.
Czy można zwiększyć skalę ultradźwiękowego procesu wsadowego w produkcji farmaceutycznej?
Tak. Procesy ultradźwiękowe można przenosić z prób laboratoryjnych do objętości pilotażowych i produkcyjnych, zachowując ważne parametry, takie jak amplituda, temperatura, ciśnienie i ekspozycja na ultradźwięki. Większą wydajność produkcji można osiągnąć dzięki procesorowi ultradźwiękowemu o większej mocy, większemu reaktorowi i sonotrodzie, wielu równoległym systemom lub przejściu na ciągły proces sonikacji w przepływie. Parametry procesu są weryfikowane w każdej skali, aby zapewnić wymaganą jakość produktu i powtarzalność partii.
Jak wybrać odpowiednią konfigurację reaktora ultradźwiękowego?
Ważne kryteria wyboru obejmują cel procesu, objętość i geometrię wsadu, lepkość formulacji, stężenie substancji stałych, układ rozpuszczalników, temperaturę docelową, wymagane ciśnienie lub atmosferę, wymagania dotyczące czyszczenia i pożądany czas cyklu. Hielscher Ultrasonics oceni te wymagania wspólnie z Tobą i zaleci odpowiednią objętość reaktora, procesor ultradźwiękowy, sonotrodę oraz parametry pracy.
Literatura / Źródła
- Sumbal Jamshaid, Dildar Ahmed (2022): Optimization of ultrasound-assisted extraction of valuable compounds from fruit of Melia azedarach with glycerol-choline chloride deep eutectic solvent. Sustainable Chemistry and Pharmacy, Volume 29, 2022.
- Štengl, Václav; Henych, Jiří (2013): Strongly luminescent monolayered MoS2 prepared by effective ultrasound exfoliation. Nanoscale, 5(8), 2013.
- Vernès, Léa; Vian, Maryline; Maâtaoui, Mohamed; Tao, Yang; Bornard, Isabelle; Chemat, Farid (2019): Application of ultrasound for green extraction of proteins from spirulina. Mechanism, optimization, modeling, and industrial prospects. Ultrasonics Sonochemistry, 54, 2017.
- Priyanka Roy, Nandini Das (2017): Ultrasonic assisted synthesis of Bikitaite zeolite: A potential material for hydrogen storage application. Ultrasonics Sonochemistry, Volume 36, 2017. 466-473.
- Ye, Yubin (2015): Effect of High Intensity Ultrasound on Crystallization Behavior and Functional Properties of Lipids. Graduate These and Dissertation – Utah State University 2015.

Procesor ultradźwiękowy UIP2000hdT (2kW) z reaktorem wsadowym do procesów przemysłowych