Waloryzacja strumieni ubocznych przetwórstwa spożywczego za pomocą ekstrakcji ultradźwiękowej
Strumienie uboczne przetwórstwa spożywczego – takie jak ścinki cebuli i kapusty, skórki pomarańczy oraz pozostałości bogate w białko, takie jak młóto browarniane – są często usuwane jako odpady lub przeznaczane na paszę dla zwierząt o niskiej wartości. Jednak te produkty uboczne pozostają bogatymi źródłami cennych związków bioaktywnych, w tym białek, błonnika pokarmowego, przeciwutleniaczy fenolowych i naturalnych barwników.
Odzyskiwanie tych składników o wysokiej wartości wymaga łagodnych metod przetwarzania, które zachowują ich właściwości funkcjonalne i odżywcze. Po ekstrakcji i oczyszczeniu związki te można wykorzystywać w szerokim zakresie zastosowań w produkcji żywności i napojów, szczególnie w rozwijającym się sektorze żywności roślinnej.
Ekstrakcja ultradźwiękowa stanowi wydajne, nietermiczne i przyjazne dla środowiska rozwiązanie umożliwiające odzyskiwanie cennych związków z odpadów spożywczych i biomasy. Dzięki zastosowaniu ultradźwięków o wysokiej intensywności producenci mogą maksymalizować uzysk ekstrakcji, zachowując integralność i funkcjonalność wrażliwych składników bioaktywnych.
Wydajne biorafinerie dzięki ultradźwiękowej intensyfikacji procesów
Sonikacja to sprawdzona technologia intensyfikacji procesów, która zwiększa wydajność, zrównoważony charakter i rentowność nowoczesnych biorafinerii. Włączając ultradźwięki o dużej mocy do operacji przetwarzania biomasy, producenci mogą znacznie poprawić wydajność ekstrakcji, przyspieszyć reakcje chemiczne i biochemiczne oraz zoptymalizować procesy mieszania, homogenizacji i dyspergowania.
W porównaniu z konwencjonalnymi metodami przetwarzania obróbka ultradźwiękowa zapewnia:
- Wyższy uzysk ekstrakcji
- Krótszy czas reakcji i przetwarzania
- Wyższy stopień konwersji
- Mniejsze zużycie energii
- Lepszą jakość i wyższą czystość produktu
- Niższe koszty eksploatacyjne
W rezultacie ultradźwiękowa intensyfikacja procesów odgrywa kluczową rolę w bardziej wydajnym i zrównoważonym przekształcaniu biomasy w produkty o wysokiej wartości.
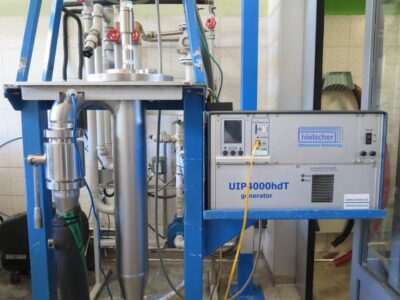
Sonikator UIP4000hdT do wydajnej ekstrakcji cennych związków (np. białek, polifenoli, pektyn, lipidów) z bioodpadów.
Czym jest biorafineria?
Biorafineria to zintegrowany zakład przetwórczy, który przekształca odnawialną biomasę w szereg cennych produktów, w tym składniki żywności, pasze dla zwierząt, chemikalia, biopaliwa, energię i materiały specjalistyczne.
Typowe surowce obejmują:
- Pozostałości rolnicze i odpady z upraw
- Produkty uboczne przetwórstwa spożywczego
- Przemysłowe strumienie odpadów organicznych
- Pozostałości z gospodarki leśnej
- Bioodpady komunalne
Podobnie jak rafineria ropy naftowej, która rozdziela ropę na wiele produktów, biorafineria frakcjonuje biomasę na kluczowe półprodukty – takie jak węglowodany, białka, lipidy i włókna – które są następnie dalej przetwarzane na produkty o wartości dodanej.
Cechą charakterystyczną nowoczesnych biorafinerii jest waloryzacja strumieni odpadów. Dzięki innowacyjnym technologiom materiały wcześniej uznawane za odpady są przekształcane w zasoby o wartości handlowej, co wspiera zasady gospodarki o obiegu zamkniętym i ogranicza wpływ na środowisko.
Biorafinerie z procesami intensyfikowanymi ultradźwiękowo
Integracja technologii ultradźwiękowej może znacznie poprawić wydajność licznych procesów biorafineryjnych, w tym:
- Ekstrakcji związków bioaktywnych
- Dezintegracji biomasy i rozbijania komórek
- Fermentacji beztlenowej
- Hydrolizy
- Wspomagania fermentacji
- Transestryfikacji odpadowych olejów roślinnych do biodiesla
- Emulgowania i homogenizacji
- Zmniejszania wielkości cząstek i dyspergowania
Ultradźwiękowa intensyfikacja procesów umożliwia biorafineriom osiąganie wyższej wydajności przy jednoczesnym skróceniu czasu przetwarzania i zmniejszeniu zapotrzebowania na energię. Ponadto procesy wspomagane ultradźwiękami często zwiększają czystość produktu i zachowują jakość związków wrażliwych na ciepło.
Poprzez intensyfikację transportu masy, przyspieszanie kinetyki reakcji i zwiększanie dostępności biomasy sonikacja przyczynia się do bardziej zrównoważonej i opłacalnej ekonomicznie działalności biorafinerii. W miarę dalszego wzrostu zapotrzebowania na systemy produkcji o obiegu zamkniętym i technologie efektywnie wykorzystujące zasoby ultradźwięki stają się coraz ważniejszym narzędziem maksymalizacji wartości biomasy i strumieni ubocznych przetwórstwa spożywczego.
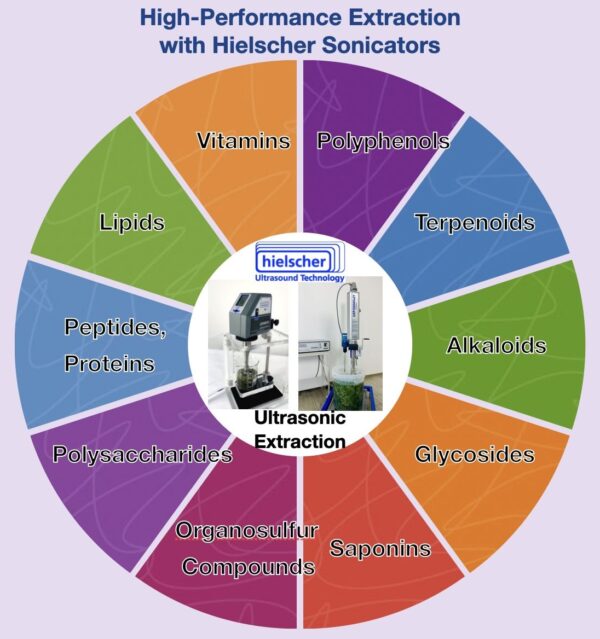
Jakie produkty korzystają z sonikacji w biorafineriach?
Technologia ultradźwiękowa o wysokiej wydajności to technika intensyfikacji procesów stosowana w wielu gałęziach przemysłu. Sonikację wykorzystuje się do przetwarzania cieczy i zawiesin w celu mieszania i homogenizacji, wspomagania transportu masy, ekstrakcji związków i/lub inicjowania reakcji chemicznych.
Typowe zastosowania sonikacji w biorafineriach to:
- ekstrakcja cennych związków z biomasy (np. białek, pektyn, skrobi itp.)
- produkcja bioetanolu
- synteza biodiesla ze zużytych olejów roślinnych i tłuszczów zwierzęcych
- biodiesel z oleju z alg
- obróbka lignocelulozy
- modyfikacja skrobi
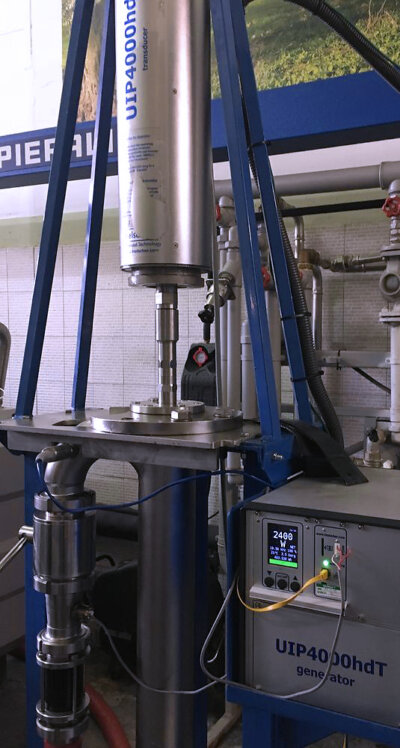
Ekstraktor ultradźwiękowy UIP4000hdT do ciągłej ekstrakcji białek, lipidów i roślinnych składników odżywczych z bioodpadów.

Ekstrakcja białek z rzęsy wodnej: obrazy SEM próbek rzęsy wodnej: górny rząd przedstawia nienaruszone komórki próbek kontrolnych rzęsy wodnej
Dolny rząd przedstawia próbki rzęsy wodnej poddane ekstrakcji za pomocą sonikatora UP400ST. Komórki wykazują wyraźne mechaniczne uszkodzenia spowodowane sonikacją.
Badanie i obrazy: ©2023 Inguanez et. al.
Wysokowydajne procesory ultradźwiękowe do biorafinerii
 Hielscher Ultrasonics projektuje i produkuje wysokowydajne procesory ultradźwiękowe do zastosowań biorafineryjnych na całym świecie. Nasze przemysłowe reaktory ultradźwiękowe usprawniają ekstrakcję, dezintegrację biomasy, homogenizację, mieszanie, dyspergowanie, odgazowywanie i reakcje sonochemiczne, pomagając operatorom osiągać wyższy uzysk, szybsze przetwarzanie i wyższy stopień konwersji.
Od laboratoryjnych badań wykonalności przez optymalizację w skali pilotażowej po pełnoskalową produkcję przemysłową Hielscher zapewnia skalowalne rozwiązania ultradźwiękowe na każdym etapie opracowywania procesu. Sprawdzone zastosowania, takie jak ekstrakcja ultradźwiękowa, rozbijanie komórek, intensyfikacja transportu masy i waloryzacja biomasy, można szybko wdrażać i skalować z przewidywalnymi wynikami.
Hielscher oferuje procesory ultradźwiękowe od kompaktowych urządzeń laboratoryjnych po systemy przemysłowe przetwarzające wiele ton biomasy na godzinę. Dzięki UIP16000hdT (16kW), najpotężniejszemu procesorowi ultradźwiękowemu na świecie, oraz skalowalnym możliwościom łączenia urządzeń w zespoły można osiągnąć praktycznie każdą wydajność produkcyjną. Wszystkie systemy przemysłowe są projektowane do ciągłej pracy 24/7 w wymagających warunkach produkcyjnych.
Reaktory i sondy ultradźwiękowe do każdej skali produkcji
Oferta produktów Hielscher obejmuje:
- Sonikatory laboratoryjne do opracowywania procesów i badań wykonalności
- Systemy stołowe i pilotażowe do badań nad zwiększaniem skali
- Przemysłowe procesory ultradźwiękowe do przetwarzania biomasy na dużą skalę
- Reaktory z komorą przepływową do produkcji ciągłej w linii
Ta szeroka gama produktów zapewnia idealne rozwiązanie ultradźwiękowe dla Twojego procesu, wymagań dotyczących wydajności przetwarzania i celów produkcyjnych.
Maksymalna kontrola procesu zapewniająca powtarzalne wyniki

Precyzyjna kontrola procesu jest niezbędna do wydajnej konwersji biomasy i ekstrakcji. Procesory ultradźwiękowe Hielscher umożliwiają dokładną regulację i monitorowanie wszystkich kluczowych parametrów sonikacji, w tym amplitudy, mocy, temperatury, ciśnienia i dostarczanej energii.
Amplituda jest jednym z najważniejszych czynników wpływających na wydajność procesu ultradźwiękowego. Systemy Hielscher zapewniają precyzyjną kontrolę amplitudy i mogą pracować w sposób ciągły przy amplitudach do 200 µm w warunkach przemysłowych. Sonotrody i wzmacniacze amplitudy umożliwiają dalszą optymalizację pod kątem konkretnych zastosowań.
Zintegrowane cyfrowe układy sterowania i monitorowanie za pośrednictwem przeglądarki umożliwiają zarządzanie procesem w czasie rzeczywistym, zapewniając powtarzalne wyniki, maksymalną wydajność ekstrakcji i niezawodne zwiększanie skali od laboratorium do produkcji przemysłowej.
Zaprojektowane do ciągłej pracy przemysłowej
Procesory ultradźwiękowe Hielscher są projektowane do pracy w trudnych warunkach przemysłowych. Solidna konstrukcja, wysokiej jakości komponenty i sprawdzona niezawodność umożliwiają ciągłą pracę 24/7 przy pełnym obciążeniu.
Kluczowe korzyści obejmują:
- Wysoki uzysk ekstrakcji i lepsze wykorzystanie biomasy
- Szybkie i niezawodne zwiększanie skali od laboratorium do produkcji
- Możliwość ciągłego przetwarzania w linii
- Niewielkie wymagania konserwacyjne
- Zdalne monitorowanie i rejestrowanie danych procesowych
- Niezawodność klasy przemysłowej zapewniająca całodobową pracę
Doskonałość niemieckiej inżynierii i produkcji
Jako firma rodzinna z siedzibą w pobliżu Berlina w Niemczech Hielscher Ultrasonics od dziesięcioleci opracowuje i produkuje przemysłowe urządzenia ultradźwiękowe. Każdy procesor ultradźwiękowy jest projektowany, budowany i testowany w Niemczech, aby zapewnić maksymalną wydajność, niezawodność i długą żywotność.
Oprócz dostarczania urządzeń Hielscher wspiera klientów wiedzą specjalistyczną dotyczącą zastosowań, optymalizacją procesów, pomocą w zwiększaniu skali, szkoleniami technicznymi i stałym wsparciem inżynieryjnym – pomagając biorafineriom osiągać wydajne, rentowne i zrównoważone przetwarzanie biomasy.
Poniższa tabela przedstawia orientacyjną wydajność przetwarzania naszych sonikatorów:
| Objętość partii | Natężenie przepływu | Zalecane urządzenia |
|---|---|---|
| 10 do 2000mL | 20 do 400mL/min | UP200Ht, UP400St |
| 0,1 do 20L | 0,2 do 4L/min | UIP2000hdT |
| 10 do 100L | 2 do 10L/min | UIP4000hdT |
| n.a. | 10 do 100L/min | UIP16000 |
| n.a. | większe | zespół urządzeń UIP16000 |
Skontaktuj się z nami! / Zapytaj nas!
Często zadawane pytania
Na czym polega koncepcja biorafinerii?
Koncepcja biorafinerii polega na zrównoważonym przekształcaniu biomasy w szeroki wachlarz cennych produktów, w tym składniki żywności, pasze, chemikalia, materiały, biopaliwa i energię. Podobnie jak rafineria ropy naftowej, biorafineria frakcjonuje i przetwarza surowce na wiele produktów, maksymalizując efektywność wykorzystania zasobów i minimalizując ilość odpadów.
Jaki jest przykład biorafinerii?
Typowym przykładem jest biorafineria odpadów spożywczych. Przetwarza ona pozostałości rolnicze, skórki owoców, młóto browarniane lub inne produkty uboczne przetwórstwa spożywczego w celu odzyskiwania cennych związków, takich jak białka, błonnik pokarmowy, przeciwutleniacze i cząsteczki bioaktywne, jednocześnie przekształcając pozostałą biomasę w bioenergię lub bionawozy.
Jakie materiały są przetwarzane w biorafinerii?
Biorafinerie przetwarzają odnawialną biomasę, w tym pozostałości rolnicze, strumienie uboczne przetwórstwa spożywczego, odpady leśne, rośliny energetyczne, algi, produkty uboczne pochodzenia zwierzęcego i organiczne odpady komunalne. Surowce te zawierają węglowodany, białka, lipidy, włókna i inne związki, które można przekształcać w produkty o wartości dodanej.
Jaka jest różnica między rafinerią a biorafinerią?
Konwencjonalna rafineria wykorzystuje surowce kopalne, takie jak ropa naftowa, do produkcji paliw i produktów petrochemicznych, natomiast biorafineria wykorzystuje jako surowiec odnawialną biomasę. Biorafinerie są projektowane tak, aby wspierać zrównoważoną gospodarkę o obiegu zamkniętym poprzez przekształcanie zasobów biologicznych i strumieni odpadów w odnawialne paliwa, chemikalia, materiały i energię.

Hielscher Ultrasonics produkuje wysokowydajne homogenizatory ultradźwiękowe do mieszania, dyspergowania, emulgowania i ekstrakcji w skali laboratoryjnej, pilotażowej i przemysłowej.
Literatura / Źródła
- García, A., González Alriols, M., Wukovits, W. et al. (2014): Assessment of biorefinery process intensification by ultrasound technology. Clean Techn Environ Policy 16, 1403–1410 (2014).
- Velmuruga, Rajendran; Muthukumar, Karuppan (2011): Utilization of sugarcane bagasse for bioethanol production: Sono-assisted acid hydrolysis approach. Bioresource Technology Vol. 102, Issue 14; 2011. 7119-7123.
- Lukavski, T.; Šarčević, I.; Vukoje Bezjak, M. (2026): Influence of Solvent and Ultrasound-Assisted Extraction on the UV Spectral Profiles of Extracts from Agro-Waste. Science 2026, 8, 96.
- Marina Fernández-Delgado, Esther del Amo-Mateos, Mónica Coca, Juan Carlos López-Linares, M. Teresa García-Cubero, Susana Lucas (2023): Enhancement of industrial pectin production from sugar beet pulp by the integration of surfactants in ultrasound-assisted extraction followed by diafiltration/ultrafiltration. Industrial Crops and Products, Volume 194, 2023.