Estryfikacja wolnych kwasów tłuszczowych katalizowana kwasem usprawniona dzięki sonikacji
W produkcji biodiesla i przetwórstwie oleochemicznym wysoka zawartość wolnych kwasów tłuszczowych (FFA) pozostaje stałym wyzwaniem. Konwencjonalna estryfikacja katalizowana kwasem jest dobrze ugruntowaną metodą przekształcania FFA w wartościowe estry alkilowe kwasów tłuszczowych, jednak reakcję często ograniczają powolny transport masy, długi czas reakcji i wymagające warunki procesowe. Sonikacja jest praktyczną technologią intensyfikacji procesu, która może znacząco usprawnić ten ważny etap reakcji.
Estryfikacja FFA katalizowana kwasem zazwyczaj polega na reakcji wolnych kwasów tłuszczowych z alkoholem o krótkim łańcuchu, takim jak metanol, w obecności katalizatora kwasowego, często kwasu siarkowego. Celem jest obniżenie liczby kwasowej tanich olejów i tłuszczów przed dalszą konwersją w kolejnych etapach procesu. Jest to szczególnie istotne przy przetwarzaniu takich surowców jak zużyty olej spożywczy, tłuszcze z separatorów tłuszczu, tłuszcze zwierzęce, soapstok, destylaty lub inne strumienie zdegradowanych lipidów o podwyższonej zawartości FFA. W konwencjonalnych układach niemieszalność oleju i alkoholu spowalnia jednak kontakt między reagentami, co bezpośrednio ogranicza efektywność reakcji.

Sonikator UIP16000hdT o mocy 16kW do ciągłej estryfikacji FFA
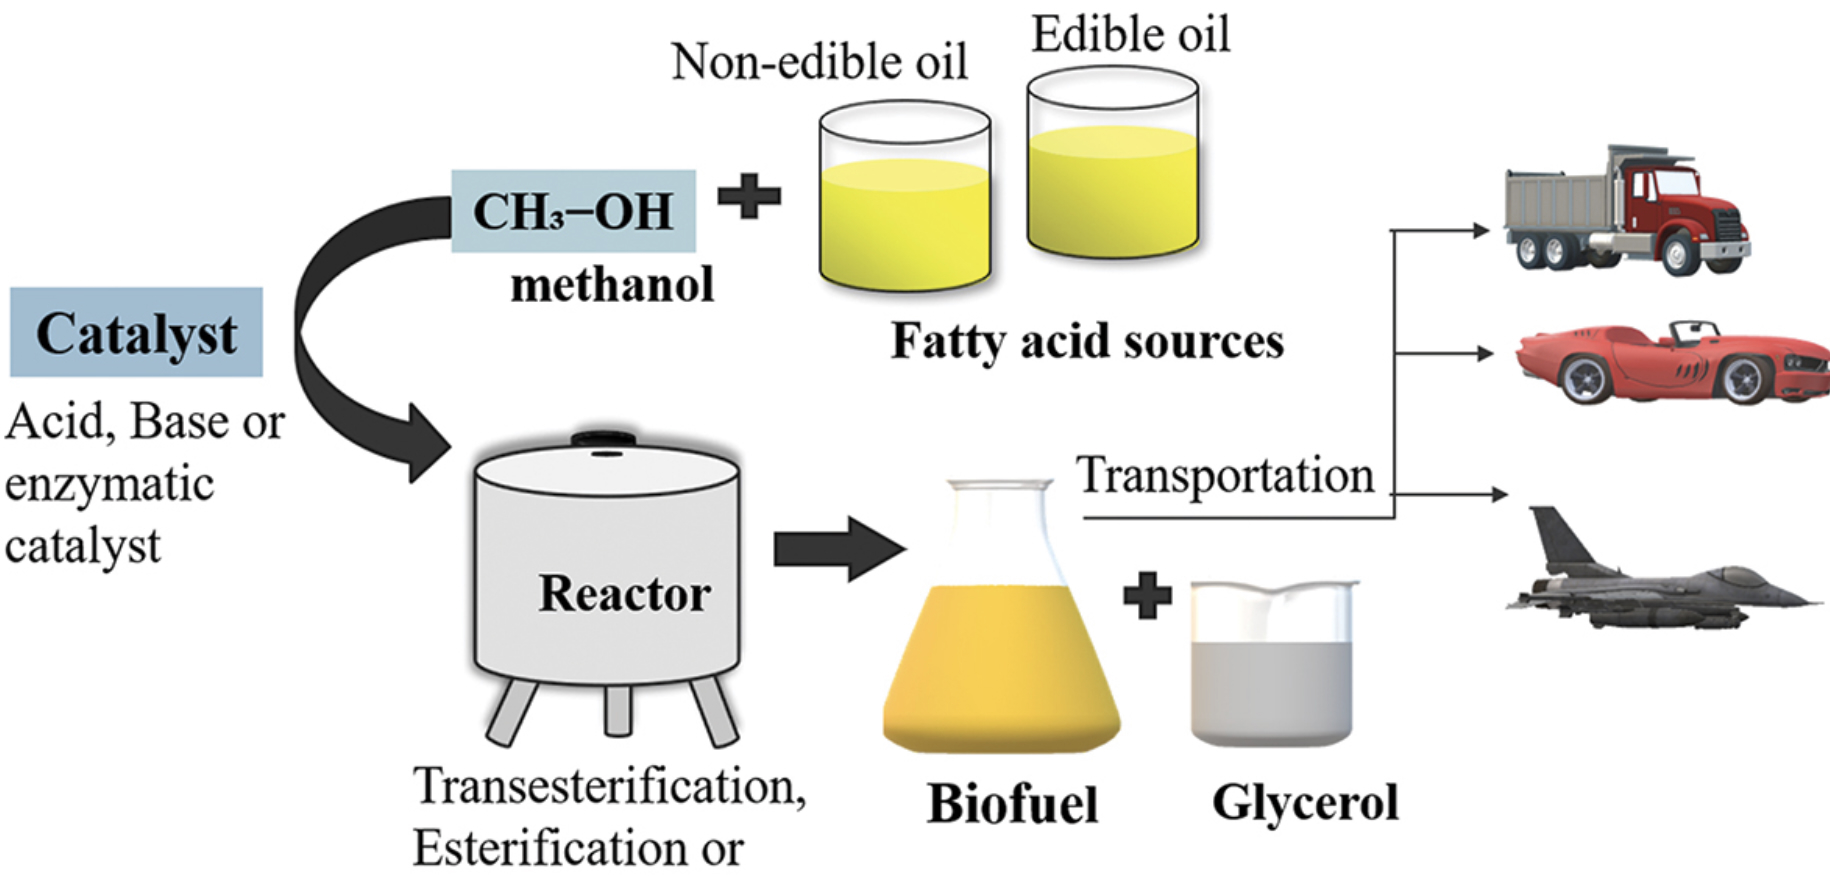
Od olejów odpadowych o wysokiej zawartości wolnych kwasów tłuszczowych do biopaliwa
Ilustracja: Varma i in., 2024
Poprawa efektywności estryfikacji dzięki ultradźwiękom
Sonikacja eliminuje to wąskie gardło poprzez wprowadzenie fal ultradźwiękowych o wysokiej intensywności do środowiska reakcji. Fale te wywołują kawitację, czyli szybkie powstawanie i zapadanie się mikroskopijnych pęcherzyków w cieczy. Rezultatem jest intensywne mieszanie lokalne, lepsze rozproszenie fazy alkoholowej w fazie olejowej oraz znacznie większa powierzchnia międzyfazowa dostępna dla reakcji. W praktyce ultradźwięki ułatwiają skuteczniejszy kontakt katalizatora kwasowego, alkoholu i FFA, co przyspiesza estryfikację i poprawia ogólną efektywność procesu.
Z perspektywy inżynierii procesowej główną zaletą sonikacji jest intensyfikacja reakcji ograniczanej dyfuzją bez zmiany jej podstaw chemicznych. Zamiast polegać wyłącznie na ogrzewaniu i mieszaniu mechanicznym, energia ultradźwiękowa zwiększa kontakt faz bezpośrednio wewnątrz cieczy. Przekłada się to na krótszy czas reakcji, szybsze zmniejszanie zawartości FFA i wyższą efektywność estryfikacji w łagodniejszych warunkach operacyjnych. Dla producentów pracujących z trudnymi w przetwarzaniu surowcami jest to istotna zaleta.
Najważniejsze zalety sonikacji w estryfikacji FFA
Kilka korzyści sprawia, że sonikacja jest szczególnie atrakcyjna w estryfikacji FFA katalizowanej kwasem:
- Szybsza kinetyka reakcji dzięki lepszemu transportowi masy między niemieszającymi się fazami
- Skuteczniejszy kontakt między FFA, alkoholem i katalizatorem kwasowym
- Możliwość obniżenia wymaganej temperatury reakcji i skrócenia czasu przebywania
- Mniejsza potrzeba stosowania nadmiernych ilości alkoholu w niektórych konfiguracjach procesu
- Lepsza obróbka wstępna surowców o wysokiej zawartości FFA przed transestryfikacją
- Lepsze dostosowanie do surowców niskiej jakości, o zmiennych właściwościach lub zanieczyszczonych
- Duży potencjał intensyfikacji procesu w ciągłych układach przemysłowych

3x sonikatory UIP1000hdT do estryfikacji FFA i późniejszej transestryfikacji
Dlaczego elastyczność w doborze surowców ma znaczenie
Te usprawnienia uzyskiwane dzięki ultradźwiękom mają znaczenie, ponieważ elastyczność w doborze surowców stała się jednym z najważniejszych czynników wpływających na ekonomikę produkcji biodiesla i chemikaliów ze źródeł odnawialnych. Producenci coraz częściej chcą odchodzić od rafinowanych olejów jadalnych na rzecz tańszych i bardziej zrównoważonych alternatyw. Wyzwanie polega na tym, że te alternatywne surowce często zawierają zbyt dużo FFA, aby można było poddać je bezpośredniej transestryfikacji katalizowanej zasadą. Bez obróbki wstępnej powstawanie mydła, straty katalizatora i problemy z rozdzielaniem mogą zakłócić cały proces. Estryfikacja wspomagana sonikacją pozwala zwiększyć przydatność tańszych surowców i opłacalność ich wykorzystania.
Znaczenie przemysłowe dla producentów biodiesla i produktów oleochemicznych
Znaczenie przemysłowe tego rozwiązania jest szczególnie duże w zakładach o dużej skali produkcji, które muszą równoważyć wydajność przetwarzania, jakość produktu, koszty eksploatacji i zmienność surowców. Szybszy i bardziej efektywny etap estryfikacji ogranicza wąskie gardła poprzedzające konwersję do biodiesla i zwiększa wydajność linii produkcyjnej. Sprzyja również projektowaniu bardziej kompaktowych reaktorów, łatwiejszemu zwiększaniu skali zintensyfikowanych procesów oraz lepszemu wykorzystaniu istniejących zasobów zakładu. Na konkurencyjnych rynkach nawet umiarkowane skrócenie czasu przebywania, zwiększenie efektywności konwersji lub zmniejszenie zużycia chemikaliów może mieć znaczący wpływ finansowy.
Dla operatorów zakładów korzyści mają wymiar zarówno techniczny, jak i handlowy:
- Wykorzystanie surowców niższej jakości może stać się ekonomicznie opłacalne
- Wydajność obróbki wstępnej może wzrosnąć bez proporcjonalnego zwiększania zajmowanej powierzchni
- Krótszy czas przetwarzania może umożliwić zwiększenie wydajności przetwarzania
- Skuteczniejsze zmniejszanie zawartości FFA może ustabilizować transestryfikację w dalszym etapie procesu
- Poprawa efektywności może przyczynić się do obniżenia kosztów eksploatacji na tonę przetwarzanego surowca

Reaktor ultradźwiękowy UIP1000hdT do usprawnionej estryfikacji FFA.
Korzyści estryfikacji ultradźwiękowej dla zrównoważonego rozwoju
Kolejnym ważnym aspektem jest zrównoważony rozwój. Umożliwiając konwersję olejów odpadowych i tłuszczów pozostałościowych o wysokiej zawartości FFA, sonikacja może pomóc rozszerzyć bazę dostępnych surowców poza oleje jakości spożywczej. Jest to zgodne z szerszym trendem branżowym w kierunku surowców z obiegu zamkniętego, waloryzacji odpadów i produkcji paliw o niższym śladzie węglowym. W tym ujęciu sonikacja jest czymś więcej niż usprawnieniem laboratoryjnym. To technologia procesowa o wyraźnym znaczeniu dla dekarbonizacji przemysłu i efektywnego wykorzystania zasobów.
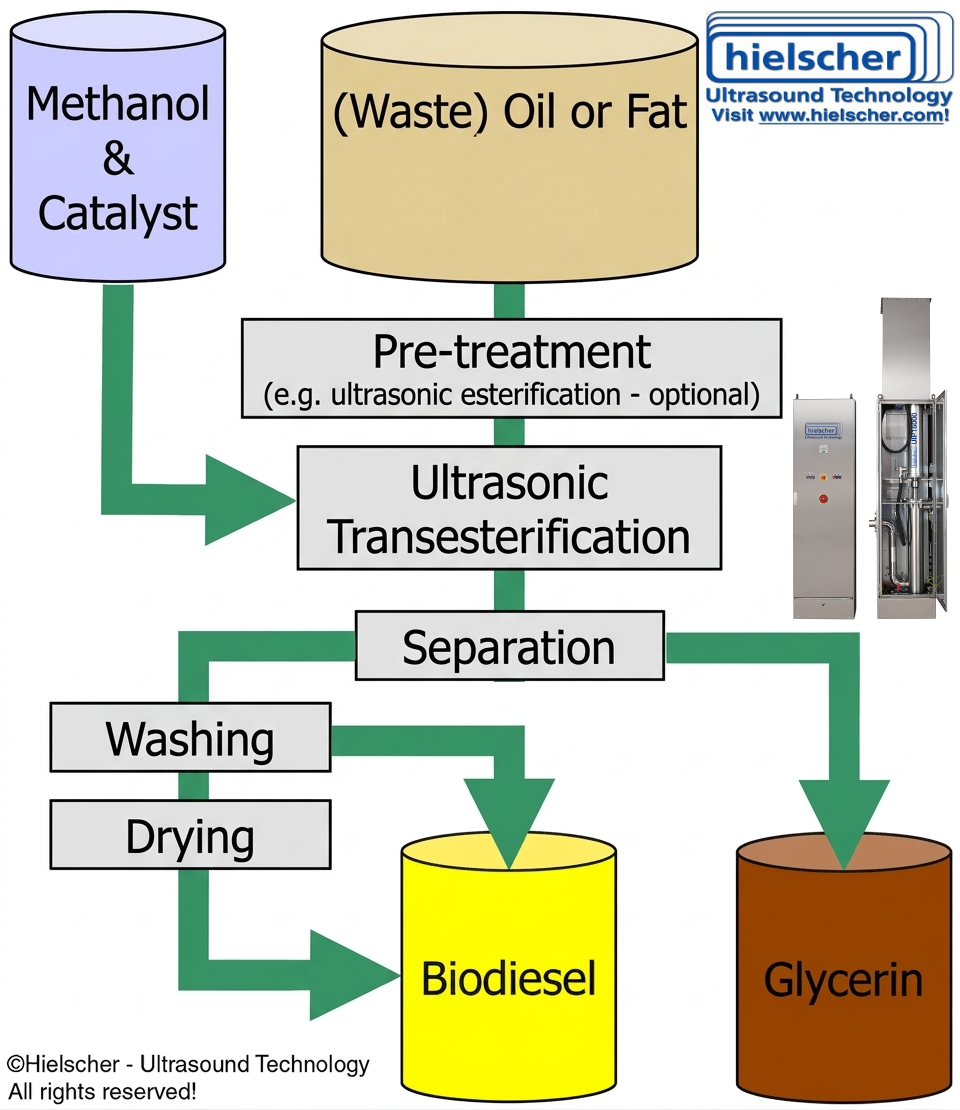
Schemat procesu produkcji biodiesla usprawnionego dzięki ultradźwiękom
Praktyczna droga do intensyfikacji procesu
Chociaż przy wdrażaniu nadal trzeba uwzględniać konstrukcję urządzeń, gęstość mocy ultradźwiękowej, czas przebywania, geometrię reaktora i strategię zwiększania skali, podstawowa możliwość jest jasna. Sonikacja usprawnia jeden z najsłabszych punktów konwencjonalnej estryfikacji katalizowanej kwasem: niewystarczające oddziaływanie między fazami. Przyspieszając reakcję i zwiększając jej efektywność, ultradźwięki pomagają wykorzystać wartość trudnych surowców lipidowych, których przetwarzanie byłoby w przeciwnym razie kosztowne lub trudne.
Dla firm działających w branży biodiesla, produktów oleochemicznych, środków smarnych pochodzenia biologicznego i paliw odnawialnych jest to rozwiązanie, któremu warto uważnie się przyglądać. Przy utrzymujących się niskich marżach i coraz większej zmienności jakości surowców technologie zwiększające efektywność reakcji bez komplikowania jej chemii stają się coraz bardziej atrakcyjne. Estryfikacja FFA katalizowana kwasem i wspomagana sonikacją wyróżnia się jako praktyczna droga do wyższej efektywności, większej elastyczności w doborze surowców i silniejszej konkurencyjności przemysłowej.
Sonikatory Hielscher wspierają skalowalną estryfikację FFA i ułatwiają modernizację istniejących instalacji
 Sonikatory Hielscher oferują wyraźne korzyści w estryfikacji FFA wszędzie tam, gdzie liczą się niezawodna intensyfikacja procesu i praktyczne zastosowanie przemysłowe. Precyzyjna kontrola amplitudy, ilości dostarczanej energii, warunków temperaturowych i parametrów przetwarzania pozwala operatorom optymalizować efektywność estryfikacji z wysoką powtarzalnością, co ma kluczowe znaczenie dla konsekwentnego zmniejszania zawartości FFA przy zmiennej jakości surowców.
Jednocześnie systemy Hielscher są projektowane do intensywnej pracy przemysłowej, dzięki czemu dobrze nadają się do ciągłej eksploatacji w wymagających środowiskach produkcyjnych. Kolejną istotną zaletą jest ich liniowa skalowalność: parametry procesu opracowane w skali laboratoryjnej, na stanowisku badawczym lub w skali pilotażowej można przenieść do produkcji przemysłowej z przewidywalnymi wynikami, co umożliwia wdrożenie od małych partii do praktycznie dowolnej wydajności przetwarzania.
Ponadto reaktory ultradźwiękowe Hielscher można integrować przy stosunkowo niewielkich zakłóceniach pracy, co czyni je atrakcyjnym rozwiązaniem zarówno dla nowych linii procesowych, jak i przy modernizacji istniejących zakładów produkcji biodiesla, produktów oleochemicznych lub paliw odnawialnych, które chcą poprawić efektywność estryfikacji bez przeprojektowywania całego obiektu. Sonikatory Hielscher są przystosowane do intensywnej pracy 24/7 przy niewielkich wymaganiach konserwacyjnych, co czyni je doskonałym wyborem do usprawniania estryfikacji FFA katalizowanej kwasem w przemysłowych środowiskach produkcyjnych.
Poniższa tabela przedstawia orientacyjną wydajność przetwarzania sonikatorów Hielscher:
| Objętość partii | Natężenie przepływu | Zalecane urządzenia |
|---|---|---|
| 10 do 2000mL | 20 do 400mL/min | UP200Ht, UP400St |
| 0,1 do 20L | 0,2 do 4L/min | UIP2000hdT |
| 10 do 100L | 2 do 10L/min | UIP4000hdT |
| 15 do 150L | 3 do 15L/min | UIP6000hdT |
| nie dotyczy | 10 do 100L/min | UIP16000hdT |
| nie dotyczy | większe | zespół urządzeń UIP16000hdT |
Ogólny protokół estryfikacji katalizowanej kwasem i wspomaganej ultradźwiękami
Odczynniki i materiały
Wolne kwasy tłuszczowe (FFA): Substrat (np. kwas oleinowy, kwas linolowy lub olej o wysokiej liczbie kwasowej).
Alkohol: Zazwyczaj metanol (stosowany w nadmiarze, aby przesunąć równowagę w kierunku powstawania estrów).
Katalizator kwasowy:
- Homogeniczny: Powszechnie stosuje się kwas siarkowy (H2SO4).
- Heterogeniczny: Stałe katalizatory kwasowe, takie jak disiarczek wolframu (WS2) lub inne materiały sulfonowane.
Wyposażenie: Sonikator z sonotrodą
Procedura krok po kroku
- Przygotowanie mieszaniny: Wymieszać wolne kwasy tłuszczowe z alkoholem (metanolem). Typowy stosunek molowy jest często znacznie wyższy niż 1:1 (np. 1:6 lub 1:12), aby zapewnić pełną konwersję.
- Dodanie katalizatora: Dodać katalizator kwasowy do mieszaniny. W przypadku stosowania katalizatora homogenicznego, takiego jak kwas siarkowy, dodaje się go bezpośrednio do mieszaniny FFA i metanolu.
- Sonikacja:
Poddać mieszaninę sonikacji za pomocą sonikatora z sonotrodą.
Mechanizm działania: Ultradźwięki o wysokiej intensywności wywołują kawitację akustyczną, która generuje mikrostrugi oraz lokalnie wysokie ciśnienie i temperaturę. Te efekty kawitacyjne zmniejszają rozmiar kropel / cząstek, zwiększając tym samym powierzchnię dostępną dla reakcji. Jednocześnie intensywne mieszanie ultradźwiękowe poprawia transport masy – znacznie przyspieszając estryfikację poprzez zmniejszenie oporu transportu masy między metanolem a fazą kwasów tłuszczowych.
Parametry sonikacji: Konkretny czas trwania (np. od kilku minut do godziny) i intensywność mocy (W/mL) należy zoptymalizować dla określonej kombinacji kwasu i kwasu tłuszczowego. - Monitorowanie reakcji: Postęp reakcji zazwyczaj monitoruje się poprzez pomiar liczby kwasowej (AV) lub za pomocą chromatografii gazowej (GC) w celu określenia stężenia powstałych estrów metylowych kwasów tłuszczowych (FAME).
- Obróbka po reakcji:
W przypadku katalizatorów homogenicznych: Zneutralizować katalizator kwasowy (np. zasadą taką jak węglan sodu) i oddzielić fazę estrową od fazy glicerolowo-metanolowej poprzez przemywanie lub wirowanie.
W przypadku katalizatorów heterogenicznych: Odfiltrować katalizator z mieszaniny reakcyjnej w celu ewentualnego ponownego użycia.
Projektowanie, produkcja i doradztwo – jakość wyprodukowana w Niemczech
Sonikatory Hielscher są dobrze znane z najwyższych standardów jakości i konstrukcji. Solidność i łatwa obsługa umożliwiają bezproblemową integrację naszych sonikatorów z instalacjami przemysłowymi. Sonikatory Hielscher z łatwością radzą sobie w trudnych warunkach i wymagających środowiskach.
Hielscher Ultrasonics jest firmą z certyfikatem ISO i kładzie szczególny nacisk na sonikatory o wysokiej wydajności, wykorzystujące najnowocześniejszą technologię i przyjazne dla użytkownika. Oczywiście sonikatory Hielscher są zgodne z wymaganiami CE i spełniają wymagania UL, CSA oraz RoHs.

Mieszanie ultradźwiękowe przewyższa mieszadła mechaniczne z wirnikiem pod względem efektywności.
Najczęściej zadawane pytania
Co oznacza FFA w przemyśle olejarskim?
W przemyśle olejarskim skrót FFA oznacza wolne kwasy tłuszczowe. Są to kwasy tłuszczowe, które nie są związane w postaci triglicerydów i występują w olejach i tłuszczach w wyniku hydrolizy, degradacji, niewłaściwych warunków przechowywania lub oddziaływania czynników termicznych i chemicznych. Zawartość FFA jest ważnym parametrem jakościowym, ponieważ wskazuje stopień degradacji surowca i silnie wpływa na dalsze przetwarzanie.
Dlaczego wysoka zawartość FFA stanowi problem w produkcji biodiesla i produktów oleochemicznych?
Wysoka zawartość FFA stanowi problem w produkcji biodiesla i produktów oleochemicznych, ponieważ utrudnia efektywną konwersję i niekorzystnie wpływa na jakość produktu. W produkcji biodiesla, szczególnie w warunkach transestryfikacji alkalicznej, FFA reagują z katalizatorami zasadowymi, takimi jak wodorotlenek sodu lub wodorotlenek potasu, i tworzą mydło. Powoduje to straty katalizatora, powstawanie emulsji, trudniejsze rozdzielanie faz, mniejszą wydajność estrów oraz większe nakłady na oczyszczanie w dalszych etapach procesu. W produkcji oleochemicznej wysoka zawartość FFA może również wpływać na selektywność reakcji, zwiększać ryzyko korozji, komplikować rafinację i obniżać efektywność procesu.
Co oznacza zmydlanie?
Zmydlanie to reakcja chemiczna kwasu tłuszczowego lub triglicerydu z zasadą, prowadząca do powstania mydła. W produkcji biodiesla zmydlanie zwykle oznacza niepożądaną reakcję uboczną, w której wolne kwasy tłuszczowe reagują z katalizatorami alkalicznymi, tworząc mydło i wodę. Ta reakcja uboczna zużywa katalizator i zmniejsza efektywność procesu.
Literatura / źródła
- Naeem, Marwa; Al-Sakkari, Eslam; Boffito, D; Rene, Eldon; Gadalla, Mamdouh; Ashour, Fatma (2023): Single-stage waste oil conversion into biodiesel via sonication over bio-based bifunctional catalyst: Optimization, preliminary techno-economic and environmental analysis. Fuel, 2023.
- Cristiane B. Hobuss, Dalila Venzke, Bruna S. Pacheco, Alexander O. Souza, Marco A.Z. Santos, Sidnei Moura, Frank H. Quina, Karina G. Fiametti, J. Vladimir Oliveira, Claudio M.P. Pereira (2012): Ultrasound-assisted synthesis of aliphatic acid esters at room temperature. Ultrasonics Sonochemistry, Volume 19, Issue 3, 2012. 387-389.
- Susana Nieto, Rocio Villa, Antonio Donaire, Pedro Lozano (2021): Ultrasound-assisted enzymatic synthesis of xylitol fatty acid esters in solvent-free conditions. Ultrasonics Sonochemistry, Volume 75, 2021.
- wysoka efektywność
- najnowocześniejsza technologia
- niezawodność i solidność
- regulowana, precyzyjna kontrola procesu
- praca partiami i w linii procesowej
- dla dowolnej objętości
- inteligentne oprogramowanie
- inteligentne funkcje (np. możliwość programowania, rejestrowanie danych, zdalne sterowanie)
- łatwa i bezpieczna obsługa
- niewielkie wymagania konserwacyjne
- CIP (czyszczenie na miejscu)
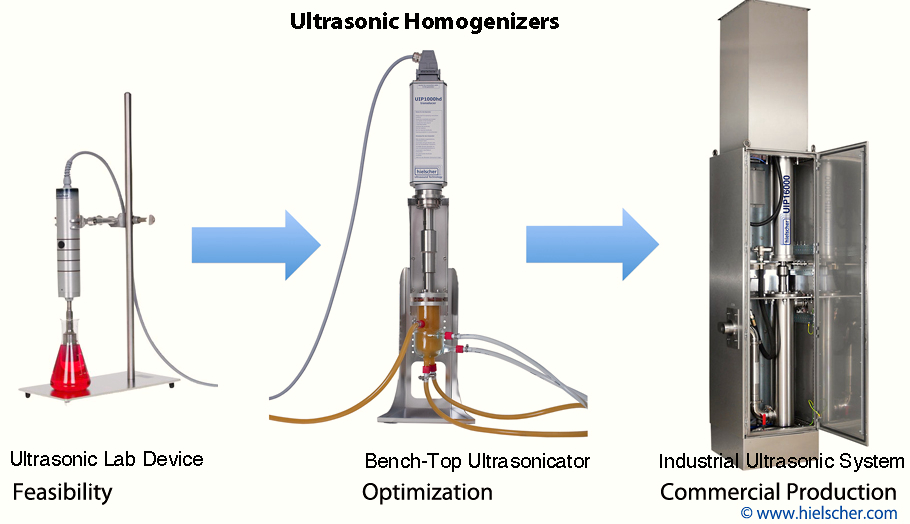
Hielscher Ultrasonics produkuje wysokowydajne homogenizatory ultradźwiękowe w skali od laboratoryjnej do przemysłowej.