Valorizzazione dei flussi secondari della lavorazione alimentare mediante estrazione a ultrasuoni
I flussi secondari della lavorazione alimentare – come gli scarti di rifilatura di cipolle e cavoli, le bucce d’arancia e i residui ricchi di proteine come le trebbie di birra – vengono spesso smaltiti come rifiuti o destinati a mangimi di scarso valore. Eppure questi sottoprodotti rimangono fonti ricche di preziosi composti bioattivi, tra cui proteine, fibre alimentari, antiossidanti fenolici e pigmenti naturali.
Il recupero di questi ingredienti di alto valore richiede metodi di lavorazione delicati che ne preservino le proprietà funzionali e nutrizionali. Una volta estratti e raffinati, questi composti possono essere incorporati in un’ampia gamma di applicazioni alimentari e nelle bevande, in particolare nel crescente settore degli alimenti di origine vegetale.
L’estrazione a ultrasuoni offre una soluzione efficiente, non termica e rispettosa dell’ambiente per recuperare composti di valore dagli scarti alimentari e dalla biomassa. Utilizzando ultrasuoni ad alta intensità, i produttori possono massimizzare le rese di estrazione mantenendo l’integrità e la funzionalità degli ingredienti bioattivi sensibili.
Bioraffinerie efficienti grazie all’intensificazione dei processi mediante ultrasuoni
La sonicazione è una tecnologia comprovata di intensificazione dei processi che migliora l’efficienza, la sostenibilità e la redditività delle moderne bioraffinerie. Integrando ultrasuoni ad alta potenza nelle operazioni di lavorazione della biomassa, i produttori possono migliorare significativamente le prestazioni di estrazione, accelerare le reazioni chimiche e biochimiche e ottimizzare i processi di miscelazione, omogeneizzazione e dispersione.
Rispetto ai metodi di lavorazione convenzionali, il trattamento a ultrasuoni offre:
- Rese di estrazione più elevate
- Tempi di reazione e lavorazione più brevi
- Tassi di conversione migliori
- Consumo energetico ridotto
- Qualità e purezza del prodotto superiori
- Costi operativi inferiori
Di conseguenza, l’intensificazione dei processi mediante ultrasuoni svolge un ruolo chiave nella trasformazione della biomassa in prodotti di alto valore in modo più efficiente e sostenibile.
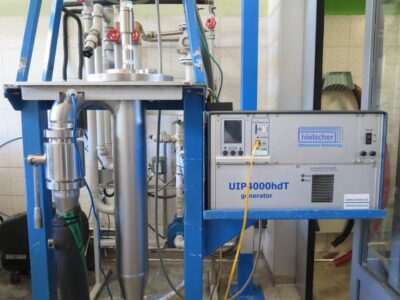
Sonicatore UIP4000hdT per l’estrazione efficiente di composti di valore (ad es. proteine, polifenoli, pectine, lipidi) dai rifiuti organici.
Che cos’è una bioraffineria?
Una bioraffineria è un impianto di lavorazione integrato che converte biomassa rinnovabile in una gamma di prodotti di valore, tra cui ingredienti alimentari, mangimi, sostanze chimiche, biocarburanti, energia e materiali speciali.
Le materie prime tipiche includono:
- Residui agricoli e scarti delle colture
- Sottoprodotti della lavorazione alimentare
- Flussi di rifiuti organici industriali
- Residui forestali
- Rifiuti organici urbani
Come una raffineria petrolifera, che separa il petrolio greggio in più prodotti, una bioraffineria fraziona la biomassa in intermedi fondamentali – come carboidrati, proteine, lipidi e fibre – che vengono poi ulteriormente lavorati per ottenere prodotti a valore aggiunto.
Una caratteristica distintiva delle moderne bioraffinerie è la valorizzazione dei flussi di scarto. Grazie a tecnologie innovative, materiali precedentemente considerati rifiuti vengono convertiti in risorse di valore commerciale, sostenendo i principi dell’economia circolare e riducendo l’impatto ambientale.
Bioraffinerie con processi intensificati mediante ultrasuoni
L’integrazione della tecnologia a ultrasuoni può migliorare significativamente le prestazioni di numerosi processi delle bioraffinerie, tra cui:
- Estrazione di composti bioattivi
- Disintegrazione della biomassa e disgregazione cellulare
- Digestione anaerobica
- Idrolisi
- Supporto alla fermentazione
- Transesterificazione degli oli vegetali esausti in biodiesel
- Emulsificazione e omogeneizzazione
- Riduzione delle dimensioni delle particelle e dispersione
L’intensificazione dei processi mediante ultrasuoni consente alle bioraffinerie di raggiungere una produttività più elevata riducendo al contempo i tempi di lavorazione e il fabbisogno energetico. Inoltre, i processi assistiti dagli ultrasuoni spesso migliorano la purezza dei prodotti e preservano la qualità dei composti termosensibili.
Migliorando il trasferimento di massa, accelerando la cinetica delle reazioni e aumentando l’accessibilità della biomassa, la sonicazione contribuisce a rendere le operazioni delle bioraffinerie più sostenibili ed economicamente vantaggiose. Con il continuo aumento della domanda di sistemi di produzione circolari e di tecnologie efficienti nell’uso delle risorse, gli ultrasuoni stanno diventando uno strumento sempre più importante per massimizzare il valore della biomassa e dei flussi secondari della lavorazione alimentare.
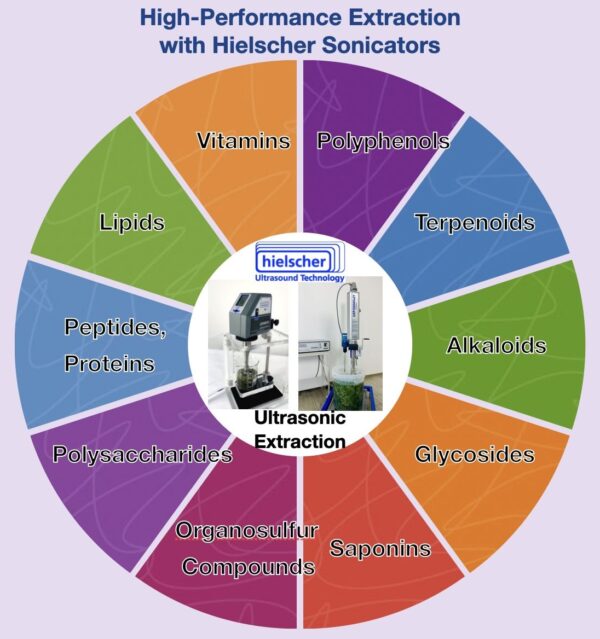
Quali prodotti beneficiano della sonicazione nelle bioraffinerie?
Gli ultrasuoni ad alte prestazioni costituiscono una tecnica di intensificazione dei processi applicata in diversi settori industriali. La sonicazione viene utilizzata per trattare liquidi e sospensioni al fine di miscelare e omogeneizzare, favorire il trasferimento di massa, estrarre composti e/o avviare reazioni chimiche.
Le applicazioni comuni della sonicazione nelle bioraffinerie sono:
- estrazione di composti di valore dalla biomassa (ad es. proteine, pectine, amidi ecc.)
- produzione di bioetanolo
- sintesi di biodiesel da oli vegetali esausti e grassi animali
- biodiesel da olio di alghe
- trattamento della lignocellulosa
- modifica dell’amido
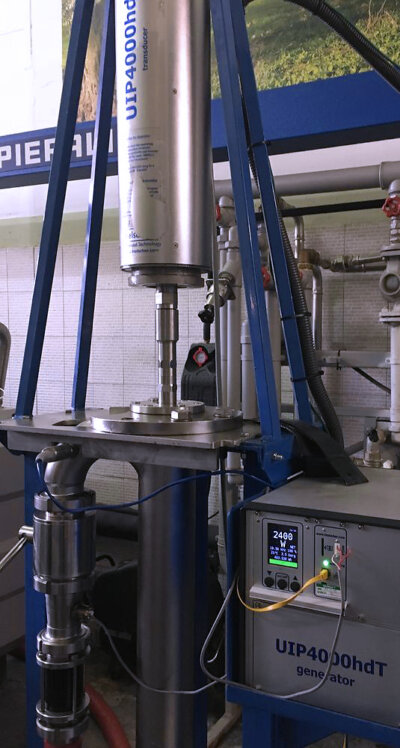
Estrattore a ultrasuoni UIP4000hdT per l’estrazione continua di proteine, lipidi e fitonutrienti dai rifiuti organici.

Estrazione di proteine dalla lenticchia d’acqua: immagini SEM di campioni di lenticchia d’acqua: la riga superiore mostra le cellule intatte dei campioni di controllo di lenticchia d’acqua
La riga inferiore mostra campioni di lenticchia d’acqua sottoposti a estrazione mediante il sonicatore UP400ST. Le cellule mostrano una chiara disgregazione meccanica dovuta alla sonicazione.
Studio e immagini: ©2023 Inguanez et. al.
Processori a ultrasuoni ad alte prestazioni per bioraffinerie
 Hielscher Ultrasonics progetta e produce processori a ultrasuoni ad alte prestazioni per applicazioni nelle bioraffinerie di tutto il mondo. I nostri reattori industriali a ultrasuoni migliorano l’estrazione, la disintegrazione della biomassa, l’omogeneizzazione, la miscelazione, la dispersione, il degasaggio e le reazioni sonochimiche, aiutando gli operatori a ottenere rese più elevate, lavorazioni più rapide e tassi di conversione migliori.
Dagli studi di fattibilità in laboratorio all’ottimizzazione su scala pilota e alla produzione industriale su vasta scala, Hielscher fornisce soluzioni a ultrasuoni scalabili per ogni fase dello sviluppo del processo. Applicazioni consolidate come l’estrazione a ultrasuoni, la disgregazione cellulare, il miglioramento del trasferimento di massa e la valorizzazione della biomassa possono essere implementate rapidamente e portate su scala maggiore con risultati prevedibili.
Hielscher offre processori a ultrasuoni che spaziano dalle unità compatte da laboratorio ai sistemi industriali in grado di trattare più tonnellate di biomassa all’ora. Con UIP16000hdT (16kW), il processore a ultrasuoni più potente al mondo, e le opzioni scalabili di raggruppamento di più unità, è possibile raggiungere praticamente qualsiasi capacità produttiva. Tutti i sistemi industriali sono progettati per il funzionamento continuo 24/7 in condizioni di produzione impegnative.
Reattori e sonde a ultrasuoni per qualsiasi scala di produzione
La gamma di prodotti Hielscher comprende:
- Sonicatori da laboratorio per lo sviluppo dei processi e le prove di fattibilità
- Sistemi da banco e pilota per studi di aumento di scala
- Processori industriali a ultrasuoni per la lavorazione della biomassa su vasta scala
- Reattori con cella di flusso in linea per la produzione continua
Questa ampia gamma di prodotti assicura la soluzione a ultrasuoni ideale per il vostro processo, i vostri requisiti di capacità di trattamento e i vostri obiettivi di produzione.
Massimo controllo del processo per risultati costanti

Un controllo preciso del processo è essenziale per una conversione e un’estrazione efficienti della biomassa. I processori a ultrasuoni Hielscher consentono la regolazione e il monitoraggio accurati di tutti i parametri critici della sonicazione, tra cui ampiezza, potenza, temperatura, pressione e apporto energetico.
L’ampiezza è uno dei fattori più importanti che influenzano l’efficienza dei processi a ultrasuoni. I sistemi Hielscher offrono un controllo preciso dell’ampiezza e possono funzionare in continuo con ampiezze fino a 200 µm in condizioni industriali. I sonotrodi e gli amplificatori meccanici di ampiezza consentono un’ulteriore ottimizzazione per applicazioni specifiche.
I controlli digitali integrati e il monitoraggio tramite browser consentono la gestione del processo in tempo reale, garantendo risultati riproducibili, la massima efficienza di estrazione e un aumento di scala affidabile dal laboratorio alla produzione industriale.
Progettati per il funzionamento industriale continuo
I processori a ultrasuoni Hielscher sono progettati per ambienti industriali gravosi. La struttura robusta, i componenti di alta qualità e l’affidabilità comprovata consentono il funzionamento continuo 24/7 a pieno carico.
I principali vantaggi includono:
- Rese di estrazione elevate e migliore utilizzo della biomassa
- Aumento di scala rapido e affidabile dal laboratorio alla produzione
- Capacità di lavorazione continua in linea
- Ridotte esigenze di manutenzione
- Monitoraggio remoto e registrazione dei dati di processo
- Affidabilità di livello industriale per il funzionamento a ciclo continuo
Eccellenza tedesca nell’ingegneria e nella produzione
Azienda a conduzione familiare con sede vicino a Berlino, in Germania, Hielscher Ultrasonics sviluppa e produce apparecchiature industriali a ultrasuoni da decenni. Ogni processore a ultrasuoni viene progettato, costruito e collaudato in Germania per garantire le massime prestazioni, affidabilità e una lunga durata operativa.
Oltre alla fornitura delle apparecchiature, Hielscher supporta i clienti con competenze applicative, ottimizzazione dei processi, assistenza nell’aumento di scala, formazione tecnica e supporto ingegneristico continuativo – aiutando le bioraffinerie a ottenere una lavorazione della biomassa efficiente, redditizia e sostenibile.
La tabella seguente fornisce un’indicazione della capacità di trattamento approssimativa dei nostri sonicatori:
| Volume del lotto | Portata | Dispositivi consigliati |
|---|---|---|
| Da 10 a 2000mL | Da 20 a 400mL/min | UP200Ht, UP400St |
| Da 0,1 a 20L | Da 0,2 a 4L/min | UIP2000hdT |
| Da 10 a 100L | Da 2 a 10L/min | UIP4000hdT |
| n.a. | Da 10 a 100L/min | UIP16000 |
| n.a. | superiore | gruppo di UIP16000 |
Contattateci! / Chiedeteci!
Domande frequenti
Qual è il concetto di bioraffineria?
Il concetto di bioraffineria consiste nella conversione sostenibile della biomassa in una gamma di prodotti di valore, tra cui ingredienti alimentari, mangimi, sostanze chimiche, materiali, biocarburanti ed energia. Analogamente a una raffineria petrolifera, una bioraffineria fraziona e lavora le materie prime per ottenere più prodotti, massimizzando l’efficienza nell’uso delle risorse e riducendo al minimo gli scarti.
Qual è un esempio di bioraffineria?
Una bioraffineria di scarti alimentari è un esempio comune. Tratta residui agricoli, bucce di frutta, trebbie di birra o altri sottoprodotti della lavorazione alimentare per recuperare composti di valore come proteine, fibre alimentari, antiossidanti e molecole bioattive, convertendo al contempo la biomassa residua in bioenergia o biofertilizzanti.
Quali materiali vengono trattati in una bioraffineria?
Le bioraffinerie trattano biomassa rinnovabile, tra cui residui agricoli, flussi secondari della lavorazione alimentare, scarti forestali, colture energetiche, alghe, sottoprodotti di origine animale e rifiuti organici urbani. Queste materie prime contengono carboidrati, proteine, lipidi, fibre e altri composti che possono essere convertiti in prodotti a valore aggiunto.
Qual è la differenza tra una raffineria e una bioraffineria?
Una raffineria convenzionale utilizza materie prime di origine fossile, come il petrolio greggio, per produrre carburanti e prodotti petrolchimici, mentre una bioraffineria utilizza biomassa rinnovabile come materia prima. Le bioraffinerie sono progettate per sostenere un’economia circolare e sostenibile convertendo risorse biologiche e flussi di scarto in carburanti, sostanze chimiche, materiali ed energia rinnovabili.

Hielscher Ultrasonics produce omogeneizzatori a ultrasuoni ad alte prestazioni per applicazioni di miscelazione, dispersione, emulsificazione ed estrazione su scala di laboratorio, pilota e industriale.
Letteratura / Riferimenti
- García, A., González Alriols, M., Wukovits, W. et al. (2014): Assessment of biorefinery process intensification by ultrasound technology. Clean Techn Environ Policy 16, 1403–1410 (2014).
- Velmuruga, Rajendran; Muthukumar, Karuppan (2011): Utilization of sugarcane bagasse for bioethanol production: Sono-assisted acid hydrolysis approach. Bioresource Technology Vol. 102, Issue 14; 2011. 7119-7123.
- Lukavski, T.; Šarčević, I.; Vukoje Bezjak, M. (2026): Influence of Solvent and Ultrasound-Assisted Extraction on the UV Spectral Profiles of Extracts from Agro-Waste. Science 2026, 8, 96.
- Marina Fernández-Delgado, Esther del Amo-Mateos, Mónica Coca, Juan Carlos López-Linares, M. Teresa García-Cubero, Susana Lucas (2023): Enhancement of industrial pectin production from sugar beet pulp by the integration of surfactants in ultrasound-assisted extraction followed by diafiltration/ultrafiltration. Industrial Crops and Products, Volume 194, 2023.