Axiális fárasztóvizsgálat 20 kHz-es ultrahangos rezgéssel
Az axiális fárasztóvizsgálat az anyagtudomány és a gépészmérnöki tudomány egyik alapvető módszere, amely az anyagok és szerkezeti elemek ismétlődő ciklikus terhelés alatti viselkedésének értékelésére szolgál. A próbatesteket folyamatos húzó- és nyomófeszültségnek kitéve a mérnökök meghatározhatják a kifáradási határokat, előre jelezhetik az üzemi élettartamot, és azonosíthatják a tönkremeneteli mechanizmusokat. A hagyományos fárasztóvizsgáló gépek jellemzően 10 és 400 Hz közötti frekvencián működnek. Bár a szokásos nagy ciklusszámú fárasztóvizsgálatokhoz hatékonyak, ezek a hagyományos rendszerek rendkívül időigényessé válnak a nagyon nagy ciklusszámú kifáradás (VHCF) tartományának jellemzésekor, amely a 10⁷–10⁹ ciklust meghaladó élettartamokat foglalja magában.
Vizsgálja az anyagok terhelhetőségét 20 kHz-en!
Az ultrahangos rezgéssel végzett fárasztóvizsgálat olyan anyagkutatók, vizsgálólaboratóriumok és mérnöki csapatok számára készült, amelyeknek fémeket, ötvözeteket, kötéseket és korszerű anyagokat kell értékelniük (107) terhelési cikluson túl – a hagyományos fárasztóvizsgáló gépek hosszú működési ideje nélkül.
Ideális a repülőgépipar, az autóipar, az energetika, a gyártás és az egyetemi kutatás-fejlesztés olyan alkalmazásaihoz, amelyekben a gyors, megismételhető axiális fárasztóvizsgálat támogatja az anyagfejlesztést, a tartósság értékelését és a tönkremenetel elemzését.
20 kHz-es gerjesztőforrással elméletileg körülbelül 14 óra folyamatos működés alatt érhető el egymilliárd ciklus.
Mondja el, milyen anyagokat szeretne vizsgálni. Csapatunk segít kiválasztani az ideális próbatest-rögzítőt.
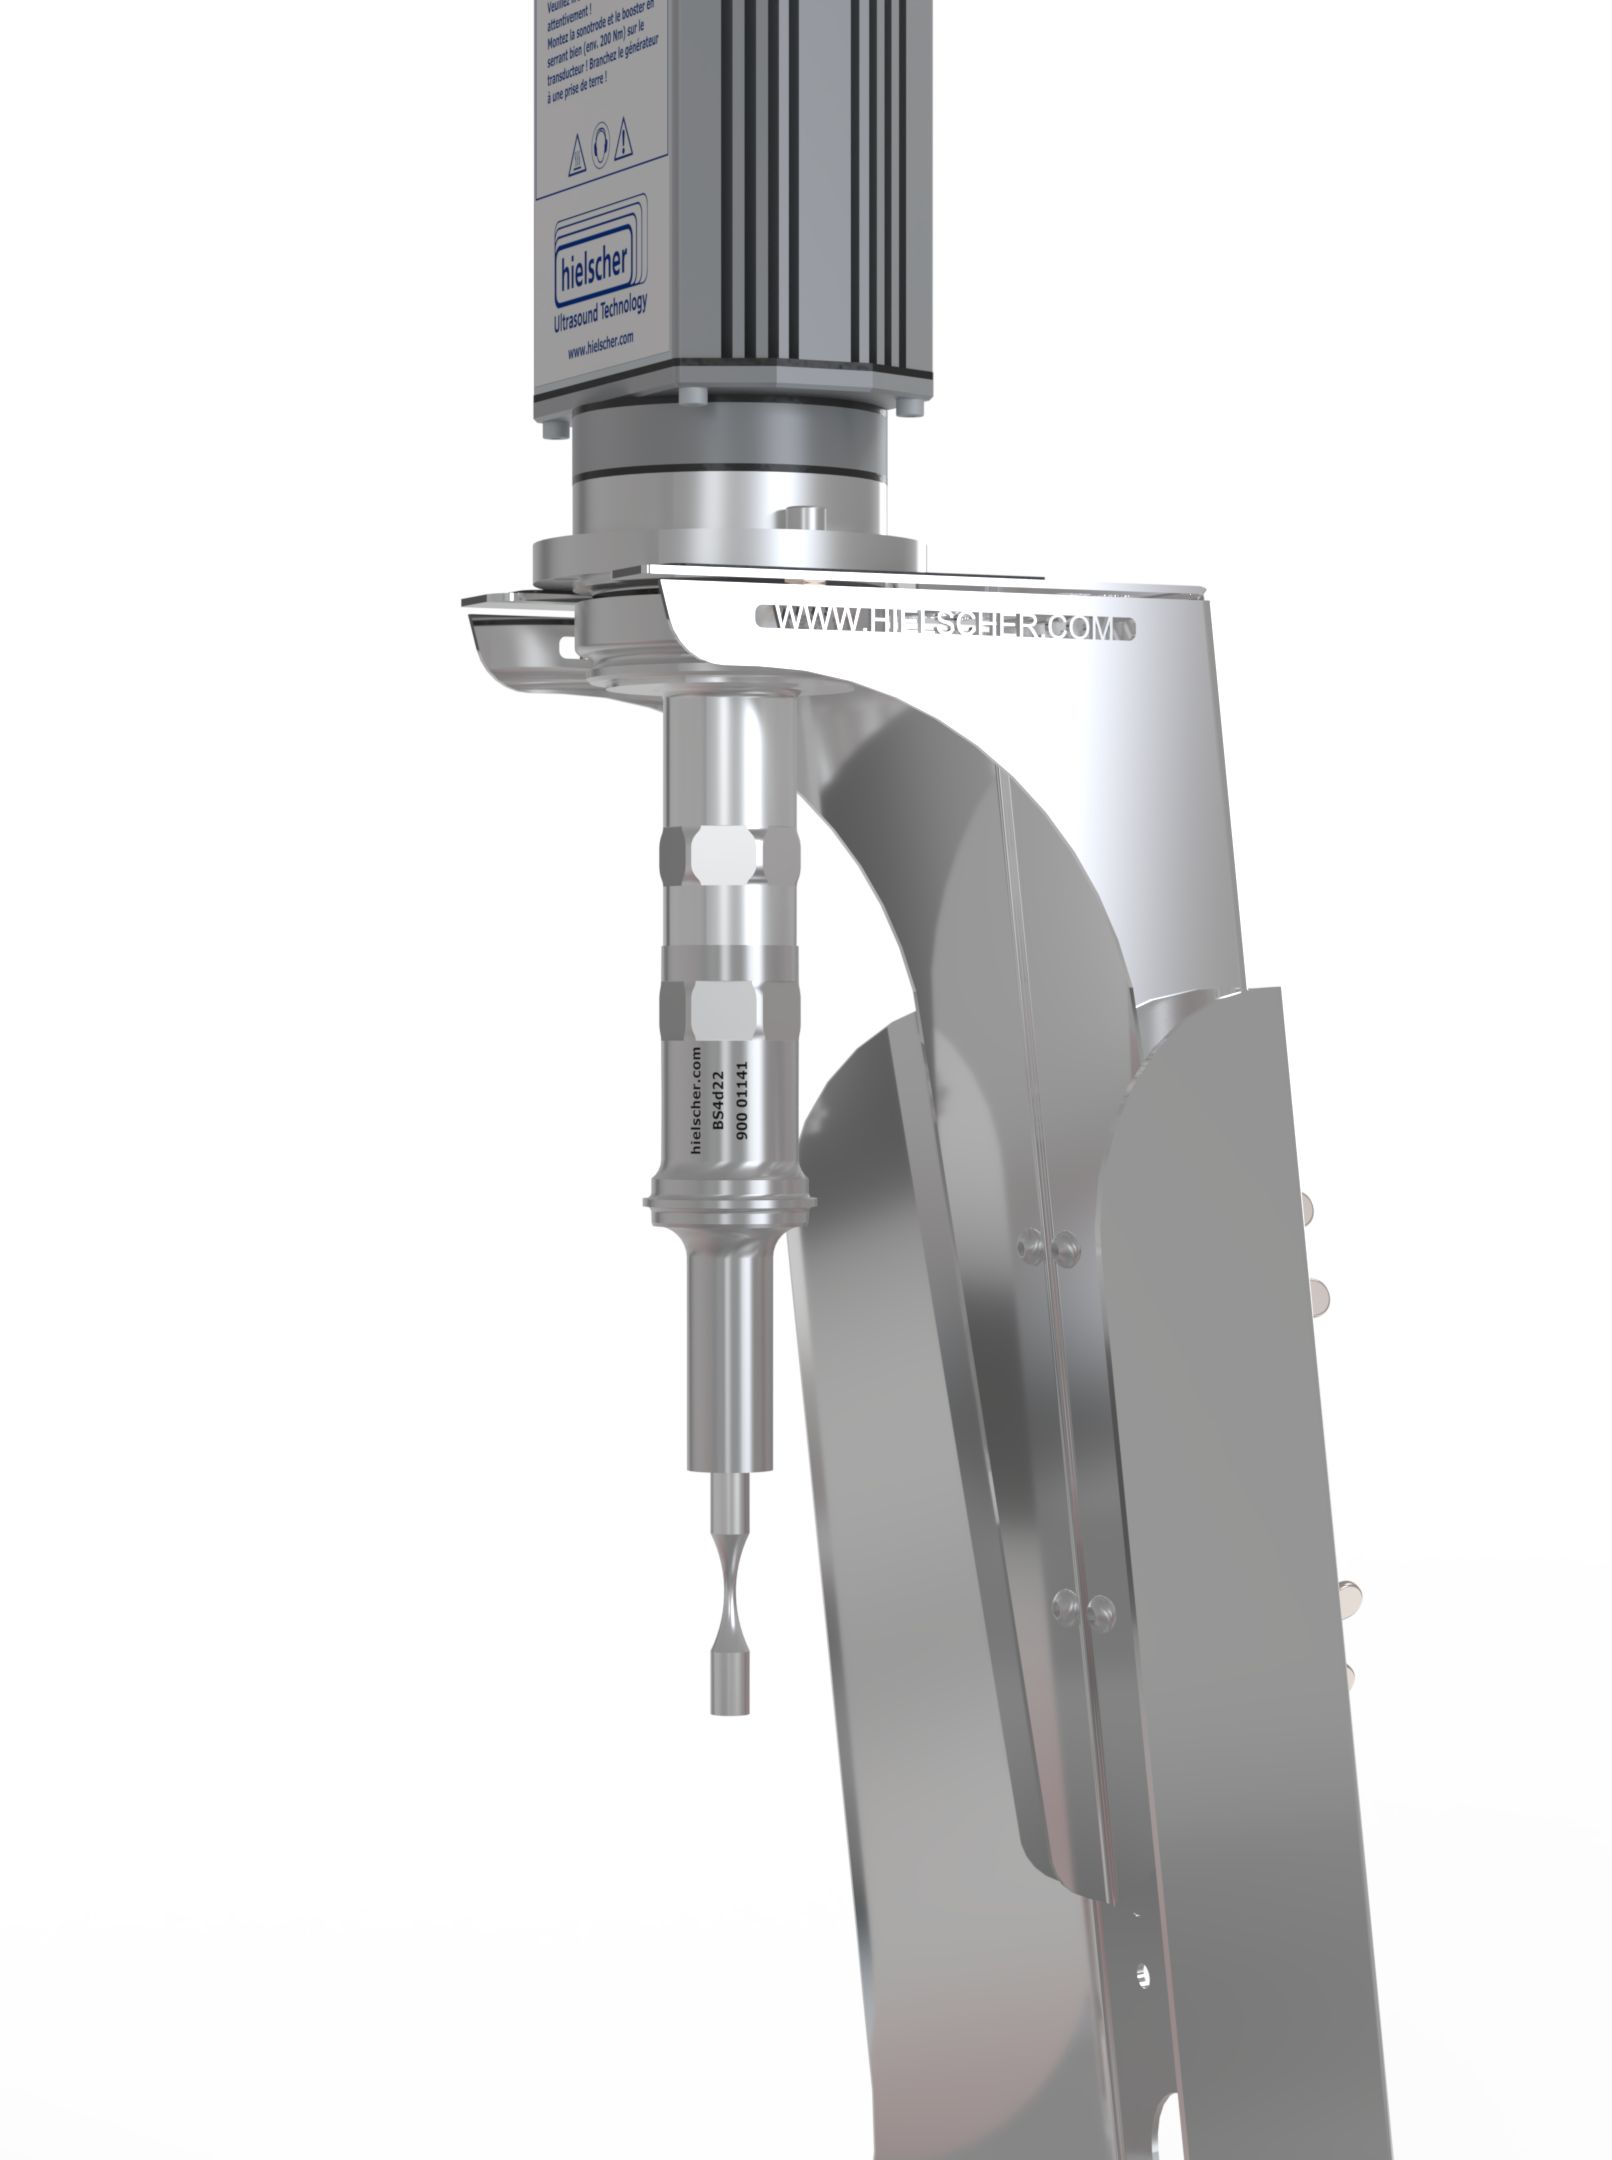
Asztali vizsgálórendszer, amelybe a UIP1000hdT ultrahangos készülék van beépítve szabványos próbatestek axiális fárasztóvizsgálatához. A szakítóvizsgálati befogókészülék különféle anyagokból készült próbatestek vizsgálatát teszi lehetővé
Ultrahangos fárasztóvizsgálat (UFT)
A hagyományos módszerek időbeli korlátainak leküzdésére az ultrahangos fárasztóvizsgálat a gyors anyagjellemzés nélkülözhetetlen technikájává vált. A 20 kHz-es rezonanciafrekvencián működő ultrahangos rendszerek a hagyományos gépekhez képest 50–2 000-szeresére gyorsítják a ciklikus terhelést. A frekvencia ilyen jelentős növelése több hónapról mindössze néhány napra vagy órára csökkenti a vizsgálat időtartamát, lehetővé téve a teljes feszültség–élettartam (S-N) görbék gyors előállítását, és megkönnyítve a fémek, ötvözetek és korszerű kompozitok VHCF-viselkedésének tanulmányozását.
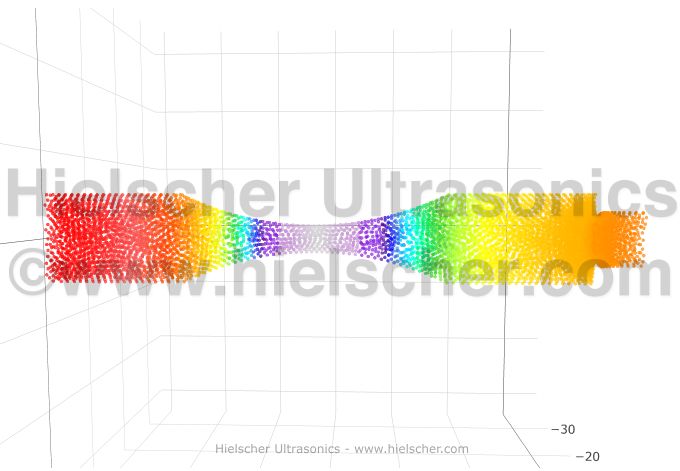
Kutyacsont alakú próbatest ultrahangos kezeléssel végzett axiális fárasztóvizsgálathoz
A UIP1000hdT ultrahangos készülék: működési mechanizmus és szabályozás
 A Hielscher UIP1000hdT nagy teljesítményű ultrahangos processzor, amelyet széles körben alkalmaznak precíziós anyagvizsgálatra. A rendszer alapját piezoelektromos átalakítók képezik, amelyek a nagyfrekvenciás elektromos jeleket mechanikai rezgésekké alakítják. Axiális fárasztóvizsgálathoz konfigurálva a UIP1000hdT egy amplitúdóerősítőből és szonotródából álló egységhez csatlakozik, amely felerősíti ezeket a rezgéseket, és továbbítja őket a próbatestre.
A fő működési jellemzők a következők:
- 20 kHz-es rezonanciafrekvencia: A rendszer szabványos ultrahangos frekvencián működik, amely hatékonyan továbbítja az axiális feszültséghullámokat a szabványos geometriájú fárasztási próbatesteken keresztül.
- Szabályozott rezgésamplitúdó: A UIP1000hdT pontos amplitúdószabályozást biztosít, jellemzően mikrométerben állítható amplitúdóval. Ez lehetővé teszi a kutatók számára, hogy meghatározott alakváltozási vagy terhelési célértékeknek megfelelő, pontos feszültségszinteket állítsanak be.
- Zárt hurkú visszacsatolás: A korszerű megvalósítások elmozdulásérzékelőket integrálnak (például lézeres Doppler-vibrométereket vagy nyúlásmérő bélyegeket), amelyek valós idejű adatokat küldenek vissza az ultrahangos készülék vezérlőjének. Ez a visszacsatolási hurok dinamikusan módosítja a bemeneti teljesítményt az állandó amplitúdó fenntartása érdekében, kompenzálva a próbatest merevségének, hőmérsékletének vagy rögzítési körülményeinek változásait.
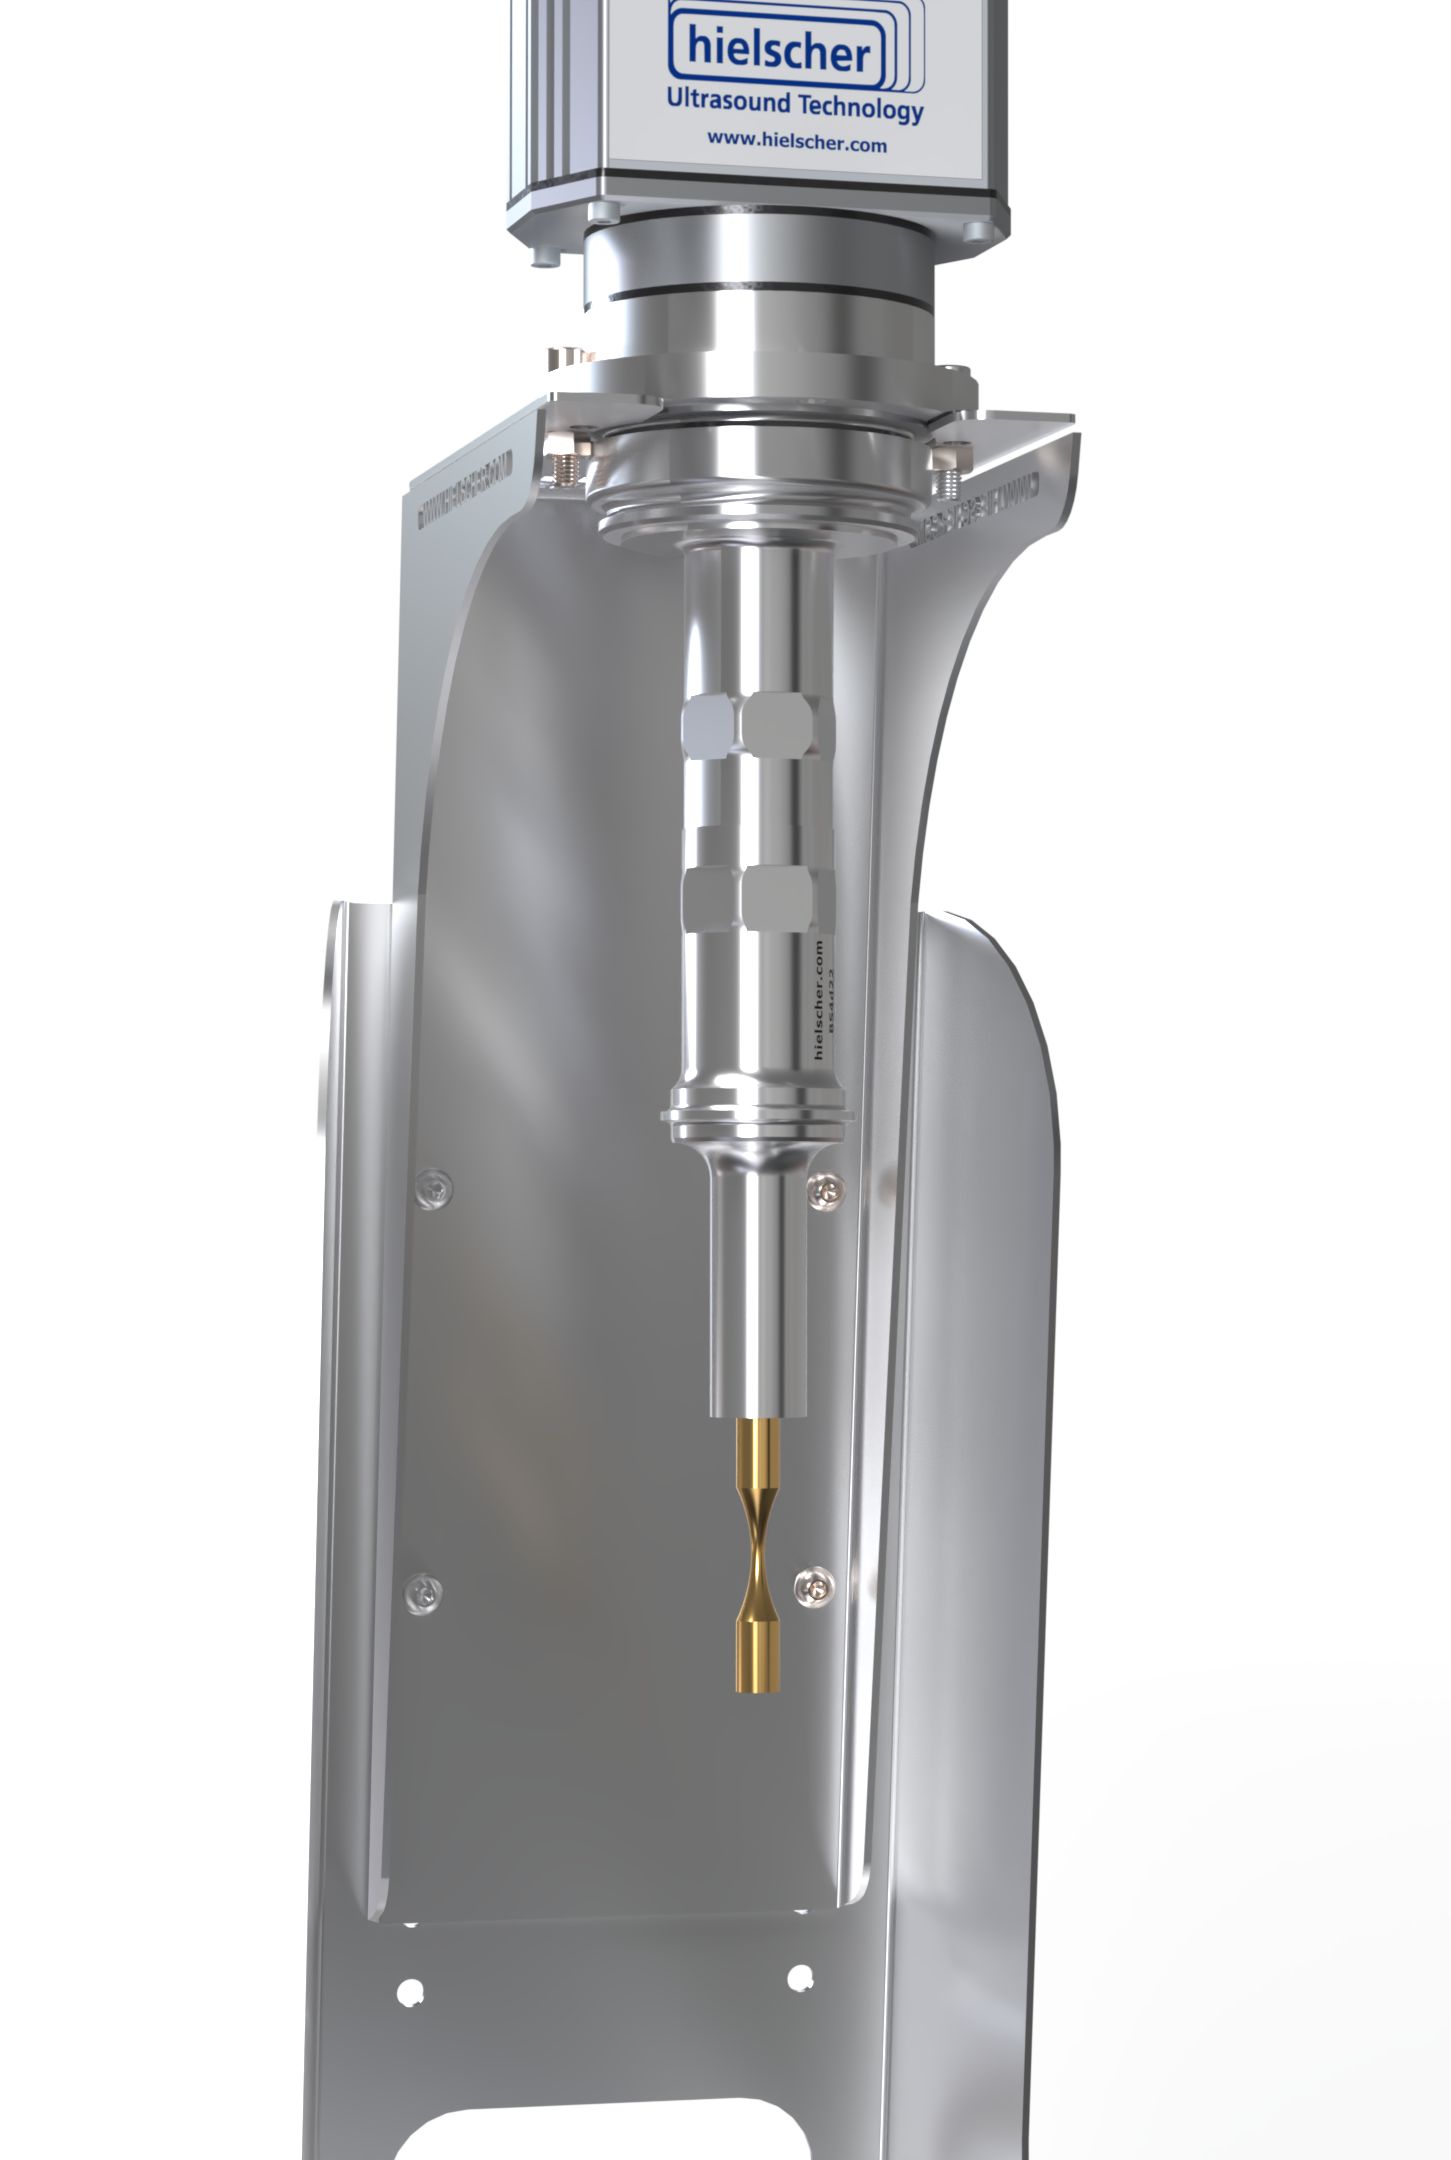
UIP1000hdT ultrahangos készülék szakítópróbatest 20kHz-en végzett rezgéses fárasztóvizsgálatához
A UIP1000hdT készülékre épülő összeállítás kompakt platformot biztosíthat gyorsított axiális fárasztóvizsgálatokhoz a nagy és nagyon nagy ciklusszámú tartományokban. Mivel a megbízható eredmények nemcsak az ultrahangos rezgéstől, hanem a rezonanciára tervezett próbatesttől, az amplitúdó és a feszültség közötti kapcsolat pontos kalibrálásától, a hőmérséklet-szabályozástól és a teljes rezgőrendszer folyamatos felügyeletétől is függenek, a Hielscher segít Önnek az összeállítás megtervezésében, és egyedi próbatest-rögzítőket gyárt.
Mit kell figyelembe venni az anyagok rezgés alatti szilárdságvizsgálatánál?
Egy 20 kHz-es ultrahangos rendszer, például a UIP1000hdT axiális fárasztóvizsgálatra történő alkalmazása több kísérleti tényező gondos figyelembevételét igényli:
- A próbatest kialakítása: A 20 kHz-es rezonancia eléréséhez a próbatesteket jellemzően homokóra- vagy kutyacsont alakúra munkálják meg. Ezek az alakok egy keskeny mérőszakaszban koncentrálják a feszültséget, miközben illeszkednek az ultrahangos hullámvezető akusztikus hullámhosszához.
- Hőmérséklet-szabályozás: A nagyfrekvenciás ciklikus terhelés az anyag hiszterézise és a súrlódás miatt jelentős belső hőt termel. A szabályozatlan hőmérséklet-emelkedés megváltoztathatja az anyagtulajdonságokat, vagy hő okozta lágyulást idézhet elő. A hatékony hűtőrendszerek, például az irányított sűrített levegős hűtés vagy a folyadékhűtő köpenyek elengedhetetlenek ahhoz, hogy a próbatestek körülményei a környezeti viszonyok közelében maradjanak.
- Tengelybe állítás és a befogókészülék tervezése: A pontos axiális tengelybe állítás kritikus fontosságú a parazita hajlítónyomatékok kialakulásának elkerüléséhez. Az egyedi befogókészülékeknek biztosítaniuk kell, hogy az ultrahangos szonotróda tisztán axiális hullámokat továbbítson közvetlenül a próbatestbe, megőrizve az adatok megbízhatóságát.
- A tönkremenetel észlelése: 20 kHz-en a próbatest törése a rezonanciafrekvencia és az amplitúdó hirtelen változását okozza. A felügyeleti rendszerek valós időben követik ezeket a változásokat, hogy automatikusan leállítsák a vizsgálatot, és rögzítsék a tönkremenetelkor elért pontos ciklusszámot.
Gyorsítsa fel a fárasztóvizsgálatot a UIP1000hdT ultrahangos készülékkel
A UIP1000hdT ultrahangos készülékkel végzett ultrahangos fárasztóvizsgálat rendkívül hatékony és pontos módszer az anyagok rezgés alatti szilárdságának értékelésére. Szabályozott, 20 kHz-es axiális rezgések alkalmazásával a kutatók gyorsan jellemezhetik a kifáradási tulajdonságokat.
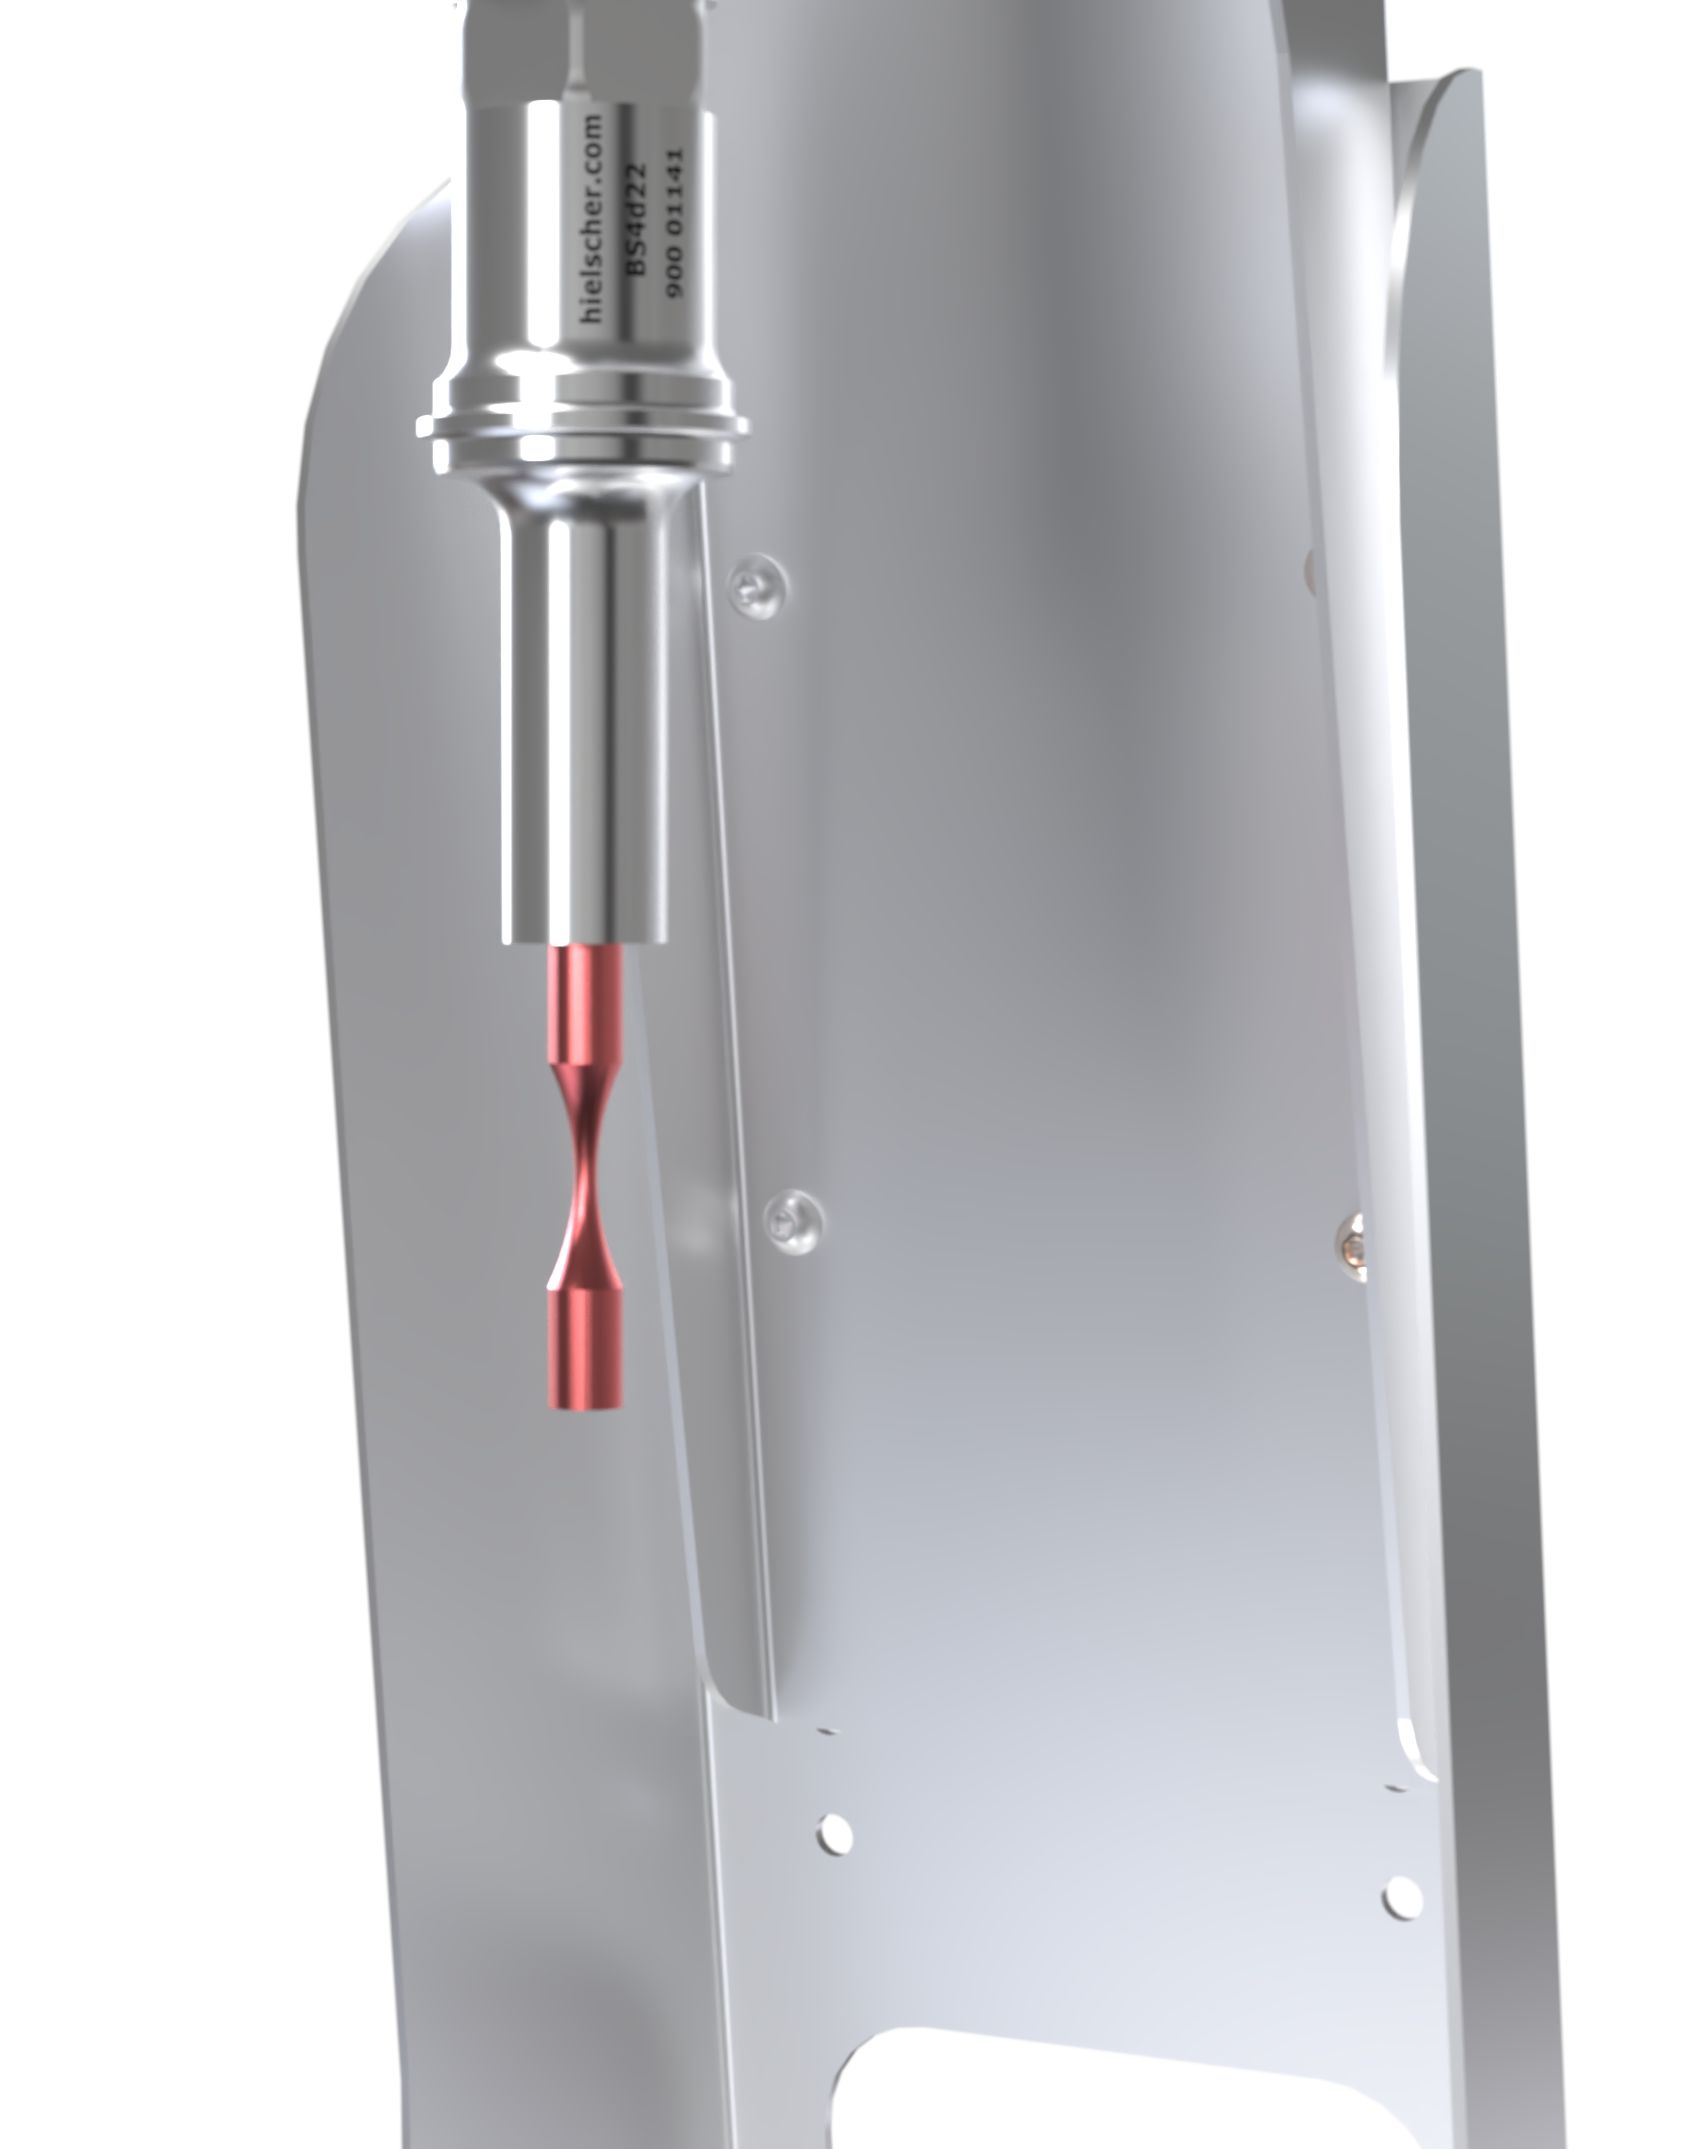
Axiális fárasztóvizsgálati összeállítás UIP1000hdT ultrahangos készülékkel és súlyzó alakú próbatesttel
Gyakran ismételt kérdések
Gyakran ismételt kérdések az ultrahangos fárasztóvizsgálatról
Hogyan becsülik meg a feszültség- és alakváltozási szinteket az ultrahangos fárasztóvizsgálatban (UFT)?
Az ultrahangos fárasztóvizsgálatban (UFT) az alakváltozási vagy feszültségszintek becslése a próbatest végének elmozdulása és a kontrolltérfogatban (jellemzően az egytengelyű, homokóra alakú próbatestek középső szakaszában) fellépő alakváltozás közötti lineáris kapcsolaton alapul. Ehhez az összefüggést az alakváltozás – nyúlásmérő bélyeggel vagy digitális képkorrelációs (DIC) rendszerrel történő – mérésével és a hozzá tartozó végelmozdulás mérésével határozzák meg.
Milyen anyagokat vizsgálnak ultrahangos fárasztóvizsgálattal (UFT)?
Az ultrahangos fárasztóvizsgálatot (UFT) elsősorban fémek vizsgálatára használják. Az alábbi lista áttekintést ad az UFT-vel gyakran vizsgált fémekről:
- Szénacélok, gyengén ötvözött acélok és rozsdamentes acélok
- Hidegen hengerelt EN8 acél (közepes szilárdságú szénacél)
- Alumíniumötvözetek
- Titánötvözetek
- Nikkelalapú szuperötvözetek
- Nikkel–króm ötvözetek, például Inconel 625 / Inconel 718
- Magnéziumötvözetek
- Réz és rézötvözetek
- Öntöttvasak
- Szinterezett és porkohászati fémek
- Additív gyártással előállított fémek
- Hegesztett, keményforrasztott és felületkezelt fémpróbatestek
Mi az ajánlott kalibrálási eljárás egy UFT-géphez?
A vizsgálógép kalibrálásához és a végelmozdulás és az alakváltozás közötti kapcsolat meghatározásához ajánlott a kontrolltérfogatban méréseket végezni. Az eljárás során a vizsgálógép teljesítőképességének tartományán belül legalább öt különböző pontban mérik a végelmozdulás amplitúdóját és a kontrolltérfogatban ennek hatására fellépő alakváltozást.
Hogyan kezelik a kifáradási élettartam becslésének kísérleti bizonytalanságait?
A kísérleti bizonytalanságokat – például az anyagváltozatosságból, a mérőrendszerekből és a gép dinamikájából eredő bizonytalanságokat – valószínűségi megközelítéssel kezelik. Ez egy adategyütteseken alapuló technikát foglal magában, amely több adatkészlet felhasználásával statisztikai kapcsolatot állít fel az alakváltozás és a végelmozdulás között, lehetővé téve az említett változékonyságokat figyelembe vevő, megbízhatóbb élettartam-becslést.
Szakirodalom / Hivatkozások
- Sina Safari, Diogo Montalvão, Pedro R. da Costa, Luís Reis, Manuel Freitas (2025): Statistical calibration of ultrasonic fatigue testing machine and probabilistic fatigue life estimation. International Journal of Fatigue, Volume 199, 2025.
- Samuli Heikkinen (2010): Thermally Induced Ultra High Cycle Fatigue Of Copper Alloys Of The High Gradient Accelerating Structures. Doctoral Thesis at Helsinki University of Technology.

A Hielscher Ultrasonics nagy teljesítményű ultrahangos homogenizátorokat gyárt a laboratóriumi mérettől az ipari méretig.