Dessulfurização ultrassónica de combustíveis marítimos
- Os combustíveis marítimos estão sujeitos a novas regulamentações, que exigem um teor de enxofre de 0,5%m/m ou inferior.
- A dessulfurização oxidativa assistida por ultrassons (UAOD) é um método estabelecido que acelera a reação de oxidação e constitui um processo económico e seguro.
- Os processos de UAOD podem ser realizados à temperatura ambiente e à pressão atmosférica e permitem a remoção seletiva de compostos de enxofre dos combustíveis à base de hidrocarbonetos.
- Os sistemas ultrassónicos de elevado desempenho da Hielscher são fáceis de instalar e seguros de operar a bordo ou em terra.
Combustíveis marítimos com baixo teor de enxofre
A Organização Marítima Internacional (IMO) implementou novas regulamentações que obrigam os navios em todo o mundo a utilizar combustíveis marítimos com um teor de enxofre de 0,5%m/m a partir de janeiro de 2020. Estas novas regulamentações exigem mudanças profundas no processamento dos combustíveis marítimos: para cumprir as novas normas relativas aos combustíveis com baixo teor de enxofre, é necessário um processo de dessulfurização eficiente.
A dessulfurização oxidativa assistida por ultrassons (UAOD) de combustíveis líquidos à base de hidrocarbonetos, como gasolina, nafta, gasóleo, combustível marítimo, etc., é um método altamente eficiente e viável para remover o enxofre de fluxos de grande volume de combustíveis pesados.
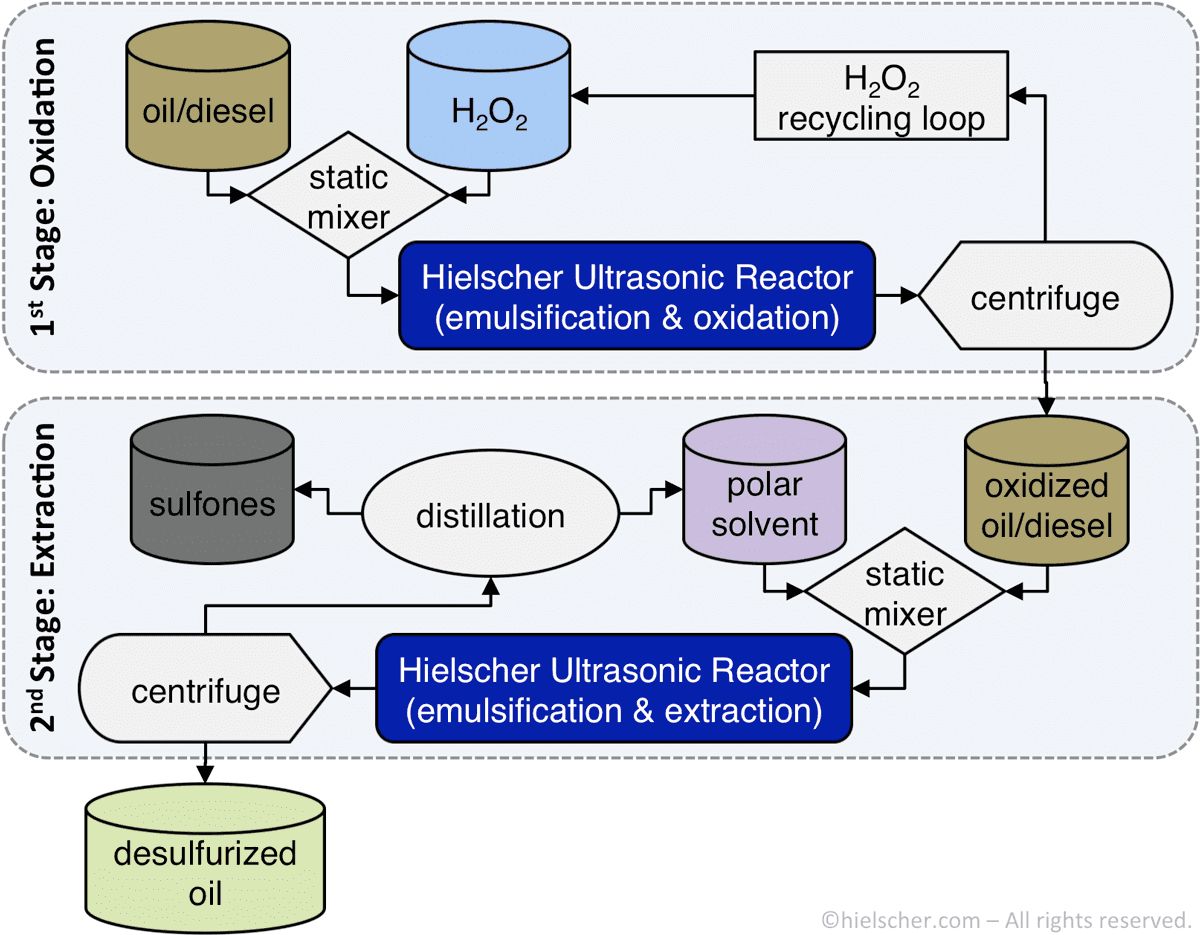
Fluxograma da dessulfurização oxidativa ultrassónica em 2 etapas
Dessulfurização oxidativa
A dessulfurização oxidativa (ODS) é uma alternativa económica e respeitadora do ambiente à hidrodessulfurização (HDS), uma vez que os compostos de enxofre oxidados podem ser separados dos óleos combustíveis pesados com uma facilidade significativamente maior. Após a etapa de dessulfurização oxidativa, os compostos de enxofre extraídos são separados por métodos físicos, por exemplo, utilizando um solvente polar não miscível e subsequente separação por gravidade, adsorção ou centrifugação. Em alternativa, pode utilizar-se a decomposição térmica para remover o enxofre oxidado.
Para a reação de dessulfurização oxidativa, são necessários um oxidante (por exemplo, hidrogénio H2O2, clorito de sódio NaClO2, óxido nitroso N2O, periodato de sódio NaIO4), um catalisador (por exemplo, ácidos), bem como um reagente de transferência de fase. O reagente de transferência de fase ajuda a promover a reação heterogénea entre as fases aquosa e oleosa, que é a etapa limitante da velocidade da reação de ODS .
- altamente eficiente – até 98% de dessulfurização
- económica: baixo investimento, baixos custos operacionais
- sem envenenamento do catalisador
- aumento de escala fácil e linear
- operação segura
- instalação em terra e no mar (a bordo)
- retorno rápido do investimento

Dessulfurização oxidativa assistida por ultrassons
Enquanto a hidrodessulfurização (HDS) exige custos de investimento mais elevados, uma temperatura de reação elevada, de até 400ºC, e uma pressão elevada, de até 100atm, nos reatores, o processo de dessulfurização oxidativa assistida por ultrassons (UAOD) é muito mais conveniente, eficiente e ecológico. A UAOD aumenta consideravelmente a reatividade da remoção catalítica de enxofre e oferece, simultaneamente, custos operacionais mais baixos, maior segurança e proteção ambiental. Os sistemas industriais de reatores ultrassónicos de fluxo aumentam a velocidade de dessulfurização devido a uma dispersão altamente eficaz e à consequente melhoria da cinética da reação. Uma vez que o processamento ultrassónico proporciona dispersões à escala nanométrica, a transferência de massa entre as diferentes fases na reação heterogénea aumenta drasticamente.
 A cavitação ultrassónica (acústica) aumenta a velocidade da reação e a transferência de massa através das condições extremas atingidas nos pontos quentes de cavitação. Durante a implosão da bolha de cavitação, atingem-se localmente temperaturas muito elevadas, de aprox. 5 000K, velocidades de arrefecimento muito rápidas, pressões de aprox. 2 000atm e, consequentemente, diferenças extremas de temperatura e pressão. A implosão da bolha de cavitação também origina jatos de líquido com velocidades de até 280m/s, que geram forças de cisalhamento muito elevadas. Estas forças mecânicas extraordinárias aceleram a reação de oxidação e aumentam a eficiência de conversão do enxofre em poucos segundos.
Remoção mais completa do enxofre
Enquanto os mercaptanos, tioéteres, sulfuretos e dissulfuretos podem ser removidos pelo processo convencional de hidrodessulfurização (HDS), a remoção de tiofenos, benzotiofenos (BT), dibenzotiofenos (DBT) e 4,6-dimetildibenzotiofenos (4,6-DMDBT) exige um método mais sofisticado. A dessulfurização oxidativa ultrassónica é altamente eficaz mesmo na remoção de compostos refratários de enxofre de difícil remoção (por exemplo, 4,6-dimetildibenzotiofeno e outros derivados de tiofeno substituídos por grupos alquilo). Ebrahimi et al. (2018) relatam uma eficiência de dessulfurização de até 98,25% utilizando um sonorreator Hielscher otimizado para a remoção de enxofre. Além disso, os compostos de enxofre oxidados por ultrassons podem ser separados através de uma lavagem com água «básica».

Efeito do processo de UAOD em várias etapas com parâmetros ótimos
Teste de viabilidade da dessulfurização ultrassónica com o UP400S
Shayegan et al. 2013 combinaram a sonicação (UP400S) com peróxido de hidrogénio como oxidante, FeSO como catalisador, ácido acético como regulador do pH e metanol como solvente de extração, para reduzir a quantidade de enxofre no gasóleo.
As constantes de velocidade da reação durante a dessulfurização oxidativa podem aumentar consideravelmente através da adição de iões metálicos como catalisador e da utilização de sonicação. A energia ultrassónica pode reduzir a energia de ativação da reação. O tratamento por sonicação rompe a camada limite entre os catalisadores sólidos e os reagentes e proporciona uma mistura homogénea de catalisadores e reagente – melhorando assim a cinética da reação.
O processo de extração de enxofre é uma etapa crucial durante a dessulfurização, com o objetivo de recuperar o volume total de gasóleo dessulfurizado. A extração líquido-líquido com metanol como solvente é um processo de extração simples, mas, para assegurar uma elevada eficiência, é essencial uma mistura eficiente das fases imiscíveis. Só se alcança uma elevada taxa de extração quando se obtém uma interface máxima e, consequentemente, uma transferência de massa máxima entre as fases. A sonicação e a geração de cavitação acústica proporcionam a mistura intensa das fases reagentes e reduzem a energia de ativação da reação.
Unidades ultrassónicas de elevado desempenho para a dessulfurização de combustíveis marítimos
A Hielscher Ultrasonics é líder de mercado em sistemas ultrassónicos de alta potência para aplicações exigentes, como a UAOD à escala industrial. Amplitudes elevadas, de até 200µm, operação 24/7 sob carga máxima e em condições exigentes, robustez e facilidade de utilização são características fundamentais dos sonicadores Hielscher. Os sistemas ultrassónicos de diferentes classes de potência e os vários acessórios, como sonotrodos e geometrias de reatores de fluxo, permitem a adaptação mais adequada do sistema ultrassónico ao seu combustível específico, à capacidade de processamento e ao ambiente.
A tabela abaixo indica a capacidade aproximada de processamento dos nossos sonicadores:
| Volume por lote | Caudal | Dispositivos recomendados |
|---|---|---|
| 10 a 2000mL | 20 a 400mL/min | UP400St |
| 0,1 a 20L | 0,2 a 4L/min | UIP2000hdT |
| 10 a 100L | 2 a 10L/min | UIP4000hdT |
| n.a. | 10 a 100L/min | UIP16000 |
| n.a. | superior | conjunto de UIP16000 |
Contacte-nos! / Pergunte-nos!

Processadores ultrassónicos de alta potência, desde a escala laboratorial até à escala piloto e industrial.
Bibliografia / Referências
- Ebrahimi, S.L.; Khosravi-Nikou, M.R.; Hashemabadi, S.H. (2018): Sonoreactor optimization for ultrasound assisted oxidative desulfurization of liquid hydrocarbon. Petroleum Science and Technology Vol. 36, Issue 13, 2018.
- Prajapati, A.K.; Singh, S.K.; Gupta, S.P.; Mishra, A. (2018): Desulphurization of Crude Oil by Ultrasound Integrated Oxidative Technology. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
- Shayegan, Z.; Razzaghi, M.; Niaei, A.; Salari, D.; Tabar, M.T.S.; Akbari, A.N. (2013): Sulfur removal of gas oil using ultrasound-assisted catalytic oxidative process and study of its optimum conditions. Korean J. Chem. Eng., 30(9), 2013. 1751-1759.
- Štimac, A.; Ivančević, B.; Jambrošić, K. (2001): Characterization of Ultrasonic Homogenizers for Shipbuilding Industry.
Resultados de investigação sobre dessulfurização oxidativa assistida por ultrassons (UAOD)
Prajapati et al. (2018): Dessulfurização de petróleo bruto por tecnologia oxidativa integrada com ultrassons. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
Prajapati et al. (2018) descrevem as vantagens de um reator ultrassónico Hielscher para a dessulfurização oxidativa assistida por ultrassons (UAOD). A UAOD tornou-se uma tecnologia alternativa viável ao hidrotratamento tradicional, que é prejudicado por custos de investimento e operacionais significativos devido a equipamentos de hidrodessulfurização de alta pressão e alta temperatura, caldeiras, unidades de produção de hidrogénio e unidades de recuperação de enxofre. A dessulfurização oxidativa assistida por ultrassons permite realizar o processo de remoção profunda de enxofre em condições muito mais moderadas, de forma mais rápida, mais segura e muito mais económica.
O processo de dessulfurização oxidativa assistida por ultrassons (UAOD) foi aplicado a gasóleo e a matérias-primas de produtos petrolíferos contendo compostos modelo de enxofre (benzotiofeno, dibenzotiofeno e dimetildibenzotiofeno). Foi investigada a influência da quantidade de oxidante, do volume de solvente para a etapa de extração, do tempo e da temperatura do tratamento por ultrassons (UIP1000hdT, 20 kHz, 750 W, a funcionar a 40%). Utilizando as condições otimizadas para a UAOD, alcançou-se uma remoção de enxofre de até 99% para os compostos modelo em matérias-primas de produtos petrolíferos, utilizando uma proporção molar de H2O2:ácido acético:enxofre de 64:300:1, após 9min de tratamento por ultrassons a 90ºC, seguido de extração com metanol (relação otimizada entre solvente e óleo de 0,36). Utilizando a mesma quantidade de reagente e 9 min de ultrassons, a remoção de enxofre foi superior a 75% nas amostras de gasóleo.
A importância das amplitudes ultrassónicas elevadas
A intensificação ultrassónica da dessulfurização oxidativa de petróleo bruto à escala comercial exige a utilização de um processador ultrassónico de fluxo contínuo de dimensão industrial, capaz de manter amplitudes de vibração elevadas de cerca de 80 – 100 micrómetros. As amplitudes estão diretamente relacionadas com a intensidade das forças de cisalhamento geradas pela cavitação ultrassónica e devem ser mantidas a um nível suficientemente elevado para que a mistura seja eficiente.
As experiências realizadas por Prajapati et al. mostram que a sonicação melhora a reação de dessulfurização. A eficiência de dessulfurização foi de cerca de 93,2% quando se aplicam ultrassons de elevado desempenho.
Shayegan et al. (2013): Remoção de enxofre do gasóleo utilizando um processo oxidativo catalítico assistido por ultrassons e estudo das suas condições ótimas. Korean Journal of Chemical Engineering 30(9), setembro de 2013. 1751–1759.
O processo de dessulfurização oxidativa assistida por ultrassons (UAOD) foi aplicado para reduzir os compostos de enxofre do gasóleo contendo vários tipos de teor de enxofre. A regulamentação ambiental exige uma dessulfurização muito profunda para eliminar os compostos de enxofre. UAOD é uma tecnologia promissora com custos operacionais mais baixos e maior segurança e proteção ambiental. Pela primeira vez, o agente de transferência de fase habitual (brometo de tetraoctilamónio) foi substituído por isobutanol, porque a utilização de isobutanol é muito mais económica do que a de TOAB, sem causar contaminação. A reação foi realizada no ponto ótimo a várias temperaturas, em procedimentos de uma, duas e três etapas, investigando o efeito do aumento gradual de H2O2 e de TOAB utilizado em vez de isobutanol. A concentração total de enxofre na fase oleosa foi analisada pelo método ASTM-D3120. A remoção mais elevada, de cerca de 90%, para gasóleo contendo 9 500 mg/kg de enxofre, foi alcançada em três etapas durante 17 minutos de processo a 62±2°C, quando se utilizaram 180,3 mmol de H2O2 e a extração foi realizada com metanol.
Akbari et al. (2014): Investigação das variáveis do processo e dos efeitos de intensificação dos ultrassons aplicados à dessulfurização oxidativa de gasóleo modelo sobre um catalisador de MoO3/Al2O3 . Ultrasonics Sonochemistry 21(2), março de 2014. 692–705.
Foi estudado um novo sistema sonocatalítico heterogéneo constituído por um catalisador de MoO3/Al2O3 e H2O2 combinado com sonicação, para melhorar e acelerar a oxidação de compostos modelo de enxofre do gasóleo, resultando num aumento significativo da eficiência do processo. A influência dos ultrassons nas propriedades, na atividade e na estabilidade do catalisador foi estudada em detalhe através das técnicas GC-FID, PSD, SEM e BET. Obteve-se uma conversão de DBT superior a 98% em gasóleo modelo contendo 1000 μg/g de enxofre através de uma nova dessulfurização assistida por ultrassons, com uma razão molar H2O2/enxofre de 3, uma temperatura de 318 K e uma dosagem de catalisador de 30 g/L após 30 min de reação, em comparação com a conversão de 55% obtida durante o processo sem ultrassons. Esta melhoria foi consideravelmente influenciada pelos parâmetros operacionais e pelas propriedades do catalisador. Os efeitos das principais variáveis do processo foram investigados utilizando a metodologia de superfície de resposta no processo sem ultrassons, em comparação com a sonicação. Os ultrassons proporcionaram uma boa dispersão do catalisador e do oxidante através da rutura de ligações de hidrogénio e da sua desaglomeração na fase oleosa. A deposição de impurezas na superfície do catalisador provocou uma rápida desativação nas experiências sem ultrassons, resultando numa oxidação de apenas 5% do DBT após 6 ciclos de reação sem ultrassons com catalisador reciclado. Mais de 95% do DBT foi oxidado após 6 ciclos assistidos por ultrassons, demonstrando uma grande melhoria da estabilidade através da limpeza da superfície durante a sonicação. Observou-se também uma redução considerável do tamanho das partículas após 3h de sonicação, que poderia proporcionar uma maior dispersão do catalisador no combustível modelo.
Afzalinia et al. (2016): Processo de dessulfurização oxidativa assistida por ultrassons de combustível líquido com ácido fosfotúngstico encapsulado numa MOF interpenetrante à base de Zn(II), funcionalizada com grupos amina, como catalisador. Ultrasonics Sonochemistry 2016
Neste trabalho, a dessulfurização oxidativa assistida por ultrassons (UAOD) de combustíveis líquidos foi realizada com um novo catalisador heterogéneo de ácido fosfotúngstico do tipo Keggin, altamente disperso (H3PW12O40, PTA), encapsulado numa MOF funcionalizada com grupos amino (TMU-17 -NH2). O compósito preparado apresenta elevada atividade catalítica e capacidade de reutilização na dessulfurização oxidativa de combustível modelo. A dessulfurização oxidativa assistida por ultrassons (UAOD) é uma nova forma de realizar a reação de oxidação de compostos que contêm enxofre de modo rápido, económico, respeitador do ambiente e seguro, em condições moderadas. As ondas ultrassónicas podem ser aplicadas como uma ferramenta eficiente para diminuir o tempo de reação e melhorar o desempenho do sistema de dessulfurização oxidativa. O PTA@TMU-17-NH2 pôde realizar a dessulfurização completa do óleo modelo com 20 mg de catalisador e uma razão molar O/S de 1:1, na presença de MeCN como solvente de extração. Os resultados obtidos indicaram que as conversões de DBT em DBTO2 atingem 98% após 15 min à temperatura ambiente. Neste trabalho, preparámos pela primeira vez TMU-17-NH2 e o compósito PTA/TMU-17-NH2 por irradiação ultrassónica e utilizámo-los no processo de UAOD. O catalisador preparado apresenta uma excelente capacidade de reutilização, sem lixiviação de PTA nem perda de atividade.