Reakcja Sabatiera wspomagana ultradźwiękami: wydajna konwersja CO₂ do węglowodorów
Ultradźwięki dużej mocy oferują innowacyjny sposób intensyfikacji reakcji Sabatiera poprzez wspomaganie uwodornienia CO₂ za pomocą kawitacji akustycznej. Umożliwia to wydajną konwersję dwutlenku węgla do metanu i wyższych węglowodorów w łagodnych warunkach, takich jak temperatura i ciśnienie otoczenia. W rezultacie konwersja CO₂ wspomagana ultradźwiękami stanowi obiecujące podejście do zrównoważonej produkcji paliw, wykorzystania węgla i magazynowania energii odnawialnej.
Ultradźwięki dużej mocy otwierają nowe drogi wykorzystania dwutlenku węgla
Konwersja dwutlenku węgla do cennych węglowodorów staje się jednym z najważniejszych wyzwań technologicznych w przechodzeniu na gospodarkę o obiegu zamkniętym węgla. Zamiast traktować CO₂ wyłącznie jako problem emisyjny, zaawansowane procesy chemiczne coraz częściej mają na celu wykorzystanie go jako surowca węglowego do produkcji paliw syntetycznych, metanu, etylenu, etanu i innych związków o wysokiej zawartości energii.
Jedną ze szczególnie obiecujących dróg jest reakcja Sabatiera wspomagana ultradźwiękami, znana również jako proces sono-Sabatiera. Zastosowanie ultradźwięków dużej mocy w ciekłych ośrodkach zawierających CO₂ pozwala zintensyfikować środowisko reakcji bez polegania wyłącznie na konwencjonalnych układach katalitycznych pracujących w wysokiej temperaturze i pod wysokim ciśnieniem.
Klasyczna reakcja Sabatiera opisuje uwodornienie dwutlenku węgla do metanu i wody. Ponownie przyciąga uwagę ze względu na swoje znaczenie dla technologii power-to-gas, produkcji syntetycznego gazu ziemnego, magazynowania energii odnawialnej, a nawet zastosowań kosmicznych.

Sonikator UIP2000hdT zwiększa transport masy i intensyfikuje reakcje chemiczne
Dlaczego sonikacja ma znaczenie w konwersji CO₂
Sonikacja wprowadza energię do cieczy poprzez kawitację akustyczną. Podczas kawitacji mikroskopijne pęcherzyki powstają, rosną i gwałtownie się zapadają. Te lokalne zdarzenia zapadania się pęcherzyków wytwarzają ekstremalne mikrośrodowiska o bardzo wysokich przejściowych temperaturach i ciśnieniach, z turbulencjami i powstawaniem rodników, podczas gdy ciecz w całej objętości może pozostawać w stosunkowo łagodnych warunkach.
W kontekście redukcji CO₂ oznacza to, że ultradźwięki dużej mocy mogą aktywować szlaki reakcji chemicznych, które w warunkach otoczenia są trudne do realizacji innymi sposobami. Badania doświadczalne nad sonochemiczną konwersją CO₂ wykazały, że ultradźwięki stosowane w wodzie nasyconej CO₂, roztworze chlorku sodu i syntetycznej wodzie morskiej mogą prowadzić do powstawania węglowodorów, takich jak metan, etylen i etan, wraz ze znacznymi ilościami tlenku węgla, który następnie może zostać przekształcony w metan.
Ma to znaczenie przemysłowe, ponieważ wskazuje strategię intensyfikacji procesu: zamiast zwiększać wyłącznie temperaturę, ciśnienie lub złożoność katalizatora, ultradźwięki mogą poprawiać warunki reakcji poprzez fizyczne dostarczanie energii.
Kluczowe zalety reakcji Sabatiera wspomaganej ultradźwiękami
Proces sono-Sabatiera oferuje szereg zalet, które czynią go bardzo atrakcyjnym dla przyszłych technologii wykorzystania CO₂:
- Łagodne warunki pracy: Ultradźwięki dużej mocy mogą umożliwiać konwersję CO₂ w temperaturze pokojowej i pod ciśnieniem atmosferycznym, zmniejszając potrzebę stosowania energochłonnej obróbki termicznej.
- Możliwość prowadzenia reakcji bez katalizatora: Badania nad sonochemiczną konwersją CO₂ wykazały, że pod wpływem ultradźwięków węglowodory mogą powstawać nawet bez konwencjonalnych katalizatorów, co upraszcza projektowanie procesu i zmniejsza koszty związane z katalizatorami.
- Powstawanie cennych węglowodorów: Metan jest głównym produktem docelowym, ale można również wytwarzać etylen i etan, co rozszerza potencjalny łańcuch wartości poza syntetyczny gaz ziemny.
- Integracja z wodorem: Zastąpienie atmosfery gazu obojętnego wodorem cząsteczkowym może znacząco usprawnić proces sono-Sabatiera, zwiększając dostępność wodoru do uwodornienia i metanizacji CO₂.
- Możliwe sprzężenie z odwróconą reakcją konwersji gazu wodnego: Powstawanie tlenku węgla wskazuje, że podczas sonikacji mogą zachodzić odwrócone reakcje konwersji gazu wodnego. CO może następnie pełnić funkcję produktu pośredniego w dalszym uwodornieniu do metanu lub wyższych węglowodorów.
- Potencjalne szlaki reakcji typu Fischera–Tropscha: W układach bogatych w wodór tlenek węgla i wodór mogą uczestniczyć w reakcjach typu Fischera–Tropscha, wspomagając powstawanie wyższych węglowodorów, takich jak etylen i etan. Konwencjonalne reakcje Fischera–Tropscha są powszechnie znane jako droga otrzymywania węglowodorów z gazu syntezowego CO/H₂.
- Większa wydajność w ośrodkach zasolonych: Zwiększona zawartość soli, na przykład w wodzie morskiej lub syntetycznej wodzie morskiej, może usprawnić proces sono-Sabatiera. Podane informacje wskazują, że warunki zbliżone do panujących w wodzie morskiej mogą zwiększyć wydajność otrzymywania węglowodorów o około 40%.
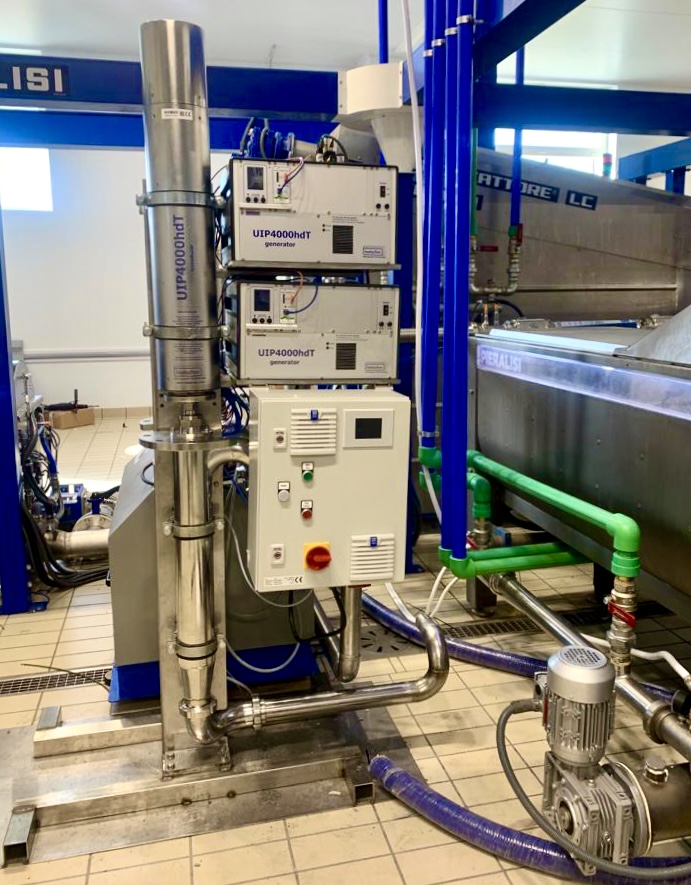
Ultradźwięki dużej mocy – 2x sonikatory UIP4000hdT z komorami przepływowymi do ciągłej pracy w linii
Woda morska jako funkcjonalny ośrodek reakcyjny
Szczególnie interesującym aspektem reakcji Sabatiera wspomaganej ultradźwiękami jest korzystny wpływ wody zawierającej sole. W nasyconej CO₂ czystej wodzie, roztworze chlorku sodu i syntetycznej wodzie morskiej ultradźwięki mogą inicjować konwersję CO₂ do metanu, etylenu, etanu i tlenku węgla.
Stosowanie roztworów soli ma znaczenie dla skalowania procesu do skali przemysłowej. Woda morska występuje w dużych ilościach, jest niedroga i dostępna na całym świecie. Jeśli zasolone ośrodki mogą sprzyjać powstawaniu węglowodorów, proces może stać się szczególnie atrakcyjny dla zakładów przemysłowych na wybrzeżu, morskich ośrodków energetyki odnawialnej oraz systemów wychwytywania i wykorzystania dwutlenku węgla zlokalizowanych w pobliżu zasobów wody morskiej.
W praktyce oznacza to, że proces sono-Sabatiera można byłoby badać jako część zintegrowanych systemów łączących:
- CO₂ wychwycony ze strumieni przemysłowych gazów odlotowych lub bezpośrednio z powietrza,
- odnawialny wodór z elektrolizy,
- wodę morską lub solankę jako ośrodek reakcyjny,
- ultradźwięki dużej mocy jako technologię intensyfikacji procesu,
- następującą po reakcji separację gazów i uszlachetnianie węglowodorów.
Znaczenie przemysłowe: przekształcanie CO₂ w paliwa syntetyczne i surowce chemiczne
Wydajna konwersja CO₂ do węglowodorów nie jest wyłącznie celem laboratoryjnym. Jest bezpośrednio związana z przyszłością paliw odnawialnych, syntetycznego gazu ziemnego, produkcji chemicznej i magazynowania energii.
Metan wytwarzany z CO₂ i odnawialnego wodoru może służyć jako syntetyczny gaz ziemny. Jedną z zalet syntetycznego metanu jest możliwość potencjalnego wykorzystania istniejącej infrastruktury gazowej, w tym magazynów, rurociągów i przemysłowych urządzeń zasilanych gazem.
Etylen i etan dodatkowo zwiększają znaczenie przemysłowe procesu. Etylen jest jednym z najważniejszych podstawowych surowców chemicznych w przemyśle petrochemicznym, natomiast etan może być wykorzystywany jako paliwo lub surowiec do krakingu parowego. Dlatego proces sonochemiczny, w którym powstaje nie tylko metan, ale także węglowodory C₂, mógłby stać się cenny zarówno dla produkcji paliw, jak i syntezy chemicznej.
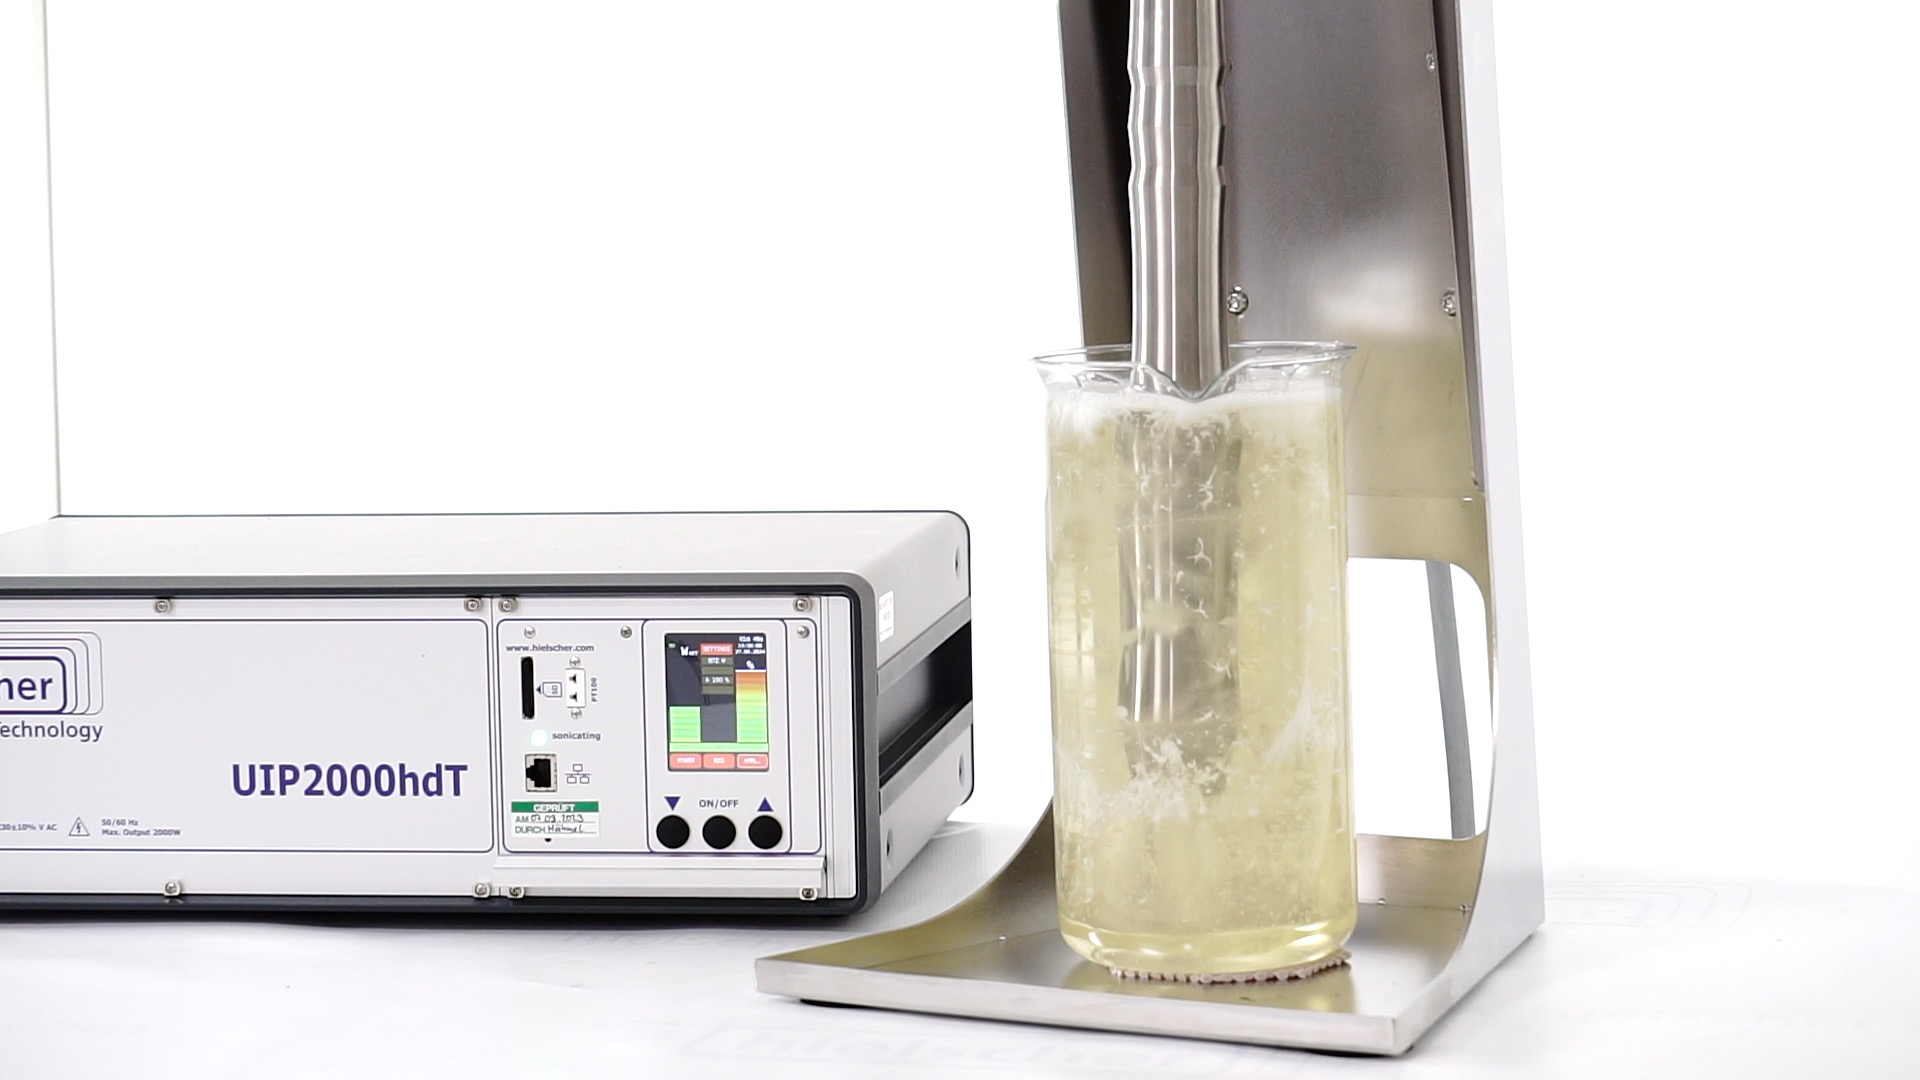
Kawitacja akustyczna przy sonikatorze UIP2000hdT
Reakcja Sabatiera wspomagana ultradźwiękami ma szczególne znaczenie dla sektorów, które potrzebują cząsteczek zawierających węgiel, ale chcą zmniejszyć zależność od węgla pochodzenia kopalnego. Należą do nich:
- technologia power-to-gas i produkcja odnawialnego metanu,
- wychwytywanie i wykorzystanie dwutlenku węgla,
- produkcja paliw syntetycznych,
- ekologiczna produkcja chemiczna,
- morskie i przybrzeżne procesy przemysłowe,
- zdecentralizowane wytwarzanie paliw,
- infrastruktura gospodarki wodorowej.

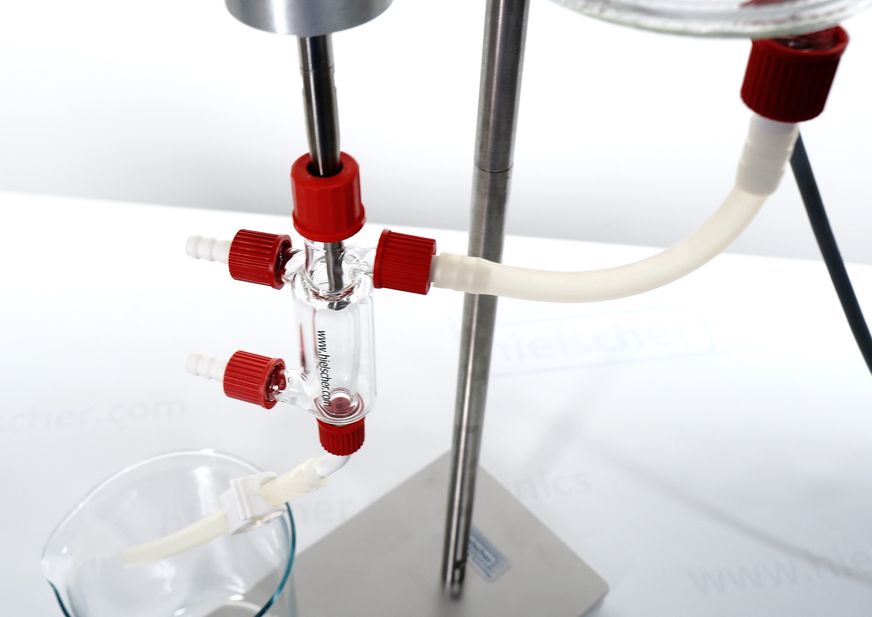
Sonikator UIP2000hdT z reaktorem z komorą przepływową przystosowanym do pracy pod ciśnieniem
Jak ultradźwięki poprawiają efektywność procesu
Główna korzyść z zastosowania ultradźwięków nie polega na zastępowaniu procesów chemicznych, lecz na ich intensyfikacji. W układach sonochemicznych kawitacja poprawia transport masy, kontakt gaz–ciecz i lokalną gęstość energii. Ma to szczególne znaczenie dla uwodornienia CO₂, ponieważ w procesie uczestniczą gazy o ograniczonej rozpuszczalności w ośrodkach wodnych.
Ultradźwięki dużej mocy pomagają przezwyciężyć kilka czynników ograniczających proces:
- Poprawiają dyspersję CO₂ i wodoru w fazie ciekłej.
- Zwiększają powierzchnię międzyfazową pomiędzy pęcherzykami gazu a ośrodkiem reakcyjnym.
- Tworzą lokalne strefy o wysokiej energii, w których warunki aktywacji CO₂ stają się korzystniejsze.
- Sprzyjają powstawaniu rodników i produktów pośrednich.
- Mogą wspomagać reakcje następcze, takie jak powstawanie CO i metanizacja.
Połączenie tych efektów sprawia, że sonikacja jest atrakcyjna dla koncepcji kompaktowych reaktorów z intensyfikacją procesu, zwłaszcza tam, gdzie konwencjonalne reaktory termiczne są zbyt energochłonne, zbyt wolne lub zbyt zależne od kosztownych materiałów katalitycznych.
Pomost między metanizacją CO₂ a syntezą węglowodorów
Proces sono-Sabatiera jest szczególnie interesujący, ponieważ może łączyć kilka ważnych typów reakcji. Głównym celem jest metanizacja CO₂, ale powstawanie tlenku węgla wskazuje na udział odwróconej reakcji konwersji gazu wodnego. W środowiskach bogatych w wodór powstająca mieszanina CO/H₂ może przypominać gaz syntezowy, który stanowi podstawę syntezy węglowodorów metodą Fischera–Tropscha.
Dowiedz się więcej o ultradźwiękowej syntezie katalizatorów Fischera–Tropscha!
Otwiera to drogę do szerszego spektrum produktów. Zamiast traktować konwersję CO₂ wyłącznie jako produkcję metanu, można byłoby wykorzystać sonikację do wspomagania powstawania węglowodorów C₁ i C₂, a potencjalnie, po dalszej optymalizacji procesu, także produktów węglowych o większej wartości.
Sonikacja jako metoda intensyfikacji procesów wykorzystania CO₂
 Reakcja Sabatiera wspomagana ultradźwiękami jest nadal rozwijającą się technologią, ale jej zalety są wyraźne. Oferuje drogę konwersji CO₂ do użytecznych węglowodorów w łagodnych warunkach, może korzystać z prowadzenia procesu w środowisku bogatym w wodór i może osiągać wyższe wydajności w zasolonych ośrodkach, takich jak woda morska.
Dla przemysłu oferowane korzyści są znaczące: CO₂ może zostać przekształcony ze strumienia odpadowego w surowiec do produkcji metanu i innych węglowodorów. Przy zasilaniu odnawialną energią elektryczną i połączeniu z zielonym wodorem proces sono-Sabatiera mógłby przyczynić się do zrównoważonej produkcji paliw, recyklingu węgla i długoterminowego magazynowania energii.

MultiSonoReactor – Przemysłowy ultradźwiękowy reaktor przepływowy
Sonikatory dużej mocy do usprawniania reakcji Sabatiera
Reakcja Sabatiera wspomagana ultradźwiękami stanowi innowacyjne podejście do redukcji CO₂ i syntezy węglowodorów. Dzięki zastosowaniu ultradźwięków dużej mocy wodę nasyconą CO₂ i roztwory soli można aktywować w łagodnych warunkach, wytwarzając metan, etylen, etan i tlenek węgla jako produkt pośredni. Dodatek wodoru cząsteczkowego znacznie usprawnia proces, natomiast zwiększona zawartość soli może dodatkowo poprawić wydajność otrzymywania węglowodorów.
W miarę poszukiwania przez przemysł skalowalnych sposobów przekształcania CO₂ w paliwa i surowce chemiczne sonikacja oferuje obiecującą drogę. Łączy intensyfikację procesu, łagodne warunki reakcji i możliwość wykorzystania odnawialnego wodoru – trzy cechy, które mogłyby uczynić proces sono-Sabatiera ważną technologią przyszłego wykorzystania węgla.
Jak wybrać najlepszy sonikator do swojego reaktora chemicznego!
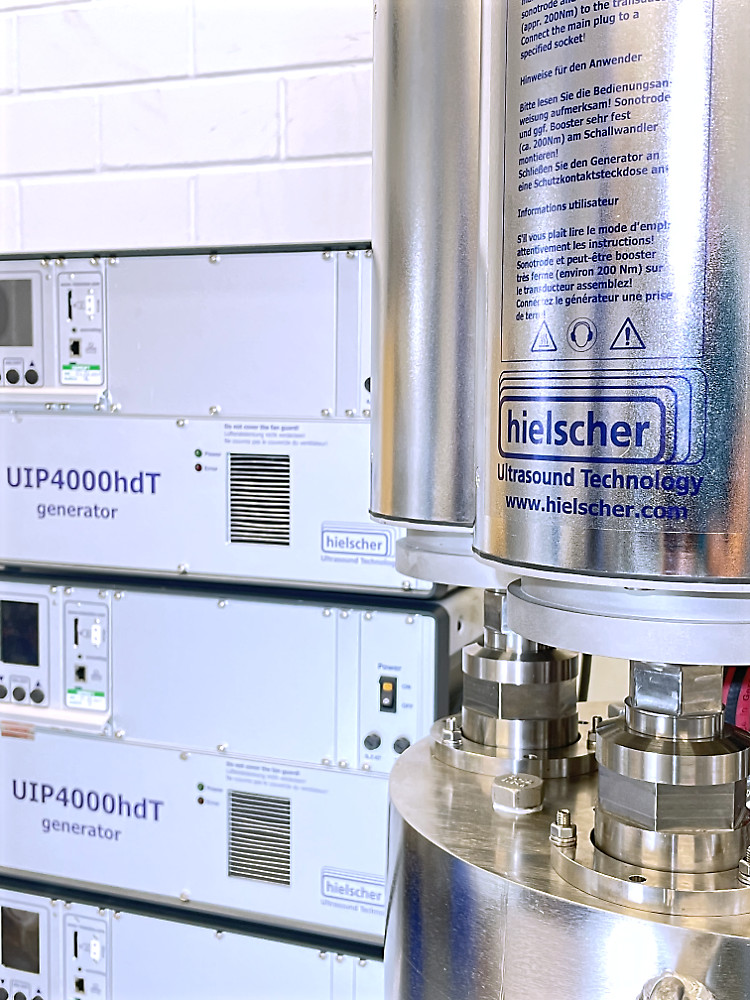 Sonikatory Hielscher i ultradźwiękowe komory przepływowe zapewniają solidną platformę do intensyfikacji reakcji Sabatiera poprzez wprowadzanie ultradźwięków dużej mocy bezpośrednio do strumieni cieczy lub zawiesiny zawierających CO₂/H₂. W procesie sono-Sabatiera ultradźwiękowa komora przepływowa pełni funkcję kontrolowanej strefy kawitacji, w której dyspersja gazów, międzyfazowy transport masy, zwilżanie katalizatora i lokalna aktywacja reakcji ulegają znacznemu wzmocnieniu. Dzięki temu systemy ultradźwiękowe Hielscher nadają się do integracji z reaktorami ze złożem zawiesinowym, w których zawieszone cząstki katalizatora mogą być stale poddawane intensywnej kawitacji, a także z koncepcjami reaktorów ze złożem fluidalnym, w których ultradźwięki mogą wspomagać kontakt gaz–ciecz–ciało stałe, mieszanie i kinetykę reakcji. Alternatywnie ultradźwiękowe komory przepływowe można instalować przed reaktorami membranowymi, aby wstępnie zdyspergować CO₂ i wodór, aktywować ośrodek reakcyjny, wytwarzać reaktywne produkty pośrednie lub poprawiać homogenizację strumienia zasilającego przed selektywnym dozowaniem wodoru, separacją produktów lub przesuwaniem równowagi na etapie membranowym. Sonikatory Hielscher mogą zatem pełnić funkcję modułowych jednostek intensyfikacji procesu na potrzeby rozwoju w skali laboratoryjnej, optymalizacji w skali pilotażowej i przemysłowej konwersji CO₂ do węglowodorów.
Poniższa tabela przedstawia orientacyjną wydajność przetwarzania naszych sonikatorów:
| Objętość partii | Natężenie przepływu | Zalecane urządzenia |
|---|---|---|
| od 10 do 2000mL | od 20 do 400mL/min | UP200Ht, UP400St |
| od 0,1 do 20L | od 0,2 do 4L/min | UIP2000hdT |
| od 10 do 100L | od 2 do 10L/min | UIP4000hdT |
| od 15 do 150L | od 3 do 15L/min | UIP6000hdT |
| n.a. | od 10 do 100L/min | UIP16000hdT |
| n.a. | większe | zespół urządzeń UIP16000hdT |
Projektowanie, produkcja i doradztwo – jakość wyprodukowana w Niemczech
Sonikatory Hielscher są dobrze znane z najwyższych standardów jakości i projektowania. Wytrzymałość i łatwość obsługi umożliwiają bezproblemową integrację naszych sonikatorów z instalacjami przemysłowymi. Sonikatory Hielscher z łatwością radzą sobie z trudnymi warunkami i wymagającym środowiskiem pracy.
Hielscher Ultrasonics jest firmą posiadającą certyfikat ISO i kładzie szczególny nacisk na sonikatory o wysokiej wydajności, wykorzystujące najnowocześniejszą technologię i łatwe w obsłudze. Oczywiście sonikatory Hielscher są zgodne z CE i spełniają wymagania UL, CSA oraz RoHs.
Najczęściej zadawane pytania
Czym są węglowodory?
Węglowodory to organiczne związki chemiczne złożone wyłącznie z atomów węgla i wodoru. Stanowią podstawę strukturalną paliw kopalnych, wielu paliw syntetycznych i licznych surowców chemicznych stosowanych w przemysłowej chemii organicznej.
Jakie są rodzaje węglowodorów?
Główne rodzaje węglowodorów to węglowodory alifatyczne, cykliczne i aromatyczne. Węglowodory alifatyczne obejmują nasycone alkany, które zawierają wyłącznie pojedyncze wiązania węgiel–węgiel, oraz nienasycone alkeny i alkiny, które zawierają wiązania podwójne lub potrójne. Węglowodory cykliczne zawierają atomy węgla ułożone w struktury pierścieniowe, natomiast węglowodory aromatyczne zawierają stabilne sprzężone układy pierścieniowe, takie jak benzen. Węglowodory można również klasyfikować jako nasycone lub nienasycone w zależności od tego, czy zawierają wyłącznie wiązania pojedyncze, czy wiązania wielokrotne.
Do czego wykorzystuje się węglowodory?
Węglowodory wykorzystuje się przede wszystkim jako paliwa, surowce chemiczne, rozpuszczalniki, środki smarne, woski oraz surowce do produkcji tworzyw sztucznych, polimerów, żywic, kauczuku syntetycznego, detergentów i specjalistycznych produktów chemicznych. Metan, etan, propan, benzyna, olej napędowy, paliwo do silników odrzutowych, etylen, benzen i woski parafinowe to produkty węglowodorowe o istotnym znaczeniu przemysłowym.
Dlaczego ultradźwięki o niskiej częstotliwości działają silniej w sonochemii?
Ultradźwięki o niskiej częstotliwości działają silniej w sonochemii, ponieważ wytwarzają większe pęcherzyki kawitacyjne, które zapadają się gwałtowniej. Te intensywne implozje pęcherzyków powodują lokalne występowanie wysokich temperatur i wysokich ciśnień, fal uderzeniowych, mikrostrug, turbulencji oraz powstawanie rodników, co silnie wspomaga reakcje chemiczne, transport masy, emulgowanie, rozbijanie cząstek i aktywację powierzchni.
Jaka jest różnica między ultradźwiękami o niskiej i wysokiej częstotliwości?
Główna różnica między ultradźwiękami o niskiej i wysokiej częstotliwości polega na intensywności i charakterze kawitacji. Ultradźwięki o niskiej częstotliwości, zwykle w zakresie około 20 do 30 kHz, wytwarzają silną kawitację i dlatego są szeroko stosowane w sonochemii, dyspersji, emulgowaniu, ekstrakcji, odgazowywaniu i homogenizacji ultradźwiękowej. Ultradźwięki o wysokiej częstotliwości powodują mniejsze, mniej gwałtowne zdarzenia kawitacyjne i lepiej nadają się do zastosowań diagnostycznych lub analitycznych, takich jak obrazowanie medyczne, w których kontrolowane rozchodzenie się fal i wysoka rozdzielczość przestrzenna są ważniejsze niż mechaniczna lub chemiczna intensyfikacja procesu.
Literatura / Źródła
- Md Hujjatul Islam, Odne S. Burheim, Jean-Yves Hihn, Bruno.G. Pollet (2021): Sonochemical conversion of CO2 into hydrocarbons: The Sabatier reaction at ambient conditions. Ultrasonics Sonochemistry, Volume 73, 2021.
- Atlaskina, M.; Markin, Z.; Smorodin, K.; Kryuchkov, S.; Tsivkovsky, N.; Petukhov, A.; Atlaskin, A.; Kazarina, O.; Vorotyntsev, A.; Vorotyntsev, I. (2025): Optimized CO2 cycloaddition to epichlorohydrin catalyzed by ionic liquid with microwave and ultrasonic irradiation. International Journal of Technology, vol. 16, no. 2, 2025. 378-394.
- Quang Thang Trinh, Nicholas Golio, Yuran Cheng, Haotian Cha, Kin Un Tai, Lingxi Ouyang, Jun Zhao, Tuan Sang Tran, Tuan-Khoa Nguyen, Jun Zhang, Hongjie An, Zuojun Wei, Francois Jerome, Prince Nana Amaniampong, Nam-Trung Nguyen (2025): Sonochemistry and sonocatalysis: current progress, existing limitations, and future opportunities in green and sustainable chemistry. Green Chemistry, Issue 18, 2025.
- Marina Cortés-Reyes;Ibrahim Azaoum; Sergio Molina-Ramírez; Concepción Herrera; M. Ángeles Larrubia; Luis J. Alemany (2021): NiGa Unsupported Catalyst for CO2 Hydrogenation at Atmospheric Pressure. Tentative Reaction Pathways. Industrial & Engineering Chemistry Research 2021, 60, 51, 18891–18899.

Ultradźwiękowe reaktory z komorami przepływowymi wyposażone w płaszcz i przystosowane do pracy pod ciśnieniem, do manosonikacji termicznej

Hielscher Ultrasonics produkuje homogenizatory ultradźwiękowe o wysokiej wydajności w rozmiarach od laboratoryjnych do przemysłowych.