Désulfuration des carburants marins par ultrasons
- Les carburants marins sont soumis à de nouvelles réglementations qui exigent une teneur en soufre de 0,5%m/m ou moins.
- La désulfuration oxydative assistée par ultrasons (UAOD) est une méthode éprouvée qui accélère la réaction d’oxydation et constitue un procédé économique et sûr.
- Les procédés UAOD peuvent être mis en œuvre à température ambiante et à pression atmosphérique et permettent l’élimination sélective des composés soufrés des carburants hydrocarbonés.
- Les systèmes à ultrasons haute performance de Hielscher sont faciles à installer et peuvent être utilisés en toute sécurité à bord ou à terre.
Carburants marins à faible teneur en soufre
L’Organisation maritime internationale (IMO) a mis en œuvre de nouvelles réglementations imposant aux navires du monde entier d’utiliser des carburants marins dont la teneur en soufre est de 0,5%m/m à partir de janvier 2020. Ces nouvelles réglementations exigent des changements profonds dans le traitement des carburants marins : un procédé de désulfuration efficace est nécessaire pour respecter les nouvelles normes relatives aux carburants à faible teneur en soufre.
La désulfuration oxydative assistée par ultrasons (UAOD) des carburants hydrocarbonés liquides tels que l’essence, le naphta, le gazole, les carburants marins, etc., est une méthode très efficace et viable pour éliminer le soufre de flux de carburants lourds de grand volume.
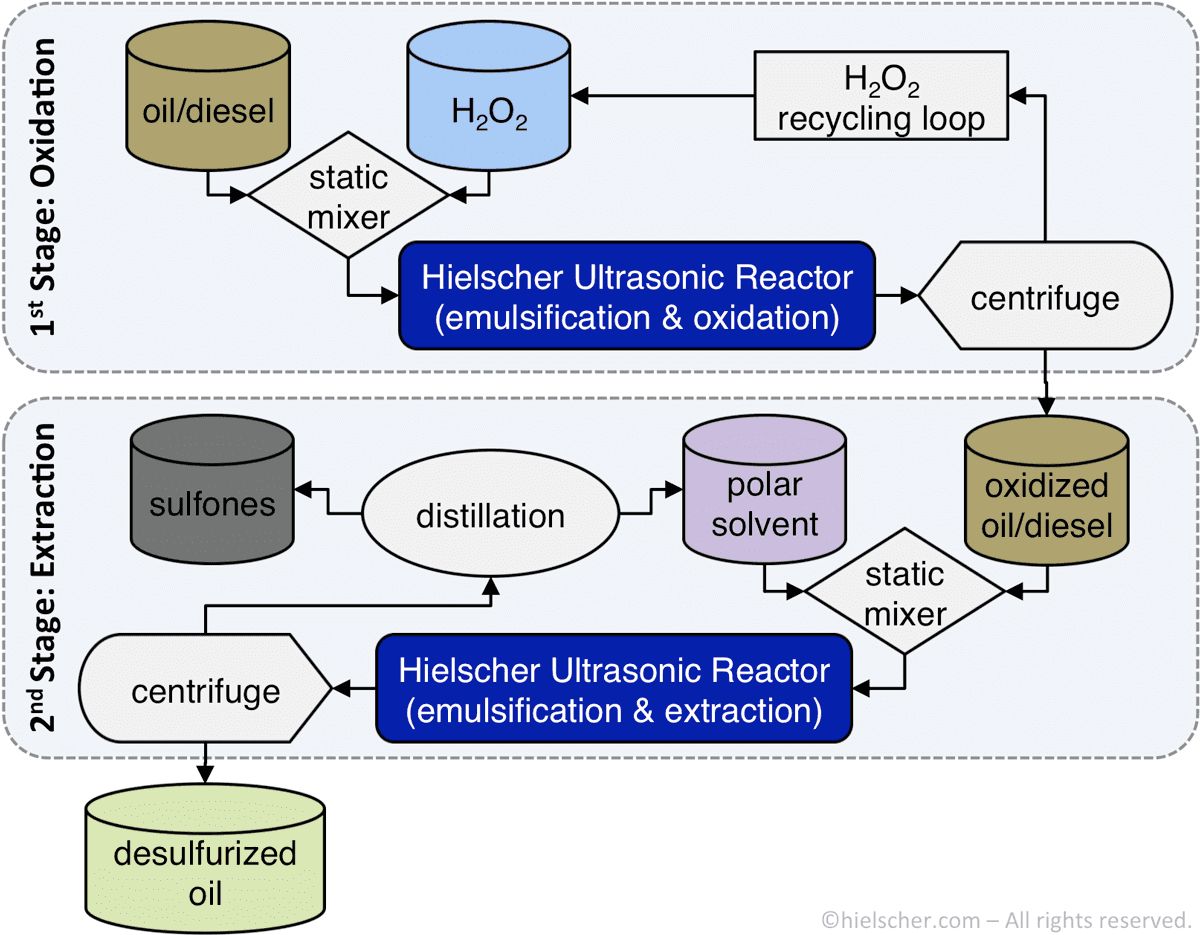
Schéma de procédé de désulfuration oxydative par ultrasons en 2 étapes
Désulfuration oxydative
La désulfuration oxydative (ODS) est une solution respectueuse de l’environnement et économique qui peut remplacer l’hydrodésulfuration (HDS), car les composés soufrés oxydés peuvent être séparés beaucoup plus facilement des fiouls lourds. Après l’étape de désulfuration oxydative, les composés soufrés extraits sont séparés par des méthodes physiques, par exemple à l’aide d’un solvant polaire non miscible, suivi d’une séparation gravitaire, par adsorption ou par centrifugation. Une décomposition thermique peut également être utilisée pour éliminer le soufre oxydé.
La réaction de désulfuration oxydative nécessite un oxydant (par exemple, l’hydrogène H2O2, le chlorite de sodium NaClO2, le protoxyde d’azote N2O, le periodate de sodium NaIO4), un catalyseur (par exemple, des acides) ainsi qu’un réactif de transfert de phase. Le réactif de transfert de phase favorise la réaction hétérogène entre les phases aqueuse et huileuse, qui constitue l’étape limitante de la réaction ODS .
- très efficace – jusqu’à 98% de désulfuration
- économique : faible investissement, faibles coûts d’exploitation
- aucun empoisonnement du catalyseur
- passage à l’échelle facile et linéaire
- utilisation sûre
- installation à terre et en mer (à bord)
- retour sur investissement rapide

Désulfuration oxydative assistée par ultrasons
Alors que l’hydrodésulfuration (HDS) nécessite des investissements plus élevés, une température de réaction élevée pouvant atteindre 400ºC et une pression élevée pouvant atteindre 100atm dans les réacteurs, le procédé de désulfuration oxydative assistée par ultrasons (UAOD) est beaucoup plus pratique, efficace et respectueux de l’environnement. L’ UAOD améliore considérablement la réactivité de l’élimination catalytique du soufre tout en offrant des coûts d’exploitation réduits, une sécurité accrue et une meilleure protection de l’environnement. Les systèmes industriels de réacteurs à ultrasons à circulation augmentent la vitesse de désulfuration grâce à une dispersion très efficace, qui améliore ainsi la cinétique de réaction. Le traitement par ultrasons produisant des dispersions à l’échelle nanométrique, le transfert de matière entre les différentes phases de la réaction hétérogène est considérablement accru.
 Le phénomène ultrasonore (acoustique) de cavitation augmente la vitesse de réaction et le transfert de matière grâce aux conditions extrêmes atteintes dans les points chauds de cavitation. Lors de l’implosion des bulles de cavitation, des températures très élevées d’environ 5 000K, des vitesses de refroidissement très rapides, des pressions d’environ 2 000atm et, par conséquent, des différences extrêmes de température et de pression sont atteintes localement. L’implosion des bulles de cavitation produit également des jets de liquide dont la vitesse peut atteindre 280m/s, ce qui génère des forces de cisaillement très élevées. Ces forces mécaniques extraordinaires accélèrent le temps de réaction d’oxydation et augmentent l’efficacité de conversion du soufre en quelques secondes.
Élimination plus complète du soufre
Alors que les mercaptans, les thioéthers, les sulfures et les disulfures peuvent être éliminés par le procédé classique d’hydrodésulfuration (HDS), une méthode plus sophistiquée est nécessaire pour éliminer les thiophènes, les benzothiophènes (BT), les dibenzothiophènes (DBT) et les 4,6-diméthyldibenzothiophènes (4,6-DMDBT). La désulfuration oxydative par ultrasons est très efficace pour éliminer même les composés soufrés réfractaires difficiles à éliminer (par exemple, le 4,6-diméthyldibenzothiophène et d’autres dérivés du thiophène substitués par des groupes alkyles). Ebrahimi et al. (2018) font état d’une efficacité de désulfuration pouvant atteindre 98,25% à l’aide d’un sonoréacteur Hielscher optimisé pour l’élimination du soufre. En outre, les composés soufrés oxydés par ultrasons peuvent être séparés par un lavage à l’eau « basic ».

Effet d’un procédé UAOD en plusieurs étapes avec des paramètres optimaux
Essai de faisabilité de la désulfuration par ultrasons avec UP400S
Shayegan et al. 2013 ont combiné la sonication (UP400S) avec du peroxyde d’hydrogène comme oxydant, FeSO comme catalyseur, de l’acide acétique pour ajuster le pH et du méthanol comme solvant d’extraction afin de réduire la quantité de soufre du gazole.
Les constantes de vitesse de réaction lors de la désulfuration oxydative peuvent être considérablement augmentées par l’ajout d’ions métalliques comme catalyseur et par l’utilisation de la sonication. L’énergie ultrasonore peut réduire l’énergie d’activation de la réaction. Le traitement par sonication rompt la couche limite entre les catalyseurs solides et les réactifs et produit un mélange homogène des catalyseurs et du réactif – améliorant ainsi la cinétique de réaction.
Le procédé d’extraction du soufre est une étape cruciale de la désulfuration, dont l’objectif est de récupérer la totalité du volume de gazole désulfuré. Une extraction liquide-liquide utilisant le méthanol comme solvant est un procédé d’extraction simple, mais un mélange efficace des phases non miscibles est indispensable pour garantir une efficacité élevée. Un taux d’extraction élevé n’est obtenu que lorsque l’interface entre les phases est maximale et que le transfert de matière qui en résulte est également maximal. La sonication et la génération de cavitation acoustique assurent un mélange intense des phases réactives et abaissent l’énergie d’activation de la réaction.
Appareils à ultrasons haute performance pour la désulfuration des carburants marins
Hielscher Ultrasonics est le leader du marché des systèmes à ultrasons de forte puissance destinés à des applications exigeantes telles que l’ UAOD à l’échelle industrielle. Des amplitudes élevées pouvant atteindre 200µm, un fonctionnement 24/7 à pleine charge et en service intensif, la robustesse et la facilité d’utilisation sont les principales caractéristiques des appareils à ultrasons Hielscher. Les systèmes à ultrasons de différentes classes de puissance et divers accessoires, tels que les sonotrodes et les différentes géométries de réacteurs à circulation, permettent d’adapter au mieux le système à ultrasons à votre carburant spécifique, à votre capacité de traitement et à votre environnement.
Le tableau ci-dessous donne une indication de la capacité de traitement approximative de nos appareils à ultrasons :
| Volume par lot | Débit | Appareils recommandés |
|---|---|---|
| 10 à 2000mL | 20 à 400mL/min | UP400St |
| 0,1 à 20L | 0,2 à 4L/min | UIP2000hdT |
| 10 à 100L | 2 à 10L/min | UIP4000hdT |
| n.a. | 10 à 100L/min | UIP16000 |
| n.a. | plus élevé | ensemble d’appareils UIP16000 |
Contactez-nous ! / Posez-nous vos questions !

Processeurs à ultrasons de forte puissance, du laboratoire à l’échelle pilote et industrielle.
Bibliographie / Références
- Ebrahimi, S.L.; Khosravi-Nikou, M.R.; Hashemabadi, S.H. (2018): Sonoreactor optimization for ultrasound assisted oxidative desulfurization of liquid hydrocarbon. Petroleum Science and Technology Vol. 36, Issue 13, 2018.
- Prajapati, A.K.; Singh, S.K.; Gupta, S.P.; Mishra, A. (2018): Desulphurization of Crude Oil by Ultrasound Integrated Oxidative Technology. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
- Shayegan, Z.; Razzaghi, M.; Niaei, A.; Salari, D.; Tabar, M.T.S.; Akbari, A.N. (2013): Sulfur removal of gas oil using ultrasound-assisted catalytic oxidative process and study of its optimum conditions. Korean J. Chem. Eng., 30(9), 2013. 1751-1759.
- Štimac, A.; Ivančević, B.; Jambrošić, K. (2001): Characterization of Ultrasonic Homogenizers for Shipbuilding Industry.
Résultats de recherche sur la désulfuration oxydative assistée par ultrasons (UAOD)
Prajapati et al. (2018): Désulfuration du pétrole brut par une technologie oxydative intégrant les ultrasons. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
Prajapati et al. (2018) décrivent les avantages d’un réacteur à ultrasons Hielscher pour la désulfuration oxydative assistée par ultrasons (UAOD). L’UAOD est devenue une technologie de remplacement viable de l’hydrotraitement traditionnel, pénalisé par des coûts d’investissement et d’exploitation importants liés aux équipements d’hydrodésulfuration à haute pression et à haute température, aux chaudières, aux installations de production d’hydrogène et aux unités de récupération du soufre. La désulfuration oxydative assistée par ultrasons permet de réaliser une élimination poussée du soufre dans des conditions beaucoup plus douces, plus rapidement, de manière plus sûre et beaucoup plus économique.
Le procédé de désulfuration oxydative assistée par ultrasons (UAOD) a été appliqué au gazole et à une charge de produits pétroliers contenant des composés soufrés modèles (benzothiophène, dibenzothiophène et diméthyldibenzothiophène). L’influence de la quantité d’oxydant, du volume de solvant utilisé pour l’étape d’extraction, de la durée et de la température du traitement par ultrasons (UIP1000hdT, 20 kHz, 750 W, fonctionnant à 40%) a été étudiée. Dans les conditions optimisées pour l’UAOD, une élimination du soufre pouvant atteindre 99% a été obtenue pour les composés modèles dans la charge de produits pétroliers, avec un rapport molaire H2O2:acide acétique:soufre de 64:300:1, après 9min de traitement par ultrasons à 90ºC, suivi d’une extraction au méthanol (rapport solvant/huile optimisé de 0,36). Avec la même quantité de réactif et 9 min de traitement par ultrasons, l’élimination du soufre était supérieure à 75% pour les échantillons de gazole.
L’importance des amplitudes ultrasonores élevées
L’intensification par ultrasons de la désulfuration oxydative du pétrole brut à l’échelle commerciale nécessite un processeur à ultrasons industriel à circulation capable de maintenir des amplitudes vibratoires élevées d’environ 80 – 100 micromètres. Les amplitudes sont directement liées à l’intensité des forces de cisaillement générées par la cavitation ultrasonore et doivent être maintenues à un niveau suffisamment élevé pour que le mélange soit efficace.
Les expériences réalisées par Prajapati et al. montrent que la sonication améliore la réaction de désulfuration. L’efficacité de désulfuration était d’environ 93,2% lors de l’application d’ultrasons haute performance.
Shayegan et al. (2013): Élimination du soufre du gazole par un procédé oxydatif catalytique assisté par ultrasons et étude de ses conditions optimales. Korean Journal of Chemical Engineering 30(9), septembre 2013. 1751–1759.
Le procédé de désulfuration oxydative assistée par ultrasons (UAOD) a été appliqué pour réduire les composés soufrés du gazole contenant différents types de teneur en soufre. La réglementation environnementale exige une désulfuration très poussée pour éliminer les composés soufrés. UAOD est une technologie prometteuse qui offre des coûts d’exploitation réduits, une sécurité accrue et une meilleure protection de l’environnement. Pour la première fois, l’agent de transfert de phase habituel (bromure de tétraoctylammonium) a été remplacé par l’isobutanol, car l’utilisation de l’isobutanol est beaucoup plus économique que celle du TOAB, sans entraîner de contamination. La réaction a été réalisée au point optimal à différentes températures, selon des procédures en une, deux et trois étapes, en étudiant l’effet de l’augmentation progressive de H2O2 et de l’utilisation du TOAB à la place de l’isobutanol. La concentration totale en soufre dans la phase huileuse a été analysée selon la méthode ASTM-D3120. L’élimination la plus élevée, d’environ 90%, pour un gazole contenant 9 500 mg/kg de soufre, a été obtenue en trois étapes pendant 17 minutes de traitement à 62±2°C, avec l’utilisation de 180,3 mmol de H2O2 et une extraction au méthanol.
Akbari et al. (2014): Étude des variables du procédé et des effets d’intensification des ultrasons appliqués à la désulfuration oxydative d’un gazole modèle avec MoO3/Al2O3 comme catalyseur. Ultrasonics Sonochemistry 21(2), mars 2014. 692–705.
Un nouveau système sonocatalytique hétérogène constitué de MoO3/Al2O3 comme catalyseur et de H2O2 associés à la sonication a été étudié pour améliorer et accélérer l’oxydation des composés soufrés modèles du gazole, ce qui a entraîné une amélioration significative de l’efficacité du procédé. L’influence des ultrasons sur les propriétés, l’activité et la stabilité du catalyseur a été étudiée en détail au moyen des techniques GC-FID, PSD, SEM et BET. Une conversion du DBT supérieure à 98% dans un gazole modèle contenant 1000 μg/g de soufre a été obtenue par cette nouvelle désulfuration assistée par ultrasons, avec un rapport molaire H2O2/soufre de 3, une température de 318 K et une dose de catalyseur de 30 g/L après 30 min de réaction, contre une conversion de 55% obtenue dans le procédé sans ultrasons. Cette amélioration était considérablement influencée par les paramètres opératoires et les propriétés du catalyseur. Les effets des principales variables du procédé ont été étudiés à l’aide de la méthodologie des surfaces de réponse pour le procédé sans ultrasons, comparé à la sonication. Les ultrasons ont assuré une bonne dispersion du catalyseur et de l’oxydant en rompant les liaisons hydrogène et en les désagglomérant dans la phase huileuse. Le dépôt d’impuretés à la surface du catalyseur a entraîné une désactivation rapide dans les expériences sans ultrasons, avec seulement 5% d’oxydation du DBT après 6 cycles de réaction sans ultrasons utilisant le catalyseur recyclé. Plus de 95% du DBT a été oxydé après 6 cycles assistés par ultrasons, ce qui montre une forte amélioration de la stabilité grâce au nettoyage de la surface pendant la sonication. Une réduction considérable de la taille des particules a également été observée après 3h de sonication, ce qui pourrait permettre une meilleure dispersion du catalyseur dans le carburant modèle.
Afzalinia et al. (2016): Procédé de désulfuration oxydative assistée par ultrasons d’un carburant liquide utilisant comme catalyseur de l’acide phosphotungstique encapsulé dans un MOF interpénétré à base de Zn(II) fonctionnalisé par des groupes amine. Ultrasonics Sonochemistry 2016
Dans ce travail, la désulfuration oxydative assistée par ultrasons (UAOD) de carburants liquides a été réalisée avec un nouveau catalyseur hétérogène hautement dispersé à base d’acide phosphotungstique de type Keggin (H3PW12O40, PTA), encapsulé dans un MOF fonctionnalisé par des groupes amino (TMU-17 -NH2). Le composite préparé présente une activité catalytique élevée et peut être réutilisé pour la désulfuration oxydative d’un carburant modèle. La désulfuration oxydative assistée par ultrasons (UAOD) est une nouvelle manière de réaliser la réaction d’oxydation de composés contenant du soufre rapidement, de façon économique, respectueuse de l’environnement et sûre, dans des conditions douces. Les ondes ultrasonores peuvent être utilisées comme un outil efficace pour réduire le temps de réaction et améliorer les performances du système de désulfuration oxydative. Avec PTA@TMU-17-NH2, la désulfuration complète de l’huile modèle a pu être réalisée avec 20 mg de catalyseur, un rapport molaire O/S de 1:1 et du MeCN comme solvant d’extraction. Les résultats obtenus ont indiqué que la conversion du DBT en DBTO2 atteint 98% après 15 min à température ambiante. Dans ce travail, nous avons préparé pour la première fois TMU-17-NH2 et le composite PTA/TMU-17-NH2 par irradiation ultrasonore et les avons utilisés dans le procédé UAOD. Le catalyseur préparé présente une excellente aptitude à la réutilisation sans lixiviation du PTA ni perte d’activité.