Ультразвукове знесірчення суднового палива
- На суднові палива поширюються нові нормативні вимоги, які передбачають вміст сірки 0,5%m/m або менше.
- Окиснювальне знесірчення за допомогою ультразвуку (UAOD) є усталеним методом, який прискорює реакцію окиснення та становить економічний і безпечний процес.
- Процеси UAOD можна проводити за температури навколишнього середовища й атмосферного тиску, і вони дають змогу вибірково видаляти сполуки сірки з вуглеводневих палив.
- Високопродуктивні ультразвукові системи Hielscher легко встановлювати та безпечно експлуатувати на борту судна або на березі.
Суднові палива з низьким вмістом сірки
Міжнародна морська організація (IMO) запровадила нові нормативні вимоги, згідно з якими морські судна в усьому світі зобов’язані використовувати суднові палива із вмістом сірки 0,5%m/m починаючи з January 2020. Ці нові вимоги потребують докорінних змін у переробці суднових палив: для дотримання нових норм щодо палив із низьким вмістом сірки необхідний ефективний процес знесірчення.
Окиснювальне знесірчення за допомогою ультразвуку (UAOD) рідких вуглеводневих палив, як-от бензину, нафти, дизельного палива, суднового палива тощо, є високоефективним і практично здійсненним методом видалення сірки з великооб’ємних потоків важких палив.
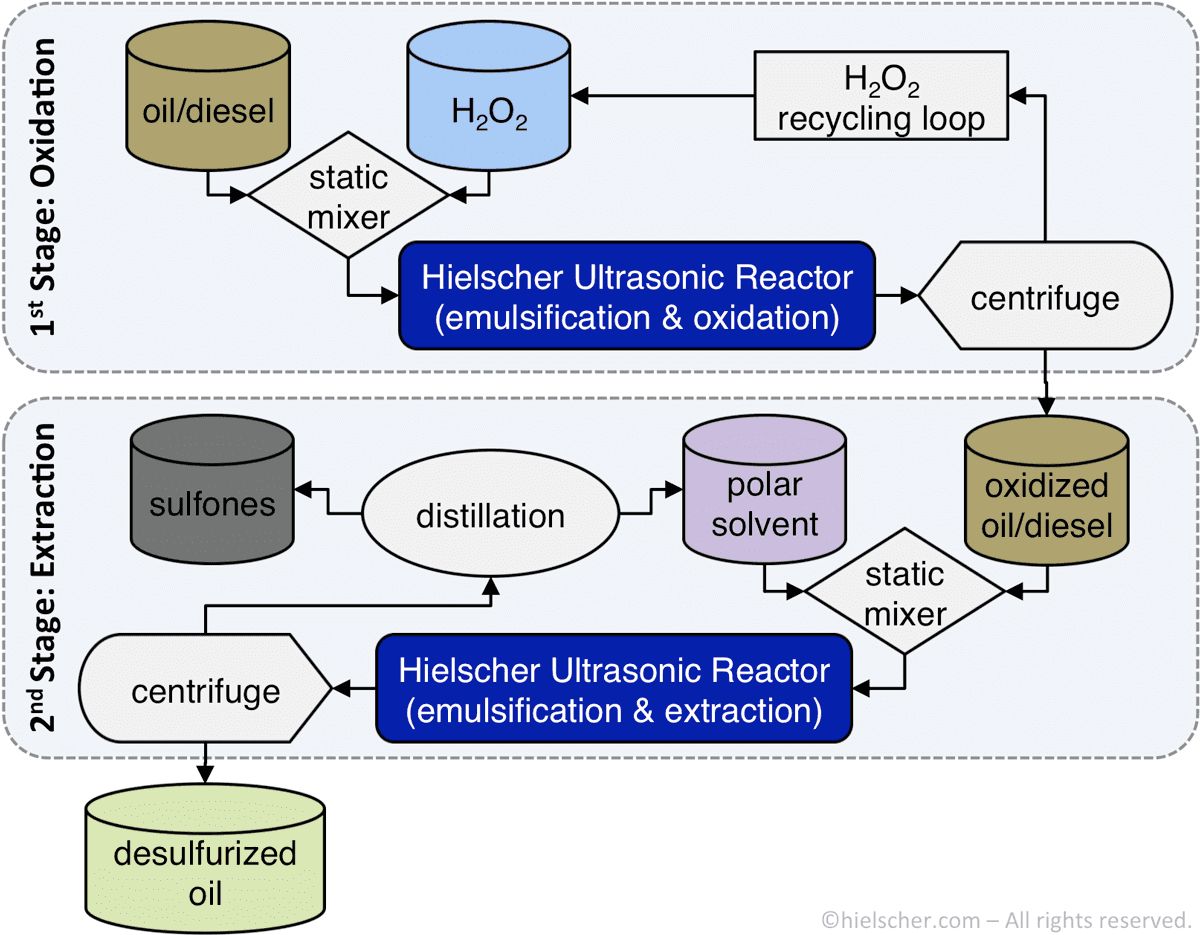
Блок-схема 2-стадійного ультразвукового окиснювального знесірчення
Окиснювальне знесірчення
Окиснювальне знесірчення (ODS) є екологічною та економічною альтернативою гідрознесірченню (HDS), оскільки окиснені сполуки сірки можна значно легше відокремити від важких паливних олив. Після стадії окиснювального знесірчення екстраговані сполуки сірки відокремлюють фізичними методами, наприклад із застосуванням незмішуваного полярного розчинника та подальшого гравітаційного, адсорбційного або відцентрового розділення. Як альтернативу для видалення окисненої сірки можна використовувати термічне розкладання.
Для реакції окиснювального знесірчення потрібні окисник (наприклад, водень H2O2, хлорит натрію NaClO2, оксид діазоту N2O, перйодат натрію NaIO4), каталізатор (наприклад, кислоти), а також реагент міжфазного перенесення. Реагент міжфазного перенесення сприяє гетерогенній реакції між водною та оливною фазами, яка є стадією, що лімітує швидкість ODS реакції.
- висока ефективність – знесірчення до 98%
- економічність: низькі інвестиційні та експлуатаційні витрати
- відсутність отруєння каталізатора
- просте лінійне масштабування
- безпечна експлуатація
- встановлення на березі та в морі (на борту судна)
- швидка окупність інвестицій

Окиснювальне знесірчення за допомогою ультразвуку
Тоді як гідрознесірчення (HDS) потребує вищих інвестиційних витрат, високої температури реакції до 400ºC та високого тиску до 100atm у реакторах, процес окиснювального знесірчення за допомогою ультразвуку (UAOD) є набагато зручнішим, ефективнішим та екологічнішим. Процес UAOD значно підвищує реакційну здатність під час каталітичного видалення сірки й водночас забезпечує нижчі експлуатаційні витрати, вищий рівень безпеки та захисту довкілля. Промислові системи ультразвукових проточних реакторів підвищують швидкість знесірчення завдяки високоефективному диспергуванню та, відповідно, поліпшенню кінетики реакції. Оскільки ультразвукова обробка забезпечує утворення нанорозмірних дисперсій, масоперенесення між різними фазами в гетерогенній реакції різко зростає.
 Ультразвукова (акустична) кавітація підвищує швидкість реакції та масоперенесення завдяки екстремальним умовам, що виникають у кавітаційних гарячих точках. Під час імплозії кавітаційної бульбашки локально досягаються дуже високі температури приблизно 5 000K, дуже високі швидкості охолодження, тиск приблизно 2 000atm і, відповідно, екстремальні перепади температури й тиску. Імплозія кавітаційної бульбашки також утворює струмені рідини зі швидкістю до 280m/s, що створює дуже високі зсувні сили. Ці надзвичайні механічні сили прискорюють реакцію окиснення та підвищують ефективність перетворення сірки за лічені секунди.
Повніше видалення сірки
Хоча меркаптани, тіоетери, сульфіди та дисульфіди можна видалити за допомогою традиційного процесу гідродесульфуризації (HDS), для видалення тіофенів, бензотіофенів (BT), дибензотіофенів (DBT) і 4,6-диметилдибензотіофенів (4,6-DMDBT) потрібен складніший метод. Ультразвукова окиснювальна десульфуризація є високоефективною навіть для видалення стійких сірковмісних сполук, які важко видаляються (наприклад, 4,6-диметилдибензотіофену та інших алкілзаміщених похідних тіофену). Ebrahimi та ін. (2018) повідомляють про ефективність десульфуризації до 98,25% із використанням сонореактора Hielscher , оптимізованого для видалення сірки. Крім того, сірковмісні сполуки, окиснені за допомогою ультразвуку, можна відокремити промиванням лужною водою.

Вплив багатостадійного процесу UAOD за оптимальних параметрів
Випробування здійсненності ультразвукової десульфуризації за допомогою UP400S
Shayegan та ін. у 2013 році поєднали ультразвукову обробку (UP400S) з використанням пероксиду водню як окисника, FeSO як каталізатора, оцтової кислоти як регулятора pH та метанолу як екстракційного розчинника для зменшення кількості сірки в газойлі.
Константи швидкості реакції під час окиснювальної десульфуризації можна значно підвищити, додаючи іони металів як каталізатор і застосовуючи ультразвукову обробку. Енергія ультразвуку може знижувати енергію активації реакції. Ультразвукова обробка руйнує примежовий шар між твердими каталізаторами та реагентами й забезпечує однорідне змішування каталізаторів і реагенту – завдяки цьому поліпшується кінетика реакції.
Процес екстракції сірки є вирішальним етапом десульфуризації, мета якого – забезпечити повернення всього об’єму десульфуризованого газойлю. Рідинно-рідинна екстракція з використанням метанолу як розчинника є простим процесом екстракції, проте для забезпечення високої ефективності необхідне ефективне перемішування взаємно нерозчинних фаз. Високого ступеня екстракції досягають лише за максимальної площі міжфазної поверхні та, відповідно, максимального масоперенесення між фазами. Ультразвукова обробка та утворення акустичної кавітації забезпечують інтенсивне перемішування фаз реагентів і знижують енергію активації реакції.
Високопродуктивні ультразвукові установки для десульфуризації суднового палива
Hielscher Ultrasonics є лідером ринку потужних ультразвукових систем для складних застосувань, таких як UAOD у промисловому масштабі. Високі амплітуди до 200µm, робота 24/7 за повного навантаження та у важких умовах, міцність і зручність користування є ключовими характеристиками ультразвукових апаратів Hielscher. Ультразвукові системи різних класів потужності та різноманітне допоміжне оснащення, зокрема сонотроди й проточні реактори різної геометрії, дають змогу якнайкраще адаптувати ультразвукову систему до вашого конкретного палива, потрібної продуктивності обробки та умов експлуатації.
Наведена нижче таблиця дає уявлення про приблизну продуктивність обробки наших ультразвукових апаратів:
| Об’єм партії | Об’ємна витрата | Рекомендовані пристрої |
|---|---|---|
| від 10 до 2000mL | від 20 до 400mL/min | UP400St |
| від 0,1 до 20L | від 0,2 до 4L/min | UIP2000hdT |
| від 10 до 100L | від 2 до 10L/min | UIP4000hdT |
| n.a. | від 10 до 100L/min | UIP16000 |
| n.a. | більша | кластер із UIP16000 |
Зв’яжіться з нами! / Запитайте нас!

Потужні ультразвукові процесори для лабораторного, пілотного та промислового масштабів.
Література / Джерела
- Ebrahimi, S.L.; Khosravi-Nikou, M.R.; Hashemabadi, S.H. (2018): Sonoreactor optimization for ultrasound assisted oxidative desulfurization of liquid hydrocarbon. Petroleum Science and Technology Vol. 36, Issue 13, 2018.
- Prajapati, A.K.; Singh, S.K.; Gupta, S.P.; Mishra, A. (2018): Desulphurization of Crude Oil by Ultrasound Integrated Oxidative Technology. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
- Shayegan, Z.; Razzaghi, M.; Niaei, A.; Salari, D.; Tabar, M.T.S.; Akbari, A.N. (2013): Sulfur removal of gas oil using ultrasound-assisted catalytic oxidative process and study of its optimum conditions. Korean J. Chem. Eng., 30(9), 2013. 1751-1759.
- Štimac, A.; Ivančević, B.; Jambrošić, K. (2001): Characterization of Ultrasonic Homogenizers for Shipbuilding Industry.
Результати досліджень окиснювальної десульфуризації за допомогою ультразвуку (UAOD)
Prajapati та ін. (2018): Десульфуризація сирої нафти за допомогою окиснювальної технології з інтегрованим ультразвуком. IJSRD – International Journal for Scientific Research & Development, том 6, випуск 02, 2018.
Prajapati та ін. (2018) описують переваги ультразвукового реактора Hielscher для окиснювального знесірчення за допомогою ультразвуку (UAOD). UAOD стало життєздатною альтернативною технологією традиційному гідроочищенню, застосування якого ускладнюють значні капітальні та експлуатаційні витрати, пов’язані з обладнанням для гідрознесірчення за високих тисків і температур, котлами, установками виробництва водню та установками вилучення сірки. Окиснювальне знесірчення за допомогою ультразвуку дає змогу здійснювати глибоке видалення сірки за значно м’якших умов, швидше, безпечніше та набагато економічніше.
Процес окиснювального знесірчення за допомогою ультразвуку (UAOD) застосовували до дизельного палива та нафтової сировини, що містили модельні сполуки сірки (бензотіофен, дибензотіофен і диметилдибензотіофен). Досліджували вплив кількості окисника, об’єму розчинника на стадії екстракції, тривалості та температури ультразвукової обробки (UIP1000hdT, 20 kHz, 750 W, робота на 40%). За оптимізованих умов UAOD було досягнуто видалення сірки до 99% для модельних сполук у нафтовій сировині за молярного співвідношення H2O2:оцтова кислота:сірка 64:300:1 після 9min ультразвукової обробки за 90ºC з подальшою екстракцією метанолом (оптимізоване співвідношення розчинника та нафти становило 0,36). За тієї самої кількості реагентів і 9 min ультразвукової обробки видалення сірки зі зразків дизельного палива перевищувало 75%.
Важливість високих амплітуд ультразвуку
Ультразвукова інтенсифікація окиснювального знесірчення сирої нафти в промислових масштабах потребує застосування промислового проточного ультразвукового процесора, здатного підтримувати високі амплітуди коливань на рівні близько 80 – 100 мкм. Амплітуди безпосередньо пов’язані з інтенсивністю зсувних сил, що виникають унаслідок ультразвукової кавітації, і для ефективного змішування їх необхідно підтримувати на достатньо високому рівні.
Експерименти, проведені Prajapati та ін., показують, що ультразвукова обробка посилює реакцію знесірчення. Ефективність знесірчення становила близько 93,2% за застосування високоефективного ультразвуку.
Shayegan та ін. (2013): Видалення сірки з газойлю за допомогою каталітичного окиснювального процесу з ультразвуковою обробкою та дослідження його оптимальних умов. Korean Journal of Chemical Engineering 30(9), September 2013. 1751–1759.
Процес окиснювального знесірчення за допомогою ультразвуку (UAOD) застосовували для зменшення кількості сполук сірки в газойлі з різними типами вмісту сірки. Екологічні нормативи вимагають дуже глибокого знесірчення для усунення сполук сірки. UAOD є перспективною технологією з нижчими експлуатаційними витратами, вищим рівнем безпеки та захисту довкілля. Уперше типовий агент міжфазного перенесення (бромід тетраоктиламонію) замінили ізобутанолом, оскільки застосування ізобутанолу значно економічніше, ніж TOAB, і не спричиняє забруднення. Реакцію проводили за оптимальних умов при різних температурах, за одно-, дво- та тристадійними процедурами, досліджуючи вплив поступового збільшення кількості H2O2 та TOAB , який використовували замість ізобутанолу. Загальну концентрацію сірки в нафтовій фазі визначали за методом ASTM-D3120. Найвищого ступеня видалення, близько 90%, для газойлю з вмістом сірки 9 500 mg/kg досягли за три стадії протягом 17 хвилин процесу при 62±2°C, коли використовували 180,3 mmol H2O2 , а екстракцію проводили метанолом.
Akbari та ін. (2014): Дослідження змінних процесу та ефектів інтенсифікації ультразвуком при окиснювальному знесірченні модельного дизельного палива з використанням MoO3/Al2O3 як каталізатора. Ultrasonics Sonochemistry 21(2), March 2014. 692–705.
Нову гетерогенну сонокаталітичну систему, що складається з MoO3/Al2O3 як каталізатора та H2O2 , у поєднанні з ультразвуковою обробкою досліджували для поліпшення та прискорення окиснення модельних сірковмісних сполук дизельного палива, що дало змогу значно підвищити ефективність процесу. Вплив ультразвуку на властивості, активність і стабільність каталізатора детально досліджували методами GC-FID, PSD, SEM і BET. Конверсії DBT понад 98% у модельному дизельному паливі, що містило 1000 μg/g сірки, досягли за допомогою нового методу десульфуризації з ультразвуковим сприянням за молярного співвідношення H2O2/сірка 3, температури 318 K і дозування каталізатора 30 g/L після 30 min реакції, тоді як у процесі без ультразвуку конверсія становила 55%. На це поліпшення істотно впливали робочі параметри та властивості каталізатора. Вплив основних змінних процесу досліджували за допомогою методології поверхні відгуку для процесу без ультразвуку порівняно з ультразвуковою обробкою. Ультразвук забезпечував добре диспергування каталізатора й окисника завдяки руйнуванню водневих зв’язків та їх деагломерації в нафтовій фазі. Осадження домішок на поверхні каталізатора спричиняло швидку дезактивацію в експериментах без ультразвуку, унаслідок чого після 6 циклів реакції без ультразвуку з повторно використовуваним каталізатором окиснювалося лише 5% DBT. Після 6 циклів з ультразвуковим сприянням окиснювалося понад 95% DBT, що свідчило про значне поліпшення стабільності завдяки очищенню поверхні під час ультразвукової обробки. Після ультразвукової обробки протягом 3h також спостерігали значне зменшення розміру частинок, що могло забезпечити краще диспергування каталізатора в модельному паливі.
Afzalinia та ін. (2016): Процес окиснювальної десульфуризації рідкого палива з ультразвуковим сприянням із використанням як каталізатора фосфорновольфрамової кислоти, інкапсульованої у взаємопроникний металоорганічний каркас (MOF) на основі Zn(II), функціоналізований аміногрупами. Ultrasonics Sonochemistry 2016
У цій роботі окиснювальну десульфуризацію рідких палив з ультразвуковим сприянням (UAOD) здійснювали з використанням нового гетерогенного високодисперсного каталізатора на основі фосфорновольфрамової кислоти типу Кеггіна (H3PW12O40, PTA), інкапсульованої в металоорганічний каркас (MOF), функціоналізований аміногрупами (TMU-17 -NH2). Отриманий композит виявляє високу каталітичну активність і придатність до повторного використання в окиснювальній десульфуризації модельного палива. Окиснювальна десульфуризація з ультразвуковим сприянням (UAOD) – це новий спосіб швидкого, економічного, екологічного та безпечного проведення реакції окиснення сірковмісних сполук у м’яких умовах. Ультразвукові хвилі можна застосовувати як ефективний інструмент для скорочення тривалості реакції та підвищення ефективності системи окиснювальної десульфуризації. За допомогою PTA@TMU-17-NH2 можна було здійснити повну десульфуризацію модельної оливи з використанням 20 mg каталізатора за молярного співвідношення O/S 1:1 у присутності MeCN як екстракційного розчинника. Отримані результати показали, що конверсія DBT у DBTO2 досягає 98% після 15 min за температури навколишнього середовища. У цій роботі ми вперше отримали TMU-17-NH2 і композит PTA/TMU-17-NH2 за допомогою ультразвукового опромінення та застосували їх у процесі UAOD. Отриманий каталізатор виявляє відмінну придатність до повторного використання без вимивання PTA та втрати активності.