ულტრაბგერითი საზღვაო საწვავის დესულფურიზაცია
- საზღვაო საწვავზე გავლენას ახდენს ახალი რეგულაციები, რომლებიც მოითხოვს გოგირდის შემცველობას 0,5%m/m ან ნაკლები.
- ულტრაბგერით ხელშეწყობილი ჟანგვითი დეზულფურიზაცია (UAOD) არის დამკვიდრებული მეთოდი, რომელიც აჩქარებს ჟანგვის რეაქციას და არის ეკონომიური და უსაფრთხო პროცესი.
- UAOD პროცესები შეიძლება მიმდინარეობდეს გარემოს ტემპერატურაზე და ატმოსფერულ წნევაზე და საშუალებას იძლევა სელექციურად მოხდეს გოგირდის ნაერთების ამოღება ნახშირწყალბადული საწვავებიდან.
- Hielscher-ის მაღალი წარმადობის ულტრაბგერითი სისტემები ადვილად მონტაჟდება და მათი ექსპლუატაცია უსაფრთხოა როგორც გემზე, ისე სანაპიროზე.
დაბალი გოგირდის შემცველობის საზღვაო საწვავი
საერთაშორისო საზღვაო ორგანიზაციამ (IMO) ამოქმედა ახალი რეგულაციები, რომლითაც მსოფლიოს მასშტაბით საზღვაო გემებს ევალებათ გამოიყენონ საზღვაო საწვავი 0,5%m/m გოგირდის შემცველობით 2020 წლის იანვრიდან. ეს ახალი რეგულაციები მოითხოვს საფუძვლიან ცვლილებებს საზღვაო საწვავის დამუშავებაში: დაბალი გოგირდის შემცველობის საწვავისთვის ახალი სტანდარტების შესასრულებლად საჭიროა ეფექტური დეზულფურიზაციის პროცესი.
ულტრაბგერით ხელშეწყობილი ჟანგვითი დეზულფურიზაცია (UAOD) თხევადი ნახშირწყალბადული საწვავებისთვის, როგორიცაა ბენზინი, ნაფთა, დიზელის საწვავი, საზღვაო საწვავი და ა.შ., არის მაღალეფექტური და სიცოცხლისუნარიანი მეთოდი გოგირდის ამოსაღებად მძიმე საწვავების დიდი მოცულობის ნაკადებიდან.
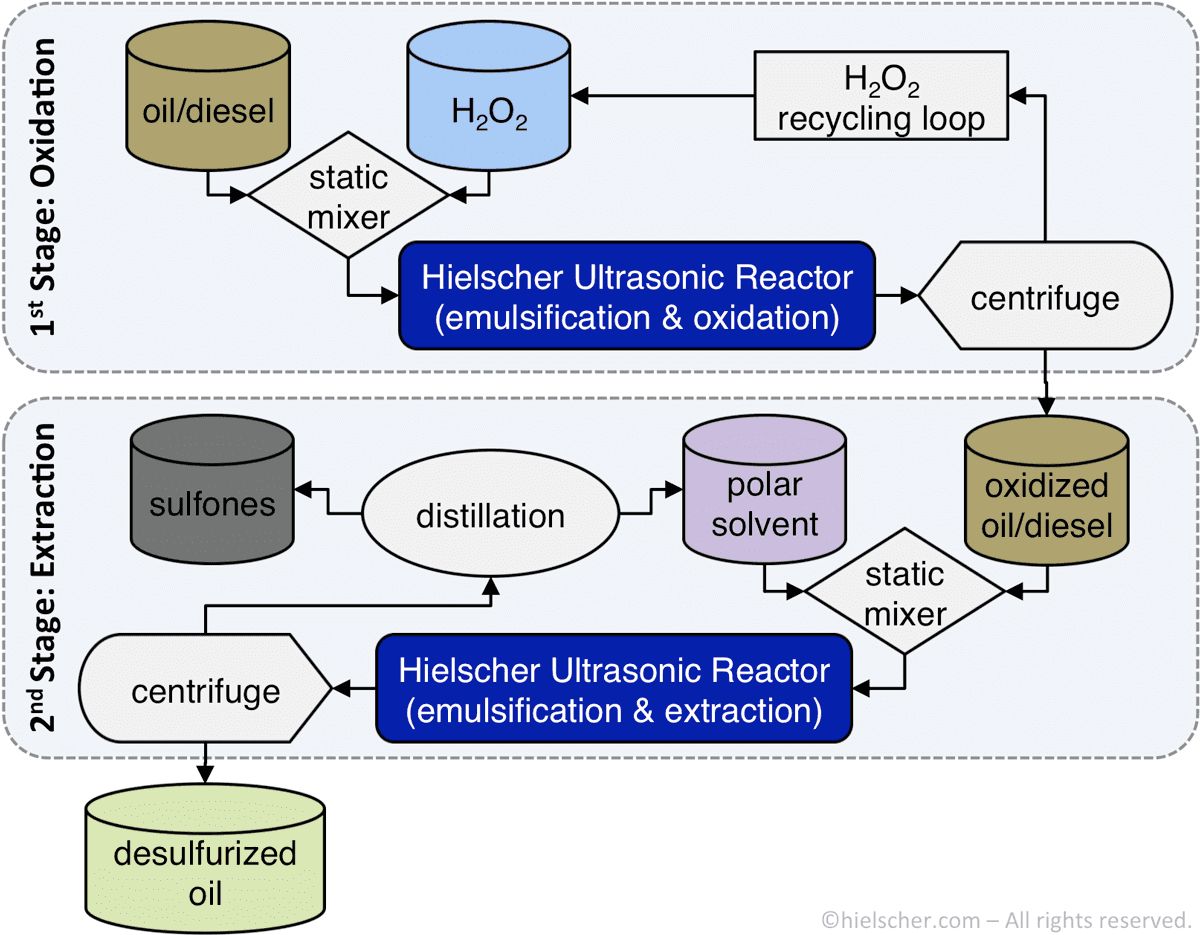
2-საფეხურიანი ულტრაბგერითი ჟანგვითი დეზულფურიზაციის ტექნოლოგიური სქემა
ჟანგვითი დეზულფურიზაცია
ჟანგვითი დეზულფურიზაცია (ODS) არის ეკოლოგიურად სუფთა და ეკონომიური ალტერნატივა ჰიდროდეზულფურიზაციისთვის (HDS), რადგან დაჟანგული გოგირდის ნაერთები მნიშვნელოვნად უფრო მარტივად შეიძლება გამოიყოს მძიმე თხევადი საწვავიდან. ჟანგვითი დეზულფურიზაციის ეტაპის შემდეგ, ექსტრაჰირებული გოგირდის ნაერთები გამოიყოფა ფიზიკური მეთოდებით, მაგალითად, შეურევადი პოლარული გამხსნელის გამოყენებით და შემდგომი გრავიტაციული, ადსორბციული ან ცენტრიფუგული სეპარაციით. ალტერნატიულად, დაჟანგული გოგირდის მოსაშორებლად შეიძლება გამოყენებულ იქნას თერმული დაშლა.
ჟანგვითი დეზულფურიზაციის რეაქციისთვის საჭიროა ჟანგავი (მაგ., წყალბადის H2O2, ნატრიუმის ქლორიტი NaClO2, აზოტის ოქსიდი N2O, ნატრიუმის პერიოდატი NaIO4), კატალიზატორი (მაგ., მჟავები), ასევე ფაზური გადატანის რეაგენტი. ფაზური გადატანის რეაგენტი ხელს უწყობს წყლისა და ზეთის ფაზებს შორის ჰეტეროგენული რეაქციის წარმართვას, რომელიც არის ODS რეაქციის სიჩქარის შემზღუდველი ეტაპი.
- მაღალეფექტური – მაქსიმუმ 98% დეზულფურიზაცია
- ეკონომიური: დაბალი ინვესტიცია, დაბალი საექსპლუატაციო ხარჯები
- კატალიზატორის მოწამვლის გარეშე
- მარტივი, წრფივი მასშტაბირება
- უსაფრთხო ექსპლუატაცია
- მონტაჟი სანაპიროზე და ზღვაში (გემზე)
- სწრაფი RoI

ულტრაბგერით ხელშეწყობილი ჟანგვითი დეზულფურიზაცია
მიუხედავად იმისა, რომ ჰიდროდეზულფურიზაცია (HDS) მოითხოვს უფრო მაღალ საინვესტიციო ხარჯებს, რეაქციის მაღალ ტემპერატურას 400ºC-მდე და მაღალ წნევას 100atm-მდე რეაქტორებში, ულტრაბგერით ხელშეწყობილი ჟანგვითი დეზულფურიზაციის პროცესი (UAOD) ბევრად უფრო მოსახერხებელი, ეფექტური და ეკოლოგიურად სუფთაა. UAOD მნიშვნელოვნად ზრდის კატალიზური გოგირდის მოცილების რეაქტიულობას და ერთდროულად სთავაზობს უფრო დაბალ საექსპლუატაციო ხარჯებს, უფრო მაღალ უსაფრთხოებას და გარემოს დაცვას. სამრეწველო ულტრაბგერითი ნაკადის რეაქტორული სისტემები ზრდიან დეზულფურიზაციის სიჩქარეს მაღალეფექტური დისპერსიის და, შესაბამისად, გაუმჯობესებული რეაქციის კინეტიკის გამო. რადგან ულტრაბგერითი დამუშავება უზრუნველყოფს ნანოზომიერ დისპერსიებს, მასათა გადაცემა სხვადასხვა ფაზებს შორის ჰეტეროგენულ რეაქციაში მკვეთრად იზრდება.
 ულტრაბგერითი (აკუსტიკური) კავიტაცია ზრდის რეაქციის სიჩქარეს და მასათა გადაცემას ექსტრემალური პირობების გამო, რომლებიც მიიღწევა კავიტაციურ ცხელ წერტილებში. კავიტაციური ბუშტის იმპლოზიის დროს ადგილობრივად მიიღწევა ძალიან მაღალი ტემპერატურა, დაახლოებით 5,000K, გაცივების ძალიან მაღალი სიჩქარე, წნევა დაახლოებით 2,000atm და, შესაბამისად, ტემპერატურისა და წნევის უკიდურესად დიდი სხვაობები. კავიტაციური ბუშტის იმპლოზია ასევე წარმოქმნის სითხის ჭავლებს 280m/s-მდე სიჩქარით, რაც ქმნის ძალიან მაღალ ძვრის ძალებს. ეს არაჩვეულებრივი მექანიკური ძალები აჩქარებს ჟანგვის რეაქციას და წამებში ზრდის გოგირდის გარდაქმნის ეფექტურობას.
უფრო სრული გოგირდის მოცილება
მიუხედავად იმისა, რომ მერკაპტანები, თიოეთერები, სულფიდები და დისულფიდები შეიძლება მოცილდეს ჩვეულებრივი ჰიდროდეზულფურიზაციის (HDS) პროცესით, თიოფენების, ბენზოთიოფენების (BT), დიბენზოთიოფენების (DBT) და 4,6-დიმეთილდიბენზოთიოფენების (4,6-DMDBT) მოსაცილებლად საჭიროა უფრო დახვეწილი მეთოდი. ულტრაბგერითი ჟანგვითი დეზულფურიზაცია მაღალეფექტურია ძნელად მოსაცილებელი, ქიმიურად მდგრადი გოგირდის ნაერთების (მაგ., 4,6-დიმეთილდიბენზოთიოფენი და სხვა ალკილჩანაცვლებული თიოფენის წარმოებულები) მოცილების შემთხვევაშიც. Ebrahimi et al. (2018) იუწყებიან დესულფურიზაციის ეფექტურობას 98,25%-მდე Hielscher სონორეაქტორის გამოყენებით გოგირდის მოცილებისთვის ოპტიმიზებული. გარდა ამისა, ულტრაბგერითად დაჟანგული გოგირდის ნაერთები შეიძლება გამოიყოს ფუძე წყლით რეცხვის გზით.

მრავალსაფეხურიანი UAOD პროცესის ეფექტი ოპტიმალურ პარამეტრებზე
ულტრაბგერითი დესულფურიზაციის შესაძლებლობის ტესტი UP400S-ით
Shayegan et al. 2013 აერთიანებდნენ ულტრაბგერით დამუშავებას (UP400S) წყალბადის ზეჟანგთან, როგორც მჟანგავთან, FeSO-სთან, როგორც კატალიზატორთან, ძმარმჟავასთან, როგორც pH-ის მარეგულირებელთან, და მეთანოლთან, როგორც ექსტრაქციის გამხსნელთან, რათა შემცირებულიყო გოგირდის რაოდენობა გაზოილში.
რეაქციის სიჩქარის მუდმივები ჟანგვითი დეზულფურიზაციის დროს შეიძლება მნიშვნელოვნად გაიზარდოს ლითონის იონების კატალიზატორად დამატებით და ულტრაბგერითი დამუშავების გამოყენებით. ულტრაბგერით ენერგიას შეუძლია შეამციროს რეაქციის აქტივაციის ენერგია. ულტრაბგერითი დამუშავება არღვევს მყარ კატალიზატორებსა და რეაგენტებს შორის სასაზღვრო შრეს და უზრუნველყოფს კატალიზატორებისა და რეაგენტების ერთგვაროვან ნარევს – ამით კი აუმჯობესებს რეაქციის კინეტიკას.
გოგირდის ექსტრაქციის პროცესი დეზულფურიზაციის გადამწყვეტი ეტაპია, რომლის მიზანია დეზულფურიზებული გაზოილის სრული მოცულობის აღდგენა. სითხე-სითხის ექსტრაქცია მეთანოლის გამხსნელად გამოყენებით მარტივი პროცესია, მაგრამ მაღალი ეფექტურობის უზრუნველსაყოფად აუცილებელია შეურევადი ფაზების ეფექტური შერევა. ექსტრაქციის მაღალი სიჩქარე მიიღწევა მხოლოდ მაშინ, როდესაც ფაზებს შორის შეხების ზედაპირი და, შესაბამისად, მასათა გადაცემა მაქსიმალურია. ულტრაბგერითი დამუშავება და აკუსტიკური კავიტაციის წარმოქმნა უზრუნველყოფს რეაქციაში მონაწილე ფაზების ინტენსიურ შერევას და ამცირებს რეაქციის აქტივაციის ენერგიას.
მაღალი წარმადობის ულტრაბგერითი აპარატები საზღვაო საწვავის დესულფურიზაციისთვის
Hielscher Ultrasonics ბაზრის ლიდერია მაღალი სიმძლავრის ულტრაბგერითი სისტემების წარმოებაში ისეთი რთული ამოცანებისთვის, როგორიცაა UAOD UAOD სამრეწველო მასშტაბით. მაღალი ამპლიტუდები 200µm-მდე, 24/7 ექსპლუატაცია სრული დატვირთვითა და მძიმე პირობებში, გამძლეობა და მოხმარების მარტივობა არის Hielscher ულტრაბგერითი აპარატების ძირითადი მახასიათებლები. სხვადასხვა სიმძლავრის კლასის ულტრაბგერითი სისტემები და სხვადასხვა აქსესუარები, როგორიცაა სონოტროდები და ნაკადის რეაქტორების გეომეტრიები, საშუალებას იძლევა ულტრაბგერითი სისტემის ყველაზე შესაფერისი ადაპტაცია თქვენს კონკრეტულ საწვავზე, დამუშავების სიმძლავრესა და გარემოზე.
ქვემოთ მოცემული ცხრილი გაძლევთ წარმოდგენას ჩვენი ულტრაბგერითი აპარატების დაახლოებით დამუშავების სიმძლავრეზე:
| პარტიის მოცულობა | მოცულობითი ხარჯი | რეკომენდებული აპარატები |
|---|---|---|
| 10-დან 2000mL-მდე | 20-დან 400mL/min-მდე | UP400St |
| 0,1-დან 20L-მდე | 0,2-დან 4L/min-მდე | UIP2000hdT |
| 10-დან 100L-მდე | 2-დან 10L/min-მდე | UIP4000hdT |
| n.a. | 10-დან 100L/min-მდე | UIP16000 |
| n.a. | უფრო დიდი | ჯგუფი UIP16000 |
დაგვიკავშირდით! / დაგვისვით შეკითხვა!

მაღალი სიმძლავრის ულტრაბგერითი პროცესორები ლაბორატორიული, საპილოტე და სამრეწველო მასშტაბებისთვის.
ლიტერატურა / გამოყენებული წყაროები
- Ebrahimi, S.L.; Khosravi-Nikou, M.R.; Hashemabadi, S.H. (2018): Sonoreactor optimization for ultrasound assisted oxidative desulfurization of liquid hydrocarbon. Petroleum Science and Technology Vol. 36, Issue 13, 2018.
- Prajapati, A.K.; Singh, S.K.; Gupta, S.P.; Mishra, A. (2018): Desulphurization of Crude Oil by Ultrasound Integrated Oxidative Technology. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
- Shayegan, Z.; Razzaghi, M.; Niaei, A.; Salari, D.; Tabar, M.T.S.; Akbari, A.N. (2013): Sulfur removal of gas oil using ultrasound-assisted catalytic oxidative process and study of its optimum conditions. Korean J. Chem. Eng., 30(9), 2013. 1751-1759.
- Štimac, A.; Ivančević, B.; Jambrošić, K. (2001): Characterization of Ultrasonic Homogenizers for Shipbuilding Industry.
კვლევითი შედეგები ულტრაბგერით-დახმარებული ოქსიდაციური დესულფურიზაციის (UAOD) შესახებ
Prajapati et al. (2018): ნავთობის დესულფურიზაცია ულტრაბგერით ინტეგრირებული ოქსიდაციური ტექნოლოგიით. IJSRD – International Journal for Scientific Research & Development ტომი 6, ნომერი 02, 2018.
Prajapati et al. (2018) აღწერენ Hielscher-ის ულტრაბგერითი რეაქტორის სარგებელს ულტრაბგერითი დახმარებით ჟანგვითი დესულფურიზაციისთვის (UAOD). UAOD გახდა სიცოცხლისუნარიანი ალტერნატიული ტექნოლოგია ტრადიციული ჰიდროდამუშავებისთვის, რომელიც დაბრკოლებულია მნიშვნელოვანი ინვესტიციური და ოპერაციული ხარჯებით მაღალი წნევის, მაღალი ტემპერატურის ჰიდროდესულფურიზაციის აპარატურის, ქვაბების, წყალბადის ქარხნებისა და გოგირდის აღდგენის ბლოკების გამო. ულტრაბგერითი დახმარებით ჟანგვითი დესულფურიზაცია საშუალებას გვაძლევს განვახორციელოთ პროცესი გოგირდის ღრმა მოცილებისთვის ბევრად უფრო მსუბუქ პირობებში, უფრო სწრაფად, უფრო უსაფრთხოდ და ბევრად უფრო ეკონომიურად.
ულტრაბგერითი დახმარებით ჟანგვითი დესულფურიზაციის (UAOD) პროცესი გამოყენებული იქნა დიზელის საწვავისა და ნავთობპროდუქტების ნედლეულისთვის, რომელიც შეიცავდა გოგირდის მოდელურ ნაერთებს (ბენზოთიოფენი, დიბენზოთიოფენი და დიმეთილდიბენზოთიოფენი). შესწავლილი იქნა მჟანგავის რაოდენობის, ექსტრაქციის ეტაპისთვის განკუთვნილი გამხსნელის მოცულობის, ულტრაბგერითი დამუშავების დროისა და ტემპერატურის (UIP1000hdT, 20 kHz, 750 W, 40%-იანი სიმძლავრით მუშაობის) გავლენა. UAOD-ისთვის ოპტიმიზებული პირობების გამოყენებით, ნავთობპროდუქტების ნედლეულში არსებული მოდელური ნაერთებიდან გოგირდის მოცილებამ 99%-მდე მიაღწია, H2O2:ძმარმჟავა:გოგირდის მოლური თანაფარდობით 64:300:1, 9 წუთიანი ულტრაბგერითი დამუშავების შემდეგ 90ºC-ზე, რომელსაც მოჰყვა ექსტრაქცია მეთანოლით (ოპტიმიზებული გამხსნელისა და ზეთის თანაფარდობა 0,36). იგივე რეაგენტის რაოდენობისა და 9 წუთიანი ულტრაბგერის გამოყენებით, გოგირდის მოცილება იყო 75%-ზე მეტი დიზელის ზეთის ნიმუშებისთვის.
მაღალი ულტრაბგერითი ამპლიტუდების მნიშვნელობა
ნავთობის კომერციული მასშტაბის ჟანგვითი დესულფურიზაციის ულტრაბგერითი ინტენსიფიკაცია მოითხოვს სამრეწველო ზომის ნაკადიანი ულტრაბგერითი პროცესორის გამოყენებას, რომელსაც შეუძლია შეინარჩუნოს მაღალი ვიბრაციული ამპლიტუდები დაახლოებით 80 – 100 მიკრონების. ამპლიტუდები პირდაპირ კავშირშია ულტრაბგერითი კავიტაციით გამოწვეული ძვრის ძალების ინტენსივობასთან და უნდა შეინარჩუნოს საკმარისად მაღალ დონეზე, რომ შერევა იყოს ეფექტური.
Prajapati et al.-ის მიერ ჩატარებულმა ექსპერიმენტებმა აჩვენა, რომ ულტრაბგერითი დამუშავება აძლიერებს დესულფურიზაციის რეაქციას. დესულფურიზაციის ეფექტურობა იყო დაახლოებით 93,2% როდესაც გამოიყენება მაღალი წარმადობის ულტრაბგერა.
Shayegan et al. (2013): გოგირდის მოცილება გაზოილიდან ულტრაბგერითი დახმარებით კატალიზური ჟანგვითი პროცესის გამოყენებით და მისი ოპტიმალური პირობების შესწავლა. Korean Journal of Chemical Engineering 30 (9), სექტემბერი 2013. 1751-1759.
ულტრაბგერითი დახმარებით ჟანგვითი დესულფურიზაციის პროცესი (UAOD) გამოყენებულ იქნა სხვადასხვა ტიპის გოგირდის შემცველობის მქონე გაზოილში გოგირდის ნაერთების შესამცირებლად. გარემოსდაცვითი რეგულაცია მოითხოვს ძალიან ღრმა დესულფურიზაციას გოგირდის ნაერთების აღმოსაფხვრელად. UAOD არის პერსპექტიული ტექნოლოგია უფრო დაბალი ოპერაციული ხარჯებითა და უფრო მაღალი უსაფრთხოებითა და გარემოს დაცვით. პირველად, ტიპიური ფაზური გადატანის აგენტი (ტეტრაოქტილ-ამონიუმ-ბრომიდი) შეცვლილ იქნა იზობუტანოლით, რადგან იზობუტანოლის გამოყენება ბევრად უფრო ეკონომიურია ვიდრე TOAB, რაც არ იწვევს დაბინძურებას. რეაქცია ჩატარდა ოპტიმალურ წერტილში სხვადასხვა ტემპერატურაზე, ერთ-, ორ- და სამსაფეხურიან პროცედურებში, შესწავლილ იქნა H2O2 -ისა და TOAB -ის ნაცვლად იზობუტანოლის გამოყენების ეფექტი. გოგირდის ჯამური კონცენტრაცია ზეთის ფაზაში ანალიზდებოდა ASTM-D3120 მეთოდით. ყველაზე მაღალი მოცილება, დაახლოებით 90%, მიღწეულ იქნა 9 500 მგ/კგ გოგირდის შემცველი გაზოილისთვის სამ საფეხურში 17 წუთის განმავლობაში პროცესის დროს 62±2°C-ზე, როდესაც გამოყენებულ იქნა 180,3 მმოლ H2O2 და ექსტრაქცია ჩატარდა მეთანოლით.
Akbari et al. (2014): პროცესის ცვლადებისა და ულტრაბგერის ინტენსიფიკაციის ეფექტების შესწავლა, რომელიც გამოყენებულ იქნა მოდელური დიზელის ჟანგვითი დესულფურიზაციისთვის MoO3/Al2O3 კატალიზატორზე. Ultrasonics Sonochemistry 21(2), March 2014. 692–705.
ახალი ჰეტეროგენული სონოკატალიზური სისტემა, რომელიც შედგება MoO3/Al2O3 კატალიზატორისა და H2O2 ულტრაბგერითი დამუშავების კომბინაციით, შესწავლილი იქნა მოდელური გოგირდოვანი ნაერთების ჟანგვის გაუმჯობესება და აჩქარება, რამაც პროცესის ეფექტურობის მნიშვნელოვანი ზრდა გამოიწვია. ულტრაბგერის გავლენა კატალიზატორის თვისებებზე, აქტივობასა და სტაბილურობაზე დეტალურად იქნა შესწავლილი GC-FID, PSD, SEM და BET მეთოდების გამოყენებით. DBT-ის კონვერსია 98%-ზე მეტი მიღწეული იქნა მოდელურ საწვავში, რომელიც შეიცავდა 1000 μg/g გოგირდს, ახალი ულტრაბგერითი დესულფურიზაციის გამოყენებით H2O2/გოგირდის მოლური თანაფარდობის 3, ტემპერატურის 318 K და კატალიზატორის რაოდენობის 30 g/L პირობებში, 30 წუთიანი რეაქციის შემდეგ, განსხვავებით ულტრაბგერის გარეშე მიღებული 55% კონვერსიისგან. ეს გაუმჯობესება მნიშვნელოვნად იყო დამოკიდებული ექსპლუატაციის პარამეტრებზე და კატალიზატორის თვისებებზე. ძირითადი პროცესის ცვლადების გავლენა შესწავლილი იქნა რეაგირების ზედაპირის მეთოდოლოგიის გამოყენებით ულტრაბგერის გარეშე პროცესში, ულტრაბგერით დამუშავებასთან შედარებით. ულტრაბგერამ უზრუნველყო კატალიზატორისა და ჟანგავის კარგი დისპერსია წყალბადური ბმების გაწყვეტისა და მათი დეაგლომერაციის ხარჯზე ზეთის ფაზაში. კატალიზატორის ზედაპირზე მინარევების დალექვამ გამოიწვია სწრაფი დეზაქტივაცია ულტრაბგერის გარეშე ექსპერიმენტებში, რამაც მხოლოდ 5% DBT-ის ჟანგვა გამოიწვია 6 ციკლის შემდეგ რეციკლირებული კატალიზატორით. 95%-ზე მეტი DBT იქნა დაჟანგული 6 ულტრაბგერითი ციკლის შემდეგ, რაც აჩვენებს სტაბილურობის მნიშვნელოვან გაუმჯობესებას ზედაპირის გასუფთავების ხარჯზე ულტრაბგერითი დამუშავების დროს. მნიშვნელოვანი ნაწილაკების ზომის შემცირება ასევე დაფიქსირდა 3h ულტრაბგერითი დამუშავების შემდეგ, რაც შეიძლება უზრუნველყოფდეს კატალიზატორის უფრო მეტ დისპერსიას მოდელურ საწვავში.
Afzalinia et al. (2016): ულტრაბგერითი ჟანგვითი დესულფურიზაციის პროცესი თხევად საწვავში ფოსფოვოლფრამმჟავას გამოყენებით, რომელიც ჩასმულია ურთიერთგამჭოლ ამინოფუნქციურ Zn(II)-ზე დაფუძნებულ MOF-ში როგორც კატალიზატორი. Ultrasonics Sonochemistry 2016
ამ მუშაობაში, თხევადი საწვავის ულტრაბგერითი ჟანგვითი დესულფურიზაცია (UAOD) შესრულდა ახალი ჰეტეროგენული, მაღალდისპერსიული Keggin-ის ტიპის ფოსფოვოლფრამმჟავას (H3PW12O40, PTA) კატალიზატორის გამოყენებით, რომელიც ჩასმული იყო ამინოფუნქციურ MOF-ში (TMU-17 -NH2). მომზადებული კომპოზიტი აჩვენებს მაღალ კატალიზურ აქტივობასა და ხელახლა გამოყენების შესაძლებლობას მოდელური საწვავის ჟანგვით დესულფურიზაციაში. ულტრაბგერითი ჟანგვითი დესულფურიზაცია (UAOD) არის ახალი გზა გოგირდშემცველი ნაერთების ჟანგვის რეაქციის სწრაფად, ეკონომიურად, ეკოლოგიურად სუფთად და უსაფრთხოდ შესასრულებლად, რბილ პირობებში. ულტრაბგერითი ტალღები შეიძლება გამოყენებულ იქნას როგორც ეფექტური ინსტრუმენტი რეაქციის დროის შესამცირებლად და ჟანგვითი დესულფურიზაციის სისტემის ეფექტურობის გასაუმჯობესებლად. PTA@TMU-17-NH2-მა შეძლო მოდელური ზეთის სრული დესულფურიზაცია 20 mg კატალიზატორის გამოყენებით, O/S მოლური თანაფარდობის 1:1 პირობებში MeCN-ის არსებობაში როგორც ექსტრაქციის გამხსნელი. მიღებულმა შედეგებმა აჩვენა, რომ DBT-ის კონვერსია DBTO2-ში მიაღწია 98%-ს 15 წუთში გარემოს ტემპერატურაზე. ამ მუშაობაში, ჩვენ მოვამზადეთ TMU-17-NH2 და PTA/TMU-17-NH2 კომპოზიტი ულტრაბგერითი ირადიაციის გამოყენებით პირველად და გამოვიყენეთ UAOD პროცესში. მომზადებული კატალიზატორი აჩვენებს შესანიშნავ ხელახლა გამოყენების შესაძლებლობას PTA-ის გამოყოფისა და აქტივობის დაკარგვის გარეშე.