از UCO به بیودیزل با استفاده از راکتورهای فراصوتی
روغن پختوپز مصرفشده (UCO) به یکی از جذابترین خوراکها برای تولید پایدار بیودیزل تبدیل شده است. تبدیل UCO به بیودیزل، یا متیل استر روغن پختوپز مصرفشده، به کاهش پسماند و هزینههای مواد اولیه کمک میکند و از اقتصاد چرخهایتر سوخت پشتیبانی میکند. برای تولیدکنندگان بیودیزل که بهدنبال فناوری کارآمد فرآوری هستند، راکتورهای فراصوتی بیودیزل Hielscher راهکاری قدرتمند برای تشدید فرآیندهای ترانساستریفیکاسیون و استریفیکاسیون ارائه میدهند.
راکتورهای فراصوتی بیودیزل Hielscher بهطور گسترده برای بهبود تبدیل روغنها و چربیهای کمهزینه به بیودیزل باکیفیت استفاده میشوند. کاویتاسیون فراصوتی با ایجاد اختلاط شدید در مقیاس میکروسکوپی، واکنشهای شیمیایی را تسریع میکند، انتقال جرم بین فازهای امتزاجناپذیر را بهبود میبخشد و به تولیدکنندگان کمک میکند بیودیزل را بهصورت سریع، قابلاعتماد و مقیاسپذیر تولید کنند.

سونیکاتور 16kW مدل UIP16000hdT برای تولید پیوسته بیودیزل
UCOME – بیودیزل از روغنهای پسماند
UCOME مخفف متیل استر روغن پختوپز مصرفشده است. این سوخت بیودیزل با تبدیل روغنهای پختوپز پسماند به متیل استرهای اسید چرب از طریق واکنش شیمیایی با متانول تولید میشود. از آنجا که UCO خوراکی بازیافتی است، UCOME هم از نظر اقتصادی و هم از نظر زیستمحیطی جذابیت ویژهای دارد.
UCO در مقایسه با روغنهای گیاهی بکر، مزایای هزینهای روشنی دارد، اما فرآوری آن نیز با چالشهایی همراه است. روغن پختوپز مصرفشده اغلب حاوی موارد زیر است:
- اسیدهای چرب آزاد (FFA)
- آب
- بقایای مواد غذایی و آلایندهها
- محصولات اکسیداسیون
- ترکیب متغیر بسته به منشأ و سابقه استفاده
این عوامل، بازده فرآیند و عملکرد راکتور را بهویژه مهم میسازند. در همین زمینه است که راکتورهای فراصوتی بیودیزل مزایای چشمگیری ارائه میدهند.
راکتورهای فراصوتی بیودیزل چگونه تبدیل UCO به UCOME را بهبود میبخشند
تولید سنتی بیودیزل اغلب برای برقراری تماس میان روغن، الکل و کاتالیزور بر همزدن مکانیکی و گرما متکی است. از آنجا که روغن و متانول بهخوبی با هم مخلوط نمیشوند، راکتورهای متداول ممکن است با سرعت پایین واکنش، تبدیل ناقص، مصرف بیشتر مواد شیمیایی و زمان ماند طولانیتر مواجه شوند.
راکتورهای فراصوتی Hielscher از فراصوت با شدت بالا برای ایجاد کاویتاسیون در مایع استفاده میکنند. کاویتاسیون نواحی اختلاط میکروسکوپی با نیروهای برشی بسیار زیاد ایجاد میکند. این پدیده متانول را در فاز روغن به قطرات بسیار ریز تقسیم میکند و سطح تماس بینفازی بسیار بزرگتری برای واکنش فراهم میسازد.
نتیجه، فرآیند تولید بیودیزلی است که بهشدت تشدید شده و مزایای مهمی دارد:
- ترانساستریفیکاسیون و استریفیکاسیون سریعتر
- بهبود بازده تبدیل
- استفاده بهتر از متانول و کاتالیزور
- کاهش زمان واکنش
- قابلیت فرآوری پیوسته درونخطی
- افزایش آسان مقیاس از پایلوت به تولید صنعتی
برای خوراکهای UCO با محتوای بالای FFA، فراصوت بهویژه سودمند است، زیرا هم مرحله استریفیکاسیون با کاتالیزور اسیدی و هم مرحله ترانساستریفیکاسیون با کاتالیزور بازی را بهبود میبخشد.
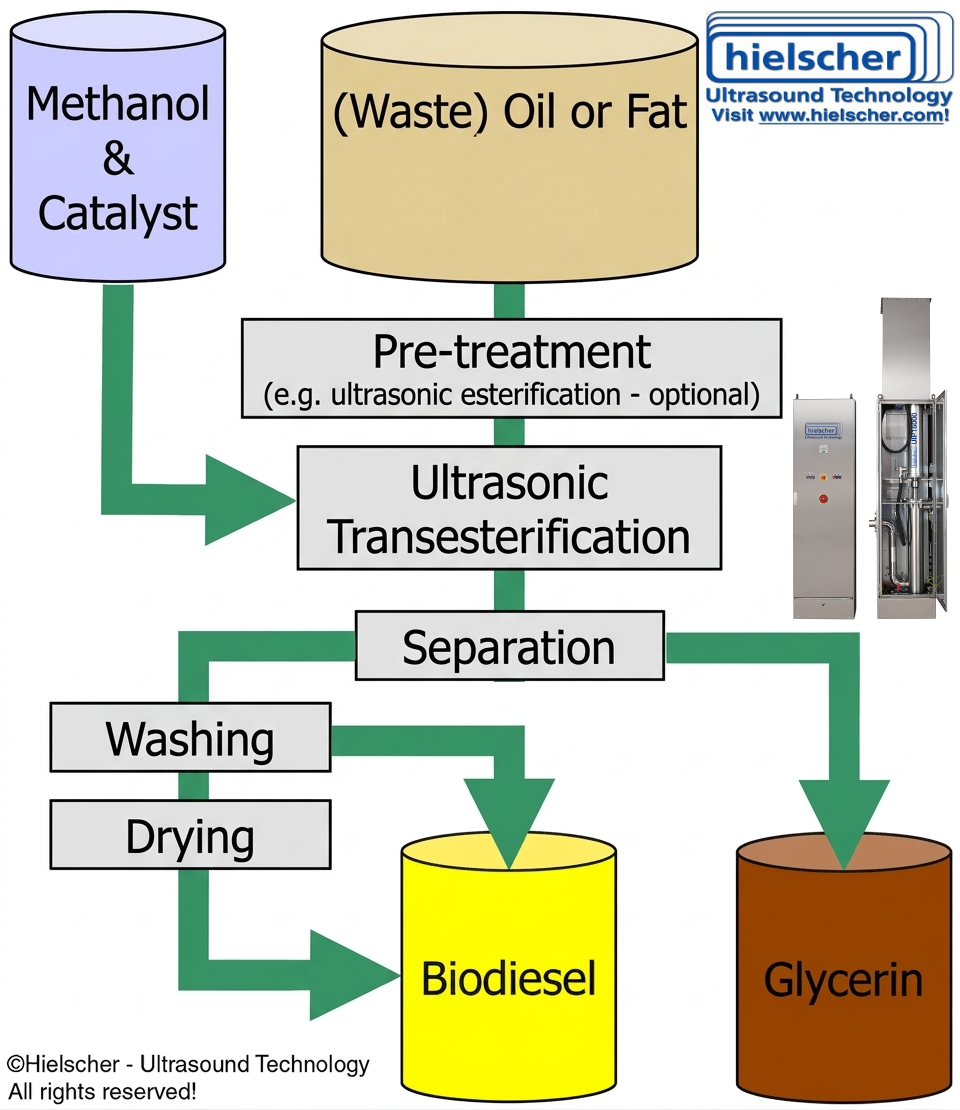
نمودار فرآیند تولید بیودیزل بهبودیافته با فراصوت
از UCO به بیودیزل: مروری بر فرآیند
تبدیل روغن پختوپز مصرفشده به بیودیزل معمولاً شامل چند مرحله فرآیندی است. راکتورهای فراصوتی بیودیزل Hielscher را میتوان بسته به کیفیت خوراک در طرحهای فرآیندی یکمرحلهای یا دومرحلهای ادغام کرد.
یک فرآیند معمول تبدیل UCO به بیودیزل شامل مراحل زیر است:
- جمعآوری و ذخیرهسازی روغن پختوپز مصرفشده
- فیلتراسیون برای حذف جامدات و ذرات مواد غذایی
- خشککردن یا آبگیری برای کاهش میزان رطوبت
- آنالیز FFA برای تعیین مسیر واکنش موردنیاز
- استریفیکاسیون اسیدهای چرب آزاد در صورت بالا بودن FFA
- ترانساستریفیکاسیون با متانول برای تشکیل متیل استرها
- جداسازی بیودیزل و گلیسرول
- شستوشو یا خالصسازی خشک بیودیزل
- پالایش نهایی برای دستیابی به مشخصات کیفی سوخت
هنگامی که مقدار FFA بالا باشد، اغلب پیش از مرحله اصلی ترانساستریفیکاسیون از پیشتیمار استریفیکاسیون برای تبدیل اسیدهای چرب آزاد به استرها استفاده میشود. فرآوری فراصوتی میتواند هر دو مرحله را تسریع کند و بهرهوری کلی واحد تولید را افزایش دهد. درباره تبدیل دومرحلهای بیودیزل به کمک فراصوت بیشتر بخوانید!
چرا راکتورهای فراصوتی Hielscher برای بیودیزل UCOME بسیار مناسباند
راکتورهای فراصوتی Hielscher برای فرآوری صنعتی مایعات مهندسی شدهاند و در کاربردهای بیودیزل که اختلاط مایع–مایع سرعت واکنش را کنترل میکند، بهویژه مؤثرند. فراصوت بهجای اتکای صرف به همزدن توده مایع، انرژی موضعی شدیدی را دقیقاً در محل موردنیاز ایجاد میکند.
این ویژگی چندین مزیت عملی برای تولیدکنندگان فراهم میسازد.
- اختلاط عالی روغن و متانول
یکی از محدودیتهای اصلی تولید بیودیزل، امتزاجپذیری ضعیف روغن و متانول است. راکتورهای فراصوتی Hielscher امولسیونی با قطرات بسیار ریز ایجاد میکنند که تماس میان واکنشدهندهها را بهطور چشمگیری بهبود میبخشد. تماس بهتر به معنای سینتیک سریعتر واکنش و میزان تبدیل بیشتر است. - عملکرد بالا با خوراکهای دشوار
UCO ماده اولیهای یکنواخت نیست. محتوای آب، مقدار FFA و بار آلودگی آن ممکن است از یک بچ به بچ دیگر متفاوت باشد. راکتورهای Hielscher با تشدید شرایط محیط واکنش به جبران این تغییرات کمک میکنند و فرآیند را پایدارتر و سازگارپذیرتر میسازند. - زمان ماند کوتاهتر
از آنجا که فراصوت استریفیکاسیون و ترانساستریفیکاسیون را تسریع میکند، تولیدکنندگان اغلب میتوانند در زمانی کوتاهتر از سامانههای همزندار متداول به میزان تبدیل هدف برسند. این امر میتواند حجم موردنیاز راکتور را کاهش دهد و ظرفیت پردازش را افزایش دهد. - عملکرد پیوسته درونخطی
راکتورهای فراصوتی بیودیزل Hielscher برای فرآوری پیوسته ایدئالاند. پیکربندیهای راکتور درونخطی از تولید در حالت پایا با کیفیت تکرارپذیر پشتیبانی میکنند که برای واحدهای تجاری تولید بیودیزل بسیار ارزشمند است. - افزایش مقیاس آسان
یکی از مزایای اصلی فناوری Hielscher، افزایش مقیاس خطی است. پارامترهای فرآیندی تعیینشده در آزمایشهای آزمایشگاهی یا پایلوت را میتوان با پیشبینیپذیری بیشتری به سامانههای تولید بزرگتر منتقل کرد. این امر ریسک توسعه را کاهش میدهد و برنامهریزی برای گسترش تولید را ساده میکند. - قابلیت اطمینان صنعتی
سامانههای Hielscher برای کاربری صنعتی سنگین طراحی شدهاند. برای تولیدکنندگان بیودیزل، این به معنای عملکرد قابلاعتماد راکتور، نتایج تکرارپذیر و سازگاری با خطوط فرآیندی خودکار است. - تولید بیودیزل مطابق با ASTM D6751 و EN 14214
تولیدکنندگان تجاری بیودیزل اغلب دستیابی به مشخصات کیفی سوخت مانند ASTM D6751 و EN 14214 را هدف قرار میدهند. این استانداردها ویژگیهای حیاتی از جمله محتوای استر، گرانروی، نقطه اشتعال، عدد اسیدی، محتوای آب، پایداری اکسیداسیونی، حدود مجاز آلایندهها و میزان گلیسیرین را تعریف میکنند.
بخوانید بیودیزل تولیدشده با فراصوت چگونه در موتورهای احتراق دیزلی عمل میکند!

اختلاط فراصوتی از نظر بازده از مخلوطکنهای مکانیکی پروانهای برتر است.
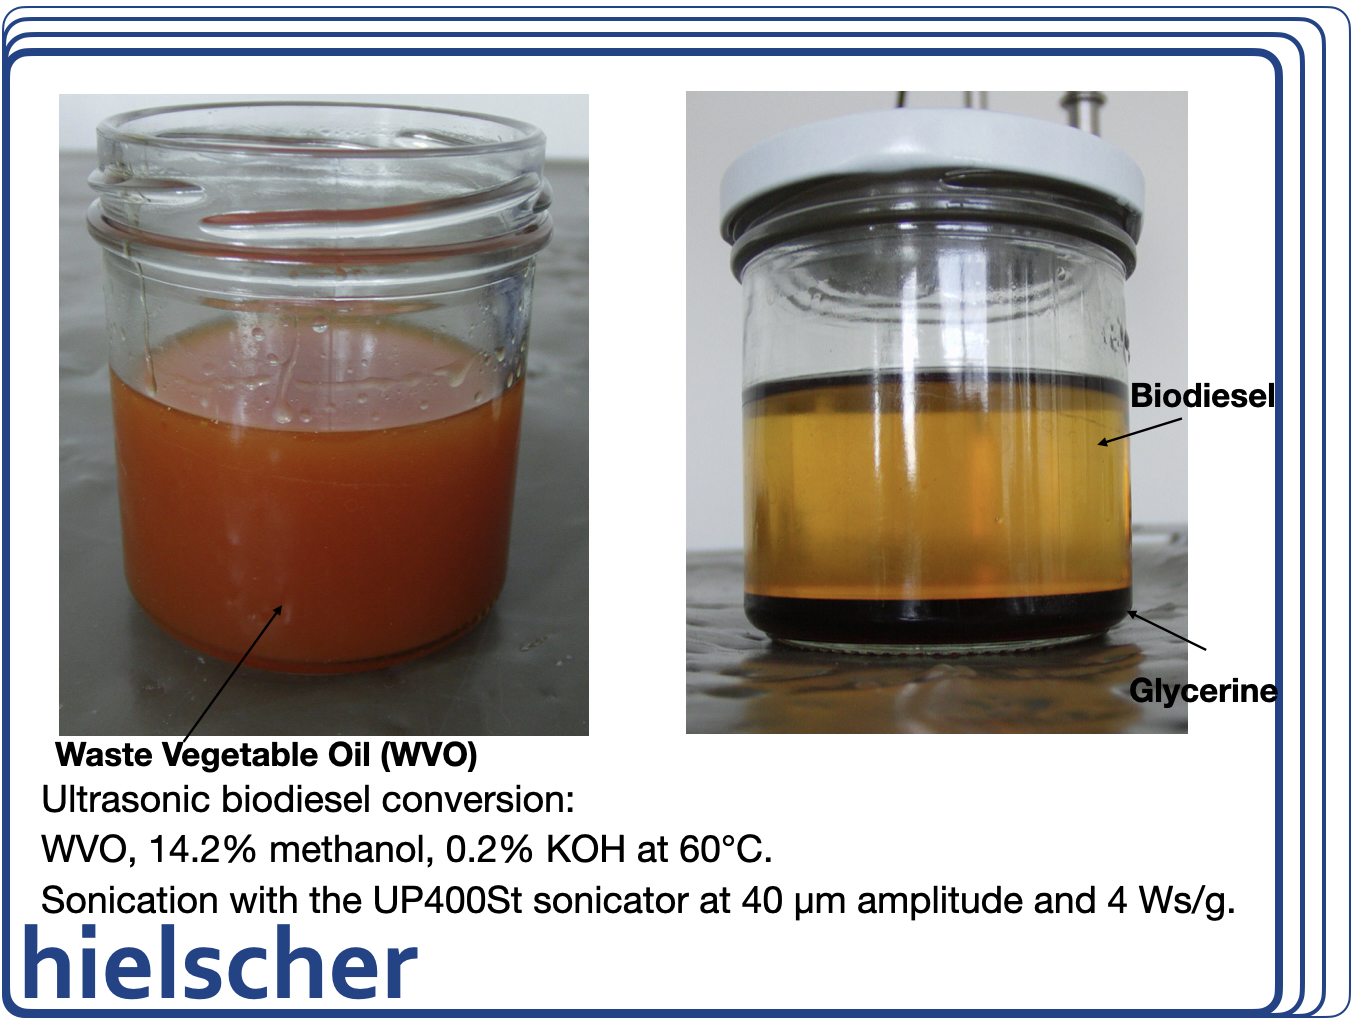
از روغنها و چربیهای گیاهی پسماند به بیودیزل با استفاده از راکتورهای فراصوتی Hielscher.
بیودیزل در مقیاس کوچک برای مزارع و کاربران خارج از شبکه برق
در برخی کشورها یا مناطق، مقررات بیودیزل برای کاربران خصوصی کوچک محدود است یا اجرا نمیشود. کشاورزان و مالکان تجهیزات ممکن است مقادیر کمتری بیودیزل از روغن پختوپز مصرفشده برای مصرف در محل در تراکتورها، ژنراتورها، گرمکنها یا سایر تجهیزات کشاورزی دیزلی تولید کنند.
در این موارد، هدف اغلب جایگزینی عملی سوخت است، نه فروش تجاری دارای گواهی. راکتورهای فراصوتی بیودیزل برای چنین تولید غیرمتمرکزی نیز میتوانند جذاب باشند، زیرا مزایای زیر را ارائه میدهند:
- زمانهای کوتاه واکنش
- تبدیل کارآمد با تجهیزات جمعوجور
- تناسب مطلوب با خوراکهای متغیر روغن پسماند
- کاهش وابستگی به مخازن بزرگ همزندار
- امکان استفاده از آرایشهای فرآوری ماژولار
در عین حال، باید بهروشنی بیان کرد که بیودیزل خارج از مشخصات استاندارد ممکن است برای همه موتورها مناسب نباشد، با الزامات قانونی محلی مطابقت نداشته باشد و مشکلاتی در زمینه ذخیرهسازی، سازگاری مواد، انتشار آلایندهها یا ضمانت موتور ایجاد کند. در مناطقی که استانداردهای بیودیزل وجود دارد، سوخت باید پیش از استفاده در کاربردهای مشمول مقررات یا وسایل نقلیه جادهای، مطابق با آن استانداردها آزموده و تولید شود.

راکتور فراصوتی UIP1000hdT برای بهبود تبدیل روغنها و چربیها به بیودیزل.
مزایای اقتصادی تولید فراصوتی بیودیزل از UCO
هزینه خوراک یکی از بزرگترین متغیرها در اقتصاد تولید بیودیزل است. از آنجا که روغن پختوپز مصرفشده معمولاً ارزانتر از روغنهای گیاهی تصفیهشده است، ظرفیت زیادی برای صرفهجویی در هزینهها دارد. با این حال، اگر فرآیند کند باشد، از نظر شیمیایی بازده پایینی داشته باشد یا نتواند با تغییرپذیری خوراک سازگار شود، این صرفهجوییها ممکن است از بین بروند.
راکتورهای فراصوتی بیودیزل Hielscher با بهبود بازده واکنش و بهرهوری واحد تولید به حفظ سودآوری کمک میکنند. مزایای اقتصادی بالقوه عبارتاند از:
- بهرهبرداری بهتر از خوراکهای کمهزینه UCO
- افزایش ظرفیت پردازش
- کاهش زمان واکنش
- نیاز کمتر به انرژی برای اختلاط در مقایسه با حالتهای ناکارآمد همزدن توده مایع
- بهبود یکنواختی فرآیند
- ادغام آسانتر در خطوط تولید پیوسته
برای تولیدکنندگانی که قصد افزایش مقیاس تولید بیودیزل از روغن پسماند را دارند، این ترکیبِ انعطافپذیری در انتخاب خوراک و تشدید فرآیند میتواند بسیار ارزشمند باشد.
UCO را با راکتورهای فراصوتی Hielscher بهطور کارآمد به بیودیزل UCOME تبدیل کنید!
تبدیل روغن پختوپز مصرفشده به UCOME روشی هوشمندانه برای تولید سوخت تجدیدپذیر از پسماند است که همزمان پایداری را بهبود میبخشد و هزینههای خوراک را کاهش میدهد. از آنجا که فرآوری UCO اغلب دشوارتر از روغنهای بکر است، فناوری راکتور در دستیابی به تولید کارآمد و قابلاعتماد بیودیزل نقشی حیاتی دارد.
راکتورهای فراصوتی بیودیزل Hielscher با اختلاط و انتقال جرم ناشی از کاویتاسیون، واکنش بین روغن و متانول را تشدید میکنند. این امر استریفیکاسیون و ترانساستریفیکاسیون سریعتر، فرآوری بهتر خوراکهای متغیر UCO و تولید مقیاسپذیر درونخطی بیودیزل را امکانپذیر میسازد.
برای تولیدکنندگان تجاری، سامانههای فراصوتی Hielscher در فرآیندهای بیودیزلی به کار میروند که برای تولید سوخت منطبق با ASTM D6751 و EN 14214 طراحی شدهاند. برای کشاورزان و کاربران کوچک در کشورهای فاقد مقررات بیودیزل، راکتورهای فراصوتی میتوانند از تولید مقادیر کمتر بیودیزل با تجهیزات جمعوجور برای استفاده در تجهیزات محلی نیز پشتیبانی کنند؛ با این ملاحظه که سوخت خارج از مشخصات استاندارد باید با احتیاط و مطابق با الزامات محلی و سازگاری موتور استفاده شود.
اگر هدف شما تولید کارآمد UCOME از UCO است، راکتورهای فراصوتی بیودیزل Hielscher بستری فناورانه، قدرتمند و مقیاسپذیر برای فرآوری مدرن بیودیزل ارائه میدهند.

3 سونیکاتور UIP1000hdT نصبشده برای بیودیزل
جدول زیر نمایی از ظرفیت تقریبی فرآوری راکتورهای فراصوتی بیودیزل Hielscher ارائه میدهد:
|
دبی
|
توان
|
|---|---|
|
20 – 100L/hr
|
|
|
80 – 400L/hr
|
|
|
0٫3 – 1٫5m³/hr
|
|
|
2 – 10m³/hr
|
|
|
20 – 100m³/hr
|
چرا Hielscher انتخابی مناسب برای تولیدکنندگان بیودیزل است؟
Hielscher به فناوری فراصوت صنعتی خود که برای کاربردهای واقعی فرآیندی طراحی شده است، شناخته میشود. در تولید بیودیزل، راکتورهای فراصوتی Hielscher راهی عملی برای تشدید تبدیل UCO، بهبود اختلاط متانول و روغن و پشتیبانی از تولید کارآمد بیودیزل از روغنها و چربیهای پسماند فراهم میکنند.
دلایل اصلی انتخاب Hielscher از سوی تولیدکنندگان عبارتاند از:
- تخصص اثباتشده در فناوری فراصوت
- طراحیهای راکتور درونخطی برای فرآوری پیوسته بیودیزل
- مناسب برای استریفیکاسیون و ترانساستریفیکاسیون
- مسیر مطمئن افزایش مقیاس از آزمایشگاه تا تولید
- تجهیزات مقاوم برای محیطهای صنعتی
- فرآوری مؤثر خوراکهای چالشبرانگیز مانند روغن پختوپز مصرفشده
طراحی، ساخت و مشاوره – کیفیت ساخت آلمان
دستگاههای فراصوت Hielscher به بالاترین استانداردهای کیفیت و طراحی خود شهرت دارند. استحکام و کاربری آسان، ادغام بیدردسر دستگاههای فراصوت ما در تأسیسات صنعتی را امکانپذیر میسازد. دستگاههای فراصوت Hielscher بهآسانی از عهده شرایط سخت و محیطهای دشوار برمیآیند.
Hielscher Ultrasonics شرکتی دارای گواهی ISO است و بر دستگاههای فراصوت با عملکرد بالا، مجهز به پیشرفتهترین فناوری و برخوردار از کاربری آسان، تأکید ویژهای دارد. البته دستگاههای فراصوت Hielscher با CE مطابقت دارند و الزامات UL، CSA و RoHs را برآورده میکنند.

3x سونیکاتور UIP1000hdT برای ترانساستریفیکاسیون بیودیزل با استفاده از روغنهای گیاهی پسماند، چربیهای سرخکردنی و پیه.
منابع علمی / مراجع
- J. Sáez-Bastante, M. Carmona-Cabello, S. Pinzi, M.P. Dorado (2020): Recycling of kebab restoration grease for bioenergy production through acoustic cavitation. Renewable Energy, Volume 155, 2020. 1147-1155.
- M. Maghami, S.M. Sadrameli, B. Ghobadian (2015): Production of biodiesel from fishmeal plant waste oil using ultrasonic and conventional methods. Applied Thermal Engineering, Volume 75,
2015. 575-579. - Veera Gnaneswar Gude, Georgene Elizabeth Grant (2013): Biodiesel from waste cooking oils via direct sonication. Applied Energy, Volume 109, 2013. 135-144.
- Medeiros, Eliane; Vieira, Bruno; Pereira, Cláudio; Nadaleti, Willian; Quadro, Maurizio; Andreazza, Robson (2019): Production of biodiesel using oil obtained from fish processing residue by conventional methods assisted by ultrasonic waves: Heating and stirring. Renewable Energy 2019.
- Abdullah, C. S. ; Baluch, N.; Mohtar S. (2015): Ascendancy of ultrasonic reactor for micro biodiesel production. Jurnal Teknologi (Sciences ; Engineering) 77:5; 2015. 155-161.
- Ali Gholami, Fathollah Pourfayaz, Akbar Maleki (2021): Techno-economic assessment of biodiesel production from canola oil through ultrasonic cavitation. Energy Reports, Volume 7, 2021. 266-277.
- Darwin, Sebayan; Agustian, Egi; Praptijanto, Achmad (2010): Transesterification Of Biodiesel From Waste Cooking Oil Using Ultrasonic Technique. International Conference on Environment 2010 (ICENV 2010).
پرسشهای متداول
آیا میتوان از بیودیزل برای تجهیزات کشاورزی استفاده کرد؟
بله. تجهیزات کشاورزی دارای موتور دیزلی با اشتعال تراکمی عموماً میتوانند از مخلوطهای بیودیزل استفاده کنند و بسیاری از سازندگان مخلوطهایی مانند B5 یا B20 را تأیید میکنند؛ استفاده از مخلوطهای با درصد بالاتر به موتور مشخص، جنس مواد سامانه سوخترسانی و راهنماییهای سازنده اصلی تجهیزات (OEM) بستگی دارد.
چه موتورهایی میتوانند با بیودیزل کار کنند؟
بیودیزل برای موتورهای دیزلی، بهویژه موتورهای اشتعال تراکمی مورد استفاده در وسایل نقلیه، ژنراتورها و ماشینآلات کشاورزی در نظر گرفته شده است. در عمل، تقریباً همه موتورهای دیزلی میتوانند با مخلوطهای دارای درصد پایین بیودیزل کار کنند، در حالی که استفاده از مخلوطهای با درصد بالاتر یا بیودیزل خالص (B100) به سازگاری موتور و تأیید سازنده نیاز دارد.
استاندارد آمریکایی ASTM D6751 چیست؟
ASTM D6751 مشخصات فنی آمریکا برای بیودیزل B100 بهعنوان جزء اختلاط سوخت، جهت مخلوطکردن با سوختهای تقطیر میانی است. این استاندارد ویژگیهای لازم سوخت را تعریف میکند و گریدهای S15 و S500 را پوشش میدهد که بهترتیب متناظر با حداکثر محتوای گوگرد 15 ppm و 500 ppm هستند.
بیودیزل UCOME چیست؟
UCOME به معنای متیل استر روغن پختوپز مصرفشده است. این نوع بیودیزل از نوع متیل استر اسید چرب است که با تبدیل روغن پختوپز پسماند به متیل استرها تولید میشود و معمولاً بهعنوان جایگزین گازوئیل یا جزء اختلاط به کار میرود.
آیا UCOME بهعنوان جزء اختلاط برای نفت کوره زیستی دریایی مناسب است؟
بله. UCOME هماکنون بهصورت تجاری بهعنوان جزء اختلاط در فرمولاسیونهای سوخت زیستی دریایی استفاده میشود؛ برای مثال در مخلوط با نفت کوره با گوگرد بسیار کم (VLSFO). مناسببودن آن به کیفیت سوخت، پایداری، سازگاری و انطباق با مشخصات فنی مرتبط سوخت دریایی و الزامات جابهجایی و کار با آن بستگی دارد.
- بازده بالا
- پیشرفتهترین فناوری
- قابلیت اطمینان و استحکام
- کنترل دقیق و قابلتنظیم فرآیند
- ناپیوسته و درونخطی
- برای هر حجم
- نرمافزار هوشمند
- قابلیتهای هوشمند (برای مثال قابلیت برنامهریزی، ثبت دادهها، کنترل از راه دور)
- کاربری آسان و ایمن
- نیاز اندک به نگهداری
- CIP (شستوشو در محل)

Hielscher Ultrasonics هموژنایزرهای فراصوتی با عملکرد بالا را در مقیاسهای مختلف از آزمایشگاهی تا صنعتی تولید میکند.