Sonicación en la producción de helados: congelación más rápida y textura más fina
Desde la nucleación rápida hasta la emulsificación de precisión, la sonicación está redefiniendo los estándares de la producción industrial de helados. Los ultrasonidos de potencia aceleran drásticamente los ciclos de congelación, inhiben la recristalización del hielo para lograr una textura ultrasuave y optimizan la dispersión de la grasa para obtener una mayor estabilidad de la emulsión.
Además, los fabricantes pueden incorporar fácilmente a sus recetas funcionales potentes compuestos bioactivos y aromas naturales obtenidos mediante ultrasonidos para crear postres congelados de nueva generación.
Ventajas de la producción de helados mediante ultrasonidos
- Reducción del tiempo de congelación: La congelación asistida por ultrasonidos puede reducir el tiempo de procesamiento entre un 20% y un 35%, lo que mejora significativamente la eficiencia de fabricación y la capacidad de producción.
- Cristales de hielo más pequeños e inhibición de la recristalización: La cavitación acústica favorece la nucleación rápida del hielo y fractura los cristales en crecimiento, lo que da lugar a una estructura cristalina más fina (a menudo inferior a 10 µm) y evita eficazmente la recristalización del hielo durante el almacenamiento en congelación.
- Mejora de la emulsificación y la homogeneización: La sonicación reduce los glóbulos de grasa a tamaños submicrométricos, creando una emulsión más estable y uniformemente dispersa con menores necesidades energéticas que la homogeneización mecánica convencional.
- Mejora de las cualidades sensoriales: La estructura cristalina más fina y la red de grasa estable proporcionan una textura más suave, una mejor sensación en boca y una percepción más intensa del sabor en comparación con los helados procesados de forma tradicional.
- Mayor incorporación de aire y resistencia a la fusión: El tratamiento ultrasónico mejora la capacidad de la mezcla para incorporar aire (overrun) y refuerza la red de glóbulos de grasa, lo que se traduce en una mayor resistencia a la fusión.
- Menor dependencia de estabilizantes químicos: El control natural de los cristales y de la emulsión que proporciona la sonicación puede reducir o sustituir la necesidad de añadir hidrocoloides, favoreciendo formulaciones más naturales y con un etiquetado más limpio.
- Prevención de incrustaciones en las superficies de congelación: Las ondas ultrasónicas ayudan a evitar la acumulación de hielo en las superficies de enfriamiento, manteniendo una transferencia de calor constante y reduciendo las interrupciones operativas.
- Facilitación de la extracción de ingredientes funcionales: La extracción asistida por ultrasonidos (UAE) permite aislar eficazmente compuestos bioactivos y aromas naturales de fuentes vegetales con menos tiempo y disolvente, lo que posibilita el desarrollo de formulaciones de helados funcionales ricos en antioxidantes.
¡Aproveche la potencia de los ultrasonidos para minimizar los tiempos de congelación, eliminar las texturas granulosas y crear emulsiones ultrasuaves –al tiempo que mejora la estabilidad durante el almacenamiento y el atractivo sensorial de sus recetas de helado–! Nuestros expertos en sonicación le recomendarán la configuración de sonicación ideal para su línea de producción.

Sonicador UIP1000hdT, un potente homogeneizador de alimentos de 1000 vatios
Mejora de la eficiencia de congelación y la textura de los helados mediante sonicación
La influencia positiva de los ultrasonidos de potencia en la congelación de helados está bien documentada. El tratamiento ultrasónico acelera significativamente el proceso de congelación al favorecer la nucleación del hielo mediante cavitación acústica y microcorrientes, que mejoran la transferencia de calor y masa en la interfaz hielo-líquido. Este mecanismo fractura eficazmente los cristales de hielo en crecimiento, lo que reduce sustancialmente su tamaño y da lugar a una textura más suave y fina. Las investigaciones demuestran que los ultrasonidos pueden reducir el tiempo de congelación aproximadamente un 35%, lo que permite ahorrar una cantidad considerable de tiempo y energía a la vez que mejora la calidad global del producto.
Además de acelerar la congelación, los ultrasonidos de alta intensidad y baja frecuencia también constituyen una técnica eficaz para homogeneizar y mezclar los ingredientes y obtener una formulación más uniforme y estable. Los estudios indican que un tratamiento ultrasónico optimizado (por ejemplo, un pulso de 20 minutos) no solo minimiza la duración de la congelación, sino que también mejora la incorporación de aire (overrun) y potencia significativamente atributos sensoriales clave, como el sabor, la textura y la sensación en boca. Además, la aplicación de ultrasonidos ayuda a evitar las incrustaciones en las superficies de congelación, manteniendo un intercambio de calor constante durante toda la producción. En conjunto, estos resultados destacan los ultrasonidos como una herramienta versátil de procesamiento no térmico que mejora simultáneamente la eficiencia de fabricación y la calidad sensorial de los helados.
(cf. Mortazavi and Tabatabaie, 2008)
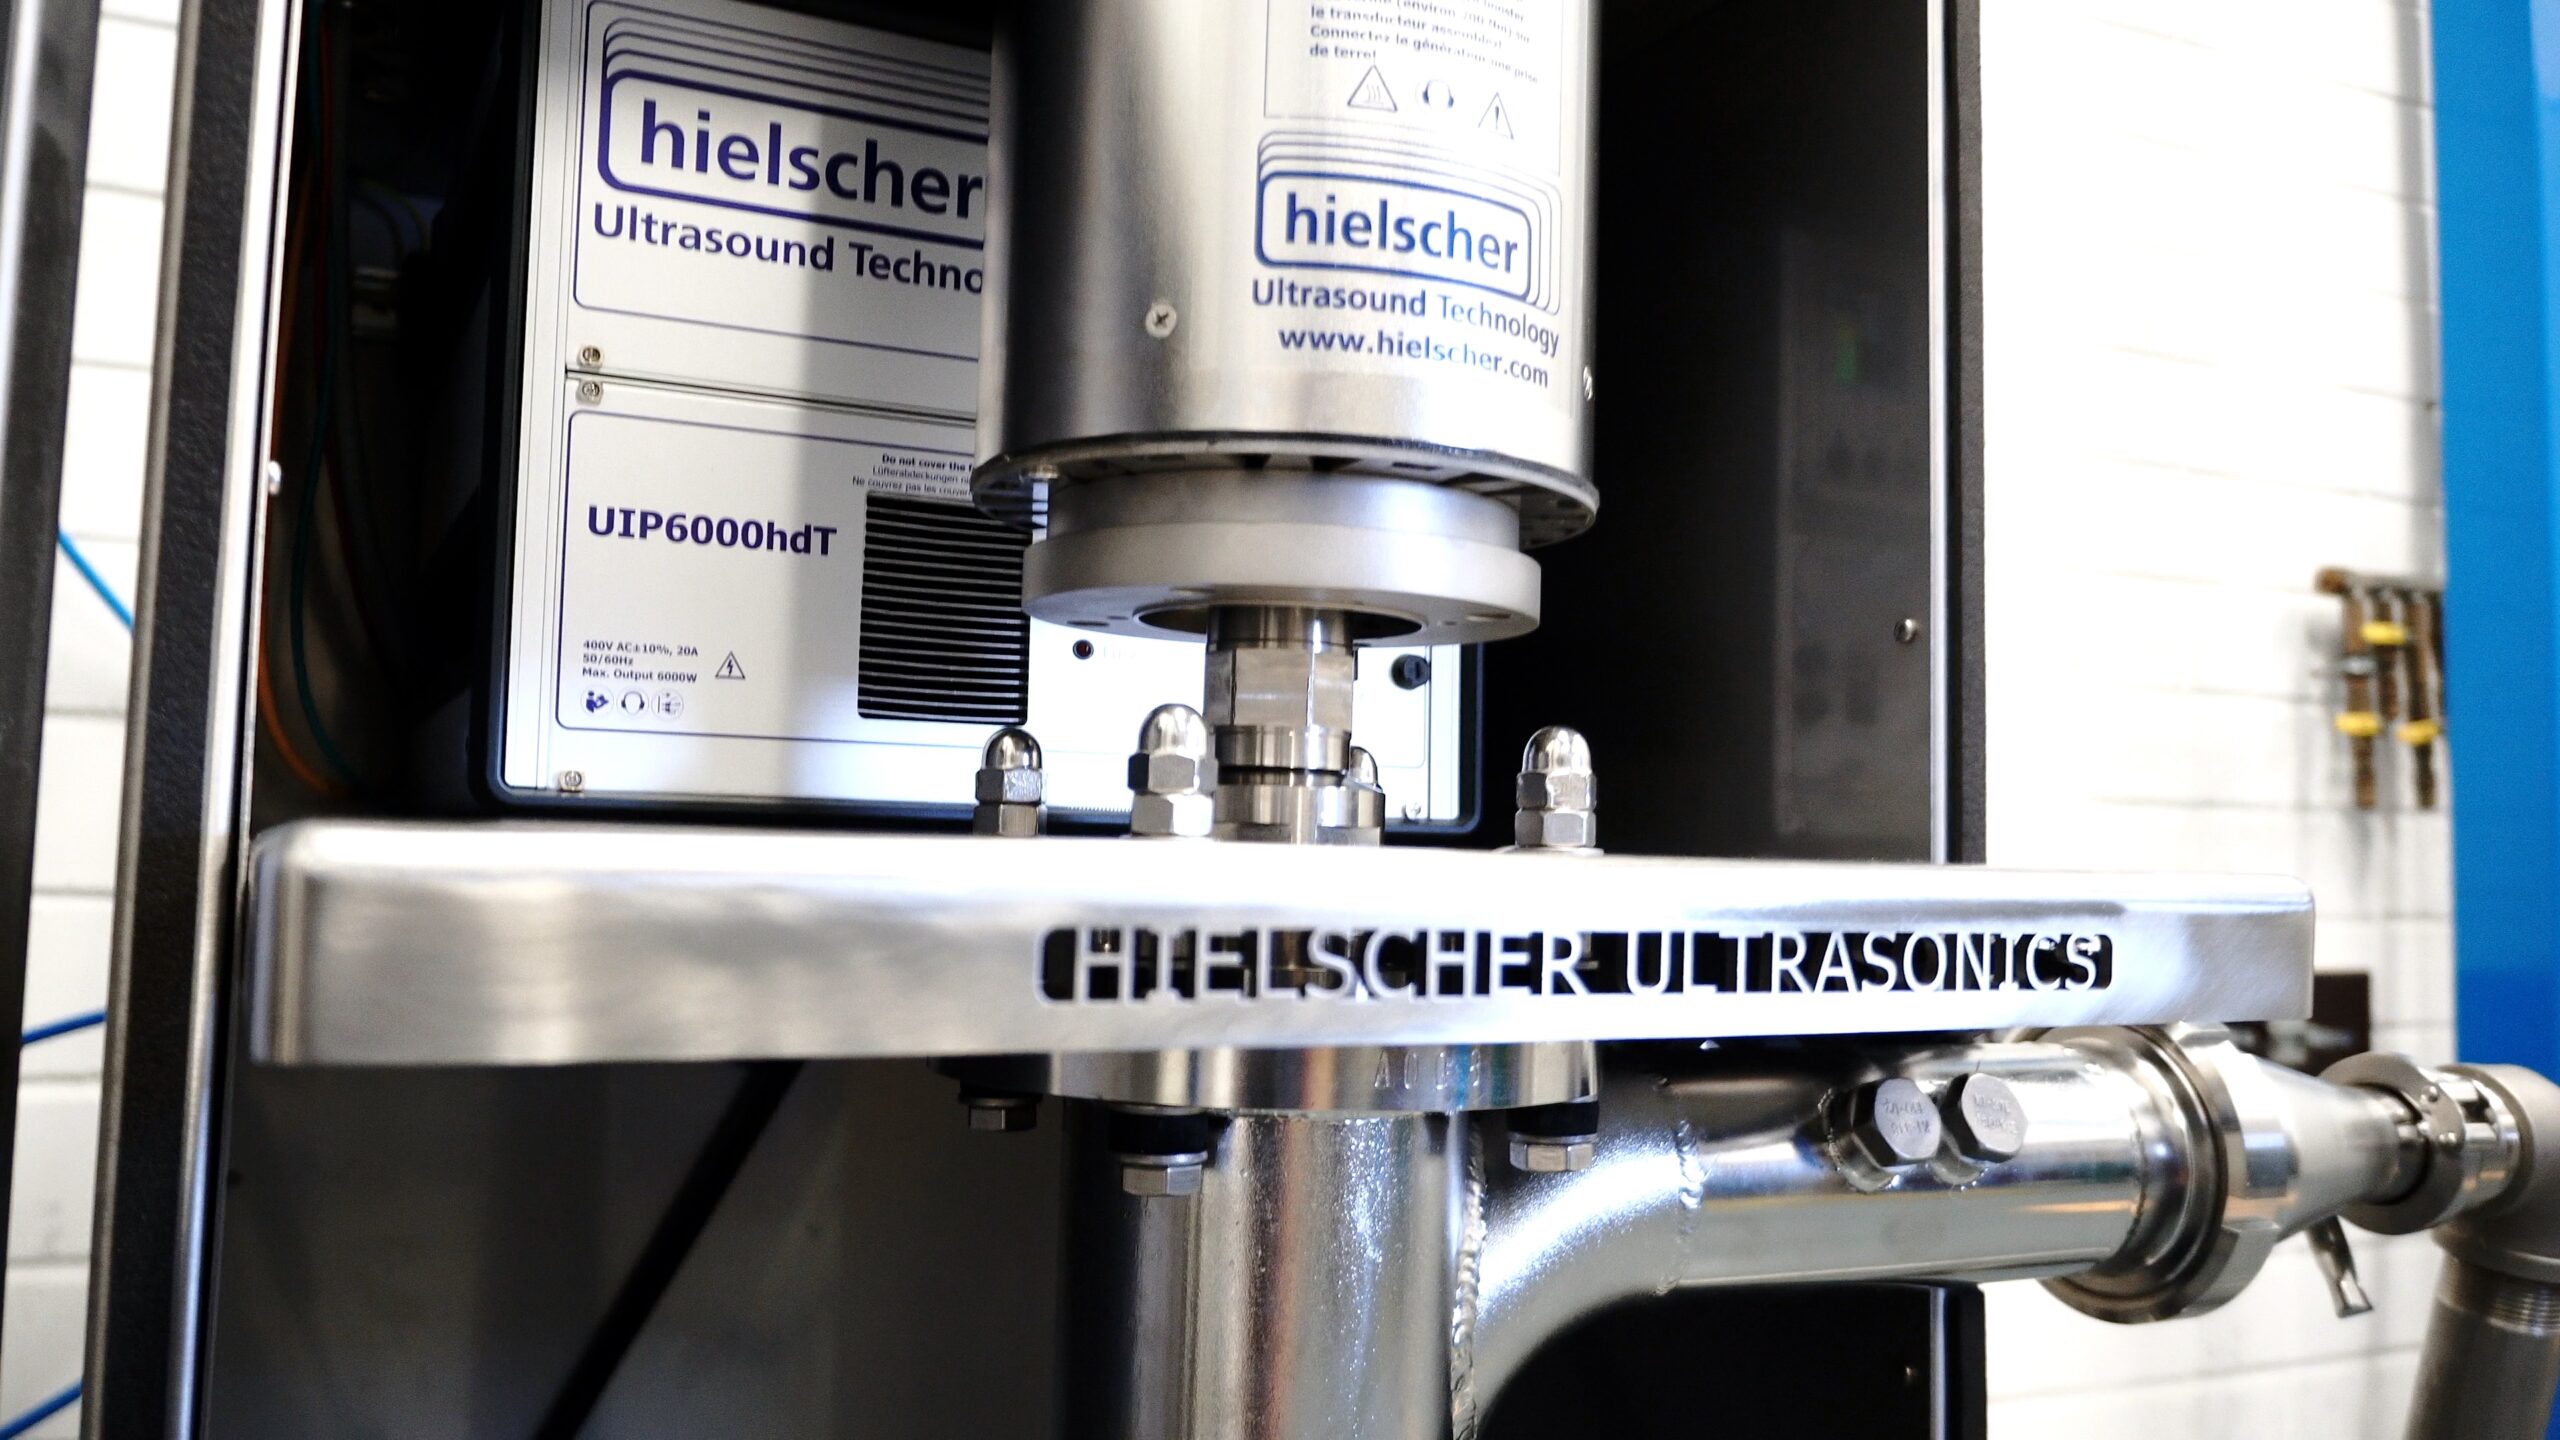
Sonicador industrial UIP6000hdT con celda de flujo para el procesamiento de helados en línea
El papel de la sonicación en la producción industrial moderna de helados
La aplicación de ultrasonidos de potencia –sonicación– en la industria alimentaria ha suscitado un gran interés por su capacidad para modificar las propiedades físicas, químicas y estructurales de los productos alimentarios. En el contexto específico de la producción de helados, la sonicación ofrece una tecnología no térmica versátil que aumenta la eficiencia del procesamiento, mejora la calidad de la textura y facilita el desarrollo de formulaciones de alimentos funcionales.
Aceleración de la congelación y control de la estructura cristalina
Una de las principales ventajas de la congelación asistida por ultrasonidos es la reducción sustancial del tiempo de procesamiento. Las ondas acústicas inducen cavitación y microcorrientes, que favorecen la nucleación del hielo y mejoran la transferencia de calor y masa en la interfaz hielo/líquido. Las investigaciones indican que la congelación asistida por ultrasonidos puede reducir el tiempo de congelación de los helados de leche aproximadamente entre un 20% y un 23%, independientemente de la presencia de estabilizantes. Asimismo, los estudios realizados con mezclas estándar para helados han demostrado que la aplicación de ultrasonidos puede reducir el tiempo total de congelación hasta un 35%.
Mejora de la homogeneización y la emulsificación
 La sonicación también es muy eficaz durante la fase de homogeneización de la producción de helados. Los ultrasonidos de alta intensidad facilitan la reducción de los glóbulos de grasa a tamaños submicrométricos, creando una emulsión más estable y bien dispersa. Este proceso es superior a la homogeneización mecánica clásica, ya que permite obtener tamaños de partícula más pequeños con menores necesidades energéticas.
La mejora de la emulsificación influye directamente en las propiedades reológicas y físicas del producto final. El tratamiento ultrasónico da lugar a una distribución más uniforme de las partículas de aceite y proteínas, lo que puede aumentar el overrun (expansión de volumen) del helado. Además, la formación de una red robusta de glóbulos de grasa que sostiene las celdas de aire mejora la resistencia del helado a la fusión. Las evaluaciones sensoriales confirman que los helados producidos mediante homogeneización asistida por ultrasonidos presentan un sabor, una textura y una sensación en boca superiores a los de las muestras de control.
Funcionalización mediante extracción asistida por ultrasonidos
Más allá del procesamiento, la sonicación permite formular helados funcionales al facilitar la extracción eficaz de compuestos bioactivos y aromas naturales. La extracción asistida por ultrasonidos (UAE) es un método eficaz para extraer compuestos fitoquímicos valiosos, como antocianinas y lípidos, de fuentes vegetales. Por ejemplo, la UAE del pericarpio de mangostán mejora significativamente la tasa de extracción de antocianinas en comparación con los métodos tradicionales de maceración, reduciendo tanto el tiempo de extracción como el volumen de disolvente.
Estos compuestos bioactivos extraídos mediante ultrasonidos pueden incorporarse a los helados para crear productos funcionales con perfiles nutricionales mejorados. Por ejemplo, el helado enriquecido con extracto de pericarpio de mangostán presenta un mayor contenido fenólico total y una mayor actividad antioxidante (inhibición de DPPH). Este enfoque permite a los fabricantes desarrollar variantes de helado más saludables, enriquecidas con antioxidantes y aromas naturales, sin depender de aditivos sintéticos.

Congelación de alimentos mediante ultrasonidos
- favorece la nucleación del hielo
- conserva mejor la microestructura
- cristales de tamaño más uniforme
- pequeños cristales de hielo intracelulares
- acorta el tiempo de procesamiento
- aumenta el grado de nucleación del hielo
- reduce el tiempo de inducción de los cristales
- produce un crecimiento cristalino más uniforme
- fragmenta las dendritas de hielo presentes
- mejora la transferencia de calor y masa
- químicamente no invasivo
- aumenta la velocidad de congelación
- mejora la calidad
- cristales de hielo más pequeños y distribuciones uniformes de tamaños de cristal
- induce la fragmentación de los cristales
- evita las incrustaciones en la superficie de congelación
- reduce el tiempo de congelación
- mejora el sabor, la textura y la sensación en boca
- fácil y seguro de manejar, modificar y controlar
- rentable
Preguntas frecuentes sobre la producción de helados mediante ultrasonidos
¿Cómo reduce la sonicación el tiempo de congelación de los helados?
Los ultrasonidos de potencia aceleran el proceso de congelación mediante cavitación acústica y microcorrientes, que favorecen la nucleación rápida del hielo y mejoran la transferencia de calor y masa en la interfaz hielo-líquido. Las investigaciones muestran que la aplicación de ultrasonidos (normalmente a unos 20 kHz) puede reducir los tiempos de congelación entre un 20% y un 35%, lo que aumenta significativamente la capacidad de producción y la eficiencia energética. (cf. Mortazavi 2008)
¿Qué efecto tienen los ultrasonidos en el tamaño de los cristales de hielo y en la textura?
Las ondas ultrasónicas fracturan los cristales de hielo en crecimiento y desencadenan la nucleación secundaria, lo que da lugar a una estructura cristalina mucho más fina y uniforme. Los estudios demuestran que la congelación asistida por ultrasonidos puede producir cristales de hielo de tan solo 7,8 µm, inhibiendo eficazmente la recristalización durante el almacenamiento en congelación y proporcionando una sensación en boca más suave y cremosa.
¿Cómo mejora la homogeneización asistida por ultrasonidos la calidad de los helados?
Los ultrasonidos de alta intensidad reducen los glóbulos de grasa a partículas submicrométricas, creando una emulsión muy estable y uniformemente dispersa. Este proceso mejora la viscosidad, reduce la separación de fases y potencia atributos sensoriales como el sabor, el color y la aceptación global por parte del consumidor en comparación con la homogeneización mecánica convencional.
¿Puede utilizarse la sonicación para crear formulaciones de helados funcionales o más saludables?
Sí. La extracción asistida por ultrasonidos (UAE) permite aislar eficazmente compuestos bioactivos, antioxidantes y aromas naturales de materiales vegetales con menos tiempo y disolvente. Estos ingredientes extraídos mediante ultrasonidos pueden incorporarse a los helados para aumentar su valor nutricional, incrementar la actividad antioxidante y favorecer el desarrollo de postres congelados funcionales con un etiquetado más limpio.
Bibliografía / Referencias
- Mortazavi, A.; Tabatabaie, F. (2008): Study of Ice Cream Freezing Process after Treatment with Ultrasound. World Applied Sciences Journal 4, 2008. 188-190.
- Aslan Türker, D., Dogan, M. (2021): Effects of ultrasound homogenization on the structural and sensorial attributes of ice cream: optimization with Taguchi and data envelopment analysis. Food Measure 15, 2021. 4888–4898.
- Hiranrangsee, L., Kumaree, K.K., Sadiq, M.B. et al. (2016): Extraction of anthocyanins from pericarp and lipids from seeds of mangosteen (Garcinia mangostana L.) by Ultrasound-assisted extraction (UAE) and evaluation of pericarp extract enriched functional ice-cream. Journal of Food Science and Technology 53, 2016. 3806–3813.
- Zheng, L.; Sun, D-W. (2006): Innovative applications of power ultrasound during food freezing processes – A review. Trends in Food Science & Technology 01/2006.
- Extracción
- Estabilización y conservación
- Secado por atomización
- Desaireación y desespumado
Procesamiento de alimentos mediante ultrasonidos – Aplicaciones casi ilimitadas
La homogeneización ultrasónica se utiliza para reducir el tamaño de partícula de productos líquidos y pastosos, como la leche, los zumos de frutas y las salsas. Los efectos deseados de mezcla, combinación y molienda se consiguen mediante ultrasonidos intensos, que generan presiones extremas, cizallamiento, microturbulencias, aceleración, chorros de líquido y colisiones entre partículas. Los ultrasonidos de potencia aplicados a los productos alimentarios dan lugar a texturas homogéneas y finas y a sabores intensos.
Además de su aplicación en la mezcla, los ultrasonidos pueden contribuir al calentamiento directo o indirecto del producto. Si el producto es termosensible, puede garantizarse fácilmente una refrigeración sofisticada del proceso.
El procesamiento de alimentos mediante ultrasonidos abarca, entre otros, los siguientes productos: alimentos infantiles, mantequilla, margarina y aceite de mantequilla (maillard), caseína, suero de leche y proteínas lácteas, chocolate, productos de confitería y dulces, leche, nata, queso y yogur, helados, huevo y yema de huevo, aceite de pescado, quitosano y chinin, aromas y condimentos, zumos de frutas y verduras, batidos y purés, pulpas y concentrados de frutas, gelatina, goma guar, xantana y goma arábiga, miel, kétchup y salsa/pasta de tomate, carne, pasta de carne y embutidos, productos preparados congelados, vitaminas y sustancias activas, productos de soja, levadura (productos de fermentación), jarabes y soluciones de azúcar, productos untables, mermeladas, mermeladas de cítricos y confituras, zumo de tomate y clamato, concentrado de tomate, bebidas, vino, bebidas espirituosas y licores, etc.