De UCO a biodiésel mediante reactores ultrasónicos
El aceite de cocina usado (UCO) se ha convertido en una de las materias primas más atractivas para la producción sostenible de biodiésel. Convertir UCO en biodiésel, o éster metílico de aceite de cocina usado, ayuda a reducir los residuos, disminuye los costes de las materias primas y favorece una economía de los combustibles más circular. Para los productores de biodiésel que buscan una tecnología de procesamiento eficiente, los reactores ultrasónicos de Hielscher para biodiésel ofrecen una solución potente para intensificar los procesos de transesterificación y esterificación.
Los reactores ultrasónicos de Hielscher para biodiésel se utilizan ampliamente para mejorar la conversión de aceites y grasas de bajo coste en biodiésel de alta calidad. Al generar una mezcla intensa a escala microscópica, la cavitación ultrasónica acelera las reacciones químicas, mejora la transferencia de masa entre fases inmiscibles y ayuda a los productores a lograr una fabricación de biodiésel rápida, fiable y escalable.

Sonicador UIP16000hdT de 16 kW para la producción continua de biodiésel
UCOME – Biodiésel a partir de aceites residuales
UCOME significa éster metílico de aceite de cocina usado. Es un combustible biodiésel producido al convertir aceites de cocina residuales en ésteres metílicos de ácidos grasos mediante una reacción química con metanol. Dado que el UCO es una materia prima reciclada, el UCOME resulta especialmente atractivo tanto desde el punto de vista económico como medioambiental.
En comparación con los aceites vegetales vírgenes, el UCO ofrece claras ventajas de coste, pero también plantea dificultades de procesamiento. El aceite de cocina usado suele contener:
- Ácidos grasos libres (FFA)
- Agua
- Residuos de alimentos y contaminantes
- Productos de oxidación
- Composición variable según su origen y su historial de uso
Estos factores hacen que la eficiencia del proceso y el rendimiento del reactor sean especialmente importantes. Aquí es donde los reactores ultrasónicos para biodiésel ofrecen ventajas significativas.
Cómo mejoran los reactores ultrasónicos para biodiésel la conversión de UCO en UCOME
La producción tradicional de biodiésel suele recurrir a la agitación mecánica y al calor para poner en contacto el aceite, el alcohol y el catalizador. Como el aceite y el metanol no se mezclan bien, los reactores convencionales pueden presentar bajas velocidades de reacción, conversión incompleta, mayor consumo de productos químicos y tiempos de residencia más prolongados.
Los reactores ultrasónicos de Hielscher utilizan ultrasonidos de alta intensidad para generar cavitación en el líquido. La cavitación produce zonas microscópicas de mezcla con fuerzas de cizallamiento extremadamente elevadas. Esto dispersa el metanol en gotas muy finas dentro de la fase oleosa y crea una superficie interfacial mucho mayor para la reacción.
El resultado es un proceso de producción de biodiésel muy intensificado, con importantes ventajas:
- Transesterificación y esterificación más rápidas
- Mayor eficiencia de conversión
- Mejor aprovechamiento del metanol y del catalizador
- Menor tiempo de reacción
- Capacidad de procesamiento continuo en línea
- Fácil escalado de la producción piloto a la industrial
Para las materias primas UCO con un contenido elevado de FFA, los ultrasonidos son especialmente beneficiosos porque mejoran tanto la etapa de esterificación catalizada por ácido como la de transesterificación catalizada por base.
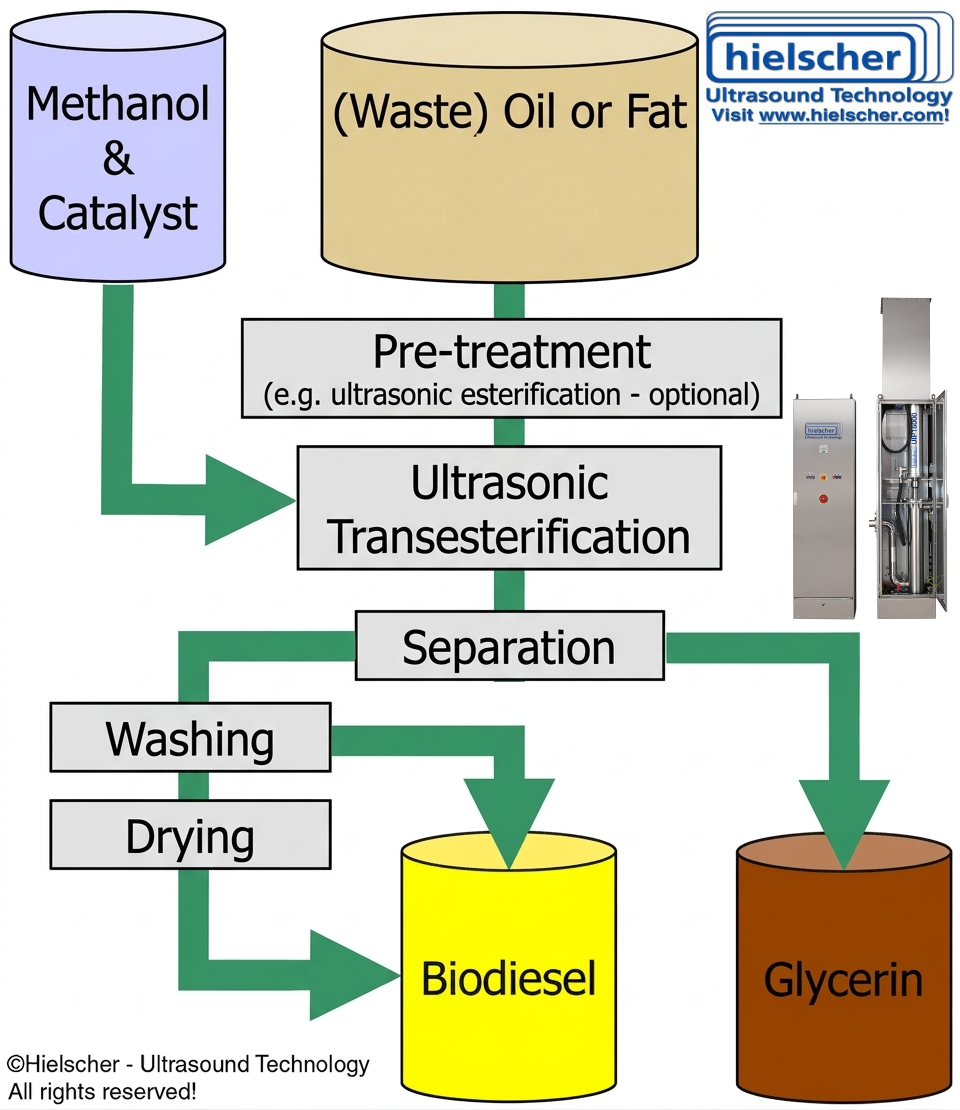
Diagrama del proceso de producción de biodiésel mejorado mediante ultrasonidos
De UCO a biodiésel: descripción general del proceso
La conversión del aceite de cocina usado en biodiésel suele comprender varias etapas de procesamiento. Los reactores ultrasónicos de Hielscher para biodiésel pueden integrarse en procesos de una o dos etapas, según la calidad de la materia prima.
Un proceso típico de conversión de UCO en biodiésel incluye:
- Recogida y almacenamiento del aceite de cocina usado
- Filtración para eliminar sólidos y partículas de alimentos
- Secado o eliminación de agua para reducir el contenido de humedad
- Análisis de FFA para determinar la vía de reacción necesaria
- Esterificación de los ácidos grasos libres cuando el contenido de FFA es elevado
- Transesterificación con metanol para formar ésteres metílicos
- Separación del biodiésel y el glicerol
- Lavado o purificación en seco del biodiésel
- Purificación final para alcanzar las especificaciones de calidad del combustible
Cuando los niveles de FFA son elevados, suele emplearse un pretratamiento de esterificación para convertir los ácidos grasos libres en ésteres antes de la etapa principal de transesterificación. El procesamiento ultrasónico puede acelerar ambas etapas y mejorar la productividad global de la planta. ¡Lea más sobre la conversión a biodiésel en dos etapas asistida por ultrasonidos!
Por qué los reactores ultrasónicos de Hielscher son adecuados para el biodiésel UCOME
Los reactores ultrasónicos de Hielscher están diseñados para el procesamiento industrial de líquidos y son especialmente eficaces en aplicaciones de biodiésel en las que la mezcla entre líquidos determina la velocidad de reacción. En lugar de depender únicamente de la agitación del conjunto del líquido, los ultrasonidos generan energía intensa y localizada exactamente donde se necesita.
Esto proporciona a los productores varias ventajas prácticas.
- Excelente mezcla de aceite y metanol
Una de las principales limitaciones de la producción de biodiésel es la escasa miscibilidad del aceite y el metanol. Los reactores ultrasónicos de Hielscher crean una emulsión muy fina que mejora considerablemente el contacto entre los reactivos. Un mejor contacto se traduce en una cinética de reacción más rápida y una mayor conversión. - Alto rendimiento con materias primas difíciles de procesar
El UCO no es una materia prima uniforme. Su contenido de agua, su nivel de FFA y su carga de contaminantes pueden variar de un lote a otro. Los reactores de Hielscher ayudan a compensar estas variaciones al intensificar las condiciones de reacción, lo que hace que el proceso sea más robusto y adaptable. - Menor tiempo de residencia
Dado que los ultrasonidos aceleran la esterificación y la transesterificación, los productores suelen alcanzar la conversión deseada en menos tiempo que con los sistemas convencionales de agitación. Esto puede reducir el volumen de reactor necesario y aumentar la capacidad de procesamiento. - Funcionamiento continuo en línea
Los reactores ultrasónicos de Hielscher para biodiésel son ideales para el procesamiento continuo. Las configuraciones de reactores en línea permiten una producción en régimen estacionario con una calidad reproducible, lo que resulta muy valioso para las plantas comerciales de biodiésel. - Escalado sencillo
Una ventaja importante de la tecnología de Hielscher es el escalado lineal. Los parámetros de proceso establecidos en ensayos de laboratorio o piloto pueden transferirse a sistemas de producción más grandes con mayor previsibilidad. Esto reduce el riesgo durante el desarrollo y simplifica la planificación de la ampliación. - Fiabilidad industrial
Los sistemas de Hielscher están diseñados para un servicio industrial exigente. Para los productores de biodiésel, esto significa un rendimiento fiable del reactor, resultados reproducibles y compatibilidad con líneas de proceso automatizadas. - Producción de biodiésel conforme a ASTM D6751 y EN 14214
Los productores comerciales de biodiésel suelen buscar el cumplimiento de especificaciones de calidad del combustible como ASTM D6751 y EN 14214. Estas normas definen propiedades fundamentales, entre ellas el contenido de ésteres, la viscosidad, el punto de inflamación, el índice de acidez, el contenido de agua, la estabilidad a la oxidación, los límites de contaminantes y los niveles de glicerina.
¡Lea cómo funciona el biodiésel producido mediante ultrasonidos en motores de combustión diésel!

La mezcla ultrasónica supera en eficiencia a los mezcladores mecánicos de impulsor.
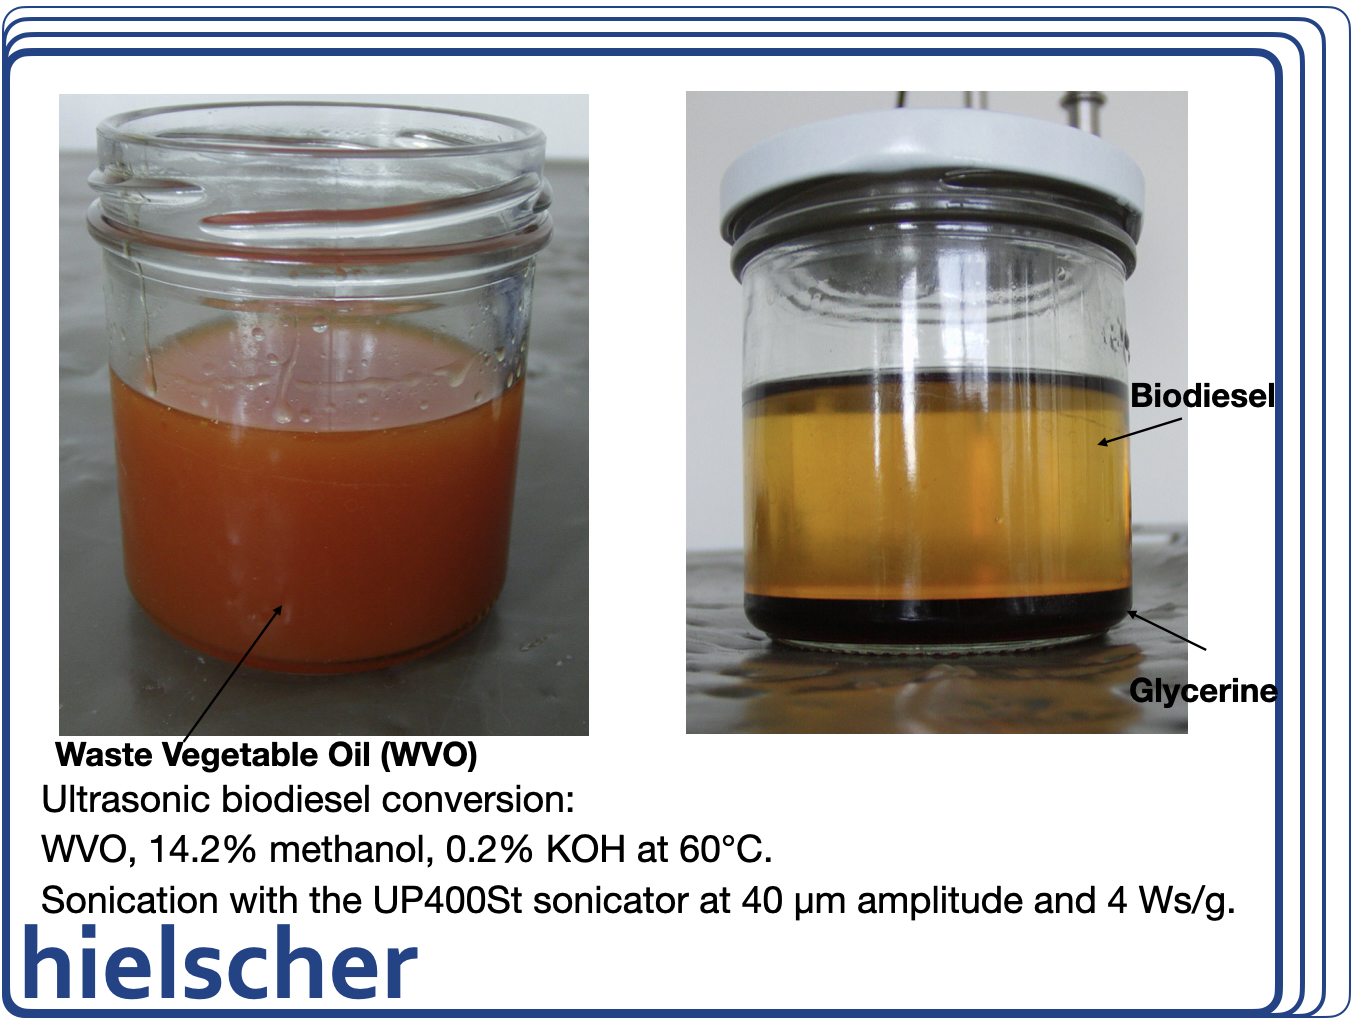
De aceites vegetales y grasas residuales a biodiésel mediante reactores ultrasónicos de Hielscher.
Biodiésel a pequeña escala para explotaciones agrícolas y usuarios sin conexión a la red eléctrica
En algunos países o regiones, la normativa sobre biodiésel es limitada o no se aplica a los pequeños usuarios particulares. Los agricultores y propietarios de equipos pueden producir pequeñas cantidades de biodiésel a partir de aceite de cocina usado para su consumo en la propia explotación en tractores, generadores, calefactores u otros equipos agrícolas con motor diésel.
En estos casos, el objetivo suele ser sustituir el combustible de forma práctica, en lugar de venderlo comercialmente con certificación. Los reactores ultrasónicos para biodiésel también pueden resultar atractivos para esta producción descentralizada porque ofrecen:
- Tiempos de reacción cortos
- Conversión eficiente con equipos compactos
- Buena adaptación a materias primas de aceites residuales de composición variable
- Menor dependencia de grandes tanques con agitación
- Posibilidad de configuraciones de procesamiento modulares
Al mismo tiempo, es importante indicar claramente que el biodiésel que no cumple las especificaciones puede no ser adecuado para todos los motores, puede no cumplir los requisitos legales locales y puede presentar problemas de almacenamiento, compatibilidad de materiales, emisiones o garantía del motor. Donde existan normas sobre biodiésel, el combustible debe analizarse y producirse conforme a ellas antes de utilizarse en aplicaciones reguladas o en vehículos de carretera.

Reactor ultrasónico UIP1000hdT para mejorar la conversión de aceites y grasas en biodiésel.
Ventajas económicas de la producción ultrasónica de biodiésel a partir de UCO
El coste de la materia prima es una de las variables más importantes en la economía del biodiésel. Como el aceite de cocina usado suele ser más barato que los aceites vegetales refinados, ofrece un gran potencial de ahorro de costes. Sin embargo, este ahorro puede perderse si el proceso es lento, químicamente ineficiente o incapaz de gestionar la variabilidad de la materia prima.
Los reactores ultrasónicos de Hielscher para biodiésel ayudan a mantener la rentabilidad al mejorar la eficiencia de la reacción y la productividad de la planta. Entre las posibles ventajas económicas se incluyen:
- Mejor aprovechamiento de materias primas UCO de bajo coste
- Mayor capacidad de procesamiento
- Menor tiempo de reacción
- Menor demanda energética asociada a la mezcla en comparación con situaciones de agitación ineficiente del conjunto del líquido
- Mayor uniformidad del proceso
- Integración más sencilla en líneas de producción continua
Para los productores que buscan aumentar la escala de producción de biodiésel a partir de aceites residuales, esta combinación de flexibilidad de materias primas e intensificación del proceso puede resultar muy valiosa.
¡Convierta UCO en biodiésel UCOME de forma eficiente con los reactores ultrasónicos de Hielscher!
Convertir aceite de cocina usado en UCOME es una forma inteligente de obtener combustible renovable a partir de residuos, al tiempo que se mejora la sostenibilidad y se reducen los costes de las materias primas. Como el UCO suele ser más difícil de procesar que los aceites vírgenes, la tecnología del reactor desempeña un papel crucial para lograr una producción de biodiésel eficiente y fiable.
Los reactores ultrasónicos de Hielscher para biodiésel intensifican la reacción entre el aceite y el metanol mediante la mezcla y la transferencia de masa impulsadas por la cavitación. Esto permite una esterificación y una transesterificación más rápidas, un mejor procesamiento de materias primas UCO de composición variable y una producción escalable de biodiésel en línea.
Para los productores comerciales, los sistemas ultrasónicos de Hielscher se utilizan en procesos de biodiésel diseñados para producir combustible que cumpla ASTM D6751 y EN 14214. Para los agricultores y pequeños usuarios de países sin normativa sobre biodiésel, los reactores ultrasónicos también pueden facilitar la producción de pequeñas cantidades de biodiésel con equipos compactos para su uso en equipos locales, teniendo en cuenta que el combustible que no cumple las especificaciones debe utilizarse con precaución, de acuerdo con los requisitos locales y la compatibilidad del motor.
Si su objetivo es producir UCOME a partir de UCO de forma eficiente, los reactores ultrasónicos de Hielscher para biodiésel ofrecen una plataforma tecnológica potente y escalable para el procesamiento moderno de biodiésel.

3 sonicadores UIP1000hdT instalados para biodiésel
La siguiente tabla ofrece una indicación de la capacidad aproximada de procesamiento de los reactores ultrasónicos de Hielscher para biodiésel:
|
Caudal
|
Potencia
|
|---|---|
|
20 – 100 L/hr
|
|
|
80 – 400 L/hr
|
|
|
0,3 – 1,5 m³/hr
|
|
|
2 – 10 m³/hr
|
|
|
20 – 100 m³/hr
|
¿Por qué Hielscher es una excelente opción para los productores de biodiésel?
Hielscher es reconocida por su tecnología ultrasónica industrial diseñada para aplicaciones reales de proceso. En la producción de biodiésel, los reactores ultrasónicos de Hielscher ofrecen una vía práctica para intensificar la conversión de UCO, mejorar la mezcla de metanol y aceite y facilitar una producción eficiente de biodiésel a partir de aceites y grasas residuales.
Entre los principales motivos por los que los productores eligen Hielscher se incluyen:
- Experiencia demostrada en ultrasonidos
- Diseños de reactores en línea para el procesamiento continuo de biodiésel
- Idoneidad para la esterificación y la transesterificación
- Una sólida vía de escalado del laboratorio a la producción
- Equipos robustos para entornos industriales
- Procesamiento eficaz de materias primas difíciles, como el aceite de cocina usado
Diseño, fabricación y asesoramiento – Calidad fabricada en Alemania
Los ultrasonicadores de Hielscher son conocidos por sus altísimos estándares de calidad y diseño. Su robustez y facilidad de manejo permiten integrar nuestros ultrasonicadores sin dificultades en instalaciones industriales. Los ultrasonicadores de Hielscher soportan fácilmente condiciones adversas y entornos exigentes.
Hielscher Ultrasonics es una empresa con certificación ISO que pone especial énfasis en los ultrasonicadores de alto rendimiento con tecnología de vanguardia y facilidad de uso. Por supuesto, los ultrasonicadores de Hielscher cumplen la normativa CE y los requisitos de UL, CSA y RoHs.

3x sonicadores UIP1000hdT para la transesterificación de biodiésel a partir de aceites vegetales residuales, grasas de fritura y sebo.
Bibliografía / Referencias
- J. Sáez-Bastante, M. Carmona-Cabello, S. Pinzi, M.P. Dorado (2020): Recycling of kebab restoration grease for bioenergy production through acoustic cavitation. Renewable Energy, Volume 155, 2020. 1147-1155.
- M. Maghami, S.M. Sadrameli, B. Ghobadian (2015): Production of biodiesel from fishmeal plant waste oil using ultrasonic and conventional methods. Applied Thermal Engineering, Volume 75,
2015. 575-579. - Veera Gnaneswar Gude, Georgene Elizabeth Grant (2013): Biodiesel from waste cooking oils via direct sonication. Applied Energy, Volume 109, 2013. 135-144.
- Medeiros, Eliane; Vieira, Bruno; Pereira, Cláudio; Nadaleti, Willian; Quadro, Maurizio; Andreazza, Robson (2019): Production of biodiesel using oil obtained from fish processing residue by conventional methods assisted by ultrasonic waves: Heating and stirring. Renewable Energy 2019.
- Abdullah, C. S. ; Baluch, N.; Mohtar S. (2015): Ascendancy of ultrasonic reactor for micro biodiesel production. Jurnal Teknologi (Sciences ; Engineering) 77:5; 2015. 155-161.
- Ali Gholami, Fathollah Pourfayaz, Akbar Maleki (2021): Techno-economic assessment of biodiesel production from canola oil through ultrasonic cavitation. Energy Reports, Volume 7, 2021. 266-277.
- Darwin, Sebayan; Agustian, Egi; Praptijanto, Achmad (2010): Transesterification Of Biodiesel From Waste Cooking Oil Using Ultrasonic Technique. International Conference on Environment 2010 (ICENV 2010).
Preguntas frecuentes
¿Puede utilizarse biodiésel en equipos agrícolas?
Sí. Los equipos agrícolas con motores diésel de encendido por compresión generalmente pueden utilizar mezclas de biodiésel, y muchos fabricantes autorizan mezclas como B5 o B20; las mezclas con proporciones superiores dependen del motor concreto, de los materiales del sistema de combustible y de las indicaciones del fabricante de equipos originales (OEM).
¿Qué motores pueden funcionar con biodiésel?
El biodiésel está destinado a motores diésel, especialmente a los motores de encendido por compresión utilizados en vehículos, generadores y maquinaria agrícola. En la práctica, prácticamente todos los motores diésel pueden funcionar con mezclas de baja proporción de biodiésel, mientras que el uso de mezclas con proporciones superiores o de biodiésel puro (B100) requiere compatibilidad del motor y autorización del fabricante.
¿Qué es la norma estadounidense ASTM D6751?
ASTM D6751 es la especificación estadounidense para el biodiésel B100 como componente de mezcla con combustibles destilados medios. Define las propiedades exigidas al combustible y abarca los grados S15 y S500, que corresponden a contenidos máximos de azufre de 15 ppm y 500 ppm.
¿Qué es el biodiésel UCOME?
UCOME significa éster metílico de aceite de cocina usado. Es un biodiésel de ésteres metílicos de ácidos grasos obtenido al convertir aceite de cocina residual en ésteres metílicos, normalmente para su uso como sustituto del diésel o como componente de mezcla.
¿Es el UCOME adecuado como componente de mezcla para fuelóleo marino de base biológica?
Sí. El UCOME ya se utiliza comercialmente como componente de mezcla en formulaciones de biocombustibles marinos, por ejemplo, en mezclas con fuelóleo de muy bajo contenido de azufre (VLSFO). Su idoneidad depende de la calidad del combustible, la estabilidad, la compatibilidad y el cumplimiento de las especificaciones pertinentes de los combustibles marinos y de los requisitos de manipulación.
- alta eficiencia
- tecnología de vanguardia
- fiabilidad y robustez
- control del proceso ajustable y preciso
- por lotes y en línea
- para cualquier volumen
- software inteligente
- funciones inteligentes (p. ej., programación, registro de datos, control remoto)
- manejo sencillo y seguro
- bajo mantenimiento
- CIP (limpieza in situ)

Hielscher Ultrasonics fabrica homogeneizadores ultrasónicos de alto rendimiento, desde escala de laboratorio hasta escala industrial.