Sonocatálisis – Catálisis asistida por ultrasonidos
La sonocatálisis, o catálisis asistida por ultrasonidos, es un proceso que aumenta significativamente la velocidad de las reacciones químicas y la eficiencia de los catalizadores al aprovechar las fuerzas físicas de la cavitación acústica. Cuando las ondas ultrasónicas se propagan a través de una mezcla de reacción, generan burbujas microscópicas que crecen y colapsan con una energía inmensa. Este colapso implosivo crea «puntos calientes» localizados, caracterizados por temperaturas y presiones extremas, junto con intensos microchorros y turbulencia. Estos efectos resultan especialmente transformadores en la catálisis heterogénea, donde mejoran drásticamente la transferencia de masa a través de las interfaces entre fases, eliminan las capas de óxido pasivantes y evitan el ensuciamiento de las superficies del catalizador. El resultado es un entorno de reacción altamente activo que reduce la energía de activación, acelera la conversión y garantiza la estabilidad y la reutilización del catalizador a largo plazo.
¿Qué es la sonocatálisis? Cómo los ultrasonidos mejoran las reacciones catalíticas
La catálisis tradicional acelera las reacciones químicas al reducir la energía de activación, pero los sistemas heterogéneos suelen presentar limitaciones inherentes, como una difusión lenta y el ensuciamiento de las superficies. La sonocatálisis –catálisis asistida por ultrasonidos– supera estas barreras al incorporar energía acústica de alta intensidad directamente al entorno de reacción.
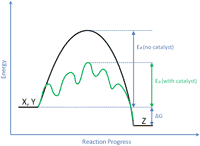 Cuando las ondas ultrasónicas se propagan a través de un medio líquido, generan burbujas de cavitación microscópicas que crecen y colapsan violentamente. Este colapso implosivo crea condiciones extremas localizadas que renuevan continuamente la superficie del catalizador y mejoran drásticamente la transferencia de masa, la cinética de reacción y la eficiencia global del proceso. El resultado es una conversión más rápida, una menor carga de catalizador, una mayor selectividad y una vía de síntesis química más sostenible.
El diagrama anterior ilustra el efecto de un catalizador en una reacción química de X+Y para producir Z. El catalizador proporciona una vía alternativa (verde) con una menor energía de activación Ea.

Montaje sonoquímico: sonicador UP400St con reactor de celda de flujo FC22K
Mecanismos clave: cómo las ondas ultrasónicas aumentan la eficiencia catalítica
Las longitudes de onda acústicas en líquidos (normalmente desde 110 mm hasta 0,15 mm para frecuencias entre 20 kHz y 1 MHz) son significativamente mayores que las dimensiones moleculares. Por tanto, los ultrasonidos no interactúan directamente con los enlaces químicos. En su lugar, su acción catalítica se ejerce mediante la cavitación acústica –la formación, el crecimiento y el colapso asimétrico de microburbujas en medios líquidos–. Este fenómeno requiere al menos una fase líquida y permite controlar con precisión la intensidad de la reacción mediante ajustes de la amplitud, la presión y el tiempo de sonicación.
Dispersión y emulsificación ultrasónicas
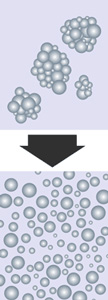 Las reacciones heterogéneas están intrínsecamente limitadas a la interfaz entre fases donde coexisten el catalizador y los reactivos. Maximizar esta área interfacial es fundamental para la velocidad de reacción. La sonicación resulta especialmente eficaz para fragmentar catalizadores sólidos y reactivos líquidos y obtener dispersiones y emulsiones submicrométricas o nanométricas. Al reducir drásticamente el tamaño de las gotas y las partículas, la sonicación aumenta exponencialmente la superficie disponible para la interacción molecular. El gráfico de la izquierda muestra la correlación entre el tamaño de las partículas y su superficie. En muchos sistemas, una breve sonicación inicial genera una mezcla estable con una gran superficie disponible que mantiene una cinética de reacción rápida durante todo el procesamiento del lote. Los reactores ultrasónicos en línea son especialmente eficaces para el procesamiento continuo y pueden tratar incluso suspensiones muy viscosas o concentradas.
Mejora de la transferencia de masa y ruptura de la capa límite
 En los reactores convencionales, los productos de reacción suelen acumularse en la superficie del catalizador y crear una capa de difusión estancada que impide la llegada de nuevos reactivos. La cavitación ultrasónica genera intensos microchorros, corrientes acústicas y turbulencia localizada que rompen continuamente esta capa límite. Este efecto constante de «limpieza» garantiza el transporte rápido de los reactivos hacia los centros activos y la rápida eliminación de los productos, lo que elimina eficazmente las limitaciones por difusión. En las reacciones prolongadas, la sonicación periódica o con recirculación mantiene la máxima eficiencia de transferencia de masa y evita que la reacción se ralentice con el tiempo.
Aporte de energía mediante cavitación acústica
La cavitación proporciona un método altamente eficiente de aporte de energía concentrado a nivel molecular y no térmico en el conjunto del medio. Durante el colapso de las burbujas, los puntos calientes localizados alcanzan temperaturas superiores a 5.000 K y presiones superiores a 1.000 atm, con velocidades de calentamiento/enfriamiento que superan los 10⁹ K/s. Estas condiciones extremas pueden romper enlaces moleculares, generar radicales libres y reducir la energía de activación global necesaria para la reacción. Como señaló el investigador pionero Kenneth Suslick, la cavitación transforma la energía acústica difusa en una fuerza química altamente reactiva, lo que permite vías de reacción que resultan ineficientes o imposibles con la agitación mecánica convencional.
Activación superficial y limpieza continua del catalizador
 Los catalizadores sólidos suelen sufrir ensuciamiento –acumulación de subproductos, depósitos de carbono o capas de óxido pasivantes que bloquean los centros activos–. La limpieza ultrasónica aprovecha las fuerzas de cizallamiento de la cavitación y las ondas de choque (hasta 1.000 atm) para eliminar físicamente estas capas desactivantes sin productos químicos agresivos. Esta limpieza in situ mantiene una actividad catalítica constante, prolonga la vida útil del catalizador y simplifica su reciclaje. Además, el impacto mecánico de las burbujas al colapsar puede erosionar las superficies de las partículas, dejando expuestos nuevos planos cristalinos altamente reactivos y mejorando la frecuencia global de recambio catalítico.
Aplicaciones demostradas y casos prácticos de sonocatálisis
La sonocatálisis ha pasado de la investigación de laboratorio a procesos industriales validados en múltiples sectores de alto valor. Entre sus principales aplicaciones se incluyen:
- Producción de biodiésel (transesterificación): La asistencia ultrasónica reduce los tiempos de reacción de horas a minutos, permite utilizar concentraciones menores de catalizador y mejora los rendimientos de FAME, al tiempo que simplifica la purificación posterior.
¡Explore las ventajas de la transesterificación ultrasónica para producir biodiésel! - Oxidación avanzada (proceso Sono-Fenton): El aumento de la generación de radicales hidroxilo acelera la degradación de contaminantes orgánicos recalcitrantes en las aguas residuales, lo que reduce el consumo de productos químicos y la producción de lodos.
¡Descubra cómo la sonicación mejora la reacción de Fenton! - Síntesis de nanomateriales y catalizadores: La nucleación rápida y el crecimiento controlado de las partículas permiten obtener catalizadores uniformes con una gran superficie, mayor estabilidad térmica y mayor resistencia mecánica.
- Química verde y química fina: Las vías de reacción más limpias, el menor consumo de energía y la reducción de los residuos de disolventes hacen que la sonocatálisis sea ideal para los intermediarios farmacéuticos y los productos químicos de especialidad.
Equipos industriales de sonocatálisis y escalabilidad lineal
Hielscher fabrica procesadores ultrasónicos optimizados para el proceso y diseñados específicamente para aplicaciones catalíticas exigentes. Nuestros sistemas proporcionan una cavitación constante y reproducible a todas las escalas de producción, respaldada por una rigurosa ingeniería acústica y la monitorización del proceso en tiempo real.
- Laboratorio e I+D: El UP400St (400 W) permite realizar ensayos flexibles por lotes y en línea, ideales para evaluar condiciones de reacción y formulaciones de catalizadores.
- Escala piloto y desarrollo de procesos: El >UIP1000hdT (1.000 W) conecta el laboratorio con la producción y ofrece celdas de flujo modulares y parámetros ajustables para realizar estudios precisos de escalado.
- Producción industrial: Nuestros procesadores totalmente industriales UIP10000hdT (10 kW) y UIP16000hdT (16 kW) permiten el procesamiento continuo de grandes volúmenes. Se pueden interconectar varias unidades en grupos en paralelo para alcanzar una capacidad de procesamiento prácticamente ilimitada, manteniendo una intensidad acústica uniforme.
La escalabilidad de la sonocatálisis se logra mediante la optimización de la densidad de potencia (vatios/litro), en lugar de un simple escalado geométrico. Nuestro equipo de ingeniería ofrece asistencia integral para el proceso –desde los estudios iniciales de viabilidad y el modelado acústico hasta la puesta en marcha completa y la formación de los operadores–, lo que garantiza que su proceso catalítico funcione con la máxima eficiencia.

Reactor agitado por ultrasonidos con el sonicador UP200St para intensificar las reacciones catalíticas
Bibliografía / Referencias
- Suslick, Kenneth; Skrabalak, Sara (2008): Sonocatalysis. In: Handbook of Heterogeneous Catalysis; Wiley-VCH 2008.Pages 1350-1357.
- Suslick, Kenneth S.; Hyeon, Taeghwan; Fang, Mingming; Cichowlas, Andrzej A. (1995): Sonochemical synthesis of nanostructured catalysts. Materials Science and Engineering: A. Proceedings of the Symposium on Engineering of Nanostructured Materials. ScienceDirect 204 (1–2): 186–192.
- Naeem, Marwa; Al-Sakkari, Eslam; Boffito, D; Rene, Eldon; Gadalla, Mamdouh; Ashour, Fatma (2023): Single-stage waste oil conversion into biodiesel via sonication over bio-based bifunctional catalyst: Optimization, preliminary techno-economic and environmental analysis. Fuel, 2023.
- Aharon Gedanken (2003): Sonochemistry and its application to nanochemistry. Current Science Vol. 85, No. 12 (25 December 2003), pp. 1720-1722.

Gráfico de la formación de peróxido de hidrógeno en función del tiempo en condiciones electroquímicas (cuadrados) y en condiciones sonoelectroquímicas con ultrasonidos de baja potencia (rombos) y ultrasonidos de alta potencia (triángulos).
Gráfico y estudio: González-García et al., 2007