Reactor ultrasónico cerrado para el procesamiento farmacéutico por lotes
Transforme sus procesos por lotes con un procesamiento ultrasónico controlado, escalable y seguro. Desde la síntesis de nanomateriales o API hasta las reacciones químicas, los reactores cerrados por lotes de Hielscher para procesos de sonicación ofrecen una uniformidad, una eficiencia y un control del proceso inigualables – diseñados para entornos modernos de I+D y producción.
Ultrasonidos de alta intensidad en sistemas cerrados por lotes: intensificación de procesos
Muchos procesos, como la mezcla, la dispersión y la extracción de materiales de alto valor, se llevan a cabo por lotes. El reactor ultrasónico cerrado de Hielscher es ideal para integrar el procesamiento ultrasónico en condiciones cerradas y controladas con precisión. El reactor ultrasónico cerrado de Hielscher es perfectamente adecuado para procesos ultrasónicos por lotes en un entorno seguro y cerrado – por ejemplo, para la producción a pequeña escala de materiales de gran valor.
Ventajas de los reactores ultrasónicos cerrados por lotes
- Mayor eficiencia del proceso: La cavitación inducida por ultrasonidos aumenta drásticamente la transferencia de masa y calor, reduciendo los tiempos de reacción y mejorando los rendimientos.
- Calidad superior del producto: Distribuciones estrechas del tamaño de partícula, mezcla homogénea y emulsiones uniformes en todos los lotes.
- Seguridad y cumplimiento normativo del sistema cerrado: El diseño completamente sellado evita la liberación de disolventes, permite la purga con gas inerte y cumple las normas medioambientales y de seguridad.
- Escalable y reproducible: Los sonicadores de calidad industrial de Hielscher garantizan un escalado sin dificultades desde el laboratorio hasta la escala piloto y la producción a plena escala.
- Eficiencia energética y económica: Las temperaturas de procesamiento más bajas, los tiempos de ciclo más cortos y el menor consumo de disolventes se traducen en ahorros operativos significativos.
- Integración flexible: Compatible con sensores de presión, sondas de temperatura y sistemas de control automatizados para flujos de trabajo industriales avanzados.
No permita que una cinética lenta frene su proceso. Solicite una consulta gratuita con nuestros expertos en sonicación para descubrir cómo los reactores cerrados por lotes pueden aumentar las velocidades de reacción, mejorar la uniformidad del producto y ahorrar energía.
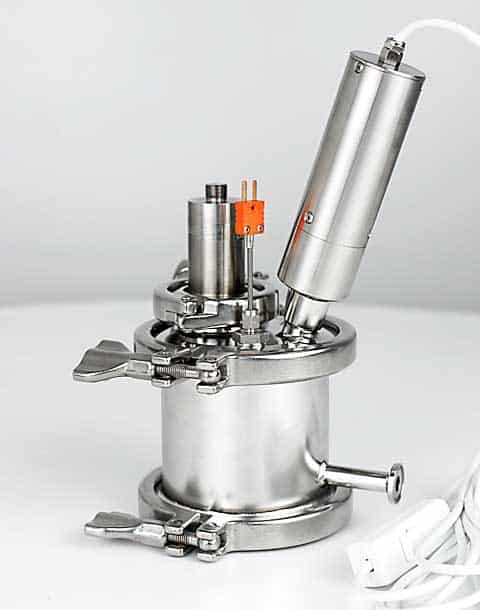
Reactor cerrado para procesos de sonicación
Reactores ultrasónicos cerrados por lotes: micromezcla y macromezcla para obtener resultados óptimos
El reactor ultrasónico cerrado por lotes está equipado con un agitador eléctrico que proporciona una macromezcla eficiente en todo el recipiente. Mientras el agitador hace circular todo el lote y mantiene un movimiento uniforme del conjunto, el sonicador genera una micromezcla intensa, cavitación acústica y elevadas fuerzas de cizallamiento. Juntos, estos mecanismos de mezcla complementarios garantizan un procesamiento homogéneo y eficaz de los lotes.
¿Para qué se utiliza el procesamiento ultrasónico por lotes?
El procesamiento por lotes es un método de fabricación habitual, muy extendido en las industrias farmacéutica y química. Los procesos ultrasónicos por lotes se implantan habitualmente para la producción de ingredientes farmacéuticos (APIs) y la extracción de compuestos bioactivos, mientras que en la fabricación de productos químicos especiales los ultrasonidos se utilizan principalmente para la dispersión y las reacciones sonoquímicas.
Detalles técnicos:
- reactor de acero inoxidable
- disponible para diversos volúmenes
- con agitador eléctrico integrado
- condiciones de proceso controlables con precisión
- presurizable hasta 6 barg
- para el procesamiento en condiciones críticas (p. ej., disolvente a temperaturas elevadas)
- permite la purga (p. ej., con nitrógeno)
- camisa de refrigeración
- sensor de temperatura
- esterilizable en autoclave, altamente higiénico
- montaje y desmontaje sencillos
- cambio rápido entre lotes
- adaptaciones personalizables
- compatible con los modelos de sonicador UIP500hdT (500 W), UIP1000hdT (1000 W), UIP1500hdT (1500 W), UIP2000hdT (2000 W) y UIP4000hdT (4000 W)
Preguntas frecuentes sobre la sonicación con reactores cerrados por lotes
¿Qué es un reactor ultrasónico cerrado?
Un reactor ultrasónico cerrado es un recipiente de procesamiento sellado que aplica ultrasonidos de alta intensidad a un lote líquido en condiciones controladas. La cavitación ultrasónica intensifica la mezcla, la dispersión, la extracción y las reacciones sonoquímicas. El diseño cerrado de acero inoxidable ayuda a aislar el producto del entorno y permite controlar parámetros como la temperatura, la presión, la agitación y el tiempo de procesamiento.
¿Qué procesos farmacéuticos pueden realizarse en un reactor ultrasónico por lotes?
Los reactores ultrasónicos cerrados por lotes pueden utilizarse para la producción y el procesamiento de principios activos farmacéuticos (APIs), la extracción de compuestos bioactivos o intracelulares, la ruptura celular y la lisis, la homogeneización, la dispersión, la emulsificación, la desgasificación y la síntesis sonoquímica. La configuración adecuada del reactor y los parámetros de sonicación dependen de la formulación, las materias primas y las especificaciones requeridas del producto.
¿Por qué utilizar un reactor cerrado en lugar de un recipiente de sonicación abierto?
Un reactor ultrasónico cerrado proporciona un mejor control de la atmósfera de procesamiento, la temperatura y la presión. También ayuda a contener los disolventes, los vapores y los materiales de proceso de alto valor. Esto hace que la sonicación en un sistema cerrado resulte especialmente útil para lotes farmacéuticos que incluyen disolventes volátiles, materiales sensibles al oxígeno, temperaturas elevadas o ingredientes de alto valor.
¿Cómo se controlan la temperatura y la presión durante la sonicación?
El reactor puede equiparse con una camisa de refrigeración y un sensor de temperatura para gestionar el calor generado durante la sonicación de alta intensidad. Los reactores cerrados por lotes de Hielscher pueden presurizarse hasta 6 barg, según la configuración seleccionada. Esto permite el procesamiento ultrasónico a presión elevada y a temperaturas controladas, incluidos los procesos con disolventes en condiciones operativas críticas.
¿Puede el reactor ultrasónico funcionar bajo nitrógeno u otra atmósfera controlada?
Sí. El reactor cerrado puede purgarse con nitrógeno para reducir el contenido de oxígeno y establecer una atmósfera inerte de procesamiento. Esto puede resultar beneficioso para materiales sensibles a la oxidación y determinados procesos basados en disolventes. El gas de purga, la presión de funcionamiento y las medidas de seguridad aplicables deben seleccionarse de acuerdo con la formulación y los requisitos de la instalación.
¿Por qué incluye el reactor un agitador eléctrico?
El agitador integrado hace circular todo el lote y desplaza continuamente el material a través de la zona de cavitación ultrasónica. Por tanto, la agitación mecánica y la ultrasonicación se complementan: el agitador proporciona movimiento al conjunto, mientras que los ultrasonidos generan un intenso cizallamiento localizado y transferencia de masa. Esta combinación favorece un tratamiento uniforme, incluso en lotes que contienen sólidos en suspensión o componentes con distintas densidades.
¿Cómo se limpia el reactor entre lotes farmacéuticos?
El reactor de acero inoxidable está diseñado para un procesamiento higiénico y es esterilizable en autoclave. La facilidad de montaje y desmontaje permite acceder a los componentes del reactor y facilita los cambios rápidos entre lotes. El procedimiento requerido de limpieza, esterilización y validación debe establecerse para el producto, el proceso y el sistema de calidad específicos.
¿Qué procesadores ultrasónicos de Hielscher pueden utilizarse con reactores cerrados por lotes?
Los reactores ultrasónicos cerrados por lotes pueden configurarse para los procesadores ultrasónicos industriales de Hielscher, incluidos UIP500hdT, UIP1000hdT, UIP1500hdT, UIP2000hdT y UIP4000hdT. Estos sistemas proporcionan niveles de potencia ultrasónica de 500 a 4.000 vatios (cuatro mil vatios). La selección depende de factores como el volumen del lote, la viscosidad, el contenido de sólidos, el aporte energético requerido, el tiempo de procesamiento y los límites de temperatura.
¿Puede escalarse un proceso farmacéutico ultrasónico por lotes?
Sí. Los procesos ultrasónicos pueden transferirse de los ensayos de laboratorio a volúmenes de escala piloto y de producción manteniendo parámetros importantes como la amplitud, la temperatura, la presión y la exposición a los ultrasonidos. Puede lograrse una mayor capacidad de producción mediante un procesador ultrasónico más potente, un reactor y un sonotrodo más grandes, varios sistemas en paralelo o la transferencia a un proceso de sonicación continuo en línea. Los parámetros del proceso se verifican en cada escala para garantizar la calidad requerida del producto y la uniformidad de los lotes.
¿Cómo selecciono la configuración adecuada del reactor ultrasónico?
Entre los criterios de selección importantes se incluyen el objetivo del proceso, el volumen y la geometría del lote, la viscosidad de la formulación, la concentración de sólidos, el sistema de disolventes, la temperatura objetivo, la presión o la atmósfera requeridas, los requisitos de limpieza y el tiempo de ciclo deseado. Hielscher Ultrasonics evaluará estos requisitos con usted y recomendará un volumen de reactor, un procesador ultrasónico, un sonotrodo y unos parámetros de funcionamiento adecuados.
Bibliografía / Referencias
- Sumbal Jamshaid, Dildar Ahmed (2022): Optimization of ultrasound-assisted extraction of valuable compounds from fruit of Melia azedarach with glycerol-choline chloride deep eutectic solvent. Sustainable Chemistry and Pharmacy, Volume 29, 2022.
- Štengl, Václav; Henych, Jiří (2013): Strongly luminescent monolayered MoS2 prepared by effective ultrasound exfoliation. Nanoscale, 5(8), 2013.
- Vernès, Léa; Vian, Maryline; Maâtaoui, Mohamed; Tao, Yang; Bornard, Isabelle; Chemat, Farid (2019): Application of ultrasound for green extraction of proteins from spirulina. Mechanism, optimization, modeling, and industrial prospects. Ultrasonics Sonochemistry, 54, 2017.
- Priyanka Roy, Nandini Das (2017): Ultrasonic assisted synthesis of Bikitaite zeolite: A potential material for hydrogen storage application. Ultrasonics Sonochemistry, Volume 36, 2017. 466-473.
- Ye, Yubin (2015): Effect of High Intensity Ultrasound on Crystallization Behavior and Functional Properties of Lipids. Graduate These and Dissertation – Utah State University 2015.

Procesador ultrasónico UIP2000hdT (2 kW) con reactor por lotes para procesos industriales