Desulfuración ultrasónica de combustibles marinos
- Los combustibles marinos están sujetos a nuevas normativas que exigen un contenido de azufre de 0,5%m/m o inferior.
- La desulfuración oxidativa asistida por ultrasonidos (UAOD) es un método consolidado que acelera la reacción de oxidación y constituye un proceso económico y seguro.
- Los procesos UAOD pueden realizarse a temperatura ambiente y presión atmosférica y permiten eliminar selectivamente los compuestos de azufre de los combustibles de hidrocarburos.
- Los sistemas ultrasónicos de alto rendimiento de Hielscher son fáciles de instalar y seguros de utilizar a bordo o en tierra.
Combustibles marinos con bajo contenido de azufre
La Organización Marítima Internacional (IMO) ha implantado nuevas normativas que obligan a los buques de todo el mundo a utilizar combustibles marinos con un contenido de azufre de 0,5%m/m a partir de enero de 2020. Estas nuevas normativas exigen cambios profundos en el procesamiento de los combustibles marinos: para cumplir las nuevas normas sobre combustibles con bajo contenido de azufre, se requiere un proceso de desulfuración eficiente.
La desulfuración oxidativa asistida por ultrasonidos (UAOD) de combustibles de hidrocarburos líquidos, como gasolina, nafta, diésel, combustible marino, etc., es un método muy eficiente y viable para eliminar el azufre de corrientes de gran volumen de combustibles pesados.
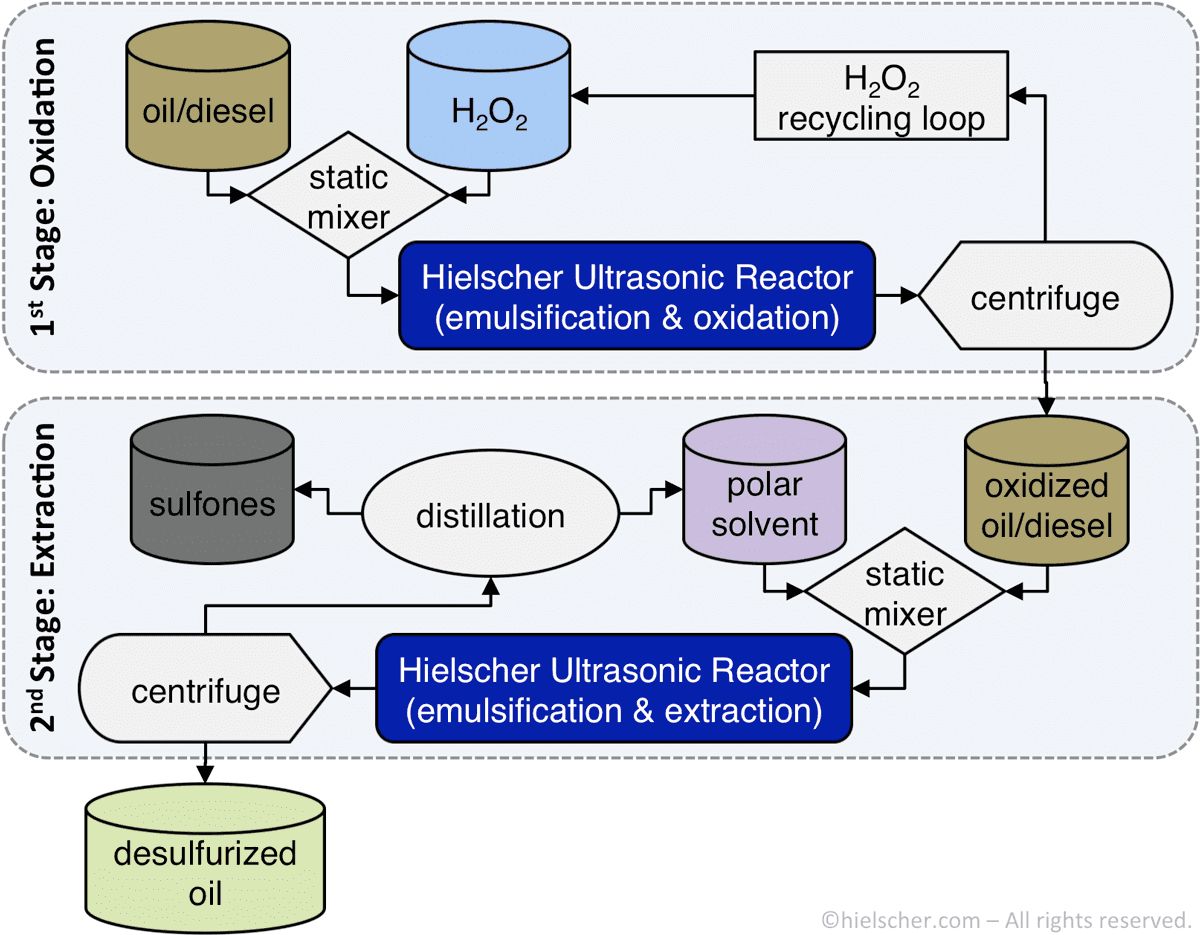
Diagrama de flujo de la desulfuración oxidativa ultrasónica en 2 etapas
Desulfuración oxidativa
La desulfuración oxidativa (ODS) es una alternativa económica y respetuosa con el medio ambiente a la hidrodesulfuración (HDS), ya que los compuestos de azufre oxidados pueden separarse de los fuelóleos pesados con mucha mayor facilidad. Tras la etapa de desulfuración oxidativa, los compuestos de azufre extraídos se separan mediante métodos físicos, por ejemplo, utilizando un disolvente polar no miscible y una posterior separación por gravedad, adsorción o centrifugación. Como alternativa, puede utilizarse la descomposición térmica para eliminar el azufre oxidado.
Para la reacción de desulfuración oxidativa se requieren un oxidante (p. ej., hidrógeno H2O2, clorito de sodio NaClO2, óxido nitroso N2O, peryodato de sodio NaIO4), un catalizador (p. ej., ácidos) y un reactivo de transferencia de fase. El reactivo de transferencia de fase favorece la reacción heterogénea entre las fases acuosa y oleosa, que es la etapa que limita la velocidad de la reacción ODS .
- alta eficiencia – hasta un 98% de desulfuración
- económica: baja inversión y bajos costes operativos
- sin envenenamiento del catalizador
- escalado sencillo y lineal
- funcionamiento seguro
- instalación en tierra y en el mar (a bordo)
- rápido retorno de la inversión

Desulfuración oxidativa asistida por ultrasonidos
Mientras que la hidrodesulfuración (HDS) requiere mayores costes de inversión, una elevada temperatura de reacción de hasta 400ºC y una elevada presión de hasta 100atm en los reactores, el proceso de desulfuración oxidativa asistida por ultrasonidos (UAOD) es mucho más práctico, eficiente y respetuoso con el medio ambiente. La UAOD mejora considerablemente la reactividad de la eliminación catalítica del azufre y ofrece, al mismo tiempo, menores costes operativos, mayor seguridad y protección del medio ambiente. Los sistemas industriales de reactores ultrasónicos de flujo aumentan la velocidad de desulfuración gracias a una dispersión muy eficaz y a la consiguiente mejora de la cinética de reacción. Dado que el procesamiento ultrasónico produce dispersiones a escala nanométrica, la transferencia de masa entre las distintas fases de la reacción heterogénea aumenta drásticamente.
 La cavitación ultrasónica (acústica) aumenta la velocidad de reacción y la transferencia de masa gracias a las condiciones extremas que se alcanzan en los puntos calientes de cavitación. Durante la implosión de las burbujas de cavitación se alcanzan localmente temperaturas muy elevadas, de aprox. 5.000K, velocidades de enfriamiento muy rápidas, presiones de aprox. 2.000atm y, en consecuencia, diferencias extremas de temperatura y presión. La implosión de las burbujas de cavitación también genera chorros de líquido con velocidades de hasta 280 m/s, que producen fuerzas de cizallamiento muy elevadas. Estas extraordinarias fuerzas mecánicas reducen el tiempo de la reacción de oxidación y aumentan la eficiencia de conversión del azufre en cuestión de segundos.
Eliminación más completa del azufre
Mientras que los mercaptanos, tioéteres, sulfuros y disulfuros pueden eliminarse mediante el proceso convencional de hidrodesulfuración (HDS), la eliminación de tiofenos, benzotiofenos (BT), dibenzotiofenos (DBT) y 4,6-dimetildibenzotiofenos (4,6-DMDBT) requiere un método más sofisticado. La desulfuración oxidativa ultrasónica es muy eficaz incluso para eliminar compuestos de azufre refractarios de difícil eliminación (p. ej., 4,6-dimetildibenzotiofeno y otros derivados del tiofeno con sustituyentes alquilo). Ebrahimi et al. (2018) señalan una eficiencia de desulfuración de hasta el 98,25% utilizando un sonorreactor de Hielscher optimizado para la eliminación del azufre. Además, los compuestos de azufre oxidados mediante ultrasonidos pueden separarse mediante un lavado con agua «basic».

Efecto del proceso UAOD en varias etapas con parámetros óptimos
Ensayo de viabilidad de la desulfuración ultrasónica con UP400S
Shayegan et al. 2013 combinaron la sonicación (UP400S) con peróxido de hidrógeno como oxidante, FeSO como catalizador, ácido acético como regulador del pH y metanol como disolvente de extracción para reducir la cantidad de azufre del gasóleo.
Las constantes de velocidad de reacción durante la desulfuración oxidativa pueden aumentar considerablemente mediante la adición de iones metálicos como catalizador y el uso de sonicación. La energía ultrasónica puede reducir la energía de activación de la reacción. El tratamiento por sonicación rompe la capa límite entre los catalizadores sólidos y los reactivos y proporciona una mezcla homogénea de catalizadores y reactivo, mejorando así la cinética de reacción.
El proceso de extracción del azufre es una etapa crucial de la desulfuración, cuyo objetivo es recuperar el volumen total de gasóleo desulfurado. La extracción líquido-líquido con metanol como disolvente es un proceso de extracción sencillo, pero, para garantizar una alta eficiencia, es esencial mezclar eficazmente las fases inmiscibles. Solo se consigue una elevada tasa de extracción cuando se alcanza una superficie de contacto máxima entre las fases y, por consiguiente, una transferencia de masa máxima. La sonicación y la generación de cavitación acústica proporcionan una mezcla intensa de las fases reactivas y reducen la energía de activación de la reacción.
Equipos ultrasónicos de alto rendimiento para la desulfuración de combustibles marinos
Hielscher Ultrasonics es líder del mercado en sistemas ultrasónicos de alta potencia para aplicaciones exigentes como la UAOD a escala industrial. Las elevadas amplitudes de hasta 200 µm, el funcionamiento 24/7 a plena carga y en condiciones de trabajo exigentes, la robustez y la facilidad de uso son características clave de los sonicadores de Hielscher. Los sistemas ultrasónicos de distintas clases de potencia y los diversos accesorios, como sonotrodos y reactores de flujo de diferentes geometrías, permiten adaptar el sistema ultrasónico de la forma más adecuada a su combustible específico, su capacidad de procesamiento y su entorno.
La siguiente tabla ofrece una indicación de la capacidad de procesamiento aproximada de nuestros sonicadores:
| Volumen del lote | Caudal | Equipos recomendados |
|---|---|---|
| 10 a 2000 mL | 20 a 400 mL/min | UP400St |
| 0,1 a 20 L | 0,2 a 4 L/min | UIP2000hdT |
| 10 a 100 L | 2 a 10 L/min | UIP4000hdT |
| n.a. | 10 a 100 L/min | UIP16000 |
| n.a. | superior | conjunto de UIP16000 |
¡Contacte con nosotros! / ¡Consúltenos!

Procesadores ultrasónicos de alta potencia, desde la escala de laboratorio hasta las escalas piloto e industrial.
Bibliografía / Referencias
- Ebrahimi, S.L.; Khosravi-Nikou, M.R.; Hashemabadi, S.H. (2018): Sonoreactor optimization for ultrasound assisted oxidative desulfurization of liquid hydrocarbon. Petroleum Science and Technology Vol. 36, Issue 13, 2018.
- Prajapati, A.K.; Singh, S.K.; Gupta, S.P.; Mishra, A. (2018): Desulphurization of Crude Oil by Ultrasound Integrated Oxidative Technology. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
- Shayegan, Z.; Razzaghi, M.; Niaei, A.; Salari, D.; Tabar, M.T.S.; Akbari, A.N. (2013): Sulfur removal of gas oil using ultrasound-assisted catalytic oxidative process and study of its optimum conditions. Korean J. Chem. Eng., 30(9), 2013. 1751-1759.
- Štimac, A.; Ivančević, B.; Jambrošić, K. (2001): Characterization of Ultrasonic Homogenizers for Shipbuilding Industry.
Resultados de investigación sobre la desulfuración oxidativa asistida por ultrasonidos (UAOD)
Prajapati et al. (2018): Desulfuración del petróleo crudo mediante tecnología oxidativa integrada con ultrasonidos. IJSRD – International Journal for Scientific Research & Development Vol. 6, n.º 02, 2018.
Prajapati et al. (2018) describen las ventajas de un reactor ultrasónico de Hielscher para la desulfuración oxidativa asistida por ultrasonidos (UAOD). La UAOD se ha convertido en una tecnología alternativa viable al hidrotratamiento tradicional, que presenta elevados costes de inversión y operación debido a los equipos de hidrodesulfuración a alta presión y alta temperatura, las calderas, las plantas de hidrógeno y las unidades de recuperación de azufre. La desulfuración oxidativa asistida por ultrasonidos permite llevar a cabo el proceso de eliminación profunda del azufre en condiciones mucho más suaves, con mayor rapidez, seguridad y economía.
El proceso de desulfuración oxidativa asistida por ultrasonidos (UAOD) se aplicó a gasóleo y a materias primas de productos petrolíferos que contenían compuestos modelo de azufre (benzotiofeno, dibenzotiofeno y dimetildibenzotiofeno). Se investigó la influencia de la cantidad de oxidante, el volumen de disolvente para la etapa de extracción y el tiempo y la temperatura del tratamiento ultrasónico (UIP1000hdT, 20 kHz, 750 W, funcionando al 40%). En las condiciones optimizadas para la UAOD se consiguió una eliminación de azufre de hasta el 99% para los compuestos modelo presentes en materias primas de productos petrolíferos, utilizando una proporción molar de H2O2:ácido acético:azufre de 64:300:1, tras 9 min de tratamiento ultrasónico a 90ºC, seguido de extracción con metanol (relación optimizada entre disolvente y aceite de 0,36). Con la misma cantidad de reactivo y 9 min de ultrasonidos, la eliminación de azufre fue superior al 75% en las muestras de gasóleo.
La importancia de las amplitudes ultrasónicas elevadas
La intensificación ultrasónica de la desulfuración oxidativa de petróleo crudo a escala comercial requiere un procesador ultrasónico de flujo de tamaño industrial capaz de mantener amplitudes de vibración elevadas de aproximadamente 80 – 100 micrones. Las amplitudes están directamente relacionadas con la intensidad de las fuerzas de cizallamiento generadas por la cavitación ultrasónica y deben mantenerse a un nivel suficientemente alto para que la mezcla sea eficaz.
Los experimentos realizados por Prajapati et al. demuestran que la sonicación mejora la reacción de desulfuración. La eficiencia de desulfuración fue de aproximadamente el 93,2% cuando se aplicaron ultrasonidos de alto rendimiento.
Shayegan et al. (2013): Eliminación del azufre del gasóleo mediante un proceso oxidativo catalítico asistido por ultrasonidos y estudio de sus condiciones óptimas. Revista coreana de ingeniería química 30(9), septiembre de 2013. 1751-1759.
El proceso de desulfuración oxidativa asistida por ultrasonidos (UAOD) se aplicó para reducir los compuestos de azufre de gasóleos con distintos tipos de contenido de azufre. La normativa medioambiental exige una desulfuración muy profunda para eliminar los compuestos de azufre. La UAOD es una tecnología prometedora con menores costes operativos, mayor seguridad y protección del medio ambiente. Por primera vez, el agente habitual de transferencia de fase (bromuro de tetraoctilamonio) se sustituyó por isobutanol, ya que el uso de isobutanol es mucho más económico que el de TOAB, sin generar contaminación. La reacción se llevó a cabo en condiciones óptimas a distintas temperaturas, mediante procedimientos de una, dos y tres etapas, y se estudió cómo influían el aumento gradual de H2O2 y el uso de TOAB en lugar de isobutanol. La concentración total de azufre en la fase oleosa se analizó mediante el método ASTM-D3120. La mayor eliminación, de aproximadamente el 90%, para gasóleo con un contenido de azufre de 9.500 mg/kg se consiguió en tres etapas durante 17 minutos de proceso a 62±2 °C, cuando se utilizaron 180,3 mmol de H2O2 y se realizó la extracción con metanol.
Akbari et al. (2014): Investigación de variables de proceso y efectos de intensificación de ultrasonidos aplicados en la desulfuración oxidativa de diesel modelo sobre MoO3/Al2O3 catalyst. Ultrasonics Sonochemistry 21(2), March 2014. 692–705.
Se estudió un nuevo sistema sonocatalítico heterogéneo compuesto por un catalizador de MoO3/Al2O3 y H2O2 combinados con sonicación para mejorar y acelerar la oxidación de compuestos modelo de azufre del diésel, lo que dio lugar a una mejora significativa de la eficiencia del proceso. La influencia de los ultrasonidos sobre las propiedades, la actividad y la estabilidad del catalizador se estudió detalladamente mediante las técnicas GC-FID, PSD, SEM y BET. Con la nueva desulfuración asistida por ultrasonidos se obtuvo una conversión de DBT superior al 98% en diésel modelo con un contenido de azufre de 1000 μg/g, con una relación molar de H2O2/azufre de 3, una temperatura de 318 K y una dosis de catalizador de 30 g/L tras 30 min de reacción, frente a la conversión del 55% obtenida durante el proceso sin ultrasonidos. Esta mejora se vio considerablemente influida por los parámetros operativos y las propiedades del catalizador. Los efectos de las principales variables del proceso se investigaron mediante la metodología de superficie de respuesta, comparando el proceso sin ultrasonidos con la sonicación. Los ultrasonidos proporcionaron una buena dispersión del catalizador y del oxidante al romper los enlaces de hidrógeno y desaglomerarlos en la fase oleosa. La deposición de impurezas sobre la superficie del catalizador provocó una rápida desactivación en los experimentos sin ultrasonidos, con una oxidación del DBT de solo el 5% tras 6 ciclos de reacción sin ultrasonidos utilizando el catalizador reciclado. Tras 6 ciclos asistidos por ultrasonidos se oxidó más del 95% del DBT, lo que demuestra una gran mejora de la estabilidad gracias a la limpieza de la superficie durante la sonicación. También se observó una reducción considerable del tamaño de partícula tras 3h de sonicación, que podría proporcionar una mayor dispersión del catalizador en el combustible modelo.
Afzalinia et al. (2016): Proceso de desulfuración oxidativa asistida por ultrasonidos de combustible líquido mediante ácido fosfotúngstico encapsulado en un MOF interpenetrante basado en Zn(II) funcionalizado con aminas como catalizador.. Ultrasonics Sonochemistry 2016
En este trabajo se realizó la desulfuración oxidativa asistida por ultrasonidos (UAOD) de combustibles líquidos con un nuevo catalizador heterogéneo altamente disperso de ácido fosfotúngstico de tipo Keggin (H3PW12O40, PTA) encapsulado en un MOF funcionalizado con grupos amino (TMU-17 -NH2). El material compuesto preparado presenta una elevada actividad catalítica y capacidad de reutilización en la desulfuración oxidativa del combustible modelo. La desulfuración oxidativa asistida por ultrasonidos (UAOD) es una nueva forma de realizar la reacción de oxidación de compuestos que contienen azufre de manera rápida, económica, respetuosa con el medio ambiente y segura, en condiciones suaves. Las ondas ultrasónicas pueden utilizarse como una herramienta eficaz para reducir el tiempo de reacción y mejorar el rendimiento del sistema de desulfuración oxidativa. Con PTA@TMU-17-NH2 se pudo realizar la desulfuración completa del aceite modelo utilizando 20 mg de catalizador y una relación molar O/S de 1:1 en presencia de MeCN como disolvente de extracción. Los resultados obtenidos indicaron que la conversión de DBT a DBTO2 alcanza el 98% tras 15 min a temperatura ambiente. En este trabajo preparamos por primera vez TMU-17-NH2 y el material compuesto PTA/TMU-17-NH2 mediante irradiación ultrasónica y los empleamos en el proceso UAOD. El catalizador preparado presenta una excelente capacidad de reutilización sin lixiviación de PTA ni pérdida de actividad.