Lixiviación ultrasónica de elementos de tierras raras a partir de cenizas
La lixiviación ultrasónica puede aumentar los rendimientos de extracción y acortar los tiempos de procesamiento al recuperar elementos de tierras raras a partir de cenizas. Al mejorar el contacto entre las partículas de ceniza y los agentes lixiviantes, los ultrasonidos de potencia aceleran la disolución y ayudan a hacer más accesibles los elementos valiosos. Los estudios sobre cenizas volantes de carbón demuestran este potencial: los investigadores registraron una extracción de itrio del 97%, mientras que otro estudio sobre galio y vanadio redujo el tiempo de lixiviación ácida de 180 a 20 minutos.
Las cenizas como recurso secundario de elementos de tierras raras
Las cenizas constituyen un recurso secundario prometedor de elementos de tierras raras (REEs). Los residuos de la combustión del carbón pueden contener itrio y otras tierras raras utilizadas en electrónica, tecnologías energéticas y materiales avanzados. La recuperación de estos elementos de los flujos y depósitos de cenizas existentes podría diversificar el suministro de materias primas y convertir un material destinado a su eliminación en una materia prima útil.
El potencial de extracción depende tanto de la concentración de los elementos como de su accesibilidad. Una ceniza puede contener elementos valiosos y, sin embargo, liberar solo una fracción limitada durante la lixiviación si la matriz mineral que los rodea restringe el acceso de los reactivos. Por tanto, deben considerarse conjuntamente la composición de las cenizas, el pretratamiento y la química de la lixiviación. Recuperar varios elementos valiosos de una misma materia prima también puede mejorar las perspectivas de un proceso.
La lixiviación ultrasónica fragmenta las partículas de ceniza y hace que las tierras raras sean accesibles a los reactivos lixiviantes. Al mejorar la transferencia de masa entre las partículas y el reactivo, la sonicación aumenta la recuperación y acorta el tiempo de procesamiento.
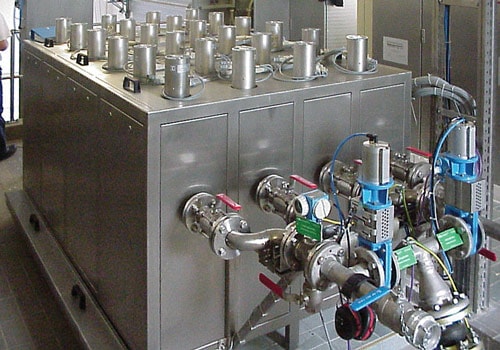
Instalación industrial de sonicadores Hielscher: conjunto de sonicadores de 48 kW para la lixiviación en línea de elementos de tierras raras a partir de cenizas de carbón
Cómo mejoran los ultrasonidos la lixiviación de cenizas
Los ultrasonidos de potencia intensifican la extracción sólido–líquido mediante cavitación acústica. En el líquido se forman burbujas microscópicas que colapsan y generan fuerzas locales de cizallamiento, microchorros y una mezcla intensa. Estos efectos pueden dispersar los aglomerados de partículas, limpiar las superficies expuestas y mejorar el transporte de los agentes lixiviantes hacia los sitios reactivos. Las especies disueltas se alejan con mayor rapidez, lo que ayuda a mantener la disolución.
En el procesamiento de cenizas, estos efectos ofrecen varias ventajas prácticas:
- Lixiviación más rápida: La mejora de la transferencia de masa puede acortar el tiempo necesario para extraer los metales accesibles.
- Mayores rendimientos de extracción: La mejora del contacto superficial puede ayudar a liberar material que sigue estando insuficientemente lixiviado con la mezcla convencional.
- Combinación con el pretratamiento: Los ultrasonidos pueden intensificar la etapa de lixiviación una vez que la activación ha hecho más accesibles las fases resistentes.
- Desarrollo flexible del proceso: El proceso de sonicación puede desarrollarse adaptándolo a distintas concentraciones de ácido, cargas de sólidos, temperaturas y tiempos de tratamiento.
Ejemplos de investigación: altos rendimientos y tiempos de lixiviación más cortos
Los siguientes estudios ilustran estas ventajas en condiciones experimentales específicas. El itrio es un elemento de tierras raras; el galio y el vanadio son otros metales valiosos. Su extracción aporta pruebas complementarias sobre el procesamiento ultrasónico de cenizas.
Itrio y vanadio: hasta un 97% y un 100% de extracción
Masoum et al. (2021) investigaron la extracción de vanadio e itrio a partir de cenizas volantes de carbón mediante ácido sulfúrico, peróxido de hidrógeno y ultrasonidos. Los investigadores aplicaron la metodología de superficie de respuesta para optimizar la relación sólido–líquido y las proporciones de ácido sulfúrico y peróxido de hidrógeno. En las condiciones optimizadas, la extracción registrada alcanzó el 100% para el vanadio y el 97% para el itrio.
Un modelo modificado de núcleo decreciente indicó que la difusión de masa controlaba la velocidad de reacción. Este hallazgo destaca la importancia de los procesos de transporte en el sistema investigado y respalda centrar la optimización del proceso en la transferencia de masa. Los resultados demuestran que es posible lograr una elevada extracción de itrio con el tratamiento combinado, aunque los rendimientos registrados reflejan el sistema completo de reactivos y ultrasonidos.
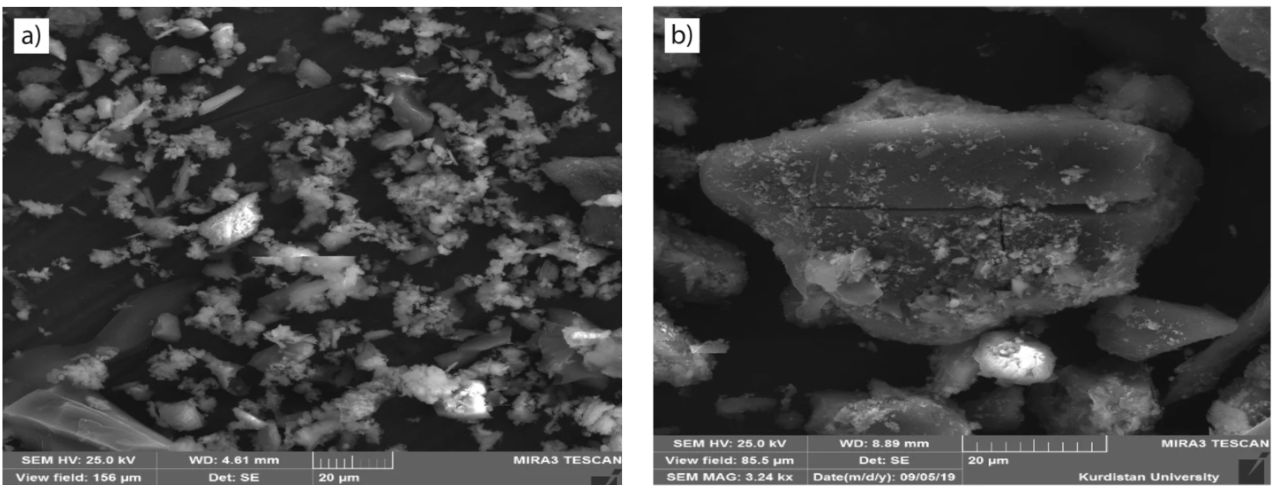
Imágenes FESEM de ceniza de carbón sin tratar: (a) a la izquierda, antes de la lixiviación de la ceniza de carbón; (b) después de la lixiviación ultrasónica.
Estudio e imágenes: ©Masoum et al., 2021
Galio y vanadio: tiempo de lixiviación un 88,89% más corto
Zhang et al. (2026) investigaron la lixiviación ácida ultrasónica tras una tostación de activación con carbonato de sodio. El pretratamiento optimizado consistió en una tostación a 850 °C durante 60 minutos, con una relación másica de ceniza volante a Na₂CO₃ de 2:1. La posterior lixiviación ácida ultrasónica logró una elevada extracción de galio y vanadio en 20 minutos.
| Parámetro | Lixiviación ultrasónica tras la tostación de activación | Lixiviación convencional |
|---|---|---|
| Tiempo de lixiviación | 20 min | 180 min |
| Eficiencia de lixiviación del galio | 98,14% | 63,81% |
| Eficiencia de lixiviación del vanadio | 92,32% | 83,56% |
La reducción de 180 a 20 minutos corresponde a una etapa de lixiviación un 88,89% más corta. El análisis cinético indicó un aumento de las constantes de velocidad y una mejora tanto de la transferencia de masa como de los procesos de reacción interfacial. Estos resultados demuestran el potencial de combinar la tostación de activación con la lixiviación ultrasónica. El ahorro de tiempo se aplica a la lixiviación; la tostación sigue siendo una etapa de procesamiento adicional.

La lixiviación ácida intensificada por ultrasonidos se desarrolla a una velocidad doce veces mayor que la lixiviación ácida convencional, debido a la acción mecánica beneficiosa de las burbujas de cavitación que colapsan cerca de la superficie. Este fenómeno mejora la mezcla de la solución ácida y, con ello, las propiedades de transporte.
Imagen y estudio: © Canciani et al., 2024
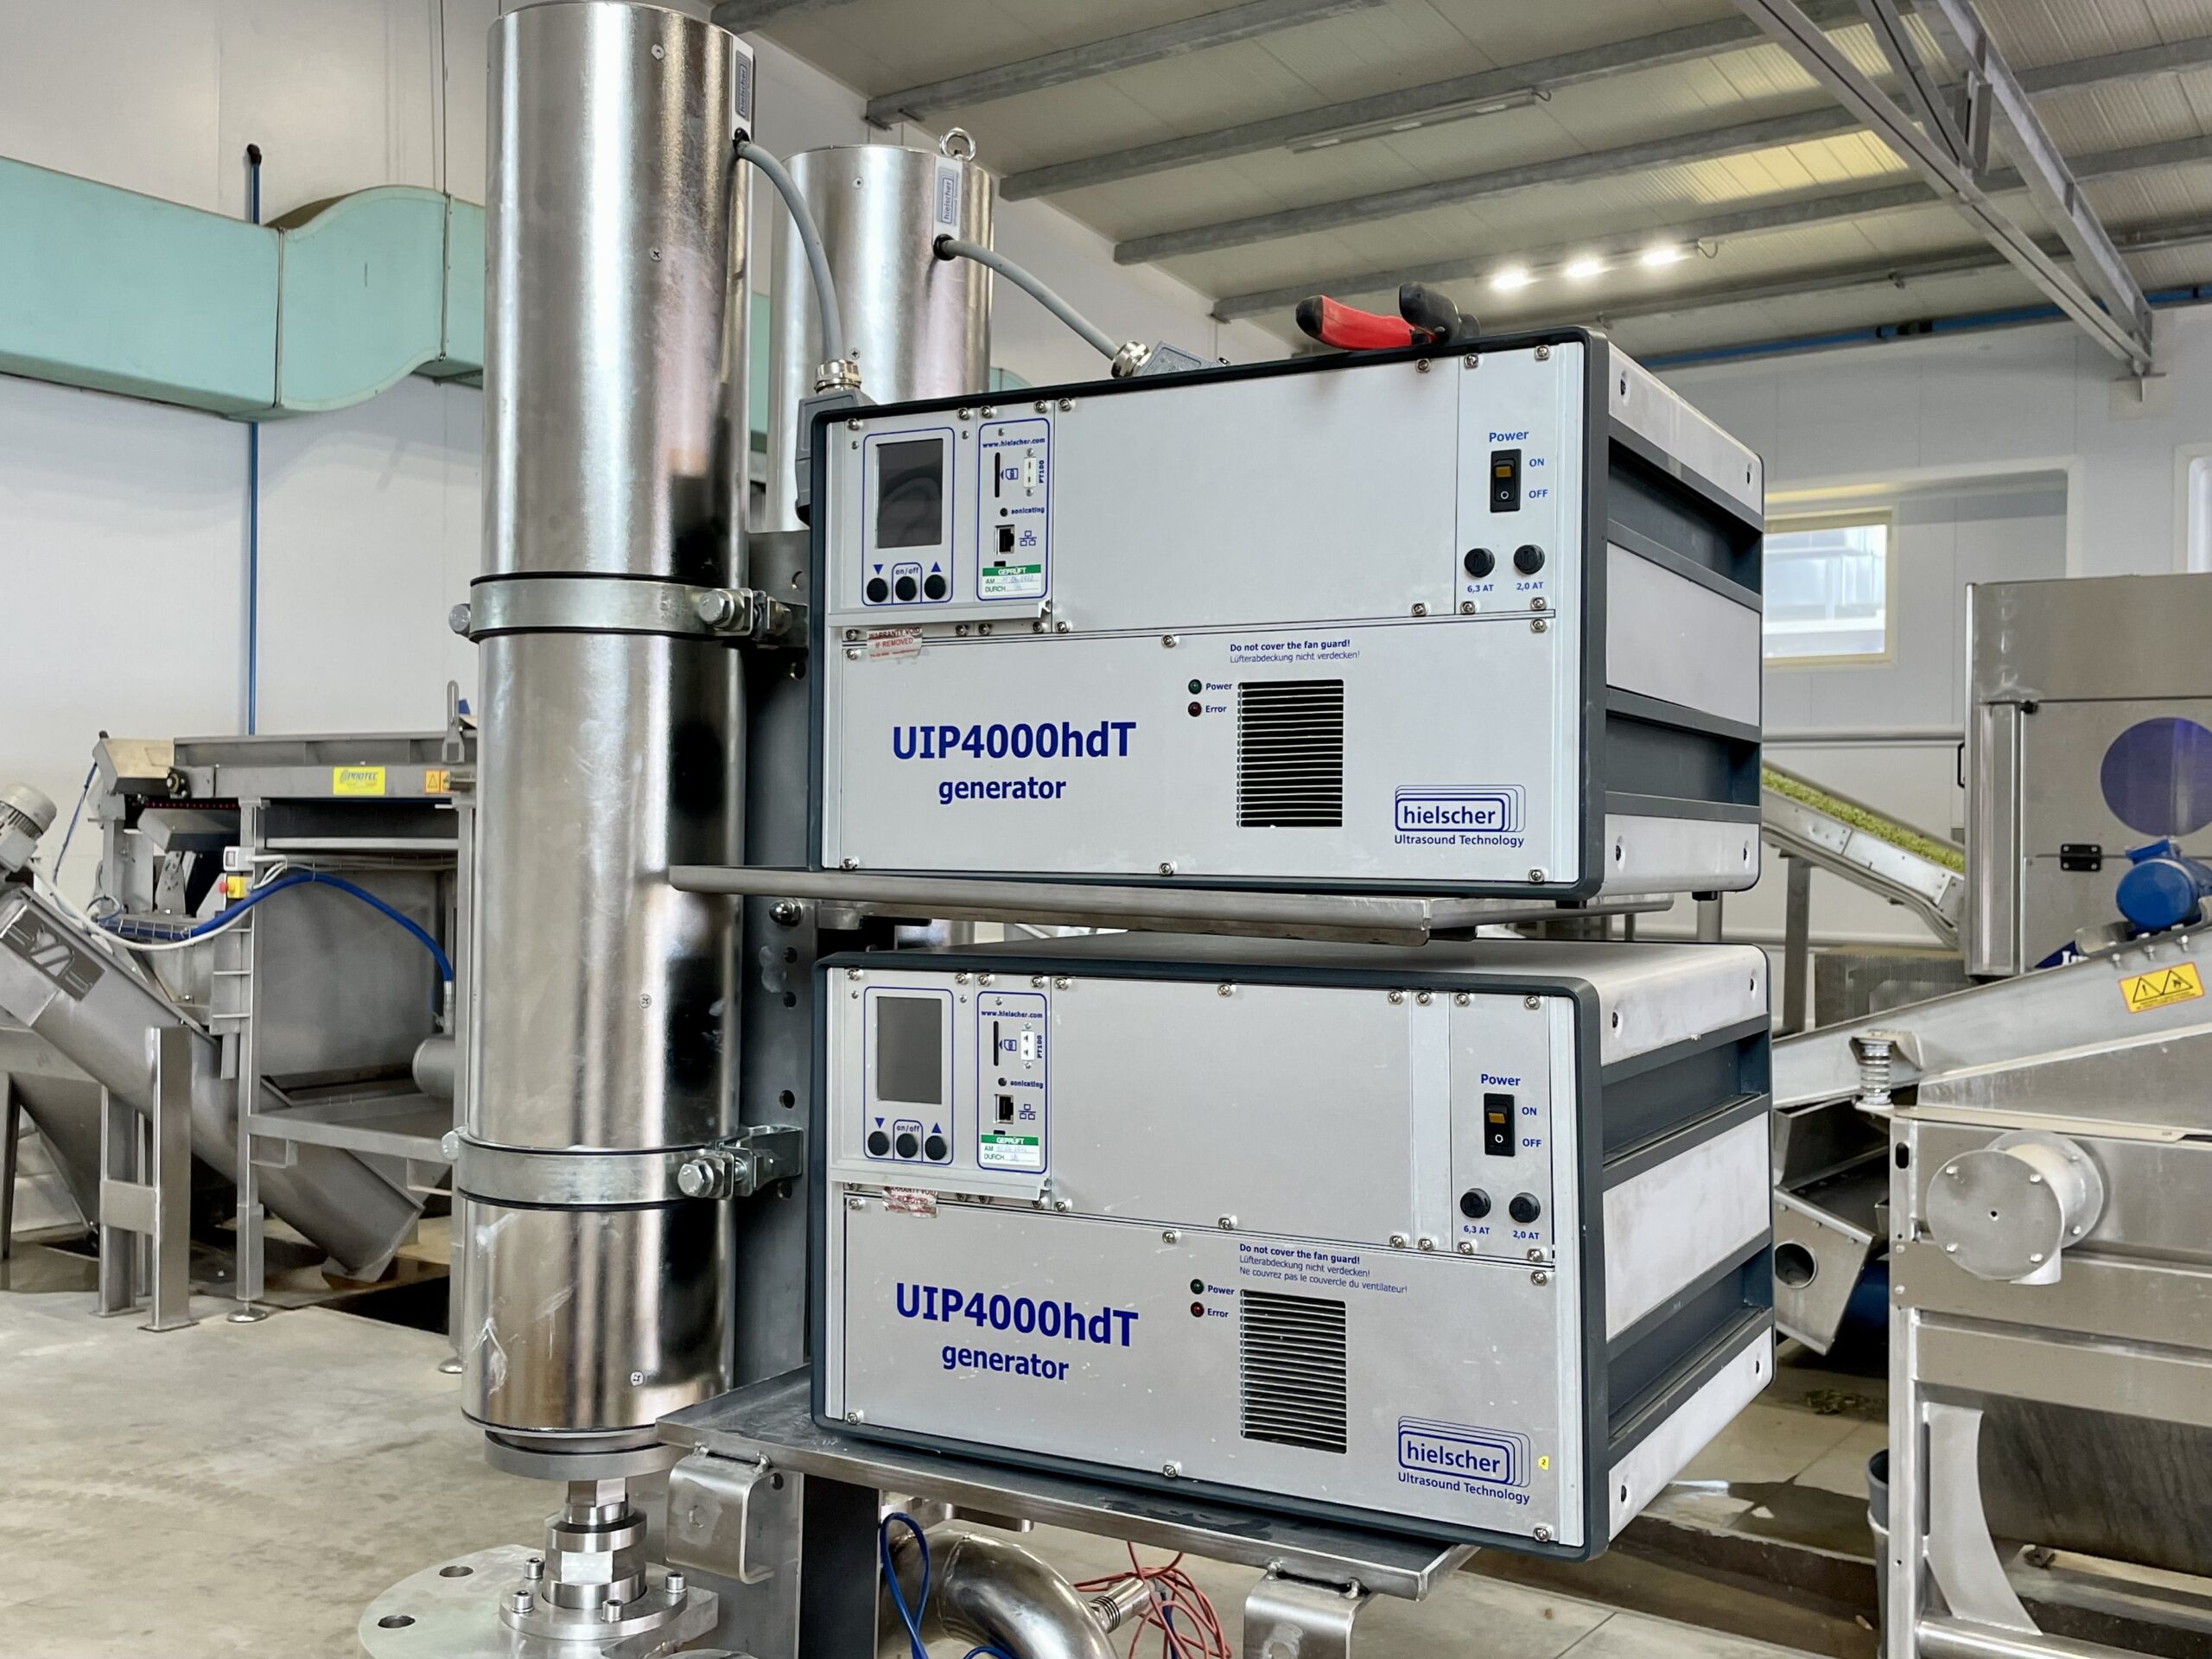
2 sonicadores industriales UIP4000hdT para procesos exigentes
Desarrolle su proceso de lixiviación ultrasónica para lograr una elevada recuperación de tierras raras
En la extracción práctica de tierras raras, la lixiviación va seguida de la separación y purificación de los elementos disueltos. Por tanto, una elevada eficiencia de lixiviación representa un resultado intermedio importante, en lugar del rendimiento de un producto final de tierras raras. La evaluación del proceso debe incluir la recuperación en las etapas posteriores, el consumo de reactivos y la energía necesaria tanto para el pretratamiento como para la sonicación.
Hielscher ofrece sonicadores de sobremesa de calidad industrial y reactores ultrasónicos de flujo para aplicaciones exigentes destinados al desarrollo y la implementación de procesos de lixiviación intensificados. La selección de equipos y los ensayos permiten establecer la amplitud, la carga de sólidos, el tiempo de residencia y el control de temperatura adecuados para una ceniza determinada.
Escalado sencillo a grandes volúmenes: Una vez establecidos, los parámetros para una recuperación óptima pueden escalarse linealmente a cualquier volumen de lixiviación comercial.

Hielscher Ultrasonics fabrica homogeneizadores ultrasónicos de alto rendimiento para aplicaciones de mezcla, dispersión, emulsificación y extracción a escala de laboratorio, piloto e industrial.

Imágenes SEM de partículas en distintos momentos de la lixiviación convencional (a–c) y ultrasónica (d–f).
Imagen y estudio: © Canciani et al., 2024
Preguntas frecuentes
¿Cómo mejoran los ultrasonidos la lixiviación de tierras raras a partir de cenizas?
Los ultrasonidos generan cavitación acústica en la suspensión de lixiviación. Las burbujas que colapsan producen una mezcla local intensa, fuerzas de cizallamiento y microchorros que mejoran el contacto entre las partículas de ceniza y la solución lixiviante. Estos efectos exponen superficies reactivas y aceleran la transferencia de masa, lo que ayuda a aumentar los rendimientos de extracción y a acortar los tiempos de lixiviación.
¿Qué elementos de tierras raras y metales valiosos pueden extraerse de las cenizas mediante lixiviación?
Según su origen y composición mineral, las cenizas pueden lixiviarse para extraer elementos de tierras raras, como lantano (La), cerio (Ce), neodimio (Nd), disprosio (Dy), itrio (Y) y escandio (Sc). Las cenizas volantes de carbón son una fuente potencial de estos elementos.
Otros metales valiosos son el galio (Ga) y el vanadio (V) en cenizas de carbón adecuadas, y el cobre (Cu) y el zinc (Zn) en cenizas de incineración de residuos municipales.
¿Por qué utilizar un sonicador de sonda para aplicaciones exigentes en la lixiviación de cenizas?
Un sonicador de sonda introduce energía ultrasónica directamente en la suspensión mediante un sonotrodo (sonda/varilla ultrasónica). Esto permite un tratamiento intensivo de mezclas sólido–líquido y ofrece condiciones de procesamiento ajustables. Los equipos industriales de sonicación Hielscher permiten su integración en circuitos de lixiviación donde el aporte controlado de energía y un funcionamiento fiable son esenciales. La configuración debe adecuarse a la composición de la suspensión, la carga de sólidos y la capacidad de procesamiento requerida.
Estas son algunas de las aplicaciones de lixiviación de Hielscher:
¿Pueden funcionar continuamente los sonicadores Hielscher?
Sí. Los sonicadores industriales Hielscher, desde el UIP500hdT (500 W) hasta el UIP16000hdT (16.000 W), están diseñados para funcionar de forma continua 24/7. Pueden configurarse para el tratamiento por lotes, la recirculación o el procesamiento continuo mediante una celda de flujo ultrasónica. Para la lixiviación de cenizas, la instalación se integra con el bombeo de la suspensión, el control de temperatura y la química de lixiviación seleccionada.
¿Puede escalarse la lixiviación ultrasónica a la producción industrial?
Sí, los sonicadores Hielscher permiten un escalado lineal. Hielscher ofrece equipos para ensayos de laboratorio, procesamiento piloto y producción industrial, incluidos procesadores de 16 kW que pueden combinarse en conjuntos. El escalado comienza con ensayos para establecer la amplitud, el aporte de energía, la temperatura y el tiempo de residencia adecuados. Estos resultados proporcionan la base para seleccionar la capacidad del reactor y validar el rendimiento de extracción a la capacidad de procesamiento requerida.
¿Sustituyen los ultrasonidos a los ácidos o a la tostación de activación?
Los ultrasonidos intensifican el proceso de lixiviación, mientras que los reactivos químicos proporcionan la química necesaria para disolver los elementos de interés. Algunas cenizas también pueden requerir un pretratamiento para hacer accesibles las fases minerales resistentes.
¿Qué parámetros del proceso pueden monitorizarse?
Todos los sonicadores Hielscher de 200 vatios en adelante permiten la monitorización y el registro automático de la amplitud, la potencia, el tiempo de tratamiento y la temperatura, con medición de presión disponible mediante un sensor opcional. Estos datos ayudan a comparar ensayos y a reproducir de forma fiable las condiciones de funcionamiento. La eficiencia de extracción de los elementos de tierras raras debe determinarse por separado mediante análisis químicos del material de alimentación, el lixiviado y los sólidos restantes.
¿Pueden utilizarse equipos ultrasónicos con suspensiones de cenizas ácidas y abrasivas?
Hielscher Ultrasonics ofrece soluciones para sonicar suspensiones de cenizas ácidas y abrasivas. Los sonotrodos, las celdas de flujo, las juntas y los demás componentes en contacto con el fluido deben seleccionarse en función de la composición y la concentración del ácido, la temperatura y la abrasividad de las partículas.
¿Una mayor eficiencia de lixiviación implica una mayor recuperación final de tierras raras?
Sí, una mayor eficiencia de lixiviación significa que una mayor cantidad del elemento de interés se transfiere a la fase líquida. La obtención de un producto de tierras raras utilizable también requiere etapas posteriores de separación y purificación. La recuperación global depende del rendimiento del proceso completo.
¿Cómo selecciono un sonicador Hielscher para mi proceso?
Comience con muestras representativas de ceniza y defina los elementos de interés, la concentración de la suspensión, la química de lixiviación, el volumen del lote o el caudal y el rendimiento de extracción deseado. En Hielscher podemos ayudarle a seleccionar equipos para ensayos de viabilidad y el posterior escalado lineal. Nuestro centro técnico y laboratorio de procesos también ofrece ensayos para facilitar la selección de equipos.
Bibliografía / Referencias
- Masoum, H.G., Rastegar, S.O. and Khamforoush, M. (2021): Ultrasound-Assisted Leaching of Vanadium and Yttrium from Coal Ash: Optimization, Kinetic and Thermodynamic Study. Chemical Engineering and Technology 44, 2021. x2249-2256.
- Qian Zhang, Deqing Zhu, Siwei Li, Jian Pan, Zhengqi Guo, Congcong Yang, Jiachen Gong (2026):
Ultrasonic enhanced leaching for the synergistic extraction of Ga and V from fly ash. Journal of Environmental Chemical Engineering, Volume 14, Issue 5, 2026. - Chiara Canciani, Elia Colleoni, Varaha P. Sarvothaman, Paolo Guida, William L. Roberts (2024): On the effect of cavitation on particles in leaching processes: implications to battery recycling. Environmental Advances, Volume 17, 2024.

Hielscher Ultrasonics fabrica homogeneizadores ultrasónicos de alto rendimiento desde escala de laboratorio hasta escala industrial.