Valorización de las corrientes secundarias del procesamiento de alimentos mediante extracción ultrasónica
Las corrientes secundarias del procesamiento de alimentos –como los recortes de cebolla y col, las cáscaras de naranja y los residuos ricos en proteínas, como el bagazo cervecero– suelen desecharse como residuos o destinarse a alimentación animal de bajo valor. Sin embargo, estos subproductos siguen siendo fuentes ricas en compuestos bioactivos valiosos, como proteínas, fibras alimentarias, antioxidantes fenólicos y pigmentos naturales.
La recuperación de estos ingredientes de alto valor requiere métodos de procesamiento suaves que preserven sus propiedades funcionales y nutricionales. Una vez extraídos y refinados, estos compuestos pueden incorporarse a una amplia variedad de aplicaciones en alimentos y bebidas, especialmente en el creciente sector de los alimentos de origen vegetal.
La extracción ultrasónica ofrece una solución eficiente, no térmica y respetuosa con el medio ambiente para recuperar compuestos valiosos de los residuos alimentarios y la biomasa. Mediante el uso de ultrasonidos de alta intensidad, los fabricantes pueden maximizar los rendimientos de extracción y, al mismo tiempo, mantener la integridad y la funcionalidad de los ingredientes bioactivos sensibles.
Biorrefinerías eficientes mediante la intensificación de procesos por ultrasonidos
La sonicación es una tecnología de intensificación de procesos de eficacia demostrada que mejora la eficiencia, la sostenibilidad y la rentabilidad de las biorrefinerías modernas. Al integrar ultrasonidos de alta potencia en las operaciones de procesamiento de biomasa, los fabricantes pueden mejorar considerablemente el rendimiento de la extracción, acelerar las reacciones químicas y bioquímicas y optimizar los procesos de mezcla, homogeneización y dispersión.
En comparación con los métodos de procesamiento convencionales, el tratamiento ultrasónico ofrece:
- Mayores rendimientos de extracción
- Tiempos de reacción y procesamiento más cortos
- Mayores tasas de conversión
- Menor consumo energético
- Mayor calidad y pureza del producto
- Menores costes operativos
Por ello, la intensificación de procesos por ultrasonidos desempeña un papel clave en la transformación de la biomasa en productos de alto valor de forma más eficiente y sostenible.
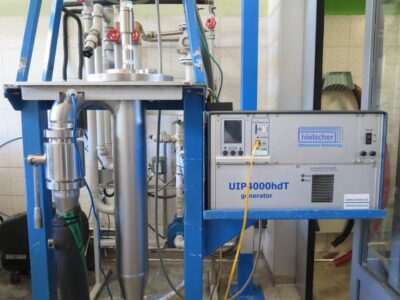
Sonicador UIP4000hdT para la extracción eficiente de compuestos valiosos (p. ej., proteínas, polifenoles, pectinas y lípidos) de biorresiduos.
¿Qué es una biorrefinería?
Una biorrefinería es una instalación de procesamiento integrada que convierte biomasa renovable en una variedad de productos valiosos, como ingredientes alimentarios, piensos, productos químicos, biocombustibles, energía y materiales especiales.
Entre las materias primas habituales se encuentran:
- Residuos agrícolas y restos de cultivos
- Subproductos del procesamiento de alimentos
- Corrientes de residuos orgánicos industriales
- Residuos forestales
- Biorresiduos municipales
Al igual que una refinería de petróleo, que separa el petróleo crudo en múltiples productos, una biorrefinería fracciona la biomasa en productos intermedios clave –como carbohidratos, proteínas, lípidos y fibras– que después se procesan para obtener productos de valor añadido.
Una característica distintiva de las biorrefinerías modernas es la valorización de las corrientes de residuos. Mediante tecnologías innovadoras, los materiales que antes se consideraban residuos se convierten en recursos de valor comercial, lo que favorece los principios de la economía circular y reduce el impacto ambiental.
Biorrefinerías con procesos intensificados por ultrasonidos
La integración de la tecnología ultrasónica puede mejorar considerablemente el rendimiento de numerosos procesos de biorrefinería, entre ellos:
- Extracción de compuestos bioactivos
- Desintegración de la biomasa y ruptura celular
- Digestión anaerobia
- Hidrólisis
- Apoyo a la fermentación
- Transesterificación de aceites vegetales usados para obtener biodiésel
- Emulsificación y homogeneización
- Reducción del tamaño de partícula y dispersión
La intensificación de procesos por ultrasonidos permite a las biorrefinerías alcanzar una mayor productividad y, al mismo tiempo, reducir el tiempo de procesamiento y las necesidades energéticas. Además, los procesos asistidos por ultrasonidos suelen mejorar la pureza del producto y preservar la calidad de los compuestos sensibles al calor.
Al mejorar la transferencia de masa, acelerar la cinética de reacción y aumentar la accesibilidad de la biomasa, la sonicación contribuye a que las operaciones de las biorrefinerías sean más sostenibles y económicamente viables. A medida que sigue creciendo la demanda de sistemas de producción circulares y tecnologías eficientes en el uso de los recursos, los ultrasonidos se convierten en una herramienta cada vez más importante para maximizar el valor de la biomasa y de las corrientes secundarias del procesamiento de alimentos.
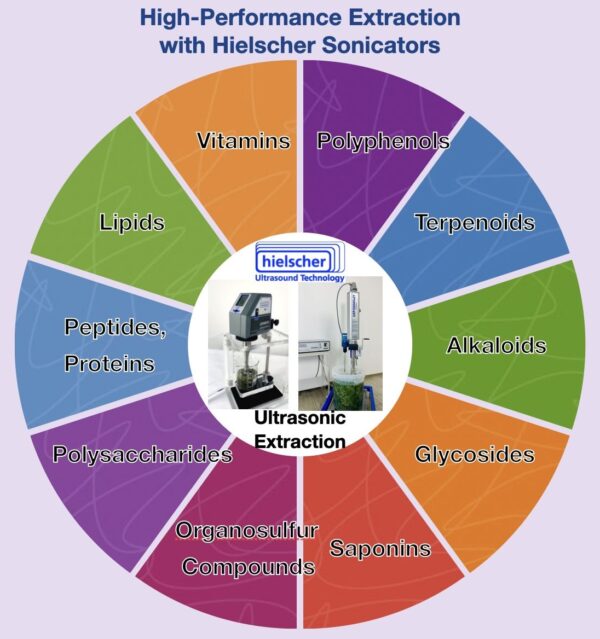
¿Qué productos se benefician de la sonicación en las biorrefinerías?
Los ultrasonidos de alto rendimiento constituyen una técnica de intensificación de procesos aplicada en múltiples industrias. La sonicación se utiliza para procesar líquidos y suspensiones con el fin de mezclar y homogeneizar, favorecer la transferencia de masa, extraer compuestos y/o iniciar reacciones químicas.
Las aplicaciones habituales de la sonicación en las biorrefinerías son:
- extracción de compuestos valiosos de la biomasa (p. ej., proteínas, pectinas, almidones, etc.)
- producción de bioetanol
- síntesis de biodiésel a partir de aceites vegetales usados y grasas animales
- obtención de biodiésel a partir de aceite de algas
- tratamiento de la lignocelulosa
- modificación del almidón
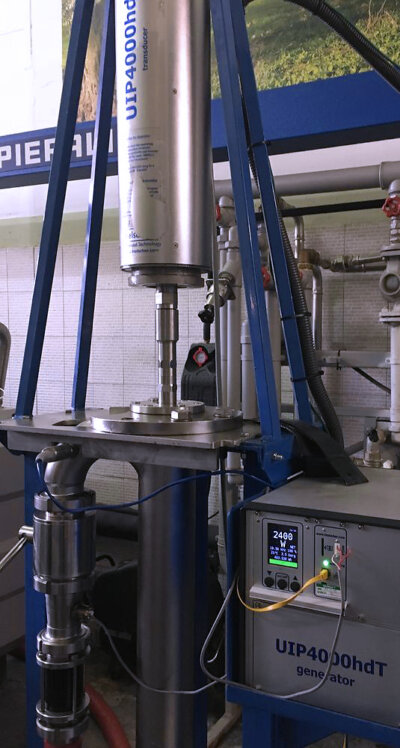
Extractor ultrasónico UIP4000hdT para la extracción continua de proteínas, lípidos y fitonutrientes de biorresiduos.

Extracción de proteínas de la lenteja de agua: imágenes SEM de muestras de lenteja de agua: la fila superior muestra las células intactas de las muestras de control de lenteja de agua
La fila inferior muestra muestras de lenteja de agua sometidas a extracción con el sonicador UP400ST. Las células presentan una clara desintegración mecánica debida a la sonicación.
Estudio e imágenes: ©2023 Inguanez et. al.
Procesadores ultrasónicos de alto rendimiento para biorrefinerías
 Hielscher Ultrasonics diseña y fabrica procesadores ultrasónicos de alto rendimiento para aplicaciones en biorrefinerías de todo el mundo. Nuestros reactores ultrasónicos industriales mejoran la extracción, la desintegración de la biomasa, la homogeneización, la mezcla, la dispersión, la desgasificación y las reacciones sonoquímicas, lo que ayuda a los operadores a conseguir mayores rendimientos, un procesamiento más rápido y mayores tasas de conversión.
Desde los estudios de viabilidad en laboratorio hasta la optimización a escala piloto y la producción industrial a escala completa, Hielscher ofrece soluciones ultrasónicas escalables para cada etapa del desarrollo de procesos. Las aplicaciones consolidadas, como la extracción ultrasónica, la ruptura celular, la mejora de la transferencia de masa y la valorización de la biomasa, pueden implementarse y escalarse rápidamente con resultados predecibles.
Hielscher ofrece procesadores ultrasónicos que abarcan desde equipos compactos de laboratorio hasta sistemas industriales que procesan varias toneladas de biomasa por hora. Con el UIP16000hdT (16 kW), el procesador ultrasónico más potente del mundo, y las opciones escalables de agrupación de equipos, se puede alcanzar prácticamente cualquier capacidad de producción. Todos los sistemas industriales están diseñados para funcionar de forma continua 24/7 en condiciones de producción exigentes.
Reactores y sondas ultrasónicos para cualquier escala de producción
La gama de productos de Hielscher incluye:
- Sonicadores de laboratorio para el desarrollo de procesos y las pruebas de viabilidad
- Sistemas de sobremesa y piloto para estudios de escalado
- Procesadores ultrasónicos industriales para el procesamiento de biomasa a gran escala
- Reactores de celda de flujo en línea para la producción continua
Esta amplia gama de productos garantiza la solución ultrasónica ideal para su proceso, sus requisitos de capacidad de procesamiento y sus objetivos de producción.
Máximo control del proceso para obtener resultados uniformes

El control preciso del proceso es esencial para una conversión y extracción eficientes de la biomasa. Los procesadores ultrasónicos de Hielscher permiten ajustar y supervisar con precisión todos los parámetros críticos de sonicación, como la amplitud, la potencia, la temperatura, la presión y el aporte de energía.
La amplitud es uno de los factores más importantes que afectan a la eficiencia de los procesos ultrasónicos. Los sistemas de Hielscher ofrecen un control preciso de la amplitud y pueden funcionar de forma continua con amplitudes de hasta 200 µm en condiciones industriales. Los sonotrodos y los amplificadores de amplitud permiten optimizar aún más el proceso para aplicaciones específicas.
Los controles digitales integrados y la supervisión mediante navegador permiten gestionar el proceso en tiempo real, lo que garantiza resultados reproducibles, la máxima eficiencia de extracción y un escalado fiable desde el laboratorio hasta la producción industrial.
Diseñados para el funcionamiento industrial continuo
Los procesadores ultrasónicos de Hielscher están diseñados para entornos industriales de trabajo intensivo. Su diseño robusto, sus componentes de alta calidad y su fiabilidad demostrada permiten el funcionamiento continuo 24/7 a plena carga.
Entre las principales ventajas se encuentran:
- Altos rendimientos de extracción y un mejor aprovechamiento de la biomasa
- Escalado rápido y fiable del laboratorio a la producción
- Capacidad de procesamiento continuo en línea
- Bajas necesidades de mantenimiento
- Supervisión remota y registro de datos del proceso
- Fiabilidad industrial para el funcionamiento ininterrumpido
Excelencia alemana en ingeniería y fabricación
Como empresa familiar con sede cerca de Berlín, Alemania, Hielscher Ultrasonics lleva décadas desarrollando y fabricando equipos ultrasónicos industriales. Cada procesador ultrasónico se diseña, fabrica y prueba en Alemania para garantizar el máximo rendimiento, la fiabilidad y una larga vida útil.
Además de suministrar equipos, Hielscher ofrece a sus clientes conocimientos especializados sobre aplicaciones, optimización de procesos, asistencia para el escalado, formación técnica y apoyo continuo de ingeniería –lo que ayuda a las biorrefinerías a procesar la biomasa de forma eficiente, rentable y sostenible–.
La tabla siguiente ofrece una orientación sobre la capacidad de procesamiento aproximada de nuestros sonicadores:
| Volumen por lote | Caudal | Equipos recomendados |
|---|---|---|
| 10 a 2000 mL | 20 a 400 mL/min | UP200Ht, UP400St |
| 0,1 a 20 L | 0,2 a 4 L/min | UIP2000hdT |
| 10 a 100 L | 2 a 10 L/min | UIP4000hdT |
| n.a. | 10 a 100 L/min | UIP16000 |
| n.a. | mayor | agrupación de UIP16000 |
¡Contacte con nosotros! / ¡Consúltenos!
Preguntas frecuentes
¿En qué consiste el concepto de biorrefinería?
El concepto de biorrefinería consiste en la conversión sostenible de biomasa en una variedad de productos valiosos, como ingredientes alimentarios, piensos, productos químicos, materiales, biocombustibles y energía. De forma similar a una refinería de petróleo, una biorrefinería fracciona y procesa materias primas para obtener múltiples productos, maximizando la eficiencia en el uso de los recursos y minimizando los residuos.
¿Cuál es un ejemplo de biorrefinería?
Una biorrefinería de residuos alimentarios es un ejemplo habitual. Procesa residuos agrícolas, cáscaras de frutas, bagazo cervecero u otros subproductos del procesamiento de alimentos para recuperar compuestos valiosos, como proteínas, fibras alimentarias, antioxidantes y moléculas bioactivas, y convierte la biomasa restante en bioenergía o biofertilizantes.
¿Qué materiales se procesan en una biorrefinería?
Las biorrefinerías procesan biomasa renovable, como residuos agrícolas, corrientes secundarias del procesamiento de alimentos, residuos forestales, cultivos energéticos, algas, subproductos animales y residuos orgánicos municipales. Estas materias primas contienen carbohidratos, proteínas, lípidos, fibras y otros compuestos que pueden convertirse en productos de valor añadido.
¿Cuál es la diferencia entre una refinería y una biorrefinería?
Una refinería convencional utiliza materias primas de origen fósil, como el petróleo crudo, para producir combustibles y productos petroquímicos, mientras que una biorrefinería utiliza biomasa renovable como materia prima. Las biorrefinerías están diseñadas para favorecer una economía circular y sostenible mediante la conversión de recursos biológicos y corrientes de residuos en combustibles renovables, productos químicos, materiales y energía.

Hielscher Ultrasonics fabrica homogeneizadores ultrasónicos de alto rendimiento para aplicaciones de mezcla, dispersión, emulsificación y extracción a escala de laboratorio, piloto e industrial.
Bibliografía / Referencias
- García, A., González Alriols, M., Wukovits, W. et al. (2014): Assessment of biorefinery process intensification by ultrasound technology. Clean Techn Environ Policy 16, 1403–1410 (2014).
- Velmuruga, Rajendran; Muthukumar, Karuppan (2011): Utilization of sugarcane bagasse for bioethanol production: Sono-assisted acid hydrolysis approach. Bioresource Technology Vol. 102, Issue 14; 2011. 7119-7123.
- Lukavski, T.; Šarčević, I.; Vukoje Bezjak, M. (2026): Influence of Solvent and Ultrasound-Assisted Extraction on the UV Spectral Profiles of Extracts from Agro-Waste. Science 2026, 8, 96.
- Marina Fernández-Delgado, Esther del Amo-Mateos, Mónica Coca, Juan Carlos López-Linares, M. Teresa García-Cubero, Susana Lucas (2023): Enhancement of industrial pectin production from sugar beet pulp by the integration of surfactants in ultrasound-assisted extraction followed by diafiltration/ultrafiltration. Industrial Crops and Products, Volume 194, 2023.