Ультразвуковая десульфуризация судового топлива
- На судовое топливо распространяются новые нормативные требования, согласно которым содержание серы должно составлять 0,5%m/m или менее.
- Окислительная десульфуризация с применением ультразвука (UAOD) представляет собой зарекомендовавший себя метод, ускоряющий реакцию окисления, и является экономичным и безопасным процессом.
- Процессы UAOD можно проводить при температуре окружающей среды и атмосферном давлении; они позволяют избирательно удалять соединения серы из углеводородного топлива.
- Высокопроизводительные ультразвуковые системы Hielscher просты в установке и безопасны в эксплуатации на борту судна или на берегу.
Судовое топливо с низким содержанием серы
Международная морская организация (IMO) ввела новые нормативные требования, согласно которым с January 2020 морские суда по всему миру обязаны использовать судовое топливо с содержанием серы 0,5%m/m. Эти новые требования предусматривают существенные изменения в переработке судового топлива: для соблюдения новых норм для топлива с низким содержанием серы необходим эффективный процесс десульфуризации.
Окислительная десульфуризация с применением ультразвука (UAOD) жидкого углеводородного топлива, такого как бензин, нафта, дизельное топливо, судовое топливо и т. д., представляет собой высокоэффективный и практически осуществимый метод удаления серы из потоков тяжёлого топлива большого объёма.
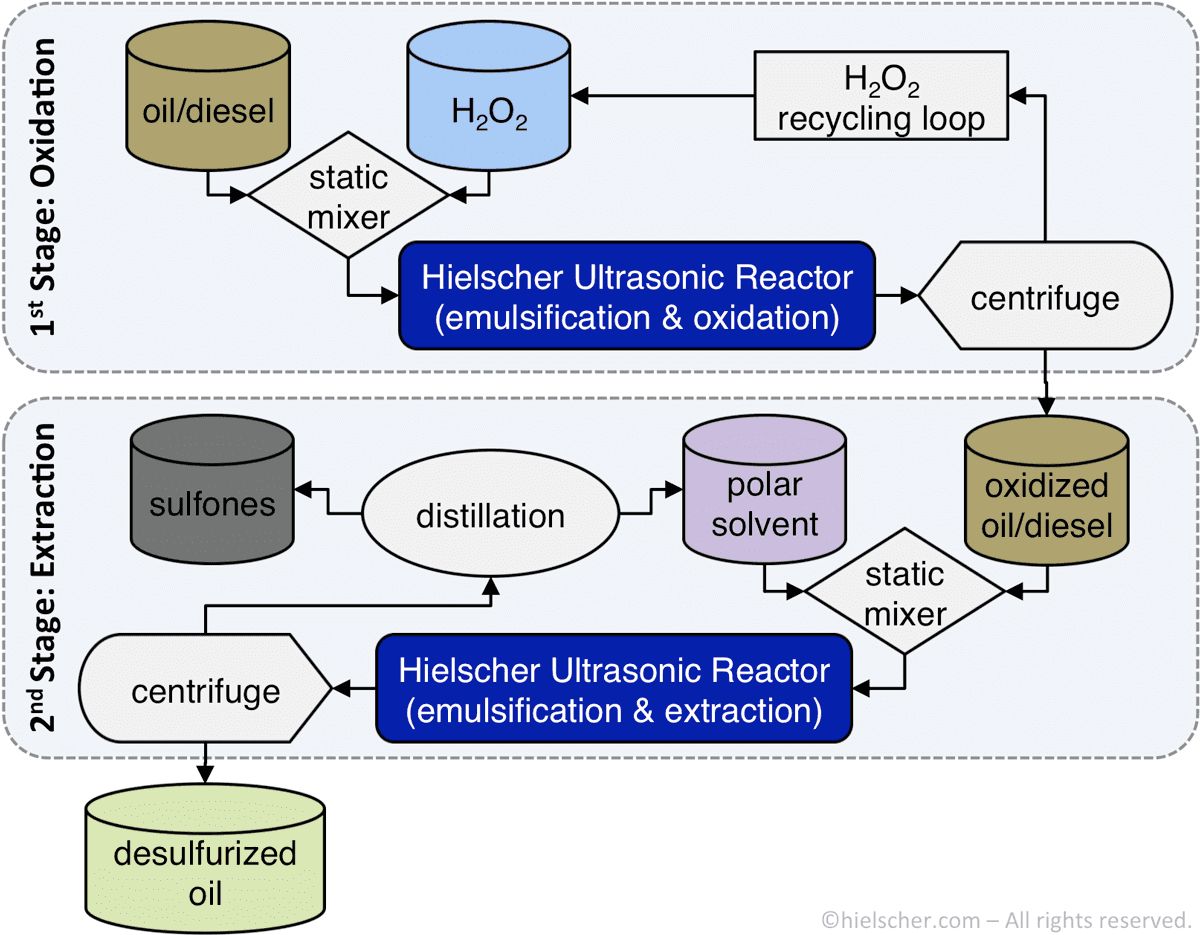
Блок-схема 2-стадийной ультразвуковой окислительной десульфуризации
Окислительная десульфуризация
Окислительная десульфуризация (ODS) представляет собой экологичную и экономичную альтернативу гидродесульфуризации (HDS), поскольку окисленные соединения серы значительно легче отделить от тяжёлых топочных мазутов. После стадии окислительной десульфуризации извлечённые соединения серы отделяют физическими методами, например с использованием несмешивающегося полярного растворителя и последующего гравитационного, адсорбционного или центробежного разделения. В качестве альтернативы для удаления окисленной серы можно использовать термическое разложение.
Для реакции окислительной десульфуризации необходимы окислитель (например, водород H2O2, хлорит натрия NaClO2, закись азота N2O, периодат натрия NaIO4), катализатор (например, кислоты), а также реагент межфазного переноса. Реагент межфазного переноса способствует гетерогенной реакции между водной и масляной фазами, которая является стадией, лимитирующей скорость реакции ODS .
- высокая эффективность – десульфуризация до 98%
- экономичность: низкие капитальные вложения и эксплуатационные расходы
- отсутствие отравления катализатора
- простое линейное масштабирование
- безопасность эксплуатации
- установка на берегу и в море (на борту судна)
- быстрая окупаемость инвестиций

Окислительная десульфуризация с применением ультразвука
В то время как гидродесульфуризация (HDS) требует более высоких капитальных затрат, высокой температуры реакции до 400ºC и высокого давления в реакторах до 100atm, процесс окислительной десульфуризации с применением ультразвука (UAOD) значительно удобнее, эффективнее и экологичнее. Процесс UAOD значительно повышает реакционную способность при каталитическом удалении серы и одновременно обеспечивает более низкие эксплуатационные расходы, более высокую безопасность и защиту окружающей среды. Промышленные ультразвуковые проточные реакторные системы увеличивают скорость десульфуризации благодаря высокоэффективному диспергированию и связанному с ним улучшению кинетики реакции. Поскольку обработка ультразвуком обеспечивает получение наноразмерных дисперсий, массообмен между различными фазами в гетерогенной реакции резко возрастает.
 Ультразвуковая (акустическая) кавитация увеличивает скорость реакции и массообмен благодаря экстремальным условиям, возникающим в локальных горячих зонах кавитации. При схлопывании кавитационного пузырька локально достигаются очень высокие температуры около 5 000K, очень высокие скорости охлаждения, давления около 2 000atm и, соответственно, экстремальные перепады температуры и давления. Схлопывание кавитационного пузырька также приводит к образованию струй жидкости со скоростью до 280m/s, создающих очень высокие силы сдвига. Эти необычайно мощные механические силы ускоряют реакцию окисления и повышают эффективность превращения серы за считанные секунды.
Более полное удаление серы
В то время как меркаптаны, тиоэфиры, сульфиды и дисульфиды можно удалить с помощью обычного процесса гидродесульфуризации (HDS), для удаления тиофенов, бензотиофенов (BT), дибензотиофенов (DBT) и 4,6-dimethyldibenzothiophenes (4,6-DMDBT) требуется более сложный метод. Ультразвуковая окислительная десульфуризация высокоэффективна даже при удалении трудноудаляемых устойчивых соединений серы (например, 4,6-dimethyldibenzothiophene и других алкилзамещённых производных тиофена). Ebrahimi et al. (2018) сообщают об эффективности десульфуризации до 98,25% при использовании сонореактора Hielscher, оптимизированного для удаления серы. Кроме того, соединения серы, окисленные с применением ультразвука, можно отделить путём «basic water wash».

Влияние многостадийного процесса UAOD при оптимальных параметрах
Проверка осуществимости ультразвуковой десульфуризации с UP400S
Shayegan et al. (2013) сочетали обработку ультразвуком (UP400S) с использованием пероксида водорода в качестве окислителя, FeSO в качестве катализатора, уксусной кислоты для регулирования pH и метанола в качестве экстракционного растворителя, чтобы уменьшить количество серы в газойле.
Константы скорости реакции при окислительной десульфуризации можно значительно увеличить, добавляя ионы металлов в качестве катализатора и применяя обработку ультразвуком. Ультразвуковая энергия может снижать энергию активации реакции. Обработка ультразвуком разрушает пограничный слой между твёрдыми катализаторами и реагентами и обеспечивает однородную смесь катализаторов и реагента – тем самым улучшая кинетику реакции.
Процесс экстракции серы является важнейшим этапом десульфуризации, цель которого – извлечь весь объём десульфуризированного газойля. Жидкостная экстракция с использованием метанола в качестве растворителя представляет собой простой процесс экстракции, однако для обеспечения высокой эффективности необходимо эффективное смешивание несмешивающихся фаз. Высокая степень экстракции достигается только тогда, когда между фазами обеспечивается максимальная площадь межфазной поверхности и, как следствие, максимальный массообмен. Обработка ультразвуком и возникновение акустической кавитации обеспечивают интенсивное смешивание реагирующих фаз и снижают энергию активации реакции.
Высокопроизводительные ультразвуковые установки для десульфуризации судового топлива
Hielscher Ultrasonics является лидером рынка мощных ультразвуковых систем для сложных применений, таких как UAOD в промышленном масштабе. Высокие амплитуды до 200µm, работа 24/7 при полной нагрузке и в тяжёлых условиях, надёжность и удобство использования – ключевые особенности ультразвуковых аппаратов Hielscher. Ультразвуковые системы различных классов мощности и разнообразные принадлежности, такие как сонотроды и проточные реакторы различной геометрии, позволяют наиболее подходящим образом адаптировать ультразвуковую систему к вашему конкретному топливу, производительности обработки и условиям эксплуатации.
Приведённая ниже таблица даёт представление о приблизительной производительности обработки наших ультразвуковых аппаратов:
| Объём партии | Расход | Рекомендуемые устройства |
|---|---|---|
| от 10 до 2000mL | от 20 до 400mL/min | UP400St |
| от 0,1 до 20L | от 0,2 до 4L/min | UIP2000hdT |
| от 10 до 100L | от 2 до 10L/min | UIP4000hdT |
| n.a. | от 10 до 100L/min | UIP16000 |
| n.a. | более высокий | группа установок UIP16000 |
Свяжитесь с нами! / Задайте нам вопрос!

Мощные ультразвуковые процессоры для лабораторного, пилотного и промышленного масштаба.
Литература / Ссылки
- Ebrahimi, S.L.; Khosravi-Nikou, M.R.; Hashemabadi, S.H. (2018): Sonoreactor optimization for ultrasound assisted oxidative desulfurization of liquid hydrocarbon. Petroleum Science and Technology Vol. 36, Issue 13, 2018.
- Prajapati, A.K.; Singh, S.K.; Gupta, S.P.; Mishra, A. (2018): Desulphurization of Crude Oil by Ultrasound Integrated Oxidative Technology. IJSRD — International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
- Shayegan, Z.; Razzaghi, M.; Niaei, A.; Salari, D.; Tabar, M.T.S.; Akbari, A.N. (2013): Sulfur removal of gas oil using ultrasound-assisted catalytic oxidative process and study of its optimum conditions. Korean J. Chem. Eng., 30(9), 2013. 1751-1759.
- Štimac, A.; Ivančević, B.; Jambrošić, K. (2001): Characterization of Ultrasonic Homogenizers for Shipbuilding Industry.
Результаты исследований окислительной десульфуризации с применением ультразвука (UAOD)
Prajapati et al. (2018): Десульфуризация сырой нефти с помощью окислительной технологии с интегрированным применением ультразвука. IJSRD – International Journal for Scientific Research & Development Vol. 6, Issue 02, 2018.
Prajapati et al. (2018) описывают преимущества ультразвукового реактора Hielscher для окислительной десульфуризации с применением ультразвука (UAOD). UAOD стала практически осуществимой альтернативной технологией традиционной гидроочистке, применение которой затруднено значительными капитальными и эксплуатационными затратами, связанными с оборудованием для гидродесульфуризации при высоких давлениях и температурах, котлами, установками производства водорода и установками извлечения серы. Окислительная десульфуризация с применением ультразвука позволяет проводить процесс глубокого удаления серы в гораздо более мягких условиях, быстрее, безопаснее и значительно экономичнее.
Процесс окислительной десульфуризации с применением ультразвука (UAOD) применяли к дизельному топливу и нефтепродуктовому сырью, содержащим модельные соединения серы (бензотиофен, дибензотиофен и диметилдибензотиофен). Исследовали влияние количества окислителя, объёма растворителя на стадии экстракции, времени и температуры обработки ультразвуком (UIP1000hdT, 20 kHz, 750 W, работа при 40%). При использовании оптимизированных условий UAOD для модельных соединений в нефтепродуктовом сырье было достигнуто удаление серы до 99% при молярном соотношении H2O2:уксусная кислота:сера 64:300:1 после 9min обработки ультразвуком при 90ºC с последующей экстракцией метанолом (оптимизированное соотношение растворителя и нефтепродукта 0,36). При использовании того же количества реагентов и 9 min обработки ультразвуком удаление серы из образцов дизельного топлива превышало 75%.
Важность высоких амплитуд ультразвука
Ультразвуковая интенсификация окислительной десульфуризации сырой нефти в промышленном масштабе требует использования промышленного проточного ультразвукового процессора, способного поддерживать высокие амплитуды колебаний около 80 – 100 микрон. Амплитуды напрямую связаны с интенсивностью сил сдвига, создаваемых ультразвуковой кавитацией, и должны поддерживаться на достаточно высоком уровне для эффективного смешивания.
Эксперименты, проведённые Prajapati et al., показывают, что обработка ультразвуком усиливает реакцию десульфуризации. Эффективность десульфуризации составляла около 93,2% при применении высокопроизводительной ультразвуковой обработки.
Shayegan et al. (2013): Удаление серы из газойля с использованием каталитического окислительного процесса с применением ультразвука и исследование его оптимальных условий. Korean Journal of Chemical Engineering 30(9), September 2013. 1751–1759.
Процесс окислительной десульфуризации с применением ультразвука (UAOD) применяли для уменьшения количества соединений серы в газойле с различными типами содержания серы. Экологические нормы требуют очень глубокой десульфуризации для устранения соединений серы. UAOD является перспективной технологией с более низкими эксплуатационными расходами, более высокой безопасностью и защитой окружающей среды. Впервые типичный агент межфазного переноса (бромид тетраоктиламмония) был заменён изобутанолом, поскольку использование изобутанола значительно экономичнее, чем TOAB, и не вызывает загрязнения. Реакцию проводили в оптимальной точке при различных температурах по одно-, двух- и трёхстадийным схемам, исследуя влияние постепенного увеличения количества H2O2 и TOAB (используемого вместо изобутанола). Общую концентрацию серы в масляной фазе анализировали методом ASTM-D3120. Наибольшая степень удаления, составлявшая около 90%, для газойля с содержанием серы 9 500 mg/kg была достигнута в три стадии за 17 минут процесса при 62±2°C с использованием 180,3 mmol H2O2 и экстракцией метанолом.
Akbari et al. (2014): Исследование переменных процесса и интенсифицирующего воздействия ультразвука при окислительной десульфуризации модельного дизельного топлива с использованием MoO3/Al2O3 в качестве катализатора. Ultrasonics Sonochemistry 21(2), March 2014. 692–705.
Для улучшения и ускорения окисления модельных соединений серы в дизельном топливе была исследована новая гетерогенная сонокаталитическая система, состоящая из MoO3/Al2O3 в качестве катализатора и H2O2 в сочетании с обработкой ультразвуком, что привело к значительному повышению эффективности процесса. Влияние ультразвука на свойства, активность и стабильность катализатора подробно изучали методами GC-FID, PSD, SEM и BET. Превращение DBT свыше 98% в модельном дизельном топливе, содержащем 1000 μg/g серы, было достигнуто с помощью новой десульфуризации с применением ультразвука при молярном соотношении H2O2/сера 3, температуре 318 K и дозировке катализатора 30 g/L после 30 min реакции, в отличие от превращения 55%, полученного в процессе без ультразвука. На это улучшение существенно влияли рабочие параметры и свойства катализатора. Влияние основных переменных процесса исследовали с использованием методологии поверхности отклика в процессе без ультразвука в сравнении с обработкой ультразвуком. Ультразвук обеспечивал хорошее диспергирование катализатора и окислителя за счёт разрушения водородных связей и их деагломерации в масляной фазе. Осаждение примесей на поверхности катализатора вызывало быструю дезактивацию в экспериментах без ультразвука, в результате чего после 6 циклов реакции без ультразвука с повторно используемым катализатором окислялось лишь 5% DBT. После 6 циклов с применением ультразвука окислялось свыше 95% DBT, что свидетельствует о значительном повышении стабильности благодаря очистке поверхности во время обработки ультразвуком. После 3h обработки ультразвуком также наблюдалось значительное уменьшение размера частиц, которое могло обеспечить более высокую степень диспергирования катализатора в модельном топливе.
Afzalinia et al. (2016): Процесс окислительной десульфуризации жидкого топлива с применением ультразвука с использованием в качестве катализатора фосфовольфрамовой кислоты, инкапсулированной во взаимопроникающий аминофункционализированный металлоорганический каркас (MOF) на основе Zn(II). Ultrasonics Sonochemistry 2016
В этой работе окислительную десульфуризацию жидкого топлива с применением ультразвука (UAOD) проводили с новым гетерогенным высокодисперсным катализатором на основе фосфовольфрамовой кислоты типа Кеггина (H3PW12O40, PTA), инкапсулированным в аминофункционализированный металлоорганический каркас (MOF) (TMU-17 -NH2). Полученный композит проявляет высокую каталитическую активность и пригодность к повторному использованию при окислительной десульфуризации модельного топлива. Окислительная десульфуризация с применением ультразвука (UAOD) представляет собой новый способ быстрого, экономичного, экологичного и безопасного проведения реакции окисления серосодержащих соединений в мягких условиях. Ультразвуковые волны можно применять как эффективный инструмент для сокращения времени реакции и повышения эффективности системы окислительной десульфуризации. PTA@TMU-17-NH2 позволял полностью провести десульфуризацию модельного нефтепродукта с использованием 20 mg катализатора, молярного соотношения O/S 1:1 и MeCN в качестве экстракционного растворителя. Полученные результаты показали, что степень превращения DBT в DBTO2 достигает 98% после 15 min при температуре окружающей среды. В этой работе мы впервые получили TMU-17-NH2 и композит PTA/TMU-17-NH2 с помощью ультразвукового воздействия и использовали их в процессе UAOD. Полученный катализатор демонстрирует превосходную пригодность к повторному использованию без вымывания PTA и потери активности.